Introdução
As linhas de embalagem de bobinas de aço — compostas por máquinas de embalagem, cintagem e empilhamento de bobinas — são essenciais em muitas instalações de processamento de metais. Essas linhas manuseiam bobinas pesadas diariamente, garantindo que os produtos de aço acabados sejam embalados, fixados e empilhados para posterior manuseio ou expedição. Devido às altas cargas, à velocidade operacional e à precisão exigidas, a fabricação de cada componente em um sistema como esse deve seguir normas rigorosas de projeto mecânico , planejamento de processo avançado e padrões de garantia de qualidade exigentes.
Neste artigo, exploramos uma abordagem profissional e completa para a fabricação de componentes de linhas de embalagem de bobinas . Com base em manufatura inteligente , usinagem de alta precisão , técnicas de produção digital e verificação de qualidade robusta , examinaremos como processos de fabricação de ponta resultam em equipamentos que se destacam em precisão, durabilidade e confiabilidade.
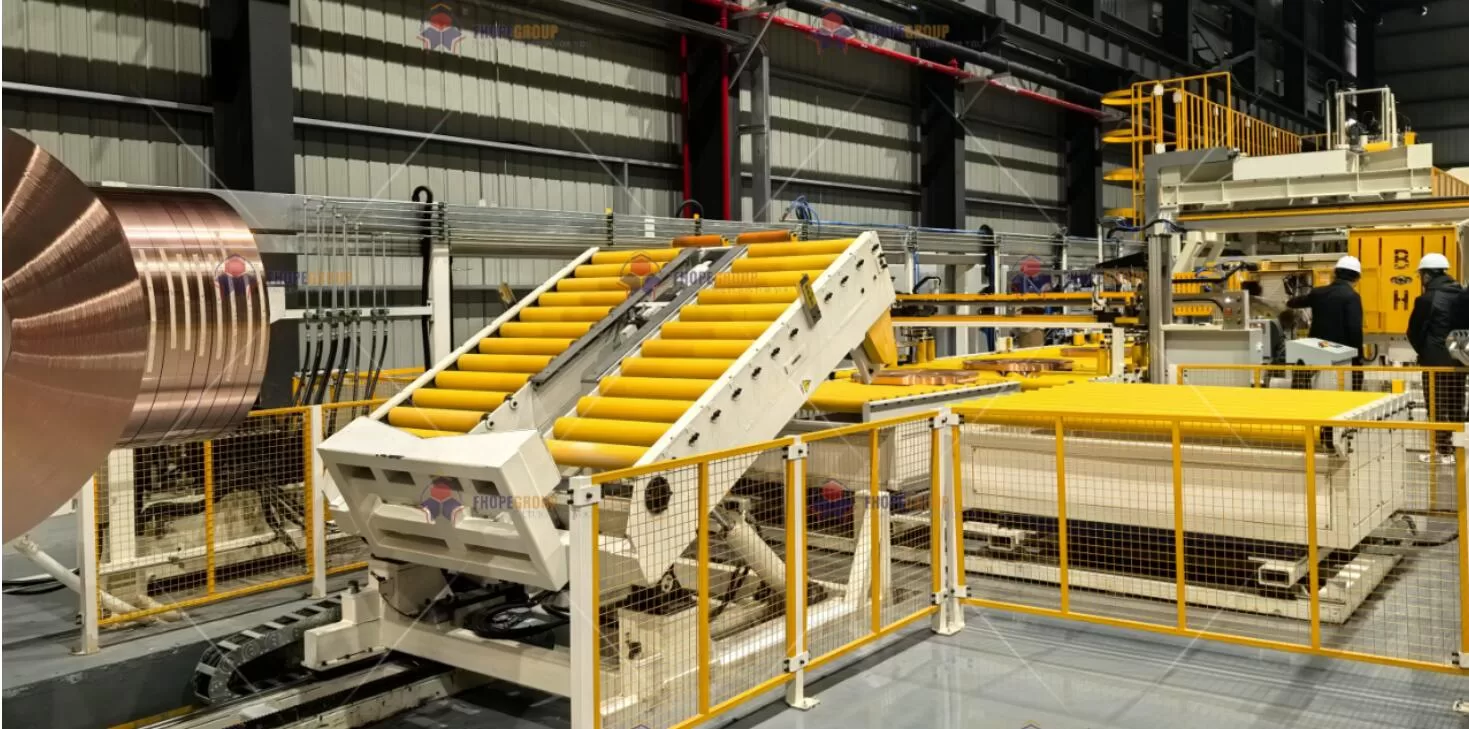
1. Fluxo de trabalho de fabricação inteligente
1.1 Mapeamento do fluxo de valor do processo completo (VSM)
Nossas etapas de produção começam com o mapeamento do fluxo de valor , garantindo que cada etapa agregue valor tangível ao produto final. Ao mapear cada operação — pré-tratamento, usinagem CNC, soldagem, alívio de tensões, retificação e polimento — identificamos redundâncias, gerenciamos prazos de entrega e otimizamos a alocação de recursos. A Tabela 1 abaixo ilustra uma abordagem típica de mapeamento do fluxo de valor adaptada para componentes de linha de embalagem de bobinas:
| Estágio do Processo | Equipamento Técnico Essencial | Parâmetros-chave do processo | Monitoramento de Qualidade |
|---|---|---|---|
| Pré-tratamento de matéria-prima | Alisador CNC de coluna dupla (HACO 5500T) | Precisão de endireitamento ≤ 0.1 mm/m (ISO 8512) | Medição de tensão residual (difração de raios X) |
| Usinagem de Precisão CNC | Centro de usinagem de 5 eixos (DMG MORI HSC75) | Precisão posicional ±0.005 mm (VDI/DGQ 3441) | Compensação de Sonda em Linha (Renishaw OMP60) |
| Soldagem Estrutural | Sistema MAG pulsado de fio duplo (Fronius TPSi) | Controle de entrada de calor ≤ 1.8 kJ (EN 1011-1) | Detecção de defeitos por ultrassom TOFD (ASME V Art.4) |
| Alívio de estresse | Forno de recozimento totalmente computadorizado (Nabertherm S27) | Precisão de controle de temperatura ±3 °C (AMS 2750E) | Amostragem de dureza (variação HV0.5 ≤ 5%) |
| Moagem de precisão | Moedor de gabarito (Moore G48) | Rugosidade da superfície Ra 0.2 μm (ISO 1302) | Interferometria de luz branca (Zygo NewView) |
| Polimento em nanoescala | Sistema de polimento magnetoreológico (QED Q22-X) | Precisão de forma λ/10 @ 632.8 nm | Medição de perfil 3D por microscópio confocal |
Destaques da abordagem VSM
- Otimização sequencial:Cada etapa é analisada para garantir tempos de espera mínimos, rendimento máximo e fluxo de produto consistente.
- Captura automatizada de dados: Dados em tempo real de Difração de raios X (estresse residual) or Sondas em linha Renishaw realimentar o sistema de controle, reduzindo retrabalho e defeitos.
- Integração de alívio de estresse: Ao posicionar estrategicamente o recozimento de alívio de tensão após as principais etapas de deformação, evitamos desvios dimensionais e mantemos alta precisão geométrica em operações subsequentes.
Essa sinergia entre equipamentos, parâmetros de processo e monitoramento de qualidade online é crucial para linhas de embalagem de bobinas de aço em larga escala , onde a integridade estrutural e o alinhamento preciso definem a longevidade e o desempenho do sistema.
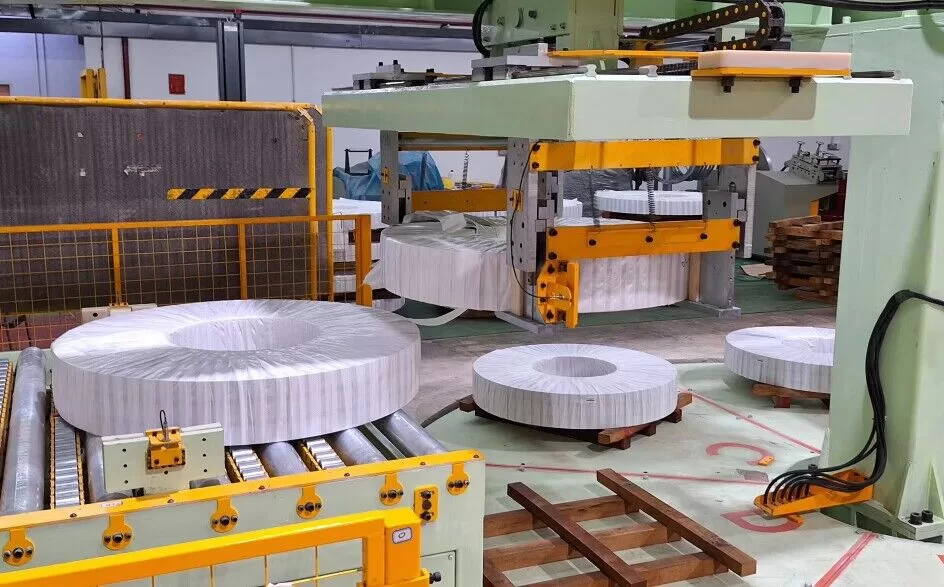
2. Matriz de Equipamentos Chave
2.1 Lista de equipamentos de usinagem avançada
As linhas de fabricação modernas exigem alta flexibilidade e extrema precisão . A Tabela 2 descreve algumas das máquinas-ferramenta avançadas utilizadas para fabricar os principais subconjuntos — estruturas, alojamentos de rolamentos, trilhos-guia e outros — para a linha de embalagem de bobinas.
| Tipo de equipamento | Modelo e configuração | Certificação de Precisão |
|---|---|---|
| Máquina de fresagem de pórtico grande | UNIÃO CHEMNITZ BFT 130-5 | - Precisão de posicionamento do eixo linear: ±0.008 mm (ISO 230-2) - Concentricidade da mesa rotativa: 0.015 mm |
| Cortador a laser de alta precisão | TRUMPF TruLaser 5030 fibra | - Precisão do perfil de corte ±0.05 mm Largura mínima do Kerf 0.15 mm (EN ISO 9013) |
| Célula de Soldagem Robótica | KUKA KR 1000 Titan + rastreamento de costura | - Repetibilidade ±0.06 mm - Velocidade de soldagem 0.5–3.0 m/min ajustável |
Por que essas máquinas?
- Fresagem de pórtico grande: Essencial para fabricar estruturas de máquinas pesadas, postes grandes e bases que suportam o peso das cargas de bobina. As configurações de pórtico lidam com grandes dimensões, mantendo precisão abaixo de 0.01 mm.
- Corte a Laser: Oferece qualidade de borda superior e zonas mínimas afetadas pelo calor, cruciais para geometrias complexas encontradas em suportes de máquinas de empilhamento ou cintagem de bobinas.
- Soldagem Robótica: O rastreamento automatizado de costuras e a articulação multieixos produzem penetração de solda consistente em estruturas espessas, melhorando o desempenho mecânico.
2.2 Cadeia de Processos Digitais
Para unificar dados CAD, estratégias de ferramentas, monitoramento de condições da máquina e inspeção final:
- Integração CAD/CAM: Siemens NX22121 suporta modelagem síncrona e simulações avançadas para componentes de linhas de bobinas.
- Otimização de Percurso: Moinho Volu2 algoritmos ajustam automaticamente as taxas de avanço, reduzindo o tempo de usinagem em até 45%, ao mesmo tempo em que gerenciam o acúmulo de calor e o desgaste da ferramenta.
- Equipamento IoT Conectividade: MTConnect ou soluções proprietárias capturam métricas em tempo real (por exemplo, cargas do fuso, picos de temperatura) de cada estação, com taxas de coleta de dados acima de 98%.
O resultado: um fluxo totalmente digital³ que conecta os conceitos de design aos dados de produção in situ. Isso fomenta um ambiente de manufatura ágil, onde iterações rápidas de design , manutenção preditiva e rastreabilidade da qualidade se integram perfeitamente.

3. Técnicas de controle de processos críticos
Os componentes de uma linha de embalagem de bobinas devem atender a tolerâncias mecânicas rigorosas, dada a sua influência direta no tensionamento, na precisão da cintagem e no manuseio das bobinas. Abaixo estão os principais métodos de controle que garantem que cada peça atenda às especificações do projeto.
3.1 Estratégias de compensação de usinagem de precisão
Durante a usinagem CNC, a expansão térmica e o desgaste da ferramenta podem afetar a precisão dimensional, especialmente em componentes grandes ou em longos períodos de produção.
-
Controle de malha fechada de campo térmico
Compensamos a deformação da máquina-ferramenta usando o modelo:
[
\Delta L = \alfa \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
Onde:- (\alpha) = coeficiente de expansão térmica
- (L_0) = dimensão inicial da peça ou da máquina
- (\beta) = coeficiente de acoplamento térmico baseado em potência
- (P) = potência do motor do fuso/eixo
- (t) = tempo de ciclo
Por meio de feedback em tempo real dos sensores (carga do fuso, temperatura do fluido de refrigeração, sensores ambientais), o controlador CNC ajusta automaticamente os offsets da ferramenta. Essa estratégia preserva a precisão, crucial para furos de rolamentos ou superfícies de vedação hidráulica em conjuntos de empilhamento de bobinas.
-
Previsão de desgaste de ferramentas
Ao analisar corrente do motor do fuso com o tempo, o sistema prevê quando uma ferramenta de corte se aproxima do seu limite de desgaste. Uma vez que a corrente medida ultrapassa 120% da linha de base nominal, uma troca de ferramenta ou ajuste de deslocamento é acionado automaticamente, reduzindo o risco de desvio dimensional ou acabamento superficial abaixo da média.
3.2 Estrutura de controle de qualidade de soldagem
As soldas estruturais em armações de máquinas de embalagem de bobinas, braços de máquinas de cintagem ou suportes devem estar isentas de trincas, porosidade e inclusões grandes. Utilizamos uma abordagem de inspeção em múltiplos níveis :
| Tipo de defeito | Método de Detecção | Padrão de Aceitação | Medida Corretiva |
|---|---|---|---|
| Falta de fusão | Ultrassom de matriz em fase (PAUT) | Comprimento máximo do defeito 1 mm (AWS D1.1) | Reparo local de refusão TIG |
| Porosidade | Imagem de raios X (ASTM E94) | Φ ≤ 0.5 mm e densidade ≤ 3/10 cm² | Soldagem de vácuo |
| Estresse residual | Medição de deformação em furo cego (ASTM E837) | Tensão ≤ 30% do rendimento do material | Alívio do estresse vibratório |
Gerenciamento de entrada de calor
- Entrada de calor é limitado a ≤1.8 kJ (EN 1011-1). Este controle evita distorções excessivas em estruturas principais e garante que as propriedades mecânicas permaneçam dentro do envelope de projeto — especialmente importante para cargas dinâmicas em máquinas de cintagem de bobinas.
3.3 Controle de integridade da superfície
Linhas de bobina de alta velocidade podem gerar atrito, desgaste e até mesmo acúmulo de calor localizado em certas zonas de contato.
-
Prevenção de Queimaduras por Moagem
Na retificação de alta precisão, utilizamos termografia infravermelha para monitorar gradientes de temperatura em tempo real. Se o gradiente exceder 150 °C/s, uma substituição de máquina ajusta o fluxo de alimentação ou de refrigeração para evitar danos térmicos (queima de moagem), o que pode degradar a vida útil da fadiga. -
Texturas de polimento direcionado
Implementamos ângulos de hachura de 45 ° ± 5 ° (DIN 4768) para facilitar a distribuição de lubrificação em superfícies como mandris de bobina ou guias rotativas. Este padrão uniforme auxilia na prevenção de desgaste localizado, especialmente em superfícies que entram em contato com a borda da bobina de aço repetidamente.
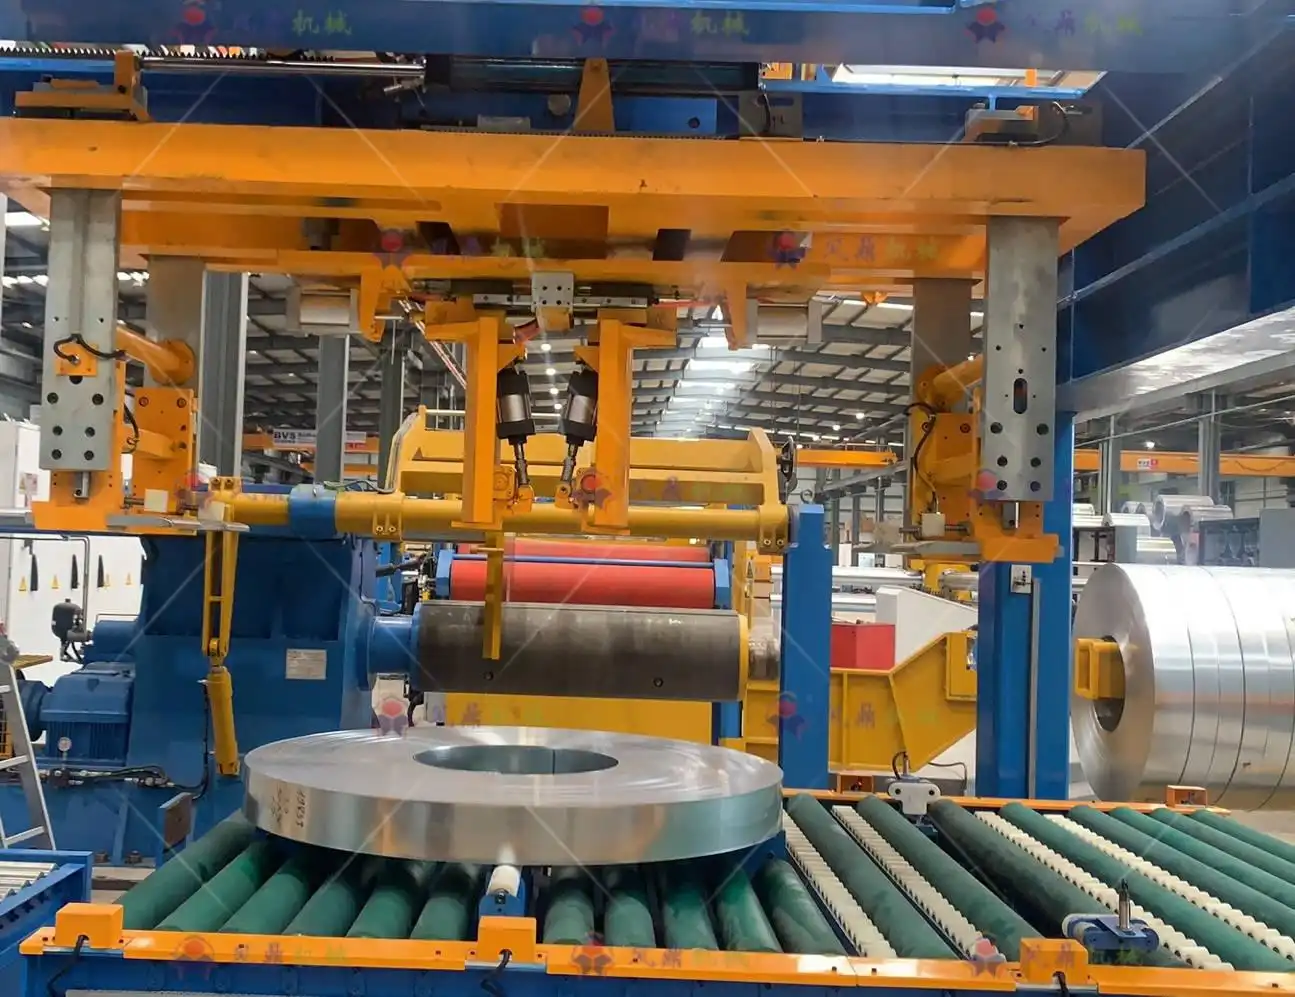
4. Sistema de Verificação de Qualidade
4.1 Plano de inspeção dimensional completa
A precisão dimensional é fundamental para a intercambialidade e o alinhamento dos componentes da máquina em uma linha de embalagem de bobinas. Nosso protocolo de inspeção em três etapas utiliza os seguintes equipamentos de metrologia:
| Nível de inspeção | Equipamentos | Capacidade de medição |
|---|---|---|
| Primeiro artigo | ZEISS PRECISÃO 7/12/7 | Precisão espacial 1.9 μm + (L/350) μm/m |
| Amostragem em lote | HEXÁGONO Global S 07.10.07 | Repetibilidade ≤ 0.003 mm (ISO 10360-2) |
| Inspeção final | Rastreador a laser FARO Vantage | Taxa de medição dinâmica 1000 Hz |
- Inspeção do primeiro artigo (FAI): Crítico para projetos novos ou revisados. A geometria inteira de uma peça representativa é escaneada e comparada ao modelo CAD 3D.
- Amostragem em processo: Verificações intermitentes confirmam que as variações do processo upstream estão sob controle.
- Auditoria Final: Grandes conjuntos ou armações soldadas são medidos in situ com um Rastreador a laser FARO, verificando se o alinhamento geral e os pontos de montagem atendem à tolerância antes do envio.
4.2 Benchmarks de Testes Funcionais
Além da geometria, cada componente ou subconjunto deve apresentar um desempenho confiável sob cargas operacionais:
- Limpeza da passagem de óleo hidráulico: Nós aderimos à NAS 1638 Classe 6 medindo a contaminação de partículas em linhas hidráulicas. A limpeza garante atuação confiável em cilindros de elevação de bobinas ou tensores hidráulicos encontrados em máquinas de cintar.
- Assento de rolamento Run-In: Submetemos interfaces de rolamentos a um espectro de carga de 0% até 120% da carga nominal em 10 etapas incrementais. Critérios de aceitação:
- Aumento de temperatura ≤ 35 °C
- Velocidade de vibração ≤ 1.8 mm/s (ISO 10816-3)
- Balanceamento Dinâmico:Os conjuntos rotativos, como toca-discos ou porta-carretéis, devem atingir uma Equilíbrio G2.5 classe (ISO 21940-11). Este nível de balanceamento minimiza a vibração, o ruído e o desgaste prematuro dos rolamentos.
5. Vantagens técnicas e benchmarking de dados
A adoção desses processos avançados de fabricação produz melhorias mensuráveis:
| Dimensão Técnica | Indústria Convencional | Nosso Sistema de Fabricação | Ganho de desempenho |
|---|---|---|---|
| Precisão de posicionamento | ± 0.03 mm | ± 0.008 mm | ~262% de melhoria |
| Taxa de aprovação de soldagem | 92.5% | 99.6% | 7.7% de aumento |
| Intercambiabilidade de componentes | 18% de encaixe manual necessário | 99% Montagem Direta | ~5.5× Melhoria |
| Resistência à corrosão superficial | Ferrugem em 480 h (Salt Spray) | Sem corrosão de metais básicos em 1200 h | Melhoria de 2.5× |
- Precisão de posicionamento: Através compensação térmica em malha fechada e otimização inteligente do caminho da ferramenta, reduzimos os erros dimensionais em mais da metade em comparação às normas da indústria.
- Qualidade de Soldagem: MIG/MAG de pulso de fio duplo soldagem com rastreamento de costura em tempo real produz taxas de defeitos quase nulas.
- Alta intercambialidade de componentes: Minimizar a variação entre as peças reduz drasticamente o tempo de montagem dos sistemas de embalagem de bobinas, o que é especialmente benéfico em execuções de produção de alto volume.
- Resistência à Corrosão: Acabamento avançado (galvanização a quente, revestimentos multicamadas) ou galvanoplastia seletiva adia a formação de ferrugem vermelha, garantindo longevidade em locais úmidos ou costeiros.
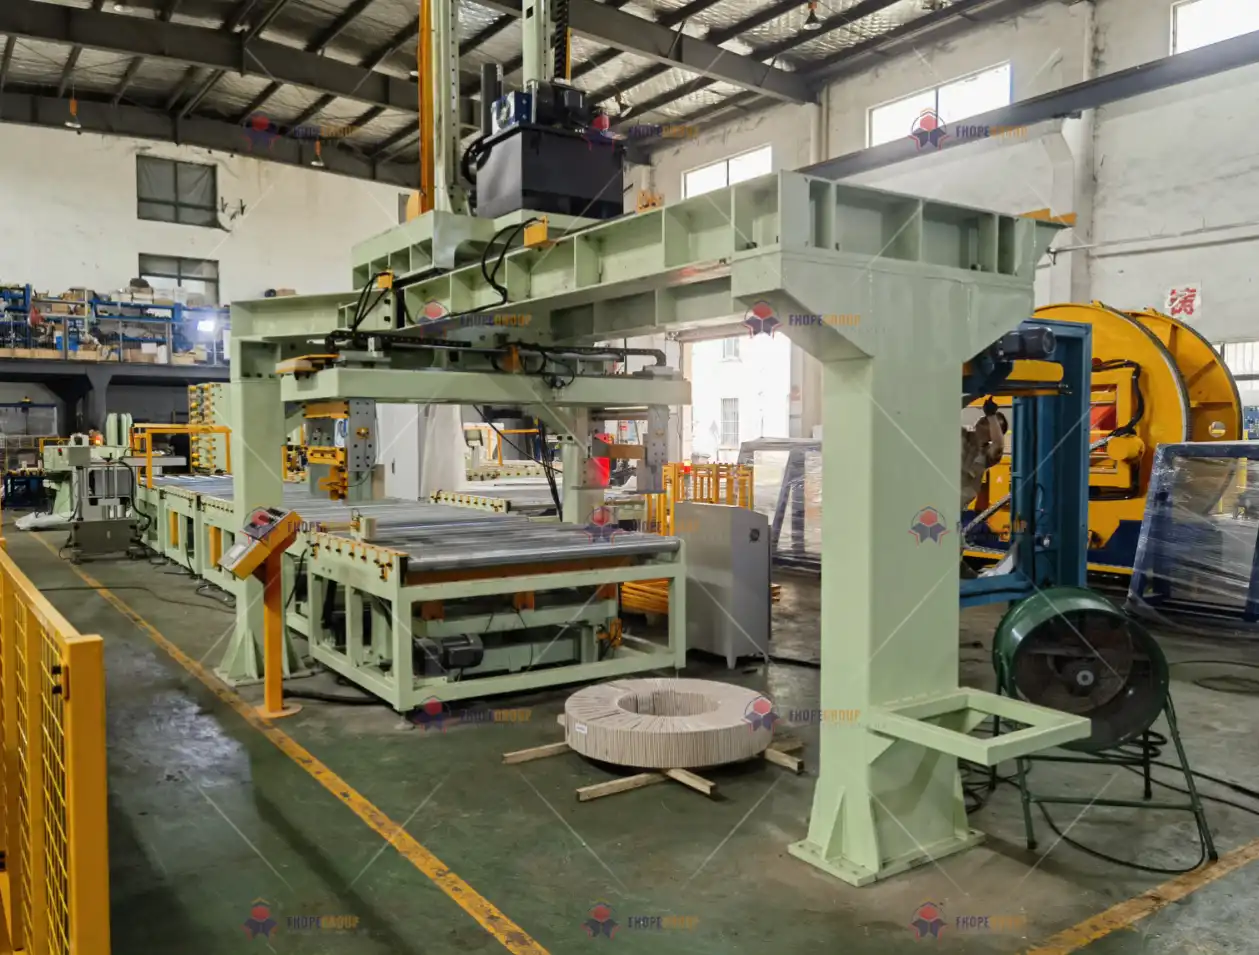
6. Cockpit de fabricação inteligente
Painel de monitoramento em tempo real
Os modernos sistemas de execução de manufatura (MES) fornecem um "cockpit" centralizado ou painel digital para as equipes de gestão e engenharia:
- Conselho OEE: A Eficácia Geral do Equipamento normalmente ultrapassa 85% (nossa meta). Os operadores veem atualizações ao vivo sobre disponibilidade, desempenho e qualidade, identificando gargalos instantaneamente.
- Gráficos de controle SPC: Dimensões-chave (por exemplo, diâmetros de furo em eixos de empilhamento de bobinas) são monitoradas para CPK. A análise em tempo real recalcula os limites de controle, disparando alarmes se os processos se desviarem.
Big Data Analytics
- Modelo de previsão de vida útil da ferramenta: Algoritmos de aprendizado de máquina interpretam dados históricos de carga do fuso, geometria da peça e dureza do material. As previsões alcançam precisão >92%, permitindo trocas proativas de ferramentas que evitam retrabalhos dispendiosos.
- Consumo de energia Digital Twin: Mesclar cronogramas de produção, dados de sensores em tempo real e assinaturas de energia do equipamento ajuda a otimizar sequências operacionais. As economias projetadas variam de 15% a 22%, dependendo da complexidade das peças e dos tamanhos dos lotes.
Recomendações de visualização
- Imagens de Estrutura Microscópica: Compare superfícies polidas antes e depois do processo para ilustrar limites de grãos refinados.
- Animação de compensação de deformação térmica: Demonstrar como os campos de temperatura interagem com vetores de correção em tempo real.
- Diagrama da cadeia de processos digitais: Descreva o fluxo de dados do projeto CAD até a verificação CMM, destacando loops de feedback bidirecionais.
- Mapa de calor de dados de qualidade: Mostrar distribuição espaço-temporal das taxas de aprovação, com tendências de resultados codificados por cores em intervalos diários ou semanais.
Relevância para a linha de embalagem de bobinas
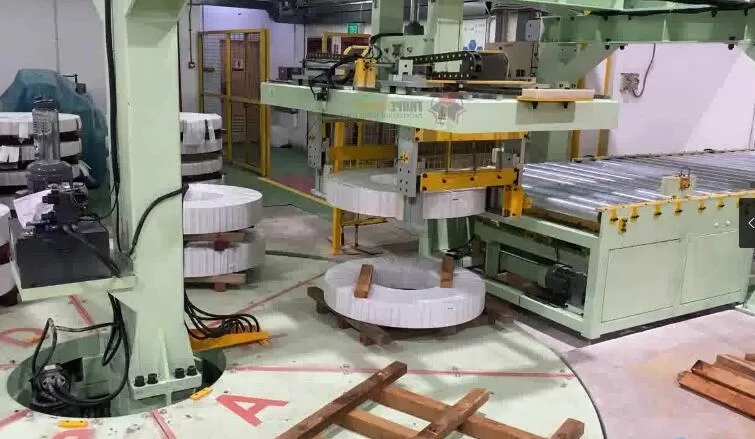
Todas essas etapas de fabricação — planejamento inteligente, usinagem CNC avançada, soldagem de alta qualidade, alívio estratégico de tensões e inspeção final rigorosa — resultam em uma linha de embalagem que opera de forma suave e confiável. Especificamente:
- Precisão garante que os tensionadores de cintas de bobina se alinhem perfeitamente com os eixos servoacionados, evitando falhas de alimentação ou erros de tensão.
- Consistência Dimensional entre estruturas de máquinas empilhadas e trilhos de guia, promove uma montagem simples, reduzindo ajustes no local e garantindo uma integração perfeita com o PLC, servo motores e sistemas hidráulicos.
- Acabamento de Superfície Aprimorado em peças rolantes ou deslizantes prolonga a vida útil, diminuindo o atrito, a vibração e as frequências de manutenção.
- Proteção contra corrosão é essencial para linhas que operam em fábricas costeiras ou com alta umidade; processos avançados estendem a vida útil de cada componente, reduzindo o custo total de propriedade.
Conclusão
A fabricação de componentes para uma linha de embalagem de bobinas envolve uma combinação estratégica de equipamentos de última geração, integração de processos digitais e rigoroso controle de qualidade. Desde o endireitamento da matéria-prima até o polimento final em nanoescala, cada etapa é orquestrada para alcançar mínima dispersão dimensional, juntas soldadas robustas e qualidade de superfície superior. Esses atributos influenciam diretamente a confiabilidade com que o sistema de embalagem de bobinas consegue fixar, empilhar e transportar bobinas de aço sob condições operacionais exigentes.
Ao empregar painéis de controle de manufatura inteligentes , feedback de sensores em tempo real e análises preditivas, criamos um sistema onde a melhoria contínua está incorporada ao DNA da produção. Operadores, engenheiros e gerentes se beneficiam de dados instantâneos, permitindo que intervenham proativamente em vez de reativamente. O resultado é um produto resiliente e de alto desempenho que estabelece novos padrões de referência para precisão, durabilidade e custo-benefício na indústria de embalagens de bobinas.
Olhando para o futuro, novos avanços — como a detecção de defeitos baseada em aprendizado de máquina , auxílios de montagem em realidade aumentada ou soldagem háptica em circuito fechado — estão prestes a aprofundar a sinergia entre projeto, fabricação e desempenho em serviço. No entanto, os princípios fundamentais — planejamento inteligente, controle rigoroso e compromisso inabalável com a qualidade — continuarão sendo os pilares da fabricação bem-sucedida de componentes para linhas de embalagem de bobinas e muito mais.
-
Descubra como o Siemens NX 2212 aprimora a integração CAD/CAM com recursos avançados para maior eficiência no projeto e na fabricação.
-
Conheça os algoritmos inovadores da VoluMill que reduzem significativamente o tempo de usinagem e aumentam a vida útil da ferramenta. ↩
-
Descubra o conceito de fio digital e como ele conecta o design à produção para otimizar os processos de fabricação.