Streszczenie: Zwoje taśmy miedzianej i mosiężnej charakteryzują się wysoką gęstością fizyczną (8,960 kg/m³), niską granicą plastyczności oraz ekstremalną wrażliwością na zarysowania powierzchni i utlenianie atmosferyczne. Standardowe podejście do pakowania zwojów stalowych w tym przypadku zawodzi: nadmierne zaciskanie powoduje deformację otworu, kontakt odsłoniętej stali powoduje zarysowania galwaniczne, a ekspozycja na otwarte powietrze powoduje szybkie matowienie. Niniejszy poradnik inżynieryjny szczegółowo opisuje działanie zautomatyzowanej linii pakowania zwojów ciętych, integrującej wyładowanie z bramką obrotową buforową, szybkie opasywanie promieniowe przez ucho, owijanie ochronne oraz serwonapędowy system układania w stosy pionowe ze zintegrowanym czujnikiem tensometrycznym.
Architektura systemu i przepływ materiałów
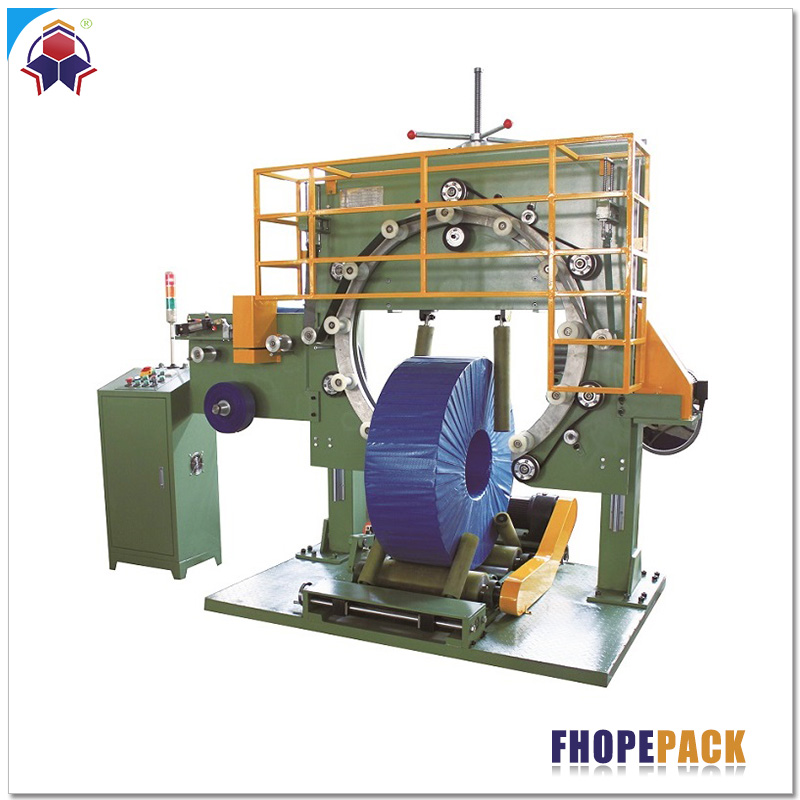
Zautomatyzowana linia pakowania zwojów taśmy miedzianej koordynuje obsługę materiału w pięciu wyspecjalizowanych strefach mechanicznych. Zamiast ręcznego transportu za pomocą dźwigów lub haków C, linia wykorzystuje ciągłe, napędzane silnikiem rolki i dedykowane mechanizmy przenoszenia:
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| Etap przetwarzania | Główny zespół mechaniczny | Funkcja inżynierska |
|---|---|---|
| 1. Rozładowanie cewki | Wieloramienna bramka obrotowa do przechowywania | Buforuje pocięte zwoje na wałku nawijarki rozcinającej; przesuwa zwoje do stacji wypychającej bez kontaktu z krawędziami. |
| 2. Pochylenie / przechylenie | Hydrauliczny 90° przechył/opuszczanie | Zmienia orientację cewki z poziomego otworu (oko-poziomo) na pionowy otwór (oko-do-nieba) na niebrudzących kołyskach wyłożonych poliuretanem. |
| 3. Pasowanie radialne | Stół obrotowy z głowicą indeksującą | Centruje cewkę, obraca ją w zaprogramowanych odstępach (90° lub 120°) i przesuwa taśmę PET przez ucho, aby zapewnić odpowiednie naprężenie paska. |
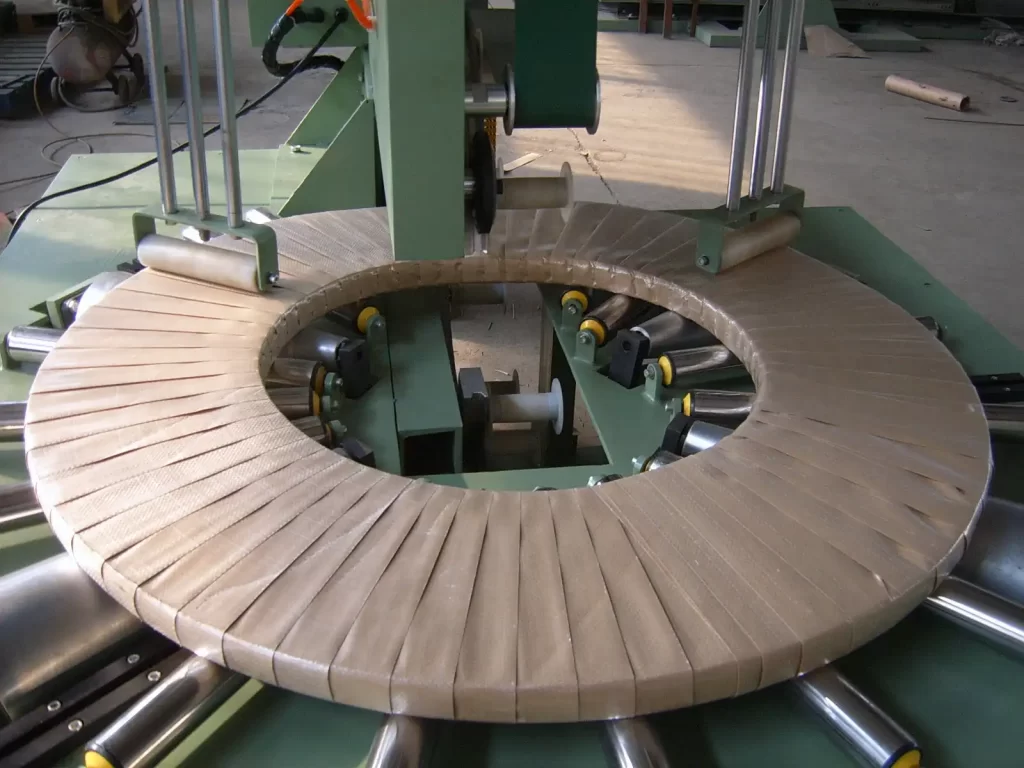
| 4. Ochrona powierzchni | Pierścień owijający toroidalny orbitalny | Przepuszcza folię lub rolki papieru VCI przez otwór cewki, tworząc szczelną, 360-stopniową, zachodzącą na siebie barierę chroniącą przed wilgocią. |
| 5. Układanie w pionie | Układarka bramowa Servo z podnośnikiem nożycowym | Podnosi zapakowane zwoje za pomocą wewnętrznych ramion rozprężnych lub zewnętrznych zacisków obwodowych, układając je na paletach zgodnie z limitami wagowymi. |
Dlaczego zwoje taśmy miedzianej wymagają specjalistycznej dynamiki pakowania
Przetwarzanie miedzi (Cu-ETP, Cu-OF) i mosiądzów komercyjnych (CuZn37) wymaga stosowania innych parametrów pakowania niż w przypadku metali żelaznych:
1. Niska twardość powierzchni i wrażliwość na zagniatanie krawędzi
Czysta miedź charakteryzuje się twardością Vickersa w stanie wyżarzonym na poziomie zaledwie 40–60 HV. Każde bezpośrednie tarcie metalu o metal, np. przez stalowe taśmy, szorstkie stalowe rolki przenośnika lub gołe metalowe ograniczniki, powoduje mikropęknięcia i wyżłobienia, które dyskwalifikują materiał do precyzyjnego tłoczenia w elektronice lub półprzewodnikach. Wszystkie punkty styku nośne w tym systemie są osłonięte lanym poliuretanem (twardość Shore'a A 85–90) lub wkładkami z polietylenu UHMW.
2. Wysoka gęstość i nierównowaga stosu
Przy gęstości około 8,960 kg/m³ (o 14% większej niż gęstość stali węglowej), paleta z wąskich zwojów osiąga swoją dopuszczalną i mechaniczną granicę nośności na długo przed osiągnięciem maksymalnej wysokości objętości. Konfiguracje opakowań paletowych muszą obliczać stabilność warstw na podstawie progów wagowych, a nie objętościowych wysokości stosu.
3. Nalot atmosferyczny i utlenianie galwaniczne
Miedź szybko matowieje pod wpływem wilgoci otoczenia, kwaśnej atmosfery przemysłowej i kondensacji. Linia pakująca integruje owijanie orbitalne, które nakłada folię stretch lub papier krepowy z lotnym inhibitorem korozji (VCI) przez otwór cewki, tworząc hermetyczne uszczelnienie zapobiegające utlenianiu.
Proces spinania radialnego
Pasowanie promieniowe stabilizuje poszczególne nacięte zwoje, neutralizując resztkowe napięcie sprężyny („sprężynowanie zegarowe”) i zapobiegając przesunięciu osiowemu („teleskopowaniu”) podczas dalszego transportu.
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
Centrowanie cewek i indeksowanie stołu obrotowego
Zwój przesuwa się wzdłuż napędzanych silnikiem rolek, kierując się ku górze, do stanowiska spinania. Pneumatyczne ramiona centrujące zaciskają zewnętrzną średnicę, aby ustawić otwór zwoju współosiowo z pionową szyną spinającą. Obrotowy stół następnie indeksuje zwój poprzez zaprogramowane kroki kątowe:
- Wąskie cewki (<50 mm):Zwykle otrzymują 2 pasy radialne rozmieszczone co 180°.
- Średnie/ciężkie cewki (>50 mm):Otrzymaj 3 paski pod kątem 120° lub 4 paski pod kątem 90°.
Uszczelnianie połączeń PET z kontrolowanym naprężeniem
Stalowe taśmy są wykluczone, ponieważ przecinają krawędzie zwojów i stwarzają ryzyko korozji galwanicznej. Automatyczna głowica do taśmowania podaje taśmę PET (poliestrową) o szerokości 12–16 mm za pomocą chowanego ostrza taśmy przechodzącego przez ucho. Naciąg taśmy jest regulowany poprzez sterowanie momentem obrotowym silnika w pętli zamkniętej:
- Zakres napięcia: 500 N do 1,800 N (ustawienie wstępne za pomocą receptury HMI w oparciu o grubość taśmy miedzianej).
- Mechanizm uszczelniający:Zgrzewanie tarciowe lub uszczelnienie ultradźwiękowe, pozwalające uzyskać wydajność połączenia większą niż 85% bez stosowania uszczelek metalowych, które mogłyby uszkodzić sąsiednie zwoje.
Zautomatyzowana mechanika układania pionowego
Po owinięciu i przepuszczeniu przez otwór przez owijarkę orbitalną, zwoje trafiają do strefy składowania. Automatyczny układarka gromadzi pojedyncze zwoje w uporządkowanych, wyśrodkowanych stosach palet.
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
Kinematyka ramienia układarki
- Centrowanie i odbiórSuwnica wyposażona w rozszerzające się wewnętrzne chwytaki lub widły podnoszące od dołu, dopasowuje się do średnicy wewnętrznej cewki. Palce chwytaka pokryte są wulkanizowanym poliuretanem w celu zabezpieczenia otworu.
- Dynamiczny czujnik wysokości:Czujnik odległości laserowej precyzyjnie wykrywa górną powierzchnię palety lub poprzedniej warstwy zwoju, zapewniając płynne hamowanie podczas umieszczania.
- Automatyczne układanie elementów konstrukcyjnych:Pomocnicze ramię podnoszące próżnię umieszcza faliste podkładki tarczowe lub drewniane pierścienie dystansowe pomiędzy cewkami, zgodnie z recepturą produktu.
- Indeksowanie stołu nożycowego:W miarę układania cewek w stos, podnośnikowy stół odbiorczy może stopniowo się obniżać, dzięki czemu utrzymywana jest stała wysokość transferu typu „pick-and-place”, co zapewnia maksymalną przepustowość.
Mechanika wysokości stosu i ładowności palet
Ze względu na gęstość miedzi, załadunek palet jest uzależniony od nośności, a nie od geometrycznych ograniczeń wysokości. Przekroczenie dopuszczalnej nośności palety powoduje pęknięcie deski i zawalenie się regału podczas transportu.
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
Zmienne fizyczne
M_payload_max: Certyfikowany udźwig palety transportowej (kg)M_coil: Zmierzona masa pojedynczej cewki (kg)W_coil: Szerokość szczeliny / wysokość osiowa cewki (mm)t_spacer:Grubość pośredniej warstwy tektury lub podkładki drewnianej (mm)H_pallet: Wysokość podstawy palety (mm)floor(): Matematyczne zaokrąglanie liczb całkowitych w dół do najbliższej liczby całkowitej
Przykład pracy inżynierskiej
| Parametr | Wartość: | Odniesienie / Warunki |
|---|---|---|
Szerokość cewki (W_coil) |
120 mm | Nominalna szerokość cięcia |
Zmierzona waga cewki (M_coil) |
285 kg | Cewka z taśmy miedzianej o dużej gęstości |
Nominalna ładowność palety (M_payload_max) |
2,000 kg | Standardowa, wytrzymała płoza do drewna |
Grubość płyty dystansowej (t_spacer) |
3.0 mm | Solidna, falista tarcza antypoślizgowa |
Wysokość palety podstawowej (H_pallet) |
140 mm | Czterokierunkowy wjazd do ciężkiego, przemysłowego skidu |
Krok 1: Określ dopuszczalną liczbę zwojów:
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
Krok 2: Oblicz całkowitą wysokość stosu:
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
Krok 3: Weryfikacja rzeczywistego ładunku:
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
Przenośnik rolkowy odbiorczy linii jest wyposażony w zintegrowaną przemysłową wagę z czujnikiem tensometrycznym. Jeśli zmierzona masa skumulowana przekroczy próg nastawy, układarka zatrzymuje indeksowanie cyklu i generuje alert dla operatora na interfejsie HMI.
Konfigurowalne parametry linii
Linia pakująca wykorzystuje centralną bazę danych PLC do przechowywania receptur operacyjnych dla różnych specyfikacji produktów:
| Ustawienie linii | Zmienna kontrolna | Podstawy inżynierii |
|---|---|---|
| Paski na zwój | 2, 3 lub 4 paski promieniowe | Dobierane na podstawie średnicy zewnętrznej cewki i szerokości szczeliny w celu przeciwdziałania sprężynowaniu zegarowemu. |
| Naciąg paska | 500 N do 1,800 N | Modulowana grubością paska; zapobiega wyboczeniu krawędzi przy grubościach < 0.4 mm. |
| Nakładanie się owijania | % 30 do 70% | Większy procent nakładania się zastosowano w przypadku opakowań przeznaczonych do eksportu morskiego. |
| Nośniki do pakowania | Folia stretch LLDPE lub papier krepowy VCI | Na podstawie docelowej klasy korozji i czasu transportu przesyłki. |
| Wzór układania | Kolumna wyśrodkowana lub rozstawiona poprzecznie | Ustawiane za pomocą HMI w celu dopasowania do dalszych systemów depaletyzacji klienta. |
Macierz specyfikacji technicznych
| Cecha | Konfiguracja standardowa | Opcje o dużej grubości / niestandardowe |
|---|---|---|
| Średnica zewnętrzna cewki (OD) | 600 – 1,400 mm | Do 1,600 mm |
| Średnica wewnętrzna cewki (ID) | Standardowo 508 mm (opcjonalnie 610 mm) | Konfigurowalne od 300 mm do 610 mm |
| Zakres szerokości paska | 20 – 400 mm | 15 – 600 mm |
| Maksymalna waga cewki | 1,500 kg na stację | Wersja o dużej wytrzymałości 3,000 kg |
| Czas cyklu linii | 45–75 sekund na zwój (wiązanie + owijanie) | Zoptymalizowany pod kątem wydajności linii cięcia wzdłużnego |
| Materiał do spinania | Pasek PET: szerokość 12–16 mm; grubość 0.6–0.9 mm | Kompatybilny z paskiem PP |
| Metoda łączenia pasków | Spawanie tarciowo-wibracyjne | Sprawność łączna ≥ 85% |
| Materiał do pakowania | Folia stretch PE (15–35 µm) / rolka papieru VCI | Wzmocniona tkanina kompozytowa tkana |
| Ochrona powierzchni kontaktowych | Wykładziny poliuretanowe Shore A 85–90, UHMW-PE | Ograniczniki z filcu lub mosiądzu |
| Architektura sterowania | Siemens S7-1500 lub Allen-Bradley PLC + Touch HMI | Pełna integracja linii SCADA/MES |
Wymagania bezpieczeństwa i zgodność przemysłowa
Linie do transportu zwojów miedzi łączą w sobie duże obciążenia z szybką, zautomatyzowaną kinematyką. System jest zgodny z międzynarodowymi dyrektywami bezpieczeństwa maszyn:
| Standard / Punkt zagrożenia | Mechanizm ochrony | Wymagania operacyjne |
|---|---|---|
| Obudowa bramki obrotowej i urządzenia do opuszczania | Twarda siatka zabezpieczająca z blokowanymi drzwiami dostępowymi | Automatyczne wyłączanie po otwarciu bramy (EN ISO 13849-1 Kat. 4 / PL e). |
| Obszar miecza z pasami na głowie | Kurtyny świetlne optyczne na wejściu/wyjściu przenośnika rolkowego | Automatyczne przerwanie podawania, jeśli na drodze ruchu miecza znajdą się ciała obce. |
| Niebezpieczeństwo upadku układarki | Pneumatyczne blokady prętów i pionowe mechaniczne ograniczniki spadania | Zapobiega opadaniu wózka układarki w przypadku nagłej utraty zasilania lub układu pneumatycznego. |
| Protokół zatrzymania awaryjnego | Wyłączniki awaryjne kategorii 0 zlokalizowane na każdym panelu operatora | Dwukanałowy obwód bezpieczeństwa odłącza wszystkie magistrale zasilania siłowników. |
| Blokada/Etykietowanie (LOTO) | Centralne pneumatyczne zawory zrzutowe i izolatory blokowane kłódką | Obowiązkowe przestrzeganie procedur zgodnie z OSHA 29 CFR 1910.147. |
| Normy bezpieczeństwa maszyn | Zgodność z normami EN ISO 12100:2010 i EN 415-10:2014 | Deklaracja zgodności CE zweryfikowana pod kątem wdrożeń w Europie. |
Lista kontrolna wyboru i integracji
Skorzystaj z tej listy kontrolnej przy ocenie układu linii pakującej w istniejących lub nowych zakładach cięcia wzdłużnego:
- Koperta wymiarowa w paski:Potwierdź minimalną/maksymalną średnicę zewnętrzną, wewnętrzną, szerokość naciętego paska i wagę pojedynczego cięcia.
- Profil twardości stopu:Określ gatunek miedzi (np. C11000 ETP, C10200 OF) i stan odpuszczenia (wyżarzane O60 lub twarde H04), aby sfinalizować wyściółkę stykową.
- Ograniczenia wykończenia powierzchni:Paski polerowane na wysoki połysk, cynowane lub galwanizowane wymagają specjalistycznego filcu lub niepozostawiających śladów podkładów PU.
- Wymagania dotyczące umiejscowienia paska:Liczba pasków promieniowych przechodzących przez ucho (2, 3 lub 4 pozycje) na każdy wymiar paska.
- Metoda ochrony antykorozyjnej:Bezpośrednie kapsułkowanie folią stretch kontra specjalistyczne przekładki papierowe VCI w logistyce eksportowej.
- Specyfikacje palet: Wymiary (dł. × szer. × wys.), maksymalna ładowność, wejście z czterech lub dwóch stron, pełna platforma lub płozy listwowe.
- Wyrównanie wyjścia rozcinacza:Podniesienie wału nawijarki nożycowej i prześwitu wózka transferowego względem ramion zderzaka bramki obrotowej.
- Infrastruktura użyteczności publicznej: Dostępne napięcie instalacji, stabilność faz i ciągłe dostarczanie czystego, suchego powietrza (0.5–0.7 MPa).
Często zadawane pytania dotyczące inżynierii
P: Dlaczego paski radialne stosuje się przechodzące przez ucho, a nie paski obwodowe o zewnętrznej średnicy?
A: Wąskie, szczelinowe zwoje miedzi (o szerokości poniżej 200 mm) charakteryzują się minimalnym, cylindrycznym zarysem zewnętrznym. Obwód taśmy nałożony na wąską krawędź taśmy ma duże prawdopodobieństwo zsunięcia się podczas transportu i może wygiąć delikatną zewnętrzną krawędź taśmy. Promieniowe mocowanie taśmy przez oczko ściśle wiąże warstwy do wewnętrznego trzpienia, zachowując okrągłość konstrukcji i zapobiegając teleskopowaniu.
P: W jaki sposób system zapobiega zarysowaniom cewek wykonanych z miedzi o wysokiej czystości?
A: Linia eliminuje wszelki kontakt z odsłoniętą stalą węglową. Rolki przenośnika są wulkanizowane lub pokryte poliuretanem o twardości Shore'a A 85–90; boczne ramiona prowadzące wykonane są z nierysującego polimeru UHMW-PE o niskim współczynniku tarcia; a głowica układająca wykorzystuje elastyczne wyściółki wewnętrzne, aby chronić krytyczne wewnętrzne owijki zwoju.
P: Co zapobiega przeciążeniu palet w przypadku, gdy szerokość szczeliny w kręgu jest różna?
A: Program PLC wykorzystuje dynamiczną konfigurację receptury. Sterowanie układarki oblicza dopuszczalną liczbę zwojów za pomocą floor(Payload Limit ÷ Actual Weight)W połączeniu ze zintegrowaną wagą taśmociągową z czujnikiem tensometrycznym, każdy stos kręgów jest potwierdzany przed skierowaniem do magazynu odbiorczego.
P: Czy linia ta obsługuje zarówno cewki taśmy miedzianej, jak i mosiężnej?
O: Tak. Ponieważ mosiądz ma nieco mniejszą gęstość niż miedź (ok. 8,500 kg/m³ w porównaniu z 8,960 kg/m³), ale jest generalnie twardszy, oba stopy są przetwarzane na tej samej linii. Receptura PLC dynamicznie dostosowuje naprężenie taśmy i nakładanie się owijania w oparciu o wybrany identyfikator stopu.
Wsparcie w zakresie zapytań i ofertowania projektów technicznych
Inżynierowie FHOPE konfigurują niestandardowe ogniwa do owijania, spinania i układania w stosy, dostosowane do przepustowości linii cięcia wzdłużnego:
- Prześlij specyfikacje linii: Prześlij e-mailem swoje rysunki układu, docelowe czasy cyklu cięcia, zakresy rozmiarów cewek i nośność palet. info@fhopepack.com.
- 48-godzinna propozycja techniczna: Otrzymaj pełną specyfikację funkcjonalną sprzętu, rysunki osi wałków, analizę czasu cyklu i harmonogramy zużycia mediów w ciągu 48 godzin roboczych.
- Wyrównanie terenu inżynieryjnego:Przeanalizuj połączenia interfejsowe między systemem nawijania i odwijania papieru, buforem obrotowym i systemami palet odbiorczych z naszym zespołem inżynierów systemów pakowania.
Powiązane systemy i dokumentacja referencyjna
- Rozwiązania w zakresie automatycznych linii pakujących w kręgach
- Zapewnienie jakości w procesie wykańczania zwojów: zapobieganie uszkodzeniom powierzchni
- Architektura automatycznej linii pakowania cewek miedzianych
- Analiza kinematyczna zautomatyzowanych systemów przechylania i spinania
Źródła i standardy branżowe
- Specyfikacje maszyn i funkcjonalne układy kinematyczne: FHOPE Systems Engineering Group.
- Właściwości fizyczne miedzi: Standardowa gęstość inżynierska (8,960 kg/m³) zgodnie z normą ASTM B152 / DIN EN 13599.
- Normy bezpieczeństwa i ograniczania ryzyka: ISO 12100: 2010 (Bezpieczeństwo maszyn — Ogólne zasady projektowania).
- Normy bezpieczeństwa maszyn pakujących: EN 415-10: 2014 (Bezpieczeństwo maszyn pakujących — Wymagania ogólne).
- Architektura elektryczna i sterowania: IEC 60204-1 (Bezpieczeństwo maszyn — Wyposażenie elektryczne maszyn).
Ostatnio sprawdzono przez Engineering: 2026-10-27