Przegląd
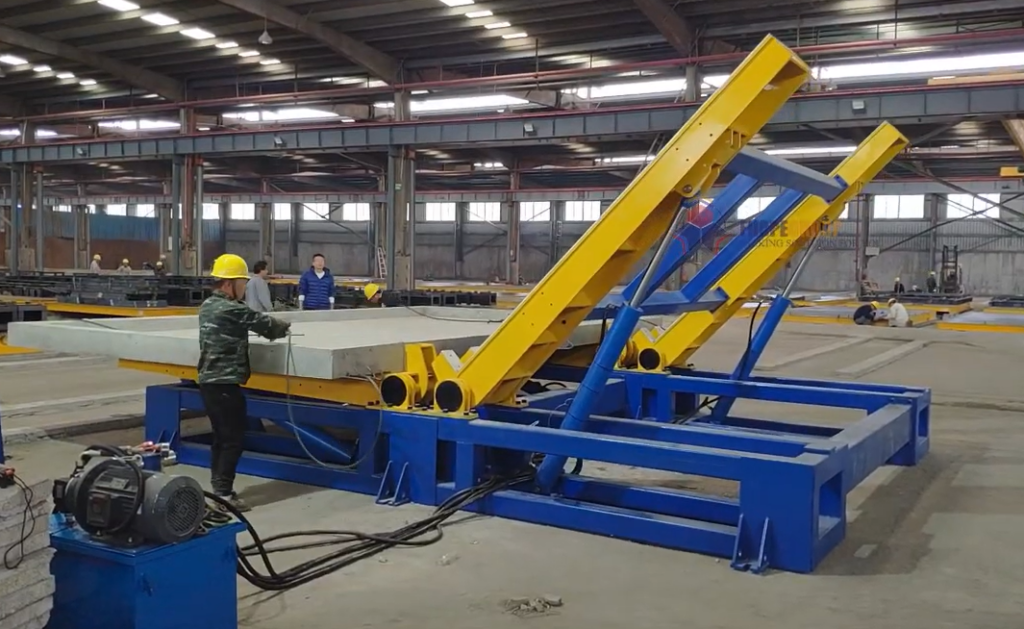
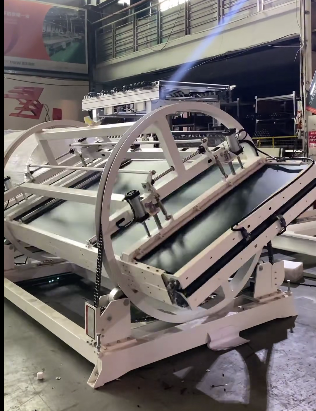
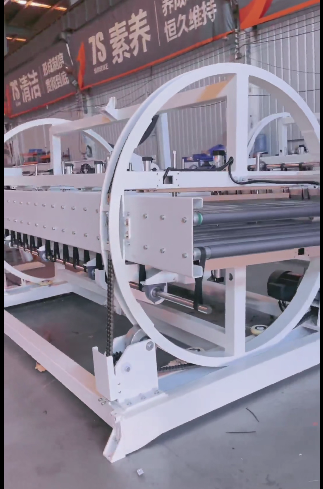
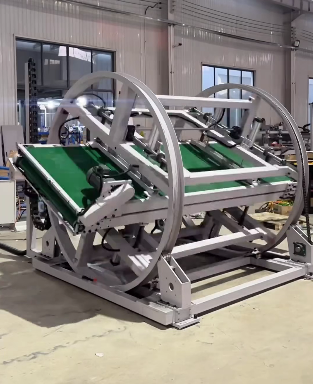
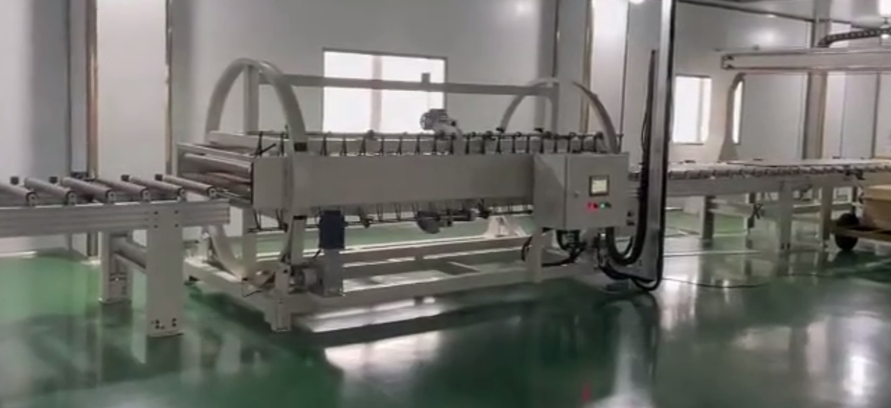
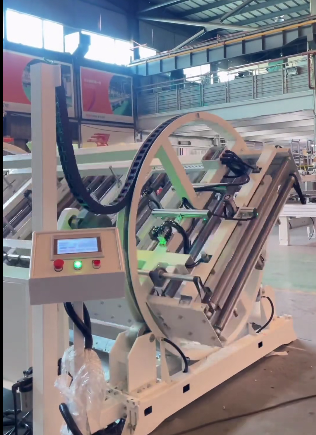
Dla inżynierów i zespołów ds. zaopatrzenia, poszukujących niestandardowej maszyny do obrotu arkuszy i płyt o 180°, testowanie fabryczne przed wysyłką stanowi podstawowe zabezpieczenie przed kosztownymi awariami podczas uruchomienia. Maszyna do obrotu o 180° obsługuje ciężkie, nieporęczne płyty – takie jak blachy stalowe, panele prefabrykowane lub ciężkie matryce – i przenosi je na dwa stoły uchylne. Testowanie maszyny w fabryce producenta weryfikuje synchronizację mechaniczną, utrzymanie ciśnienia hydraulicznego, blokady bezpieczeństwa i położenie czujników przed zapakowaniem i wysyłką urządzenia.
Poniższy film ilustruje testy operacyjne niestandardowych maszyn do obrotu arkuszy i płyt o 180° w zakładzie producenta:
Co obejmuje testowanie fabryczne maszyny obrotowej
Fabryczne testy odbiorcze (FAT) dwustołowej hydraulicznej maszyny obrotowej obejmują zarówno wydłużoną wytrzymałość, jak i logikę bezpieczeństwa elektrohydraulicznego. Zgodnie z praktykami operacyjnymi producenta, jednostki obrotowe przechodzą weryfikację przed wysyłką:
- Weryfikacja rozszerzonego przebiegu: Deklarowany przez producenta protokół testowania obejmuje niemal ciągłe cykle (do około 24 godzin nieprzerwanej pracy) w celu wykrycia narastania temperatury, wycieków z uszczelnień lub dryftu czujnika w powtarzanych cyklach. Jest to deklarowany przez producenta standard wytrzymałości dla tej rodziny maszyn; nie jest to pomiar prawny dla każdej maszyny, dlatego należy go uwzględnić na liście dowodów akceptacji, aby potwierdzić dla każdej jednostki.
- Systemy sterowania i awaryjne: Testy potwierdziły płynne przyspieszanie i zwalnianie, szybką reakcję sterowania oraz natychmiastowe zatrzymanie awaryjne.
Oprócz podstawowych cykli, kompleksowy test fabryczny weryfikuje parametry mechaniczne i hydrauliczne, które regulują manipulację arkuszami o 180°:
| Test Pozycja | Cel weryfikacji | Kryteria inżynierskie |
|---|---|---|
| Cykl bez obciążenia | Przesuw stołu, wyrównywanie dwóch stołów i ruchy powrotne. | Płynny ruch bez zacięć; mechaniczne bloki zatrzymujące osiągają prawidłowe granice fizyczne. |
| Przekazanie fotoelektryczne | Wyzwalanie czujnika podczas przenoszenia obciążenia ze stołu na stół. | Czujnik fotoelektryczny uruchamia się około 85° zanim środek ciężkości przekroczy pion, dzięki czemu część trafia na stół pomocniczy. |
| Zatrzymaj i przytrzymaj pod kątem | Możliwość zatrzymania ruchu i utrzymania pozycji pod obciążeniem. | Napęd utrzymuje pozycję pod dowolnym kątem pośrednim; układ hydrauliczny utrzymuje ciśnienie. W wersji referencyjnej 180° z tej rodziny maszyn, ciśnienie robocze wynosi do 15 MPa, przy czym maksymalny dopuszczalny zakres projektowy wynosi 20 MPa. |
| Blokada przy zaniku zasilania | Reakcja służb bezpieczeństwa na nieoczekiwaną przerwę w dostawie prądu. | Hydrauliczne blokady podtrzymujące ciśnienie zapobiegają załamaniu się stołu; system łagodnie resetuje się po powrocie zasilania. |
| Zatrzymanie awaryjne i blokady | Obwód bezpieczeństwa obszaru czyszczonego i wyłącznik rowerowy. | Natychmiastowe zatrzymanie cyklu w przypadku zadziałania przycisku awaryjnego; zabezpieczenia fizyczne i blokady są zgodne z zasadami oceny ryzyka ISO 12100. |
| Ograniczenia strukturalne | Ochrona granic podróży. | Elektryczne wyłączniki krańcowe i mechaniczne ograniczniki twarde bezpiecznie zatrzymują ruch przy dodatnich ogranicznikach mechanicznych. |
Kontrole te odnoszą się do przyjętych standardów dotyczących maszyn przemysłowych, w tym zharmonizowanych norm EN 415-10 i procedur ograniczania ryzyka ISO 12100.
Dlaczego testy w fabryce zmniejszają ryzyko związane z projektem na miejscu
Naprawa usterki układu współosiowości lub układu hydraulicznego w zakładzie producenta jest prosta: inżynierowie projektowi, narzędzia obróbcze, zamienne uszczelnienia hydrauliczne i suwnice są łatwo dostępne. Odkrycie tego samego problemu po dostawie na halę produkcyjną powoduje natychmiastowe utrudnienia w działaniu.
| Czynnik operacyjny | Odkryto w fabryce Makera | Odkryto na Twojej podłodze |
|---|---|---|
| Dostęp do dźwigów i osprzętu | Dedykowane dźwigi warsztatowe dostępne w sposób ciągły | Wymaga wynajęcia dźwigów mobilnych lub wiązania dźwigów produkcyjnych w zakładzie |
| Regulacja hydrauliczna | Natychmiastowe ponowne dostrojenie ciśnienia na stanowisku testowym | Dyspozycja serwisu terenowego, opóźnienia w podróżach i przestoje w hali produkcyjnej |
| Ponowny test czujników i logiki | Natychmiastowe przeprogramowanie PLC przez zespół sterujący | Zdalne debugowanie lub zaplanowana interwencja serwisowa |
| Akceptacja finansowa | Wady rozwiązane przed zwolnieniem kapitału | Kapitał zaangażowany, podczas gdy sprzęt stoi bezczynnie w fazie przygotowawczej |
Wstępne testy fabryczne sprawiają, że uruchomienie na miejscu staje się planową weryfikacją wcześniej sprawdzonych parametrów, a nie otwartym ćwiczeniem rozwiązywania problemów.
Niestandardowe wymiary i parametry decydujące o wielkości maszyny
Maszyna do obrotu arkuszy o 180° nie jest standardową maszyną dostępną w katalogu. Ta rodzina maszyn produkuje zarówno mechaniczne systemy odwracania (zakres produktów od około 1 do 60 ton), jak i ciężkie konfiguracje hydrauliczne (zakres produktów od około 1 do 100 ton, na przykład 12-tonowa wersja referencyjna w klasie FPFT). Wykonanie i przetestowanie maszyny niestandardowej wymaga od kupującego precyzyjnych danych operacyjnych:
| Opinie klientów | Znaczenie inżynieryjne | Testowanie implikacji |
|---|---|---|
| Geometria części (dł. × szer. × grubość) | Określa wymiary platformy stołu i układ podpór. | Zweryfikowano pod kątem maksymalnego obrysu płyty, aby potwierdzić prześwit stołu i podparcie krawędzi. |
| Maksymalna masa ładunku | Określa średnicę cylindra hydraulicznego, moc silnika pompy i rozmiary stali konstrukcyjnej. | Określa masę próbną do cyklicznego obciążenia do ładowności znamionowej. |
| Charakterystyka materiału | Blachy stalowe, prefabrykaty betonowe, formy do formowania lub laminaty układane warstwowo. | Określa powierzchnię styku stołu (goła stal lub podpory buforowe). |
| Sekwencja skręcania | Pełne odwrócenie o 180° w porównaniu z przystankami pośrednimi (np. 90° w celu kontroli krawędzi). | Potwierdza, że obwód utrzymuje stałą pozycję przy częściowych kątach nachylenia, bez pełzania. |
| Interfejs wejściowy/wyjściowy | Suwnica, wózki widłowe lub automatyczny przenośnik. | Definiuje prześwit fizyczny wokół obwodu zamiatanego i wysokości załadunku. |
| Docelowa przepustowość | Liczba cykli wymaganych na godzinę lub zmianę. | Ustawia natężenie przepływu pompy hydraulicznej i prędkość cyklu w ramach dopuszczalnych temperatur roboczych. |
Dane wejściowe potwierdzane są na rysunkach technicznych przed rozpoczęciem produkcji, stanowiących punkt odniesienia, względem którego mierzone są wyniki testów fabrycznych.
Lista kontrolna odbioru fabrycznego: co należy potwierdzić przed wysyłką
Przed dokonaniem ostatecznej płatności i autoryzacją wysyłki, zespoły ds. zaopatrzenia i inżynierii powinny zażądać formalnej dokumentacji testów fabrycznych:
- Ciągła dokumentacja przebiegu. Dziennik testów potwierdzający, że maszyna przeszła fabryczne testy (zgodnie z protokołem producenta trwającym do około 24 godzin) bez alarmów termicznych lub wycieków płynu, a także określający, czy test został przeprowadzony bez obciążenia, czy pod obciążeniem.
- Ciśnienie hydrauliczne i rekord przytrzymania. Certyfikat testu wykazał, że jednostka hydrauliczna utrzymała ciśnienie robocze i położenie pod kątem pośrednim, bez przesuwania cylindra.
- Weryfikacja czujnika i przekazania. Podpis potwierdzający, że czujnik przełączenia pod kątem bliskim 85° oraz elektryczne wyłączniki krańcowe zatrzymały ruch stołu zgodnie z przeznaczeniem.
- Symulacja awarii zasilania. Fizyczne potwierdzenie, że symulacja nagłej utraty zasilania spowodowała bezpieczne zablokowanie stołów uchylnych bez upuszczania ładunku testowego.
- Dokumentacja zgodności. Potwierdzenie zastosowanych norm bezpieczeństwa (norma EN 415-10 jako odniesienie i ocena ryzyka ISO 12100).
- Zakres uruchomienia witryny. Jasno określona pisemna definicja pomocy przy instalacji, wsparcia przy uruchomieniu i dostępności lokalnych techników na miejscu.
Po dostarczeniu maszyny należy powtórzyć tę podstawową listę kontrolną na hali — przejazd bez ładunku, cykl o nominalnej masie, zatrzymanie awaryjne i blokada przy zaniku zasilania — co pozwala na czyste zakończenie pętli odbioru.
Najczęściej zadawane pytania
P: Dlaczego producent zaleca przedłużony test rozruchowy przed dostawą? O: Uruchamianie hydraulicznej maszyny obrotowej przez dłuższy czas (do około 24 godzin zgodnie z protokołem zadeklarowanym przez producenta) pozwala olejowi hydraulicznemu osiągnąć temperaturę roboczą, ujawniając nieszczelności uszczelnień, niestabilność zaworu ciśnieniowego lub problemy z drganiami czujnika, które nie ujawniają się podczas krótkiej demonstracji.
P: Jak dwustołowa maszyna 180° bezpiecznie przenosi ciężkie blachy w trakcie obrotu? O: Stół A podnosi blachę do momentu, aż osiągnie kąt około 85°. Czujnik fotoelektryczny wykrywa położenie stołu i zatrzymuje obrót tuż przed przekroczeniem przez środek ciężkości ładunku punktu pionowego. Stół B następnie unosi się, aby dotknąć blachy, bezpiecznie przyjmuje ładunek, a oba stoły opuszczają się w kontrolowanej synchronizacji, tak aby obrabiany przedmiot leżał płasko na przeciwległej powierzchni.
P: Co zapobiega upadkowi ciężkiej stalowej płyty w przypadku awarii zasilania w trakcie cyklu? O: Obwody hydrauliczne utrzymują ciśnienie, a mechaniczne blokady zabezpieczają stoły. W przypadku utraty zasilania elektrycznego stoły blokują się w pozycji. Po przywróceniu zasilania system sterowania inicjuje łagodny, kontrolowany reset zamiast nagłego spadku.
P: Jaki jest zakres udźwigu mechanicznych i hydraulicznych maszyn do obracania blach? O: Mechaniczne maszyny do obracania blach w tej linii produktów zazwyczaj mają udźwig od 1 do 60 ton, natomiast konfiguracje hydrauliczne od 1 do 100 ton, umożliwiając kontrolowany obrót ciężkich płyt, form i zwojów.
P: Czy testy fabryczne eliminują konieczność uruchomienia na miejscu? O: Nie, ale znacznie skracają ten czas. Testy fabryczne potwierdzają, że maszyna działa prawidłowo jako samodzielne urządzenie. Uruchomienie na miejscu koncentruje się następnie na zakotwiczeniu w podłożu, podłączeniu do lokalnej sieci energetycznej oraz integracji urządzenia z konkretnymi dźwigami lub systemami podawania.
Następne kroki
Aby skonfigurować maszynę obrotową dostosowaną do potrzeb Twojego zakładu, określ maksymalne wymiary blachy (długość, szerokość, grubość), wagę najcięższego elementu, metodę podawania (dźwig lub wózek widłowy) oraz docelową częstotliwość cykli. Podanie tych specyfikacji umożliwi zespołowi inżynierów wygenerowanie rysunków technicznych, zdefiniowanie wymagań dotyczących niestandardowego agregatu hydraulicznego oraz opracowanie uzgodnionego planu testów odbiorczych w fabryce.
Powiązane zasoby
- Rozwiązania do odwracania kręgów i przemysłowego obrotu – Przegląd techniczny niestandardowych urządzeń obrotowych mechanicznych (≈1–60T) i hydraulicznych (≈1–100T).
- Jak działają maszyny do toczenia o 180° w przypadku elementów prefabrykowanych i arkuszy – Szczegółowy opis kinematyki hydraulicznej dwustołowej, czujnika przełączenia bliskiego 85° oraz norm bezpieczeństwa EN 415-10 / ISO 12100.