Streszczenie: Poziome owijanie orbitalne z rozciąganiem automatyzuje proces pakowania ochronnego mebli wielkoformatowych i panelowych – w tym mebli w paczkach, szaf wnękowych, ekranów akustycznych, drzwi architektonicznych i profili z wytłaczanego drewna. Zastępując pracochłonne ręczne pakowanie i owijanie ręczne zsynchronizowanym systemem pierścieni orbitalnych, producenci osiągają równomierne, 4-stronne zabezpieczenie obwodu, kontrolowane wstępne rozciąganie folii i zerowe zarysowania podczas transportu. Niniejszy poradnik techniczny szczegółowo opisuje wymiarowanie przekroju poprzecznego, kinematykę dopasowania prędkości pierścienia do przenośnika, dobór materiałów warstwy wierzchniej oraz zgodność z normami bezpieczeństwa przemysłowego ISO 12100 i EN 415-10.
Dlaczego meble potrzebują poziomej spiralnej owijarki
Sofy, szafy wnękowe, drzwi wewnętrzne, szafki kuchenne, zestawy podłóg z twardego drewna i profile okienne stanowią poważne wyzwanie w zakresie ochrony podczas transportu. Towary te charakteryzują się rozległymi powierzchniami, wykończeniem na wysoki połysk lub fornirowanym oraz delikatnymi krawędziami, które są narażone na ścieranie, kurz i wstrząsy podczas transportu w kontenerach transportowych.
Pozioma owijarka stretch (zwykle nazywana owijarką orbitalną) przesuwa meble poziomo za pomocą obrotowego pierścienia konstrukcyjnego. Pierścień obraca orbitalny wózek z folią w sposób ciągły wokół osi podłużnej produktu, nakładając folię stretch pod stałym naprężeniem mechanicznym na górną, dolną i obie pionowe krawędzie w jednym, zautomatyzowanym procesie. Pozycjonowanie produktu, pneumatyczne dociskanie nad głową, składanie folii, owijanie spiralne i pneumatyczne cięcie gorącym nożem działają automatycznie, sterowane przez PLC po załadowaniu.
Samo owijanie orbitalne bezpiecznie uszczelnia cztery podłużne powierzchnie. W przypadku dystrybucji mebli wymagającej w pełni hermetycznego, sześciostronnego zabezpieczenia przed warunkami atmosferycznymi , przed pierścieniem owijającym można umieścić górny/dolny podajnik folii. Ta stacja owijająca nawija ciągły arkusz folii na przednią krawędź, górną i tylną część paczki przed wejściem na pierścień, gdzie spiralne owijanie trwale blokuje ochronną kopertę.
Poziome owijarki do mebli firmy Fhope Packaging są zaprojektowane do pakowania elementów konstrukcyjnych o długości przekraczającej 1,500 mm , przekrojach od 800 mm do 1,800 mm i masie ładunku od 20 kg do 200 kg . System może pracować jako samodzielna, obsługiwana przez operatora komórka pakująca lub w pełni zintegrowana z szybkimi liniami wykańczającymi.
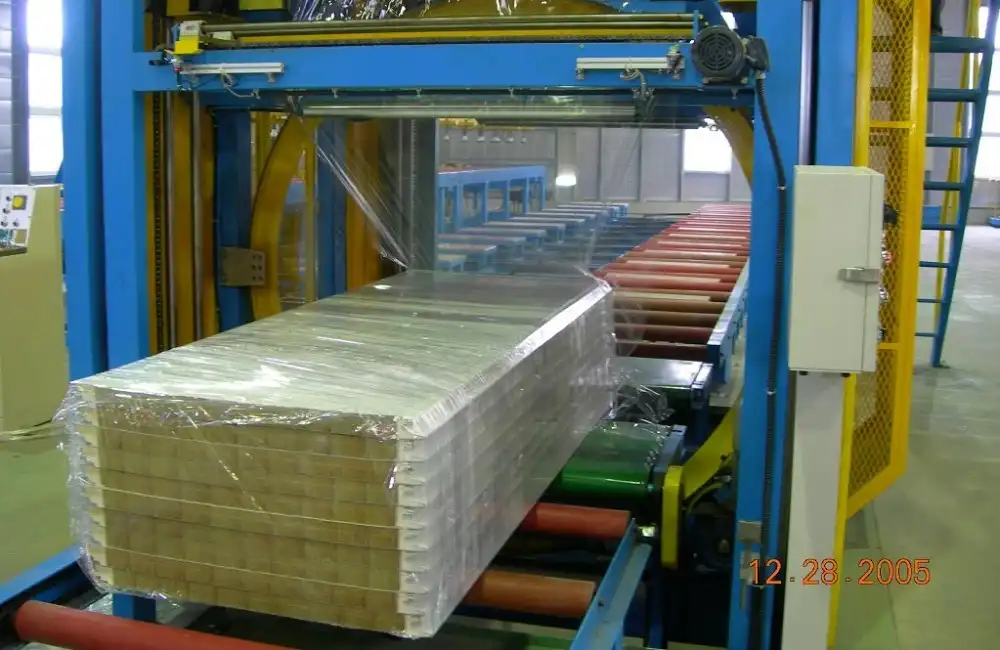
Rysunek 1. Zautomatyzowana pozioma orbitalna owijarka do mebli z zasilanym podajnikiem taśmowym, pierścieniem ze stopu o wysokiej wytrzymałości na rozciąganie i zsynchronizowanym przenośnikiem odbiorczym.
Jak działa owijarka do mebli
W pełni zautomatyzowany cykl owijania składa się z ośmiu następujących po sobie kroków:
- Ładowanie: Operator lub operator przenośnika transferowego umieszcza element na napędzanym przenośniku podającym.
- Wykrycie: Fotoelektryczne czujniki optyczne wykrywają krawędź natarcia, a napęd o zmiennej częstotliwości (VFD) przesuwa ładunek do strefy owijania.
- Trzymać: Pneumatyczne rolki dociskowe opuszczają się. System, wyposażony w pneumatyczne regulatory ciśnienia i niebrudzące poliuretanowe rolki kontaktowe, stabilizuje panele o dużym wydłużeniu, nie powodując odkształceń cienkich powierzchni obudowy ani zarysowań lakierowanych powłok bezbarwnych.
- Pozycjonowanie: Przenośnik zwalnia płynnie dzięki profilom pochylniowym, wyrównując obrabiany przedmiot wzdłuż linii środkowej pierścienia.
- Kanał filmu: Zamontowany na pierścieniu wózek mechanicznie podaje folię rozciągliwą, a chwytak pneumatyczny zabezpiecza koniec folii w strefie początkowego owijania.
- Zawijanie: Pierścień przyspiesza do prędkości roboczej, podczas gdy przenośnik porusza się do przodu, owijając produkt ściśle nawiniętym, ciągłym spiralnym wzorem.
- Wzmocnienie i cięcie: Programowalny układ logiczny PLC tworzy dodatkowe wzmocnienia na końcowym końcu, zapobiegając rozplataniu się folii; pneumatyczne ostrze gilotynowe lub zespół do cięcia i ścierania termicznego przecina i przykleja folię.
- Rozładunek: Ukończony pakiet jest rozładowywany na napędzany przenośnik odbiorczy w celu paletyzacji poza linią produkcyjną lub automatycznego sortowania w magazynie.
Ponieważ taśma filmowa jest nakładana wzdłuż ciągłej ścieżki śrubowej, naprężenie owijania rozkłada się równomiernie na całej ramie, eliminując zlokalizowane punkty naprężeń.
Okno rozmiaru i prześwit pierścienia
Specyfikacje osłony przedmiotu obrabianego określają wymiary konstrukcyjne obudowy owijarki:
| Parametr inżynierski | Model Standardowy | Ciężki / Duży model |
|---|---|---|
| Długość produktu | ≥ 1,500 mm | ≥ 1,500 mm |
| Szerokość produktu | 600 – 1,200 mm | 800 – 1,800 mm |
| Wysokość produktu | 600 – 1,200 mm | 800 – 1,800 mm |
| Masa ładunku | 20-120 kg | 50-200 kg |
| Średnica wewnętrzna pierścienia strukturalnego (ID) | 1,400 mm | 2,200 – 2,600 mm |
| Prędkość operacyjna pierścienia | 10–60 obr./min (sterowane przez VFD) | 10–40 obr./min (sterowane przez VFD) |
| Prędkość liniowa linii | 4–12 m/min | 3–10 m/min |
Podstawowa zasada inżynieryjna dotycząca wyboru maszyny orbitalnej jest taka: efektywny otwór musi pomieścić całą przekątną przekroju poprzecznego elementu, wliczając w to przestrzeń dla wózka dozującego folię , a nie tylko nominalną szerokość lub wysokość.
Użyteczna średnica luzu wewnętrznego (D_clearance) oblicza się jako:
D_clearance ≥ √(W² + H²) + 2 × C_margin
Gdzie:
W= Maksymalna szerokość przekroju przedmiotu obrabianego (mm)H= Maksymalna wysokość przekroju przedmiotu obrabianego (mm)C_margin= Dynamiczny bufor prześwitu (minimum 100–150 mm) w celu kompensacji odchyleń od toru jazdy przenośnika, nakładek ochronnych na narożniki i przekoszenia wiązek.
Ponadto, ponieważ orbitalny wózek z folią, rolki napinające i rolka folii (średnica zewnętrzna 100–250 mm) obracają się na wewnętrznym obwodzie pierścienia, Identyfikator pierścienia strukturalnego musi się równać D_clearance plus promieniowe nachylenie wózka (zwykle 250–350 mm):
- Szafka 800 × 800 mm:
√(800² + 800²) ≈ 1,131 mmZ marginesem 100 mm,D_clearanceWymaga 1,231 mm. Przy uwzględnieniu przesunięcia wózka, odpowiednia średnica pierścienia konstrukcyjnego wynosi 1,400 mm. - Rama sofy 1,000 × 1,000 mm:
√(1,000² + 1,000²) ≈ 1,414 mmTa geometria przekracza zakres roboczy pierścienia o średnicy 1,400 mm i wymaga powiększonego rozmiaru Podwozie pierścieniowe 1,800 mm lub 2,000 mm. - 1,800 × 1,800 mm Maksymalny przekrój architektoniczny:
√(1,800² + 1,800²) ≈ 2,546 mm. Ta ekstremalna koperta wymaga niestandardowych ramek pierścieniowych 2,800 mm do 3,000 mm Średnica wewnętrzna konstrukcji.
Dopasowanie prędkości przenośnika i prędkości pierścienia
Integralność bariery foliowej i utrzymanie ładunku zależą od liniowej odległości, jaką produkt pokonuje podczas jednego obrotu pierścienia o 360°.
Linear Advance per Turn (mm) = Conveyor Speed (m/min) × 1,000 ÷ Ring Speed (RPM)
Biorąc pod uwagę standardową szerokość rolki folii wynoszącą 250 mm, uzyskanie stałego 50-procentowego pokrycia wymaga liniowego przesuwu wynoszącego dokładnie 125 mm na obrót:
| Prędkość przenośnika | Prędkość pierścienia | Postęp liniowy / obrót | Współczynnik nakładania się (taśmy filmowej 250 mm) | Wynik pakowania |
|---|---|---|---|---|
| 4.0 m / min | 60 RPM | 66.7 mm | ~73% nakładania się | Ciężkie pakowanie; nadmierne zużycie folii |
| 7.5 m / min | 60 RPM | 125.0 mm | 50% nakładania się | Docelowa linia bazowa: Optymalna wytrzymałość konstrukcyjna |
| 12.0 m / min | 60 RPM | 200.0 mm | 20% nakładania się | Niska siła powstrzymująca; podatność na przebicie |
| 12.0 m / min | 10 RPM | 1,200.0 mm | Gapped | Odrzucenie: Całkowita utrata szczelności |
Zbyt szybka praca przenośnika w stosunku do prędkości obrotowej pierścienia pozostawia niezabezpieczone szczeliny; zbyt wolna praca marnuje zapas folii i wydłuża cykl pakowania. Standardowo stosuje się 50% nakładanie, nakładając dwie warstwy folii strukturalnej na wszystkie panele podłużne.
Obliczanie czasu cyklu:
Szafa o szerokości 2,000 mm poruszająca się z prędkością 7.5 m/min wymaga 2.0 m ÷ 7.5 m/min = 0.267 min (około 16 sekund) ciągłego czasu przejścia. Uwzględniając przyspieszenie narastające, pneumatyczny zacisk, obroty zbrojenia prowadzącego/prowadzącego oraz mechaniczne procedury cięcia i czyszczenia, całkowity czas cyklu od podłogi do podłogi stabilizuje się na 32–40 sekund na kawałek.
Opcje ochrony folii i powierzchni
| Parametr inżynierski | Zakres wartości |
|---|---|
| Zgodność z filmem | Folia rozciągliwa LLDPE odlewana/rozdmuchiwana, PE antystatyczny, PVC |
| Pojemność szerokości wstęgi | 200 – 300 mm |
| Maksymalna średnica zewnętrzna rolki (OD) | 100 – 250 mm |
| Średnica rdzenia (ID) | 50 mm / mm 76 |
| Współczynnik wstępnego rozciągnięcia | 150% – 250% (mechaniczny wózek do wstępnego rozciągania) |
Nowoczesna produkcja mebli obejmuje różnorodne materiały, które pozwalają zachować równowagę między estetyką powierzchni a odpornością na uderzenia:
- Folia stretch LLDPE: Zapewnia zewnętrzną kompresję i siłę trzymania, dzięki czemu szuflady, skrzydła szafek i panele dostępowe pozostają szczelnie unieruchomione podczas transportu.
- Arkusz polietylenowy (PE) do wstępnego przetwarzania: Nakładany na wiązkę rdzenia przed pierścieniem, aby zapewnić hermetyczne zabezpieczenie przed kurzem i wilgocią z 6 stron.
- Folia bąbelkowa lub pianka polietylenowa (EPE): Umieszczona pod folią na lakierze o wysokim połysku, malowanych szafkach, szkle architektonicznym i naturalnych okleinach drewnianych, aby amortyzować uderzenia mechaniczne.
Linie pakujące Fhope umożliwiają integrację karuzel do podawania piany/bąbelków bezpośrednio przed pierścieniem owijającym w celu jednorazowego pakowania materiałów kompozytowych.
Media, ślad i bezpieczeństwo
| Metryka systemu | Wymagania operacyjne |
|---|---|
| Zainstalowana moc | ~3.5 kW do 5.5 kW (w zależności od masy pierścienia) |
| Usługi elektryczne | Prąd zmienny 380 V ±10%, 50/60 Hz, 3 fazy + przewód neutralny + uziemienie |
| Napięcie sterujące | Klasa 2 izolowany prąd stały 24 V |
| Zasilanie pneumatyczne | Czyste, suche powietrze zakładowe: 0.5–0.7 MPa (~6–7 bar) |
| Wymiary przenośnika podającego | 2,500 × 1,400 × 850 mm (profil standardowy) |
| Wymiary przenośnika odbiorczego | 2,500 × 1,400 × 850 mm (profil standardowy) |
| Całkowity ślad maszynowy | ~6,300 × 2,500 × 2,500 mm (dł. × szer. × wys.) |
Konstrukcja urządzeń jest zgodna z normami CE i międzynarodowymi normami bezpieczeństwa maszyn. Ograniczanie ryzyka jest zgodne z normą ISO 12100:2010 , a wymagania dotyczące maszyn pakujących ściśle odpowiadają normie EN 415-10:2014 . Standardowe zabezpieczenia obejmują blokujące ogrodzenie z siatki, optyczne kurtyny bezpieczeństwa CAT-4 / PL-d w bramkach podających oraz dwukanałowe obwody zatrzymania awaryjnego podłączone do przekaźników bezpieczeństwa.
Lista kontrolna wyboru firmy owijającej meble
Przy składaniu wniosku o wymiarowanie maszyny należy przygotować następujące parametry produkcyjne:
- Przekrój koperty: Minimalna i maksymalna długość przedmiotu obrabianego (dł.) × szerokość (szer.) × wysokość (wys.).
- Maksymalna przekątna: Wymiar przekątnej najdalszych narożników, łącznie z wystającymi uchwytami, mocowaniami nóg lub ochraniaczami piankowymi na narożnikach.
- Masa ładunku: Minimalna i maksymalna waga pojedynczego przedmiotu (kg).
- Pojemność linii: Wymagana szybkość produkcji (liczba sztuk na godzinę lub docelowa prędkość przenośnika w m/min).
- Poziom zabezpieczeń: Standardowe opakowanie obwodowe z 4 stron lub w pełni uszczelnione opakowanie z 6 stron z dozownikiem arkuszy.
- Materiał podłoża: Podkład LLDPE, VCI antykorozyjny, folia perforowana lub kompozytowa warstwa podkładowa z pianki bąbelkowej/EPE.
- Konfiguracja komórki: Samodzielny, ręczny czujnik tensometryczny lub zintegrowany ze sterownikiem PLC automatyczny przenośnik przelotowy.
- Infrastruktura witryny: Napięcie zasilania fabrycznego, znamionowa faza i dostępna wydajność sprężonego powietrza.
Często zadawane pytania dotyczące inżynierii
Jakie wymiary mebli obsługuje standardowa owijarka? Standardowe systemy obsługują produkty o długości ≥ 1,500 mm, szerokości i wysokości przekroju od 800 mm do 1,800 mm oraz obciążenia brutto od 20 kg do 200 kg. Większe profile wymagają dedykowanych, wytrzymałych konstrukcji podwozi.
Dlaczego przekątna przedmiotu obrabianego jest kluczowa przy doborze pierścienia, a nie tylko szerokość lub wysokość? Ponieważ przedmiot obrabiany jest indeksowany za pomocą obrotowego mechanizmu kołowego, maksymalny wymiar promieniowy odpowiada przekątnej przekroju poprzecznego. Ponadto, obracające się wózki z folią zamontowane wewnątrz pierścienia utrudniają dostęp do otworu. Element o wymiarach 1,000 × 1,000 mm ma przekątną 1,414 mm, co fizycznie koliduje z pierścieniem o średnicy wewnętrznej 1,400 mm.
Jaka jest maksymalna praktyczna prędkość podawania taśmy? Chociaż napędy mechaniczne podające mogą przesuwać taśmę z prędkością do 12 m/min, praca ze standardową folią 250 mm przy 50% nałożeniu i maksymalnej prędkości pierścienia 60 obr./min wyznacza optymalną granicę procesu na poziomie 7.5 m/min.
Czy samo owijanie orbitalne może zapewnić hermetyczne uszczelnienie 6-stronne? Nie. Samo owijanie orbitalne chroni cztery powierzchnie osiowe (górę, dół, lewą i prawą). Uzyskanie nieprzepuszczalnego uszczelnienia 6-stronnego wymaga zastosowania poprzedzającego urządzenia do owijania folią, które nałoży folię na powierzchnię przednią, górną i tylną przed owijaniem spiralnym.
Czy ta automatyczna owijarka wymaga ciągłej obecności operatora? Nie. Po zintegrowaniu w linii, system działa autonomicznie poprzez detekcję fotokomórki, automatyczne zaciskanie, zaciskanie/cięcie folii i elektrycznie sterowany rozładunek. W konfiguracjach autonomicznych, jeden operator zarządza załadunkiem i rozładunkiem.
Następny krok
Fhope Packaging zapewnia niestandardowe wymiary i walidację przepustowości dla operacji związanych z meblami za pomocą ustrukturyzowanego protokołu technicznego:
- Prześlij rysunki produkcyjne: Wyślij wymiary komponentów, maksymalne prześwity, prędkości linii i plany rozmieszczenia fabryki do info@fhopepack.com.
- Otrzymaj propozycję inżynieryjną w ciągu 48 godzin: Uzyskaj kompletny zakres maszyny ze szczegółowym opisem wymaganego identyfikatora pierścienia, rozmiaru silnika napędowego, danych dotyczących wstępnego rozciągania folii i obliczeń czasu cyklu.
- Przegląd witryny i integracji: Współpracuj z naszymi inżynierami ds. pakowania, aby zweryfikować układ powierzchni, przejścia między przenośnikami rolkowymi i upusty instalacji fabrycznych.
Powiązane artykuły
- Asortyment produktów do owijania mebli
- Systemy maszyn do owijania paneli
- Owijarki orbitalne z folii bąbelkowej ochronnej
- Film techniczny: Automatyczna maszyna do owijania drzwi
- Film techniczny: Linia do pakowania mebli z 6-stronnym uszczelnieniem
Źródła
- Biblioteka inżynierii maszyn orbitalnych FhopePack: Specyfikacje maszyny do owijania mebli
- Maszyna w akcji: film o poziomym owijaniu mebli na YouTube
- Bezpieczeństwo i zharmonizowane normy: ISO 12100:2010 Bezpieczeństwo maszyn, EN 415-10:2014 Bezpieczeństwo maszyn pakujących
Ostatnia aktualizacja: październik 2026 r.





