Streszczenie
Zasada działania maszyny do owijania kręgów do pakowania stali sprowadza się do dwóch ruchów. Pierścień przesuwa materiał przez oczko kręgu i okrąża profil, podczas gdy rolki nośne powoli obracają kręg wokół własnej osi. Przełożenie między nimi ustala nakładanie. W naszej maszynie FPW-300 kręgi stali o średnicy zewnętrznej 600–1,200 mm i masie do 1,000 kg są nawijane, owijane papierem lub folią, a następnie rozwijane.
Spis treści
- Dwa ruchy maszyny do owijania cewek
- Główne części naszego opakowania na pierścionki
- Jak owija się jedną cewkę stali
- Współczynnik prędkości, który ustala nakładanie
- Przykładowy schemat: ustawienie rolek na 30% nakładania się
- Dane FPW-300 dla cewek stalowych
- Lista kontrolna wyboru
- Bezpieczeństwo: EN 415-10 i ISO 12100
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Dwa ruchy maszyny do owijania cewek
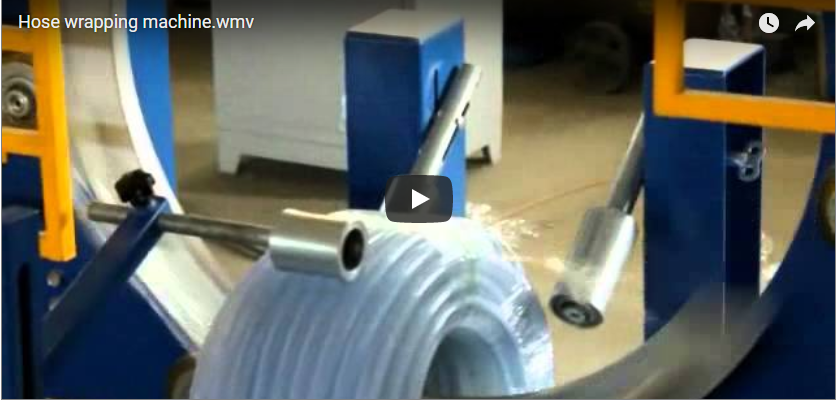
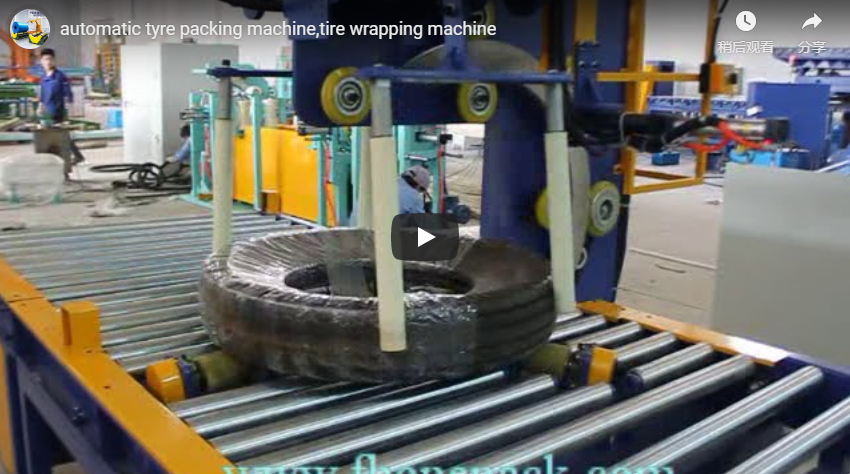
Stalowa cewka ma otwór pośrodku, więc owijka musi przez nią przejść. Maszyna robi to za pomocą pierścienia, który przechodzi przez ucho. Gdy pierścień się obraca, rolka papieru lub folii na nim zamocowana przechodzi przez ucho, okrążając zewnętrzną część i z powrotem, układając jedną taśmę na sekcji cewki.
Jednocześnie rolki nośne powoli obracają cewkę. Każdy pasek opada nieco dalej, a po jednym pełnym obrocie cewki cała powierzchnia jest pokryta.
Główne części naszego opakowania na pierścionki
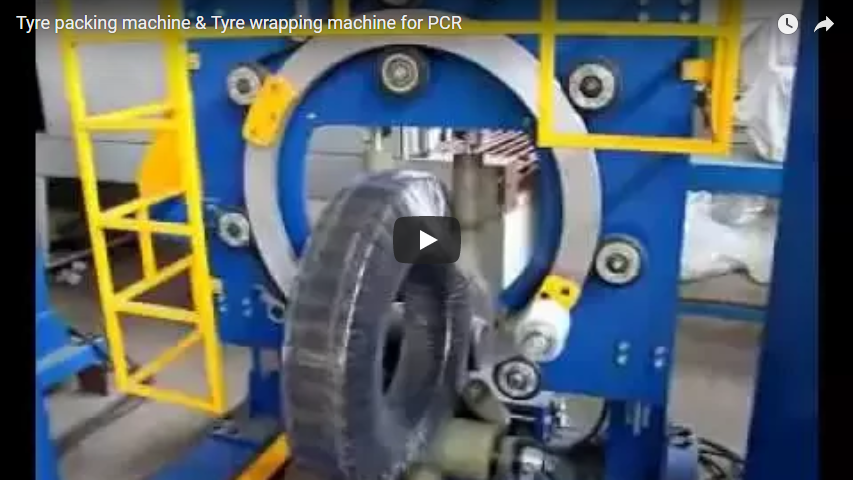
- Pierścień do owijania. Niebieski i pionowy, z segmentem otwierającym, który umożliwia wsunięcie rolki do oczka i ponowne zamknięcie przed owinięciem. Przenosi rolkę materiału i hamulec napinający. Napęd otwierający jest potwierdzany dla każdej maszyny.
- Rolki nośne. Żółte rolki w niebieskiej podstawie, napędzane w celu obracania cewki.
- Ramiona prowadzące. Żółte ramiona stabilizujące cewkę na rolkach.
- Strażnik. Żółta siatka ochronna wokół obszaru ringu.
- Szafa sterownicza. Obok maszyny znajdują się przyciski, kontrolki i automatyczny start jednym klawiszem.
Jak owija się jedną cewkę stali
- Masowo napływać. Operator nawija cewkę na rolki nośne, ustawiając oko w linii z pierścieniem.
- Zawiąż. Koniec materiału jest przymocowany do cewki.
- Początek. Operator wraca do szafy i uruchamia cykl automatyczny.
- Zawinąć. Pierścień owija się, podczas gdy rolki wykonują jeden pełny obrót wokół cewki.
- Wytnij i rozwałkuj. Materiał jest cięty, zwój jest zdejmowany z rolek i zwijany.
Wsuwanie i wysuwanie jest odpowiednie dla lżejszych zwojów. Cięższe zwoje są ładowane za pomocą dźwigu lub przenośnika taśmowego.
Współczynnik prędkości, który ustala nakładanie
Niech n będzie prędkością pierścienia w zwojach na minutę, a N liczbą zwojów potrzebnych do jednokrotnego pokrycia cewki. Wówczas:
- Cewka musi wykonać jeden obrót, podczas gdy pierścień wykona N zwojów.
- Prędkość powierzchni rolki nośnej na średnicy zewnętrznej cewki wynosi v = a × n, gdzie a jest postępem na każde owinięcie na poziomie OD.
- Czas pakowania wynosi t = N ÷ n.
Zatem nakładanie nie jest ustawiane na pierścieniu, ale na podstawie tego, jak szybko rolki obracają cewkę względem pierścienia. Nasze sterowanie pozwala na regulację obu prędkości, naprężenia materiału i nałożenia.
Przykładowy schemat: ustawienie rolek na 30% nakładania się
Przykładowy zwój stali: średnica wewnętrzna 508 mm, średnica zewnętrzna 1,000 mm, szerokość 250 mm, papier 100 mm, pożądany 30% zakład na średnicy zewnętrznej.
| Krok | Obliczenie | Wynik |
|---|---|---|
| Zaliczka za opakowanie w dniu dostawy | a = 100 × (1 − 0.3) | 70 mm |
| Ilość owinięć na cewkę | N = π × 1,000 ÷ 70 | ≈ 45 |
| Awans w ID | π × 508 ÷ 45 | ≈ 35 mm, więc ≈ 65% nakładania się |
| Prędkość powierzchni rolki | v = 0.070 m × n | 0.07 × n (m/min, n w zwojach/min) |
| Papier na rolkę | 45 × 2 × (246 + 250) mm | ≈ 44.6 metrów |
| Czas pakowania | t = 45 ÷ n | (45 ÷ n) minut |
Wynik. Dla 30% na zewnątrz, rolki muszą przesunąć powierzchnię zwoju o 70 mm na każde owinięcie pierścienia. Niezależnie od wybranej prędkości pierścienia, prędkość rolek podąża za nią w tym samym stosunku, a zwój potrzebuje około 45 owinięć i 45 m papieru. Podwojenie prędkości pierścienia skraca czas o połowę tylko wtedy, gdy rolki również się podwoją.
Dane FPW-300 dla cewek stalowych
Na stronie naszej maszyny do owijania kręgów stalowych FPW-300: średnica wewnętrzna kręgu 508–610 mm, średnica zewnętrzna 600–1,200 mm, szerokość 100–300 mm, waga 20–1,000 kg. Materiały to PVC, LLDPE, PE, papier i HDPE na gilzach 50 mm, średnica zewnętrzna rolki 100–450 mm i szerokość 100–150 mm. Zakładka regulowana w zakresie od 10% do 90%. Moc wynosi 1.5 kW przy napięciu 380 V, 50 Hz, prądzie trójfazowym, ciśnieniu powietrza 4–6 barów. Wysokość ramy głównej jest regulowana w celu wyśrodkowania pierścienia na kręgu, a rolki pokryte są powłoką ochronną.
Lista kontrolna wyboru
- Średnica wewnętrzna, średnica zewnętrzna, szerokość i waga cewki.
- Załadunek: rolkowy, dźwigowy lub taśmociągowy.
- Materiał: papier, folia lub oba.
- Pożądane nakładanie się na OD.
- Cewek na zmianę.
- Napięcie.
Bezpieczeństwo: EN 415-10 i ISO 12100
Owijarka jest zbudowana zgodnie z normą EN 415-10, a jej ocena ryzyka jest zgodna z normą ISO 12100. Zagrożenia stanowią pierścień przechodzący przez ucho oraz obracające się rolki. Siatka ochronna zamyka obszar pierścienia, a operator rozpoczyna cykl tylko z szafy, poza nią. Podłączanie i odłączanie odbywa się po zatrzymaniu maszyny, a na szafie świeci się kontrolka E-stop i błąd.
Często zadawane pytania dotyczące inżynierii
P: Dlaczego cewka musi się obracać? O: Pierścień układa jeden pasek na raz na przekroju; obracanie cewki powoduje, że pod pierścieniem pojawia się nowa powierzchnia, aż zostanie ona pokryta.
P: Co ustala nakładanie? O: Stosunek prędkości wałka do prędkości pierścienia. Prędkość pierścienia ustala czas, a prędkość wałka podąża za nią.
P: Czy można nim owijać papierem i folią? O: Tak, stosuje się PVC, LLDPE, PE, HDPE i papier.
P: Która norma ma zastosowanie? O: W przypadku tego opakowania pracujemy zgodnie z normą EN 415-10 i dokumentujemy ocenę ryzyka ISO 12100 w dokumentacji CE.
Następny krok
- Wyślij ID cewki, OD, szerokość i wagę na adres info@fhopepack.com.
- Ustawiliśmy liczba owinięć, materiał i sposób załadunku.
- Odpowiadamy w ciągu 24 godzin z układem i wyceną.
Powiązane czytanie
- Maszyna do owijania kręgów stalowych FPW-300 (produkt)
- Maszyna do owijania papieru i folii w cewkach stalowych
- Maszyna pakująca cewki stalowe i miedziane do pakowania w folię przez oko
- Jak załadować i rozładować cewkę na owijarce do cewek
Źródła
- Strona produktu maszyny do owijania kręgów stalowych FHOPE FPW-300
- Nasz owijka na pierścionek pokazana powyżej
- Przykładowy wzór: wzór i rysunki ilustracyjne
- Normy: EN 415-10; ISO 12100:2010
Ostatnia aktualizacja: 2026-10-18