Streszczenie
Zautomatyzowane urządzenia do owijania opon zastępują powolne i nierównomierne pakowanie ręczne, stosując orbitalne i toroidalne owijanie stretchem opon osobowych, ciężarowych i ciężarowych pojazdów ciężarowych. Wybór odpowiedniej maszyny wymaga zrównoważenia wymiarów opony – średnicy zewnętrznej (OD), średnicy wewnętrznej (ID), szerokości przekroju poprzecznego i masy – z czasem cyklu linii (od 18 do 50 sekund na jednostkę). Pionowe owijarki pierścieniowe owijają pojedyncze opony metodą „przez oko” (toroidalną), natomiast poziome owijarki łączą wiele opon w pojedyncze jednostki logistyczne. Ceny sprzętu inwestycyjnego wahają się od 25 000 USD za stanowiska półautomatyczne z obsługą operatora do ponad 85 000 USD za w pełni zautomatyzowane linie pakujące z napędzanym przenośnikiem, automatycznym owijaniem taśmą i etykietowaniem w linii. Typowy zwrot z inwestycji w fabryce następuje w ciągu 12 do 24 miesięcy dzięki redukcji siły roboczej i oszczędnościom na rozciągnięciu folii na poziomie 200–300%.
Obsługa i pakowanie opon, zwijaczy węży, węży zwijanych i okrągłych produktów elastomerowych stwarza szczególne wyzwania inżynieryjne w zakładach produkcyjnych i logistycznych. Konwencjonalne, ręczne metody pakowania są powolne, niebezpieczne pod względem ergonomii i zmienne, często powodując ścieranie podczas transportu, zanieczyszczenie wilgocią i nierównomierne marnotrawstwo materiału. Specjalistyczna maszyna do owijania opon – nazywana również orbitalną maszyną pakującą lub owijarką toroidalną – została zaprojektowana specjalnie w celu rozwiązania tych fizycznych wąskich gardeł.
W nowoczesnych liniach pakujących przejście z ręcznego owijania na automatyczne pakowanie pierścieniowe zapewnia natychmiastowy, mierzalny wzrost wydajności cyklu, integralności ładunku i zużycia żywicy. Niniejszy poradnik inżynierski szczegółowo opisuje zasady mechaniki, zalety operacyjne, parametry wymiarowania oraz czynniki kosztowe, niezbędne dla kierowników zakładów i inżynierów pakowania, którzy projektują urządzenia.
(Uwaga terminologiczna: W całej analizie technicznej tego przewodnika użyto amerykańskiej pisowni „tire”, natomiast w bezpośrednich cytatach, formalnych oznaczeniach modeli i powiązanej dokumentacji referencyjnej zachowano pisownię „tire” z katalogu międzynarodowego i katalogowego.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Główny problem: dlaczego ręczne pakowanie opon jest niewystarczające
Zakłady produkujące opony, zakłady bieżnikowania i centra dystrybucyjne są narażone na powtarzające się problemy logistyczne, gdy stosują ręczne lub półręczne owijanie palet przy użyciu obrotowych stołów paletowych:
- Niespójność geometryczna: Ręczna aplikacja folii nie pozwala na utrzymanie równomiernego rozciągnięcia wstępnego promieniowego ani stałego nakładu warstw (zwykle wahającego się od 15% do 70%). Ta nierównomierność prowadzi do wnikania wilgoci, rozwarstwiania się folii i niestabilności stosów magazynowych.
- Wysokie obciążenie ergonomiczne i pracownicze: Wielokrotne dotykanie opon samochodów osobowych (8–15 kg) powoduje urazy przeciążeniowe, natomiast opony samochodów ciężarowych (30–80 kg) i pojazdów OTR (>100 kg) stwarzają poważne zagrożenia zawodowe w świetle wytycznych OSHA dotyczących ręcznego przenoszenia opon.
- Nadmierna konsumpcja filmów: Nakładanie ręczne nie pozwala na mechaniczną kontrolę zwężania się folii ani jej dynamiczne rozciąganie wstępne, zużywając do 3 razy więcej liniowego polietylenu o niskiej gęstości (LLDPE) niż w przypadku zautomatyzowanych systemów z wózkami napędzanymi silnikiem.
- Degradacja powierzchni i koralików: Niedostateczne zabezpieczenie folii może powodować degradację pod wpływem promieniowania UV, pękanie ozonowe, zanieczyszczenie smarem i zadrapania na obrzeżach opony podczas transportu intermodalnego.
- Nierównowaga przepustowości linii: Stanowiska do ręcznego owijania potrzebują od 90 do 180 sekund na oponę, co stwarza utrudnienia w pracy za szybkimi prasami utwardzającymi lub zautomatyzowanymi stanowiskami wykańczającymi.
2. Rozwiązanie: Jak działają automatyczne maszyny do owijania opon
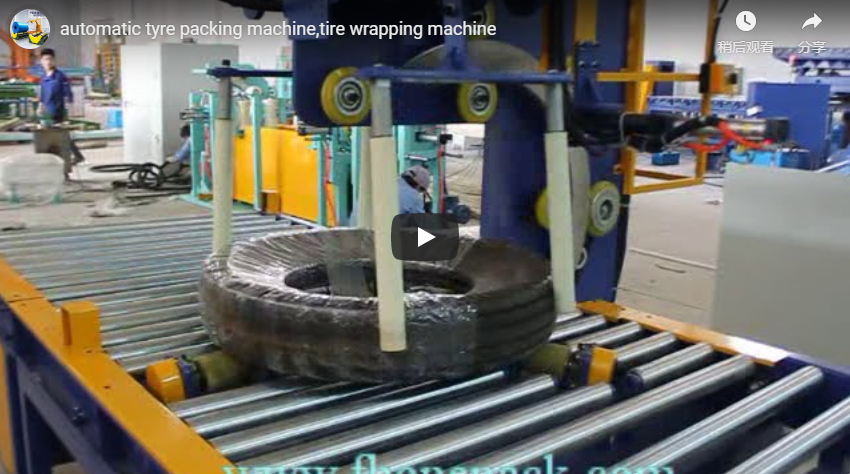
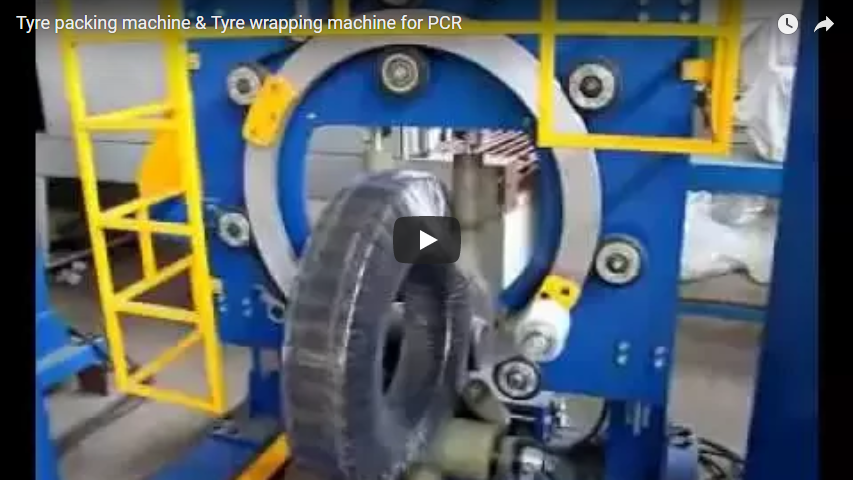
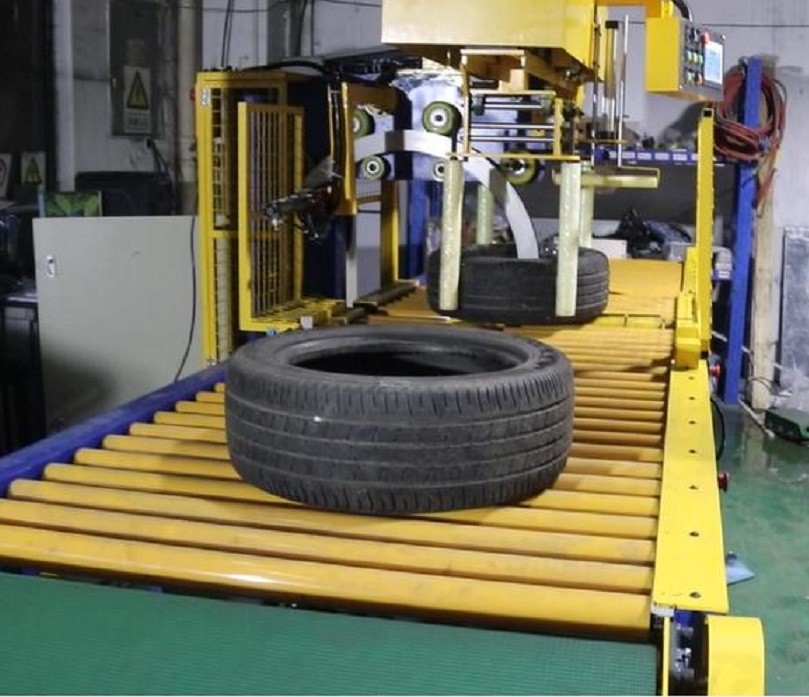
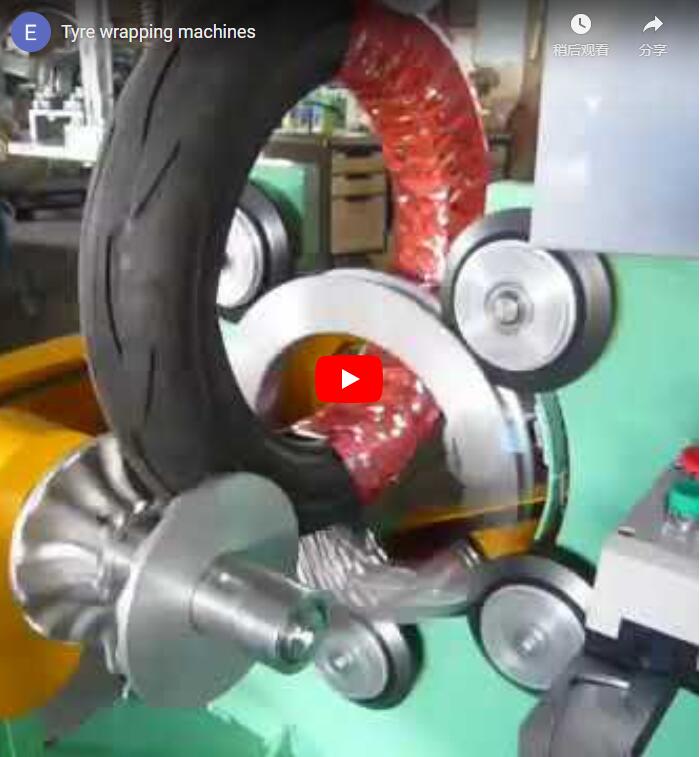
Maszyny pakujące opony działają na zasadzie mechanicznego owijania orbitalnego toroidalnego : wózek z folią zamontowany na obracającym się pierścieniu konstrukcyjnym przesuwa się w sposób ciągły przez centralny otwór (oczko/otwór obręczy) opony, podczas gdy napędzane rolki czopowe obracają oponę wokół jej centralnej osi poziomej.
- Podawanie i wyrównanie: Opona trafia na przenośniki grawitacyjne, rolkowe lub podwieszane, po czym trafia na dwie pokryte poliuretanem rolki nośne, które centrują karkas względem płaszczyzny promieniowej pierścienia.
- Zaprzęganie wahadłowca toroidalnego: Pierścień obrotowy przyspiesza do ustalonej prędkości roboczej (zwykle 30–80 obr./min), kierując głowicę dozującą folię przez wewnętrzny otwór opony i przez zewnętrzny obwód bieżnika.
- Skoordynowany ruch dwuosiowy: Prędkość powierzchniowa napędzanych rolek podporowych dopasowuje się do prędkości obrotowej pierścienia, co pozwala na uzyskanie elektronicznie zsynchronizowanego współczynnika zakładki:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Rozciąganie wstępne kontrolowane napięciem: System rolek z napędem silnikowym wstępnie rozciąga folię o 200–300% przed wyjściem. Stałe ogniwa obciążnikowe regulują naprężenie nawijania w zakresie od 15 N do 45 N, zapobiegając deformacji stopki na niezamontowanych osłonkach.
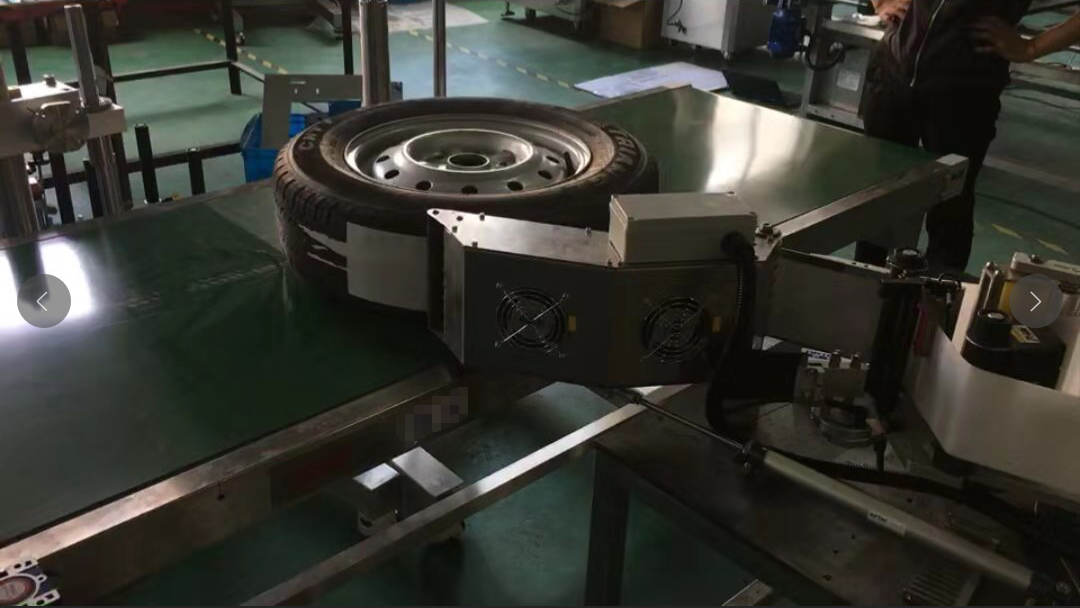
- Cięcie i uszczelnianie / taśmowanie pneumatyczne: Po zakończeniu cyklu automatyczne ramię pneumatyczne chwyta folię, drut rozgrzany do czerwoności lub ostrze ząbkowane przecina wstęgę, a automatyczny mechanizm wycierający lub taśmujący pewnie mocuje koniec folii do zewnętrznej średnicy bieżnika opony (OD).
- Wyrzucanie: Zasilane pneumatycznie ramiona podnoszące lub przechylane czopy wyrzucają opakowany produkt na przenośnik odbiorczy.
3. Kluczowe specyfikacje techniczne i cechy inżynieryjne
Oceniając specyfikacje maszyn w kontekście wymagań zakładu, należy zwrócić uwagę na następujące krytyczne parametry operacyjne:
- Konfiguracja kinematyczna:
- Pionowe owijarki pierścieniowe: Opona stoi pionowo na bieżniku, podparta poziomymi rolkami, podczas gdy pionowy pierścień tworzy 360-stopniowy toroidalny pierścień wokół otworu centralnego. Idealne rozwiązanie do produkcji pojedynczych opon w liniach pojazdów osobowych, komercyjnych i rolniczych (np. seria FHOPE FPT).
- Poziome owijarki pierścieniowe: Opona leży płasko (oko w niebo) na przenośniku taśmowym przechodzącym przez poziomy pierścień. Ta konfiguracja została zaprojektowana głównie do pakowania wielu opon (np. układania od 2 do 5 opon osobowych w jednym sztywnym cylindrze).
- Koperta wymiarowa do prześwitu: Średnica wewnętrzna pierścienia owijającego (
D_ring) musi z łatwością przekraczać przekrój poprzeczny opony i ślad obracającego się wózka:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginCo najważniejsze, średnica wewnętrzna opony (średnica felgi) musi być równa profilowi wózka wahadłowego:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Mechanika wstępnego rozciągania wózka: Napędzane silnikiem wózki dwurolkowe rozciągają folię wstępnie o 200% do 300% przed opuszczeniem linii montażowej, przekształcając 1 metr surowej folii w 3 do 4 metrów nałożonego opakowania, maksymalizując moduł rozciągania.
- Integracja sterowania: Sterowniki PLC firmy Siemens lub Mitsubishi podłączone do panelu dotykowego HMI umożliwiają operatorom zapisywanie niestandardowych receptur owijania (liczba obrotów pierścienia na minutę, prędkość napędu rolek, procent zakładki, liczba owinięć na końcowym wzmocnieniu) według numeru części opony.
- Wszechstronność materiałów: Standardowe wózki są wyposażone w folię stretch LLDPE o grubości 17–35 µm, rozdmuchiwaną lub wylewaną. W przypadku technicznych produktów gumowych lub opon eksportowych wysyłanych razem z metalowymi felgami, dozowniki wielomateriałowe obsługują taśmę polipropylenową (PP), tkane paski polietylenowe, papier pakowy lub folie z lotnymi inhibitorami korozji (VCI).
- Normy bezpieczeństwa funkcjonalnego: Automatyczne maszyny do pakowania muszą spełniać globalne wymogi bezpieczeństwa maszyn:
- EN 415-6:2013: Wymagania bezpieczeństwa dla maszyn pakujących i urządzeń do owijania folią stretch.
- ISO 12100: Podstawowe pojęcia i ogólne zasady oceny ryzyka maszyn.
- EN ISO 13849-1 (Kategoria 3 / Poziom wydajności d): Dwukanałowa architektura bezpieczeństwa dla ogrodzeń obwodowych z blokadą i kurtyn świetlnych.
- IEC 60204-1: Bezpieczeństwo elektryczne, ciągłość uziemienia i obwody operacyjne zatrzymania awaryjnego.
4. Wybór modelu: dopasowanie sprzętu do geometrii linii
Wybór sprzętu zależy ściśle od fizycznych granic produktu, wymaganych prędkości linii oraz integracji automatyki wstępnej.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Krok 1: Ustal granice fizycznej otoczki
Przeanalizuj obwiednię wymiarową: minimalną i maksymalną średnicę zewnętrzną (OD), minimalną średnicę wewnętrzną (ID), maksymalną szerokość przekroju oraz masę całkowitą. FHOPE klasyfikuje swoją standardową serię przemysłowych toroidów FPT w trzech wymiarach:
| Model maszyny | Identyfikator kompatybilnej opony | Kompatybilna średnica zewnętrzna opony | Maksymalna szerokość opony | Maksymalna waga | Zainstalowana moc napędu | Standardowa prędkość cyklu |
|---|---|---|---|---|---|---|
| FPT-200 | 300 – 700 mm | 510 – 800 mm | 40 – 250 mm | 10-30 kg | 1.5 kW | 18–30 s/szt. |
| FPT-300 | 500 – 900 mm | 800 – 1200 mm | 80 – 300 mm | 10-100 kg | 2.0 kW | 25–40 s/szt. |
| FPT-400 | 750 – 1200 mm | 1000 – 1400 mm | 80 – 400 mm | 20-120 kg | 2.5 kW | 35–50 s/szt. |
Zasada inżynieryjna: W przypadku opon radialnych do samochodów ciężarowych i autobusów (TBR) o średnicy zewnętrznej 1000–1300 mm i szerokości do 385 mm, aby poradzić sobie z dynamiczną nierównowagą obrotową, wymagana jest solidna rama konstrukcyjna i moment obrotowy opony FPT-400.
Krok 2: Ochrona pojedynczej opony a pakietowanie wielu opon
- Owijanie pojedynczej opony (pionowe toroidalne): Uszczelnia każdą jednostkę w środku obręczy. Jest to wymagane w przypadku wysokiej klasy sprzedaży detalicznej, ochrony białych ścian bocznych, opon motocyklowych i lotniczych.
- Wiązanie wielu opon (orbitalne poziome): Łączy od 2 do 5 opon osobowych. Owijanie stosu pozwala obniżyć koszty folii na oponę i usprawnia paletyzację w dół linii produkcyjnej, ale wymaga pionowych urządzeń układających w górę linii produkcyjnej.
Krok 3: Dopasuj przepustowość do czasu taktu w górę rzeki
Oblicz limity czasu cyklu maszyny, dzieląc liczbę godzin pracy przez docelową liczbę zmian. Rozważ następujące typowe konfiguracje:
| Przepływ operacyjny fabryki | Docelowa szybkość produkcji | Zalecana architektura maszyny |
|---|---|---|
| Komórki wsadowe o małej objętości i różnych rozmiarach | 10–25 opon/godzinę | Pionowa owijarka pierścieniowa ładowana przez operatora (FPT-200 / FPT-300) |
| Średnia ciągła objętość lub rozkład opon | 40–70 opon/godzinę | Owijarka pionowa z napędzanymi przenośnikami wejściowymi/wyjściowymi lub poziomym systemem pakowania |
| Produkcja wielkoseryjna (zakłady produkcji opon OEM) | 80–120+ opon/godzinę | W pełni zintegrowana automatyczna komórka pakująca (ładowanie robotyczne, taśmowanie w linii, automatyczne etykietowanie, wizualna kontrola kodów kreskowych) |
Krok 4: Zaplanuj integrację fabryki i uzgodnienie materiałów
Upewnij się, że interfejsy komunikacyjne sprzętu są zgodne z systemami kontroli wstępnej i systemami logistyki końcowej:
- Maszyny do równomiernego rozprowadzania opon (TUM) i wyważarki dynamiczne.
- Automatyczne systemy taśmowania zewnętrznego (nakładanie taśmy wzmacniającej lub mocowanie ochronnych tarcz bocznych).
- Dalsze etapy to robotyczne stanowiska paletyzujące, wagi kontrolne i automatyczne aplikatory drukujące i naklejające kody kreskowe.
- Centralna łączność SCADA/MES przez Ethernet przemysłowy (EtherNet/IP, PROFINET lub Modbus TCP) umożliwiająca śledzenie zużycia folii w czasie rzeczywistym i ładowanie receptur.
5. Co wpływa na cenę maszyny pakującej opony?
Koszt nabycia sprzętu do pakowania opon odzwierciedla sztywność konstrukcyjną maszyny, wymiary mechaniczne i poziom automatyzacji. Główne zmienne cenowe obejmują:
- Średnica pierścienia i sztywność ramy: Większe pierścienie konstrukcyjne, zdolne do przepuszczenia opon ciężarówek lub pojazdów OTR o szerokości ponad 1400 mm, wymagają obrabianych maszynowo kół zębatych ze stopu, powiększonych kół prowadzących i cięższych ram konstrukcyjnych ze stali, aby wytrzymać siły odśrodkowe.
- Układy napędowe i ładunek dynamiczny: Do przesunięcia opony samochodu osobowego o masie 15 kg potrzebne są silniki o ułamkowej mocy; obracanie opony samochodu ciężarowego o masie 80–120 kg na szybkoobrotowych sworzniach wymaga wytrzymałych skrzyń biegów, dynamicznych falowników hamulcowych i poliuretanowych łożysk wałeczkowych o dużej wytrzymałości.
- Inżynieria wózków do wstępnego rozciągania: Wózki z hamulcem ciernym są tańsze na początku, ale nie zapewniają powtarzalnej wydajności. Wózki z podwójnymi wałkami napędzanymi silnikiem do wstępnego rozciągania (200–300%) zwiększają początkowy koszt maszyny, ale znacząco obniżają cykliczne wydatki na materiały.
- Modernizacje w zakresie automatyzacji i obsługi materiałów:
- Poziom podstawowy: ręczne zakładanie opon, inicjowanie cyklu za pomocą przycisku, ręczne cięcie pedałem nożnym.
- Poziom pośredni: Załadunek za pomocą przenośnika taśmowego, automatyczne optyczne indeksowanie opon, pneumatyczne automatyczne cięcie i zacisk mechaniczny.
- W pełni automatyczne sortowanie: wyrównanie podajnika wejściowego, automatyczne oklejanie końca folii, etykietowanie kodami kreskowymi, automatyczna wymiana rolek folii, sortowanie na wyjściu.
- Dozowanie wielu materiałów: Wyposażenie wózka w funkcję transportu zarówno grubej folii PE, jak i tkanego papieru antykorozyjnego VCI zwiększa złożoność dynamicznego układu napinającego.
- Bezpieczeństwo funkcjonalne i dyrektywy regionalne: Konstrukcje zgodne z normami CE, spełniające wymagania norm EN 415-6, ISO 13849-1 (PL d) oraz certyfikaty paneli sterowania UL 508A dla Ameryki Północnej, wymagają stosowania przekaźników bezpieczeństwa, kurtyn świetlnych kategorii 4, ogrodzeń blokowanych i zaworów zrzutowych o klasie bezpieczeństwa.
Koszt cyklu życia i zwrot z inwestycji (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Ceny referencyjne kapitału rynkowego dla przemysłowych owijarek do opon:
- Jednostki półautomatyczne / ładowane przez operatora: 25,000 45,000 USD do XNUMX XNUMX USD.
- W pełni zautomatyzowane systemy pakowania liniowego: Od 55 000 USD do ponad 85 000 USD.
Przykład operacyjnego zwrotu z inwestycji: Zastąpienie ręcznego owijania (zużywającego 0.85 USD folii na oponę przy 35 jednostkach/godzinę) zautomatyzowanym systemem wstępnego rozciągania (o 250% rozciągnięciu folii przy koszcie 0.28 USD folii na oponę) przynosi 19.95 USD oszczędności na samym materiale na godzinę. Przy dwóch 8-godzinnych zmianach (300 dni roboczych) roczne oszczędności na folii sięgają 95 760 USD , co oznacza zwrot kosztów inwestycyjnych owijarki wysokiej klasy w niecały rok – przed uwzględnieniem bezpośrednich relokacji siły roboczej i mniejszej liczby roszczeń z tytułu uszkodzeń transportowych.
6. Praktyczna lista kontrolna zakupów inżynieryjnych
Przed zatwierdzeniem nakładów inwestycyjnych (CapEx) na maszynę pakującą opony należy zapoznać się z poniższą listą kontrolną kryteriów technicznych:
- Zdefiniuj wymiary graniczne produktu: Dokumentuj minimalne i maksymalne wymiary opony (zewnętrzne i wewnętrzne), szerokość przekroju oraz masę mokrego/suchego karkasu dla wszystkich produkowanych jednostek magazynowych.
- Sprawdź luz promieniowy otworu: Potwierdź, że
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmaby zapobiec zakłóceniom mechanicznym podczas obrotu pierścienia. - Oblicz czas taktu liniowego: Sprawdź, czy maksymalny czas cyklu maszyny (np. 25–40 sekund na oponę) utrzymuje docelowe szybkości linii przesyłowej z co najmniej 15% buforem procesowym.
- Określ możliwości wstępnego rozciągania folii: Określ dynamiczne rozciąganie wstępne zasilane dwoma silnikami (200% do 300%), wyposażone w elektroniczne sprzężenie zwrotne z czujnikiem siły nacisku.
- Specyfikacje materiałów audytowych: Potwierdź kompatybilność z materiałami do pierwotnego owijania (folia LLDPE odlewana/rozdmuchiwana o grubości 17–35 µm, folia HDPE, folia PP lub papier VCI).
- Przegląd architektury sterowania przemysłowego: Standaryzacja sprzętu PLC (Siemens S7-1200/1500, Allen-Bradley Point I/O), diagnostyki HMI i protokołów fieldbus zakładu.
- Sprawdź dokumentację zgodności z przepisami bezpieczeństwa: Wymagaj deklaracji zgodności producenta z normami EN 415-6:2013, EN ISO 13849-1 (minimalna kategoria 3, PL d) i IEC 60204-1.
- Oblicz całkowity koszt cyklu życia produktu lądowanego: Decyzję inwestycyjną należy podjąć na podstawie całkowitego kosztu posiadania — obejmującego pakowanie, transport, opłaty celne, uruchomienie na miejscu, szkolenie operatorów, pakiety części zamiennych i lokalne wsparcie techniczne.
7. Wniosek: Określ parametry linii, a nie standardy katalogowe
Wybór odpowiedniego systemu pakowania opon wymaga zrównoważenia kluczowych czynników fizycznych: zewnętrznego i wewnętrznego prześwitu, prędkości linii oraz wymaganego poziomu automatyzacji fabryki. Wybór maszyny o zbyt małych wymiarach prowadzi do zakłóceń mechanicznych w przypadku większych opon, a wybór maszyny o zbyt dużych wymiarach do mniejszych wolumenów produkcji wprowadza niepotrzebne opóźnienia cykli i nakłady inwestycyjne.
Przeanalizuj największe i najmniejsze opakowania produktów, sprawdź, czy wózek transportowy mieści się w wewnętrznej części opony i oblicz okres zwrotu oszczędności na folii. Zespół inżynierów FHOPE analizuje szczegółowe dane wymiarowe, docelowe parametry przepustowości i ograniczenia układu, aby przedstawić szczegółowe zalecenia mechaniczne i jasne propozycje wyposażenia dostosowane do Twojego zakładu.