Streszczenie: Automatyczna linia pakująca blachy stalowe o małej grubości pobiera luźne profile C i U z profilarki rolkowej i wyprowadza opatrzone etykietami stosy główne, gotowe do logistyki. Linia zlicza profile, układa je w małe paczki, orbitalnie owija punkty styku, nanosi etykiety i układa paczki w ładunki główne. Linia zsynchronizowana ze sterownikiem PLC pracuje ze standardowymi parametrami, takimi jak obciążenie stosu 2500 kg i prędkość owijania od 15 do 25 m/min. Niniejszy przewodnik omawia przepływ pracy i zakres specyfikacji.
Spis treści
- Co robi linia
- Jak działa linia
- Zaleta częściowego owijania
- Etykietowanie i identyfikowalność
- Mistrzowskie układanie i ochrona ładunku
- Typowy zakres specyfikacji
- Lista kontrolna wyboru maszyny
- Podstawy obsługi i bezpieczeństwa
- Niezbędne elementy konserwacji
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła i standardy
Co robi linia
Automatyczna linia do pakowania i owijania cienkich blach stalowych (LGS) pobiera luźne profile C-kształtne, U-kształtne i LGS z linii walcowania na zimno. Przekształca je w oznakowane stosy główne, gotowe do globalnej logistyki i dostawy na plac budowy.
Linia jest zsynchronizowana z profilarką rolkową, dzięki czemu gotowy profil trafia bezpośrednio do działu liczenia, pakowania i owijania, zamiast gromadzić się na wyjściu z maszyny. Eliminuje to wąskie gardło w procesie formowania końcowego, które decyduje o całkowitej wydajności w procesie szybkiego profilowania rolkowego.
Jak działa linia
Od wyjścia profilu do rozładunku linia wykonuje sześć zautomatyzowanych kroków.
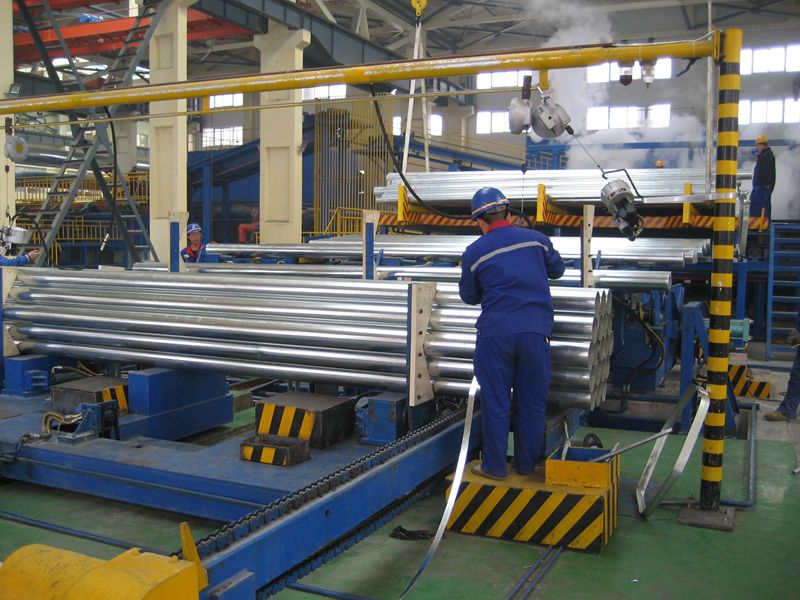
Precyzyjne czujniki zliczają profile i potwierdzają ilość każdego małego pakietu na podstawie zadanych parametrów. Wytrzymały mechanizm transferu bocznego przesuwa profile z rolki do strefy wyrównywania. Następnie orbitalny system owijania nakłada częściowe owijanie w kluczowych punktach styku, aby utrzymać pakiet w całości, a drukarka w czasie rzeczywistym nakłada etykietę z kodem kreskowym na górną powierzchnię.
Specjalistyczne urządzenie podnoszące układa gotowe paczki w gęste ładunki główne wzdłuż ustalonej macierzy, a przenośnik wyprowadza stos główny do obszaru rozładunku, skąd jest on odbierany za pomocą wózka widłowego.
Cała sekwencja odbywa się w oparciu o synchronizację PLC między stacjami, koordynowaną przez sterownik PLC firmy Siemens z ekranem dotykowym HMI, który mierzy czas zliczania, przenoszenia, owijania, etykietowania i układania w stosy za pomocą urządzenia do formowania rolek. HMI zawiera również punkty strojenia, które decydują o jakości wiązek. Kalibracja naprężenia częściowego owijania pozwala na osiągnięcie maksymalnej wytrzymałości wiązek bez deformacji cienkościennych profili LGS, co eliminuje ryzyko luźnych wiązek podczas transportu bez konieczności dodawania folii.
Zaleta częściowego owijania
Pakiety są wzmacniane w miejscach styku profili, a nie pokrywane od krawędzi do krawędzi. System owijania orbitalnego koncentruje się na kluczowych punktach styku, dzięki czemu pakiet pozostaje stabilny podczas transportu, a zużycie folii pozostaje niskie.
Celowe owijanie chroni powłokę cynkową: folia zapobiega ocieraniu się profili i pochłania mniej kurzu i wilgoci niż przy pełnym pokryciu. Ponieważ orbitalne owijanie folią zastępuje w tym przypadku taśmy, cienkościenne profile przemieszczają się bez stalowego pasa dociskającego do ich krawędzi.
Mistrzowskie układanie i ochrona ładunku
Ukończone małe paczki są łączone w ładunki główne za pomocą automatycznego systemu podnośników głównych, który układa każdą paczkę wzdłuż ustalonej macierzy tak, aby gotowy ładunek był gęsty i stabilny.
Winda ustawia każdy pakunek w linii, dzięki czemu ciężar rozkłada się równomiernie na cały ładunek. Dolne profile nie odkształcają się pod wpływem dużego nacisku. Rezultatem jest jednorodny, prostokątny ładunek, który zmniejsza zajmowaną powierzchnię w magazynie i zachowuje swój kształt podczas składowania i transportu.
Etykietowanie i identyfikowalność
Każda paczka posiada etykietę z kodem kreskowym, drukowaną i naklejaną w czasie rzeczywistym na jej górnej powierzchni, dzięki czemu informacje o tożsamości, klasie i ilości każdej paczki docierają wraz z nią na plac budowy.
Zamyka to pętlę między danymi z profilowania rolkowego a gotowym ładunkiem. Dzięki czujnikom na wejściu potwierdzającym liczbę arkuszy i automatycznym naklejaniu etykiet, błędy ręcznego wprowadzania danych, które zwykle pojawiają się w dużych projektach budowlanych, zostają wyeliminowane z przepływu materiałów.
Typowy zakres specyfikacji
Poniższe wartości to opublikowane standardowe parametry tej linii. Sprawdź dokładne wartości na podstawie wydajności profilarki rolkowej w danym projekcie.
| Pozycja | Specyfikacja |
|---|---|
| zastosowanie materiału | stal o małej grubości, profile C-kształtne, szyny U i profile LGS |
| Maksymalne obciążenie stosu | 2500 kg |
| Szybkość owijania | 15 do 25 m/min |
| Maksymalna wysokość układania | 1200 mm |
| Rdzeń sterujący | Sterownik PLC Siemens z ekranem dotykowym HMI |
| Moc znamionowa / zasilanie | 12.5 kW / 380 V, 50 Hz, 3-fazowy |
| Ciśnienie powietrza | 0.6 do 0.8 MPa |
Lista kontrolna wyboru maszyny
Przed poproszeniem o wycenę przeanalizuj te punkty, a my potwierdzimy resztę na podstawie wyników pracy wałkarki w danym projekcie.
| Pozycja | Co należy potwierdzić w ramach każdego projektu |
|---|---|
| profile | Rozmiary C i U, specyfikacja grubości i wiązki |
| Podawanie | wysokość i skok wylotu wałka |
| Zapakować | policz i zawiń punkty, uwzględniając tylko punkty styku |
| Etykietowania | zawartość kodów kreskowych i zapas etykiet |
| Obciążenie główne | macierz stosu i maksymalna wysokość |
| Użyteczność | moc, ciśnienie powietrza i pojemność podłogi |
| teren | układ, zachowanie odstępu i wyjście |
Podstawy obsługi i bezpieczeństwa
Strefa przetwarzania wokół stanowisk transferu, pakowania i układania jest ogrodzona osłonami ochronnymi, a podczas pracy linii cyklicznie włącza się sygnalizator ostrzegawczy. Operatorzy trzymają się z dala od strzeżonych stanowisk podczas cykli automatycznych i przed rozładunkiem upewniają się, że ładunek główny nie znajduje się już na wyjściu.
Przed uruchomieniem należy potwierdzić wstępnie ustawioną specyfikację bieżącego rozmiaru profilu, rodzaju etykiet i rolki folii. Wszelkie zmiany w specyfikacji profilu lub pakietu są wprowadzane na HMI przed kolejnym zestawem pakietów, a serwisowanie wewnątrz osłony odbywa się zgodnie z procedurą blokady opisaną w instrukcji.
Niezbędne elementy konserwacji
Przeprowadź codzienne kontrole przed pierwszą zmianą. Upewnij się, że czujniki liczące są czyste i odczytują każdy profil, ścieżka folii jest wolna od zanieczyszczeń, a drukarka etykiet ma zapas i nie ma usterek taśmy.
Utrzymuj prowadnice mechanizmu transferowego, łańcuch podnośnika i napędy przenośnika w stanie nasmarowanym zgodnie z instrukcją obsługi i sprawdź ciśnienie powietrza w przewodzie sprężonego powietrza zgodnie z wartościami znamionowymi przed rozpoczęciem pracy w trybie dużej objętości. Obserwuj ekran alarmów sterownika PLC pod kątem usterek czujników i napędów i usuń je przed ponownym uruchomieniem.
Często zadawane pytania dotyczące inżynierii
P: Jakie profile obsługuje linia? O: Profile stalowe o małej grubości, w tym profile C-kształtne, profile U-kształtne i profile LGS, zgodnie z opublikowanymi parametrami roboczymi maszyny.
P: Jak szybko owija się linia? O: Podana prędkość owijania wynosi od 15 do 25 m/min, a liczenie, etykietowanie i układanie są synchronizowane przez PLC.
P: Czy każdy pakiet jest całkowicie owijany? O: Nie. System orbitalny stosuje częściowe owijanie w kluczowych punktach styku, co stabilizuje pakiet i zapewnia niskie zużycie folii.
P: Jak identyfikowane są paczki? O: Etykieta z kodem kreskowym jest drukowana i naklejana w czasie rzeczywistym na górnej powierzchni każdej paczki, co zapewnia pełną identyfikowalność.
P: Co dzieje się z gotowymi paczkami? O: Automatyczna winda główna układa je w gęste ładunki główne wzdłuż ustalonej macierzy, a przenośnik taśmowy wyprowadza ładunek do odbioru wózkiem widłowym.
Następny krok
- Wyślij do nas wiadomość e-mail na adres info@fhopepack.com, podając dane wyjściowe swojej formierki, rozmiary profili i specyfikację pakietu.
- W ciągu 48 godzin wysyłamy rysunek układu i propozycję linii pakującej.
- Przed instalacją przeprowadzamy oględziny miejsca instalacji w celu potwierdzenia dopływu powietrza i zasilania.
Powiązane czytanie
- Maszyna do owijania folią stretch w rolki i zwoje
- Automatyczne poziome owijanie orbitalne zapewniające pełne pokrycie w jednym przejściu
- Analiza zwrotu z inwestycji w zautomatyzowany system pakowania zwojów stali
- Maszyna do spinania blach stalowych taśmą
- Linie produktów maszyn pakujących FHOPE
Źródła i standardy
- ISO 12100:2010 — Bezpieczeństwo maszyn. Ogólne zasady projektowania, oceny ryzyka i ograniczania ryzyka
- EN 415-10:2014 — Bezpieczeństwo maszyn pakujących. Wymagania ogólne
- EN ISO 13849-1:2023 — Bezpieczeństwo maszyn. Elementy systemów sterowania związane z bezpieczeństwem
- Film demonstracyjny automatycznej linii pakującej i pakującej cienkie blachy firmy FHOPE, YouTube.
Ostatnia aktualizacja: 2026-10-09