Streszczenie Najlepszą praktyką w zwijaniu węży jest niezależenie od operatora pod względem rozmiaru zwoju.
Automatyczna maszyna do produkcji zwojów węży mierzy wąż w trakcie podawania, nawija go na trzpień równymi warstwami, tnie na zadaną długość i owija zwój przed wysyłką. Dzięki temu zwój jest powtarzalny, a niniejszy przewodnik omawia technologię i praktyki zapewniające powtarzalność jakości. Rozmiary węży i sposób ich owijania są potwierdzane dla każdego projektu.
Spis treści
- Punkt bólu
- Sześcioetapowy cykl
- Zmierzone i kontrolowane
- Równe warstwy
- Wytnij i zawiń
- Powtarzalność jako praktyka
- Typowa konfiguracja
- Co pokazuje wideo
- Lista kontrolna wyboru
- Sterowanie i bezpieczeństwo
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła i standardy
Punkt bólu
Ręczne zwijanie wiąże się z trzema przewidywalnymi awariami. Wymiary zwojów różnią się w zależności od operatora i zmiany, przez co poszczególne zwoje są inaczej nawijane. Wydajność jest ograniczona szybkością, z jaką pracownik jest w stanie nawinąć zwoje. Powtarzające się zginanie i skręcanie obciążają fizycznie, co przekłada się na przestoje i rotację.
Nieprawidłowe cięcie lub luźny wzór nawinięcia może zniszczyć cały zwój, a na linii ręcznej jedyną kontrolą jakości jest uwaga operatora w danym dniu.
Sześcioetapowy cykl
Maszyna zastępuje ręczny pomiar, nawijanie, cięcie i wyrzucanie jedną, zsynchronizowaną sekwencją sześciu kroków. Wąż jest wprowadzany do maszyny, a jego długość jest mierzona po drodze. Głowica pobiera go i nawija, podczas gdy poprzecznica układa go w równych warstwach. Obcinarka pracuje w miejscu docelowym, a zwój jest nawijany w linii. Dzięki temu zwój jest produkowany w każdym cyklu według tego samego planu.
Zmierzone i kontrolowane
Urządzenie pomiarowe śledzi produkt w trakcie jego podawania, a sterownik wykorzystuje te dane do nawijania i cięcia. Elektroniczna kontrola naprężenia utrzymuje nawijanie równomierne w miarę wzrostu zwoju, dzięki czemu wąż, który początkowo jest napięty, nie rozluźnia się w połowie.
Równe warstwy
Głowica zwijająca obraca się, podczas gdy prowadnica poprzeczna układa wąż obok siebie w równych warstwach. Średnica wewnętrzna pochodzi z głowicy, a szerokość z tego, jak poprzeczka układa warstwy, co nadaje zwojowi stabilny, równomierny kształt.
Wytnij i zawiń
W miejscu pomiaru maszyna przecina wąż, a gotowy zwój otrzymuje w tej samej kolejności owijkę ochronną. Owijka utrzymuje zwój w całości podczas transportu, a ponieważ odbywa się to w linii, zwój nie jest układany oddzielnie.
Powtarzalność jako praktyka
Praktyki, które utrzymują wysoką jakość, są instytucjonalne, a nie heroiczne. Ustaw recepturę produktu raz na panelu i przywołuj ją przy każdym cyklu. Kalibruj urządzenie pomiarowe zgodnie z harmonogramem. Zachowaj ustawienia przesuwu i naprężenia, które są podane w planie produktu na tej samej stronie. Przeprowadź testy cewek, gdy rozpocznie się produkcja nowego rozmiaru węża.
Typowa konfiguracja
Podane poniżej liczby przedstawiają funkcjonalne granice projektu, a nie wartości liczbowe, i są potwierdzane dla każdego projektu.
| Parametr | Typowy zakres, potwierdzony dla każdego projektu |
|---|---|
| Produkt | średnica i typ węża |
| Pomiary | śledzenie długości na wejściu |
| Meandrowy | głowa i trawers, nawet warstwy |
| Wytnij i zawiń | w mierzonym celu, w linii |
| Control: | PLC z napięciem i recepturami |
| Dostawy prądu | 380 V trójfazowe 50 Hz lub 220 V jednofazowe dla lekkich maszyn, dobierane indywidualnie do projektu zasilania zakładu |
Co pokazuje wideo
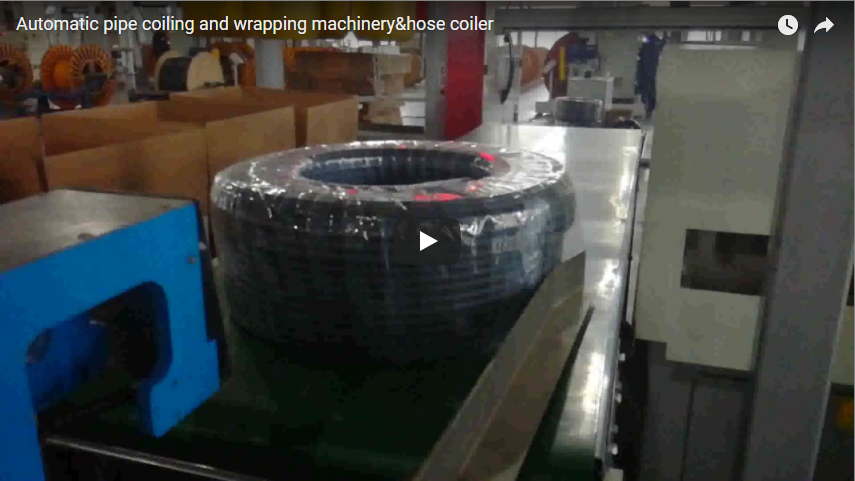
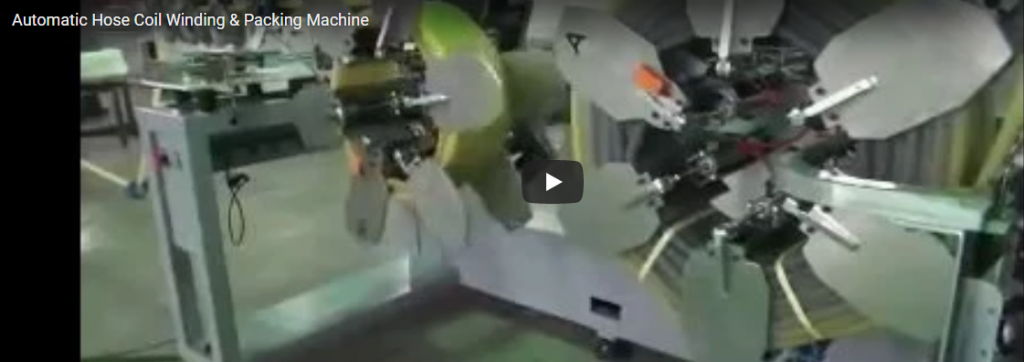
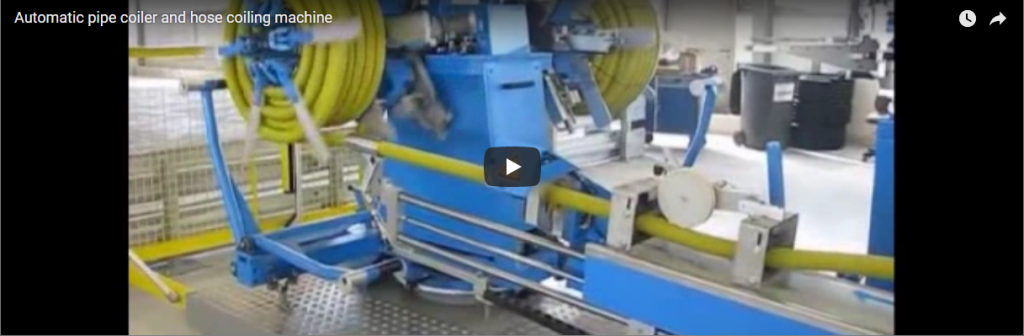
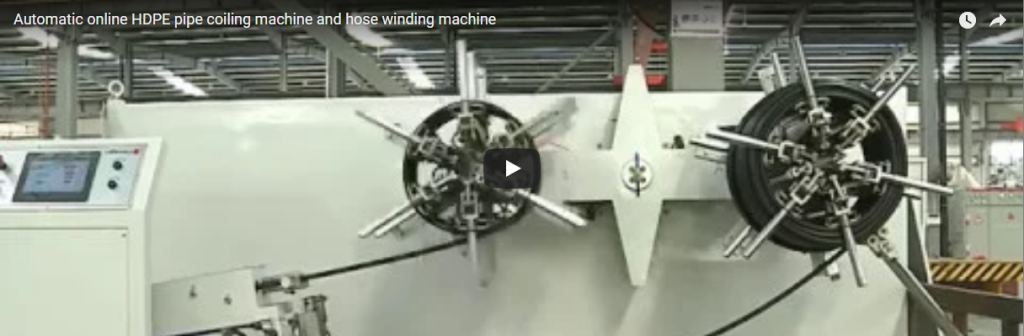
Linia charakteryzuje się ciągłym pomiarem dopływu w połączeniu z synchronicznym przesuwaniem i owijaniem folią w linii. Rozmiar węża, zwój i owijka dla Państwa instalacji są uzgadniane z nami dla każdego projektu.
Lista kontrolna wyboru
| Question | Potwierdź dla każdego projektu |
|---|---|
| Zakres węży | podajnik i osłona trzpienia |
| Plan cewki | średnica wewnętrzna, szerokość, warstwy |
| Dokładność długości | standard pomiaru, którego potrzebujesz |
| Owiń | folia i wzór na cewce |
| Wydajność | dopasowanie cyklu maszyny |
| Dostawy prądu | napięcie, faza i częstotliwość na miejscu |
Sterowanie i bezpieczeństwo
Maszyna jest obsługiwana za pomocą panelu sterowania z wyłącznikiem awaryjnym na stanowisku operatora oraz osłonami wokół głowicy nawijającej i stref owijania. Podczas pracy linii należy zachować bezpieczną odległość od rąk. Rutynowe kontrole obejmują urządzenie pomiarowe, trawers, głowicę, obcinarkę i wózek owijający, zgodnie z instrukcją obsługi maszyny.
Często zadawane pytania dotyczące inżynierii
P: Co sprawia, że rozmiar zwoju jest powtarzalny? O: Długość jest mierzona na wejściu, a nawijanie i cięcie są zgodne z tym pomiarem, dzięki czemu zwój jest zgodny z planem w każdym cyklu.
P: Jak utrzymuje się równomierne warstwy? O: Prowadnica poprzeczna układa wąż obok siebie, podczas gdy głowica obraca się, równomiernie zwiększając szerokość.
P: Czy powinienem kalibrować cokolwiek zgodnie z harmonogramem? O: Tak. Urządzenie pomiarowe i ustawienia napięcia są sprawdzane zgodnie z harmonogramem, a nowy rozmiar węża zaczyna się od cewki testowej.
P: Czy można również owinąć cewkę? O: Tak. Cewka jest owinięta w tej samej kolejności, więc maszyna wychodzi z niej w całości.
P: Jakie węże można nim wytłaczać? O: Elastyczne produkty wytłaczane, takie jak węże z PVC, gumy i karbowane, w potwierdzonych promieniach gięcia i średnicach, z oprzyrządowaniem dostosowanym do projektu.
Następny krok
- Wyślij do nas wiadomość e-mail na adres info@fhopepack.com, podając nam rozmiary węży, docelowe ilości zwojów i objętości.
- W ciągu 48 godzin wysyłamy propozycję maszyny do produkcji węży i rysunek rozmieszczenia.
- Przeprowadzamy wizję lokalną w celu potwierdzenia dostępności usług i dostępnej powierzchni użytkowej.
Powiązane czytanie
- Automatyczna zwijarka do węży i rur z owijarką
- Automatyczna zwijarka drutu i maszyna do wiązania
- Maszyna do pakowania w tuby
- Linie produktów maszyn pakujących FHOPE
Źródła i standardy
- ISO 12100:2010 — Bezpieczeństwo maszyn. Ogólne zasady projektowania, oceny ryzyka i ograniczania ryzyka
- EN 415-10:2014 — Bezpieczeństwo maszyn pakujących. Wymagania ogólne
- EN ISO 13849-1:2023 — Bezpieczeństwo maszyn. Elementy systemów sterowania związane z bezpieczeństwem
- Film demonstracyjny automatycznej maszyny do produkcji zwojów węży FHOPE. Prezentowany jako ogólna demonstracja; rozmiar węża, zwój i owijka zostały potwierdzone dla każdego projektu.
Ostatnia aktualizacja: 2026-10-10