Samenvatting
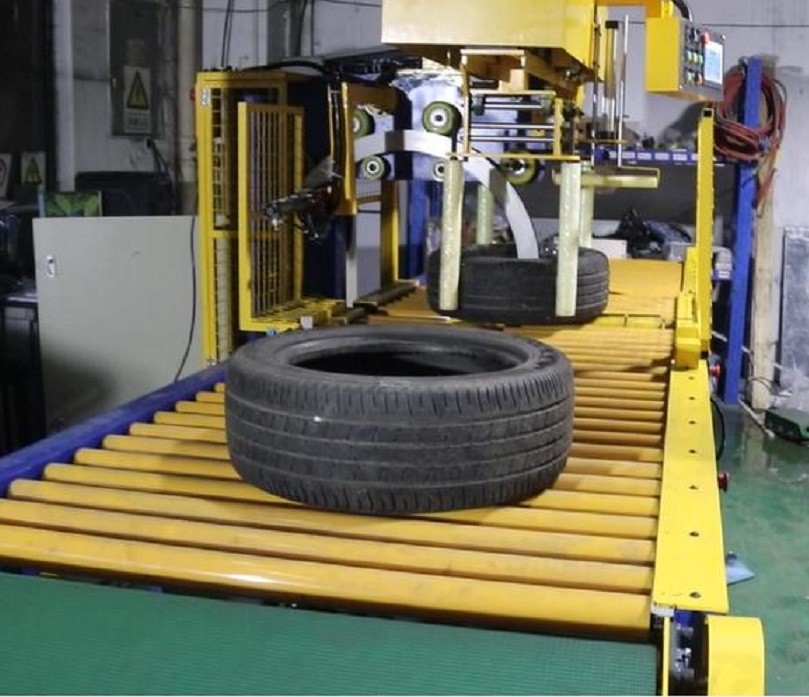
Geautomatiseerde bandenwikkelmachines vervangen het trage en inconsistente handmatige inpakken door middel van orbitale en toroïdale rekfoliewikkeling op personenauto-, vrachtwagen- en zware OTR-banden. Bij de keuze van de juiste machine moet rekening worden gehouden met de afmetingen van de band – buitendiameter (OD), binnendiameter (ID), doorsnede en gewicht – en de cyclustijd van de lijn (18 tot 50 seconden per band). Verticale ringwikkelaars wikkelen individuele banden met een toroïdale wikkeling, terwijl horizontale wikkelaars meerdere banden bundelen tot één logistieke eenheid. De investeringskosten variëren van USD 25,000 voor semi-automatische, door een operator te laden stations tot USD 85,000 of meer voor volledig geautomatiseerde verpakkingslijnen met aangedreven transport, automatische tape en inline etikettering. De fabriek verdient de investering doorgaans binnen 12 tot 24 maanden terug dankzij lagere arbeidskosten en een besparing van 200% tot 300% op de voorrekfolie.
Het hanteren en verpakken van banden, slanghaspels, opgerolde buizen en ronde elastomere producten brengt specifieke technische uitdagingen met zich mee in productie- en logistieke faciliteiten. Conventionele handmatige verpakkingsmethoden zijn traag, ergonomisch onveilig en variabel, en leiden vaak tot transportbeschadiging, vochtverontreiniging en onvoorspelbaar materiaalverlies. De gespecialiseerde bandenwikkelmachine – ook wel orbitale bandenwikkelmachine of toroïdale wikkelaar genoemd – is specifiek ontworpen om deze fysieke knelpunten op te lossen.
In moderne verpakkingslijnen levert de overstap van handmatig wikkelen naar geautomatiseerd ringverpakken direct meetbare voordelen op wat betreft doorvoersnelheid, integriteit van de lading en harsverbruik. Deze handleiding beschrijft de mechanische principes, operationele voordelen, dimensioneringsparameters en kostenfactoren die essentieel zijn voor fabrieksmanagers en verpakkingsingenieurs bij het specificeren van apparatuur.
(Terminologienoot: In deze handleiding wordt de Amerikaanse spelling "tire" gebruikt in de gehele technische analyse, terwijl de internationale en OEM-catalogusspelling "tyre" behouden blijft in directe citaten, officiële modelaanduidingen en gekoppelde referentiedocumentatie.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Het kernprobleem: waarom handmatige verpakking van banden tekortschiet
Bandenfabrieken, bandenvernieuwingsbedrijven en distributiecentra kampen met terugkerende logistieke problemen wanneer ze afhankelijk zijn van handmatige of semi-handmatige palletwikkeling met draaitafels:
- Geometrische inconsistentie: Handmatig aanbrengen van folie kan geen uniforme radiale voorspanning of consistente laagoverlapping garanderen (deze varieert doorgaans van 15% tot 70%). Deze inconsistentie leidt tot vochtindringing, rafelen en instabiele stapels tijdens opslag.
- Hoge ergonomische en fysieke belasting: Het herhaaldelijk hanteren van personenautobanden (8-15 kg) veroorzaakt overbelastingsblessures, terwijl vrachtwagenbanden (30-80 kg) en banden van zware vrachtwagens (>100 kg) ernstige arbeidsrisico's met zich meebrengen volgens de OSHA-richtlijnen voor handmatig tillen.
- Overmatig filmgebruik: Handmatige applicatie biedt geen mechanische controle over de filmvernauwing of dynamische voorrek, en verbruikt tot wel drie keer meer lineair lagedichtheidpolyethyleen (LLDPE) dan geautomatiseerde, aangedreven systemen.
- Oppervlakte- en korrelafbraak: Onvoldoende foliebescherming maakt UV-degradatie, ozonafbraak, vetverontreiniging en beschadiging van de randafdichting mogelijk tijdens intermodaal transport.
- Onevenwicht in lijndoorvoer: Handmatige wikkelstations hebben 90 tot 180 seconden per band nodig, wat een knelpunt vormt achter snelle vulkanisatiepersen of geautomatiseerde afwerkingscellen.
2. De oplossing: Hoe geautomatiseerde bandenwikkelmachines werken
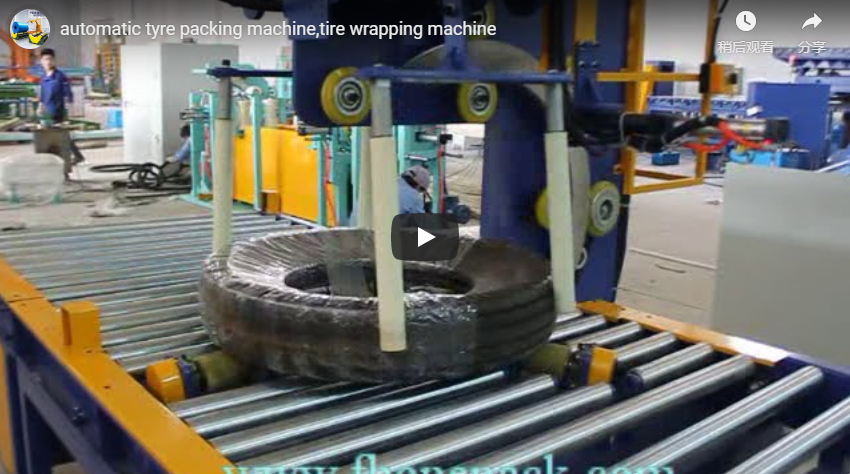
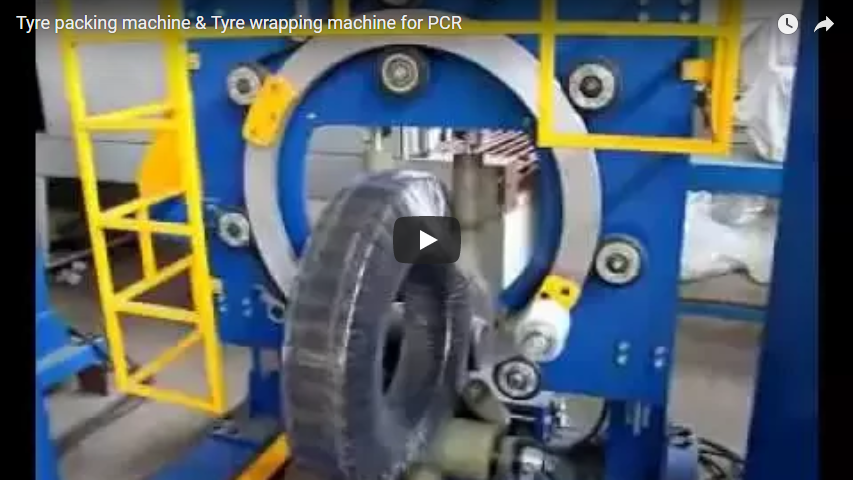
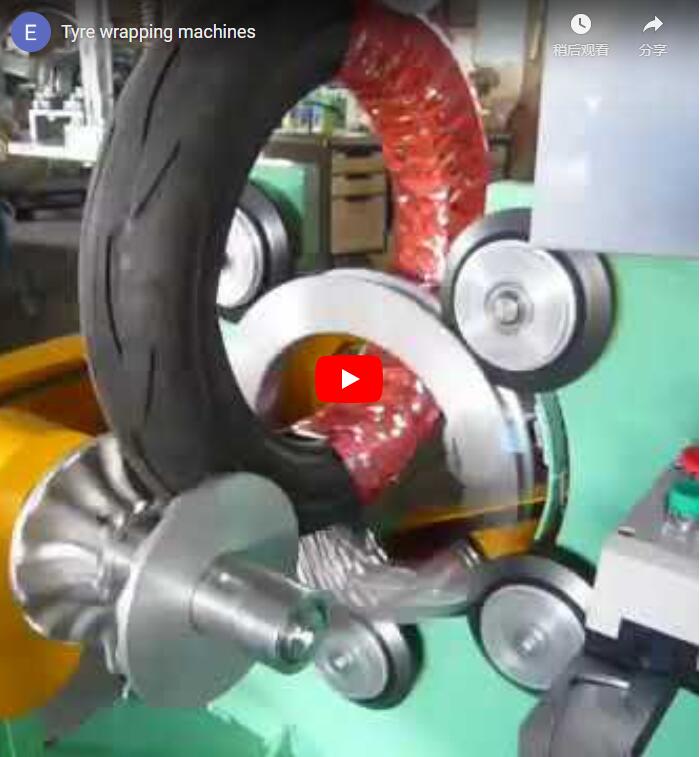
Bandenverpakkingsmachines werken volgens het mechanische principe van toroïdale orbitale wikkeling : een foliewagen, gemonteerd op een roterende structurele ring, beweegt continu door de centrale opening (oog/velgboring) van de band, terwijl aangedreven draairollen de band om zijn centrale horizontale as laten draaien.
- Invoer en uitlijning: De band komt binnen via zwaartekrachtgestuurde, aangedreven rollen of bovenliggende inlegtransportbanden en komt terecht op dubbele, met polyurethaan beklede steunrollen die het karkas centreren ten opzichte van het radiale vlak van de velg.
- Inzet van een toroïdale shuttle: De roterende ring versnelt tot de ingestelde bedrijfssnelheid (doorgaans 30-80 omwentelingen per minuut) en geleidt de foliedoseerkop door de binnenboring van de band en over de buitenste omtrek van het loopvlak.
- Gecoördineerde beweging over twee assen: De oppervlaktesnelheid van de aangedreven steunrollen is afgestemd op de rotatiesnelheid van de ring, waardoor een elektronisch gesynchroniseerde overlapverhouding ontstaat:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Spanningsgestuurde voorstrekking: Een gemotoriseerd rollensysteem rekt de folie 200%–300% voor voordat deze de machine verlaat. Constante krachtsensoren regelen de wikkelspanning tussen 15 N en 45 N, waardoor vervorming van de folierand op niet-gemonteerde behuizingen wordt voorkomen.
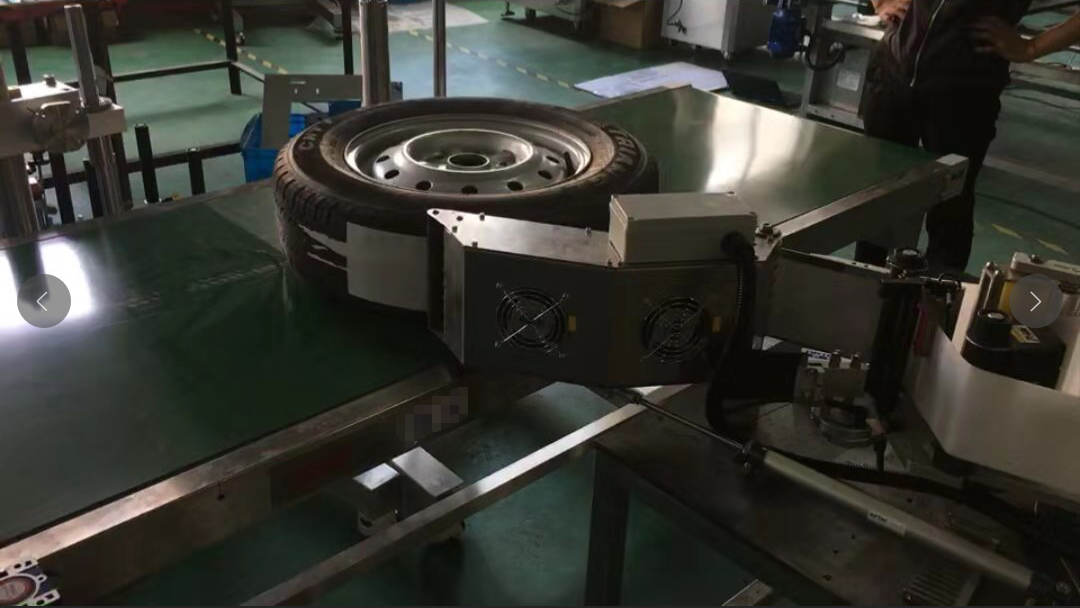
- Pneumatisch snijden en afdichten / tapen: Aan het einde van de cyclus grijpt een geautomatiseerde pneumatische arm de folie vast, snijdt een hete draad of een gekarteld mes de folie door en bevestigt een geautomatiseerd afveeg- of plakmechanisme het uiteinde van de folie stevig tegen de buitendiameter (OD) van het bandprofiel.
- uitwerpen: Aangedreven pneumatische hefarmen of kantelmechanismen duwen het verpakte product op de uitgaande accumulatieband.
3. Belangrijkste technische specificaties en engineeringkenmerken
Bij het beoordelen van machinespecificaties ten opzichte van de eisen van de installatie, dient u zich te concentreren op deze cruciale operationele parameters:
- Kinematische configuratie:
- Verticale ringwikkels: De band staat verticaal op zijn loopvlak, ondersteund door horizontale rollen, terwijl een verticale ring een 360° toroïdale omwikkeling door de centrale boring uitvoert. Ideaal voor de verwerking van individuele banden voor personen-, bedrijfs- en landbouwvoertuigen (bijv. FHOPE FPT-serie).
- Horizontale ringwikkelingen: De band ligt plat (met de opening naar boven) op een transportband die door een horizontale ring loopt. Deze configuratie is voornamelijk ontworpen voor het bundelen van meerdere banden (bijvoorbeeld het stapelen van 2 tot 5 personenautobanden in één stijve cilinder).
- Afmetingen van de vrije ruimte: De binnendiameter van de wikkelring (
D_ring) moet ruim voldoende ruimte bieden voor de dwarsdoorsnede van de band en de voetafdruk van de draaibare wagen:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginCruciaal is dat de binnendiameter van de band (velg-ID) vrij moet zijn van het profiel van de shuttlewagen:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Mechanica voor het voorspannen van de wagen: Gemotoriseerde dubbele rollenwagens rekken de folie 200% tot 300% voor voordat deze de assemblage verlaat, waardoor 1 meter onbewerkte folie wordt omgezet in 3 tot 4 meter aangebrachte folie, wat de treksterkte maximaliseert.
- Controle-integratie: Siemens- of Mitsubishi-PLC's, gekoppeld aan een HMI met touchscreen, stellen operators in staat om aangepaste wikkelrecepten (toerental van de ring, aandrijfsnelheid van de rol, overlappercentage, aantal wikkelingen voor eindversterking) op te slaan per bandartikelnummer.
- Materiële veelzijdigheid: Standaard transportbanden verwerken 17–35 µm geblazen of gegoten LLDPE-rekfolie. Voor technische rubberproducten of exportbanden die samen met metalen velgen worden verzonden, verwerken multi-materiaal dispensers polypropyleen (PP)-tape, geweven PE-strook, kraftpapier of vluchtige corrosie-inhibitor (VCI)-folies.
- Functionele veiligheidsnormen: Geautomatiseerde verpakkingsmachines moeten voldoen aan de wereldwijde veiligheidsvoorschriften voor machines:
- EN 415-6:2013: Veiligheidseisen voor verpakkingsmachines en stretchfoliewikkelapparatuur.
- ISO12100: Basisconcepten en algemene principes voor risicobeoordeling van machines.
- EN ISO 13849-1 (Categorie 3 / Prestatieniveau d): Dubbelkanaals veiligheidsarchitectuur voor in elkaar grijpende perimeterhekken en lichtschermen.
- IEC 60204-1: Elektrische veiligheid, aardingscontinuïteit en noodstopcircuits.
4. Modelselectie: Apparatuur afstemmen op de lijngeometrie
De keuze van de apparatuur hangt strikt af van de fysieke afmetingen van het product, de vereiste lijnsnelheden en de integratie met upstream-automatisering.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Stap 1: De fysieke grenzen van de gebouwschil vaststellen
Bekijk de dimensionale specificaties: minimale en maximale buitendiameter (OD), minimale binnendiameter (ID), maximale doorsnedebreedte en totale massa. FHOPE categoriseert zijn standaard FPT industriële toroïdale serie in drie dimensionale categorieën:
| Machinemodel | Compatibele band-ID | Compatibele band buitendiameter | Maximale bandbreedte | Maximaal gewicht | Geïnstalleerd aandrijfvermogen | Standaard fietssnelheid |
|---|---|---|---|---|---|---|
| FPT-200 | 300 – 700 mm | 510 – 800 mm | 40 – 250 mm | 10-30 kg | 1.5 kW | 18–30 s / stuk |
| FPT-300 | 500 – 900 mm | 800 – 1200 mm | 80 – 300 mm | 10-100 kg | 2.0 kW | 25–40 s / stuk |
| FPT-400 | 750 – 1200 mm | 1000 – 1400 mm | 80 – 400 mm | 20-120 kg | 2.5 kW | 35–50 s / stuk |
Technische norm: Voor radiaalbanden (TBR) voor vrachtwagens en bussen met een buitendiameter van 1000–1300 mm en een breedte tot 385 mm zijn het zware structurele frame en de koppelwaarden van de FPT-400-laag vereist om roterende dynamische onbalans op te vangen.
Stap 2: Bescherming van één band versus bundeling van meerdere banden
- Enkelvoudige bandwikkeling (verticale toroïdale wikkeling): Sluit elke eenheid af via het midden van de velg. Dit is vereist voor hoogwaardige banden voor de detailhandel, banden met witte zijwanden, motorbanden en vliegtuigbanden.
- Bundelen van meerdere banden (horizontaal orbitaal): Bundelt 2 tot 5 personenautobanden. Het inpakken van de banden in folie verlaagt de kosten per band en stroomlijnt het palletiseren achteraf, maar vereist wel verticale stapelunits vooraf.
Stap 3: Stem de doorvoer af op de verwerkingstijd van de upstream-component.
Bereken de benodigde machinecyclustijd door de operationele uren te delen door het beoogde ploegvolume. Houd rekening met de volgende typische configuraties:
| Fabrieksoperationeel proces | Doelproductiesnelheid | Aanbevolen machinearchitectuur |
|---|---|---|
| Batchcellen met een laag volume en diverse afmetingen | 10–25 banden/uur | Door de operator te laden verticale ringwikkelaar (FPT-200 / FPT-300) |
| Middelgrote continue volumeverdeling of bandendistributie | 40–70 banden/uur | Verticale wikkelaar met aangedreven in- en uitgaande transportbanden, of horizontaal bundelsysteem |
| Productie op grote schaal (bandenfabrieken voor OEM's) | 80–120+ banden per uur | Volledig geïntegreerde automatische verpakkingscel (robotgestuurd laden, inline tapen, geautomatiseerd etiketteren, visuele barcode-inspectie) |
Stap 4: Plan de integratie van de fabriek en de materiaaluitwisseling.
Zorg ervoor dat de communicatie-interfaces van de apparatuur overeenkomen met de inspectiesystemen stroomopwaarts en de logistieke systemen stroomafwaarts:
- Bandenuniformiteitsmachines (TUM) en dynamische balanceermachines.
- Automatische systemen voor het aanbrengen van tape op de buitendiameter (voor het aanbrengen van verstevigingstape of het bevestigen van beschermende zijschijven).
- Stroomafwaarts gelegen robotgestuurde palletiseercellen, controlewegers en geautomatiseerde barcode-print- en -aanbrengapparaten.
- Centrale SCADA/MES-connectiviteit via industrieel Ethernet (EtherNet/IP, PROFINET of Modbus TCP) voor realtime tracking van filmverbruik en het laden van recepten.
5. Wat bepaalt de prijs van een bandenverpakkingsmachine?
De aanschafkosten voor bandenverpakkingsmachines worden bepaald door de structurele stijfheid van de machine, de mechanische afmetingen en het automatiseringsniveau. Belangrijke prijsbepalende factoren zijn onder andere:
- Ringdiameter en frame-stijfheid: Grotere structurele ringen die geschikt zijn voor vrachtwagen- of terreinbanden van 1400 mm of meer vereisen machinaal bewerkte lichtmetalen tandwielen, extra grote geleidingswielen en zwaardere stalen constructies om de centrifugale krachten op te vangen.
- Aandrijfsystemen en dynamische laadcapaciteit: Voor het verplaatsen van een personenautoband van 15 kg zijn motoren met een laag vermogen nodig; voor het roteren van een vrachtwagenband van 80-120 kg op sneldraaiende assen zijn zware versnellingsbakken, dynamische remomvormers en polyurethaan rollagers voor zware belastingen vereist.
- Voorgespannen wagenconstructie: Wrijvingsremwagens zijn in eerste instantie goedkoper, maar de prestaties zijn minder consistent. Gemotoriseerde, door dubbele rollen aangedreven voorrekwagens (200%–300%) verhogen de initiële machinekosten, maar verlagen de terugkerende materiaalkosten aanzienlijk.
- Automatisering en upgrades voor materiaalverwerking:
- Basisniveau: Handmatige bandenplaatsing, cyclusstart met drukknop, handmatige uitschakeling via voetpedaal.
- Tussenlaag: Aangedreven transportband voor het laden, geautomatiseerde optische bandenpositionering, pneumatische automatische snede en mechanische klem.
- Volautomatisch sorteerproces: Invoeruitlijning, automatisch afplakken van folie-uiteinden, barcode-etikettering, automatische folierolwisseling, uitvoersortering.
- Doseren van meerdere materialen: Het uitrusten van de transportwagen voor zowel dikwandige PE-folie als geweven roestwerend VCI-papier verhoogt de complexiteit van het dynamische spansysteem.
- Functionele veiligheid en regionale richtlijnen: CE-gecertificeerde installaties die voldoen aan EN 415-6, ISO 13849-1 (PL d) en UL 508A-certificeringen voor bedieningspanelen in Noord-Amerika, vereisen veiligheidsrelais, lichtschermen van categorie 4, vergrendelde omheiningen en veiligheidsgecertificeerde aftapkranen.
Levenscycluskosten en rendement op investering (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Marktconforme kapitaalprijs voor industriële bandenwikkelaars:
- Halfautomatische / door de operator te laden eenheden: 25,000 dollar tot 45,000 dollar.
- Volledig geautomatiseerde inline verpakkingssystemen: Van USD 55,000 tot USD 85,000+.
Voorbeeld van operationeel rendement: Het vervangen van handmatig inpakken (verbruik van USD 0.85 aan folie per band bij 35 stuks per uur) door een geautomatiseerd, elektrisch aangedreven voorreksysteem (250% voorrek bij USD 0.28 aan folie per band) levert een materiaalbesparing op van USD 19.95 per uur. Over twee ploegen van 8 uur (300 werkdagen) bedraagt de jaarlijkse foliebesparing USD 95,760 , waarmee de investeringskosten van een hoogwaardig inpaksysteem in minder dan een jaar zijn terugverdiend – nog voordat rekening wordt gehouden met herverdeling van directe arbeidskosten en verminderde schadeclaims tijdens transport.
6. Praktische checklist voor de aanschaf van technische apparatuur
Voordat u de investeringsuitgaven (CapEx) voor een bandenverpakkingsmachine goedkeurt, dient u deze checklist met technische criteria te raadplegen:
- Definieer de afmetingen van de productgrenzen: Documenteer de minimale en maximale buitendiameter (OD), binnendiameter (ID), dwarsdoorsnedebreedte en het gewicht van de natte/droge band voor alle geproduceerde SKU's.
- Controleer de radiale speling van de boring: Bevestig dat
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmom mechanische interferentie tijdens ringrotatie te voorkomen. - Bereken de tacttijd van de lijn: Controleer of de maximale cyclustijd van de machine (bijvoorbeeld 25-40 seconden per band) de beoogde productiesnelheid stroomopwaarts handhaaft met een procesbuffer van ten minste 15%.
- Specificeer de mogelijkheden voor het voorrekken van de folie: Specificeer dynamische, door twee motoren aangedreven voorrek (200% tot 300%) uitgerust met elektronische krachtsensorfeedback.
- Specificaties voor auditmateriaal: Controleer de compatibiliteit met de primaire verpakkingsmaterialen (gegoten/geblazen LLDPE 17–35 µm, HDPE, PP-folie of VCI-papier).
- Overzicht van industriële besturingsarchitectuur: Standaardiseer PLC-hardware (Siemens S7-1200/1500, Allen-Bradley Point I/O), HMI-diagnostiek en plant fieldbus-protocollen.
- Controleer de documentatie met betrekking tot de naleving van de veiligheidsvoorschriften: Eis conformiteitsverklaringen van de fabrikant voor EN 415-6:2013, EN ISO 13849-1 (minimaal categorie 3, PL d) en IEC 60204-1.
- Bereken de totale levenscycluskosten: Baseer de investeringsbeslissing op de totale eigendomskosten, inclusief verpakking, transport, douanerechten, inbedrijfstelling op locatie, training van de operators, reserveonderdelen en lokale technische ondersteuning.
7. Conclusie: Specificeer aan de hand van lijnparameters, niet catalogusnormen.
Het kiezen van het juiste verpakkingssysteem voor banden vereist een evenwicht tussen belangrijke fysieke variabelen: de buiten- en binnenruimte, de productiesnelheid en de vereiste mate van automatisering. Het specificeren van een te kleine verpakkingsmachine leidt tot mechanische problemen bij grotere banden, terwijl het selecteren van een te grote machine voor kleinere productievolumes onnodige vertragingen in de productiecyclus en hogere investeringskosten met zich meebrengt.
Bekijk de grootste en kleinste productafmetingen, controleer of de shuttle de binnendiameter van de band vrijlaat en bereken de terugverdientijd van de foliebesparing. Het engineeringteam van FHOPE analyseert specifieke dimensionale gegevens, doorvoerdoelstellingen en lay-outbeperkingen om gedetailleerde mechanische aanbevelingen en duidelijke apparatuurvoorstellen op maat voor uw faciliteit te leveren.