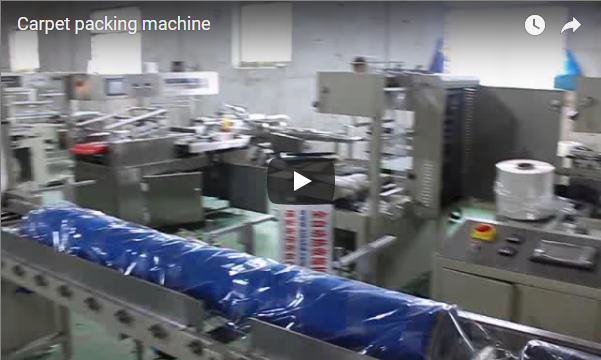
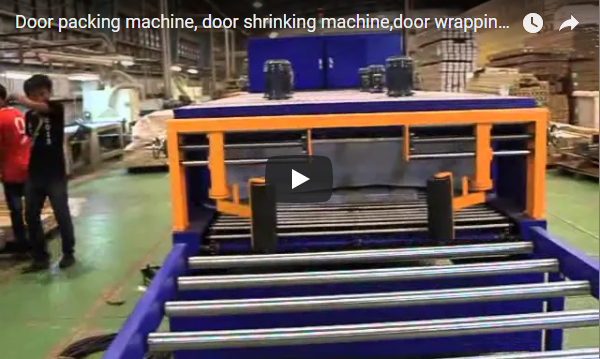
Samenvatting Deze video toont een complete verpakkingslijn voor panelen in actie: individuele panelen worden gestapeld, door een grote, doosvormige krimpkamer geleid, automatisch getransporteerd en vervolgens in groene folie gewikkeld die strak om de stapel krimpt. De beelden tonen ook een tweede krimpverpakkingsstation dat folie comprimeert rond een ingepakte stapel panelen voordat deze via rollenbanen de lijn verlaat. Er zijn geen operators in beeld en er worden geen specificaties of modelnamen weergegeven — alle gegevens moeten bij de fabrikant worden bevestigd.
Waar deze video over gaat
Deze beelden tonen een krimp- en verpakkingslijn voor grote, stijve schuimpanelen – het soort dat gebruikt wordt voor isolatie in gebouwen of soortgelijke toepassingen. De video duurt ongeveer 104 seconden en laat het volledige proces van een paneelstapel zien: van de aanvoer van individuele panelen, via het stapelen en de warmtebehandeling, tot het geautomatiseerde transport en het inpakken in folie.
In de beelden zijn twee verschillende machinefasen te zien. In de eerste helft worden platen gestapeld en door een grote, doosvormige kamer geleid. In de tweede helft is een krimpfoliemachine te zien die groene folie strak om een stapel ingepakte panelen perst. Samen illustreren ze hoe een krimpfolie-/verpakkingsmachine voor panelen er in een echte productieomgeving uitziet.
Als u verpakkingsmachines voor panelen of plaatmateriaal evalueert, is het meest nuttige aspect van deze video de mate van automatisering : van het stapelen tot de gekrompen en verpakte output is er op geen enkel moment zichtbare handmatige handeling.
Wat de video laat zien
De onderstaande tijdlijn volgt het materiaal stap voor stap, met geschatte tijdsaanduidingen gebaseerd op een framebemonstering van elke 4 seconden.
| Tijd | Wat er op het scherm gebeurt |
|---|---|
| ~0–12 seconden | Een enkel lichtgroen schuimrubberen paneel beweegt over een transportband met een blauwe omlijsting; een blauwe balk met meerdere zwarte rollen/perskoppen bevindt zich boven het paneel. |
| ~16–20 seconden | De platen zijn netjes opgestapeld tot een stapel van ongeveer 10-12 vellen, waarbij de getrapte randgroeven zichtbaar zijn; een blauwe motor en een verticale kettingaandrijving zijn te zien. |
| ~24–32 seconden | De stapel komt via een rollenband in een grote grijs-witte, doosvormige ruimte terecht (vergelijkbaar met een krimpoven). |
| ~ Jaren 36 | De stapel bevindt zich volledig in de kamer en is zichtbaar door een observatievenster; er zijn geen operators aanwezig. |
| ~40–44 seconden | De stapel verlaat de kamer en komt op de uitlaatrollenbaan terecht; close-ups tonen regelmatige parallelle groeven en een egaal oppervlak. |
| ~48–56 seconden | Een portaaltransporteenheid (blauw frame, binnen gele veiligheidsafscherming) verplaatst de stapel zijwaarts naar een andere transportband. |
| ~ Jaren 60 | De stapel wordt naast een grote folie-eenheid geplaatst die bedekt is met groene plastic folie, klaar om ingepakt te worden. |
| ~60–72 seconden | De in folie gewikkelde stapel (groene folie, lichtgroene gelaagde panelen zichtbaar aan de onderkant) wordt in de centrale opening van een blauwe krimpfoliemachine geschoven. |
| ~76–88 seconden | Binnenin de machine rimpelt en rekt het folieoppervlak uit doordat het bovenste pers-/verwarmingsmechanisme sluit en de lading samendrukt. |
| ~92–104 seconden | De samengeperste stapel wordt naar de volgende rollenband geduwd, langs een geel veiligheidshek en een grijze elektrische kast, richting verder gestapeld plaatmateriaal op de achtergrond. |
Het belangrijkste visuele detail in de tweede helft is het gedrag van de folie : bij de invoer is de ongesinterde folie relatief glad; tijdens het comprimeren ontstaan er dichte rimpels; na de uitvoer zijn er nog steeds restrimpels zichtbaar, maar de folie behoudt een stabiele vorm. Dit is de krimpfolie die zich onder invloed van hitte en druk aanpast aan de stapel.
Directe observatie-aantekeningen
De volgende punten zijn zo veel mogelijk trouw gebleven aan wat direct in de beelden te zien is, met slechts grammaticale aanpassingen:
- De machineframes zijn blauw geverfd staalmet zilvergrijze of roestvrijstalen secties rond het frame van de kamerdeur en de steunen van de rollenbaan; sommige roloppervlakken zijn bekleed met zwart rubber of polyurethaan.
- Het eerste machinegedeelte omvat een bovenste meerpositiepers-/houdmechanisme (zwarte rol-/cilinderkoppen onder een blauwe balk), een rollenbaan met kettingaangedreven secties en een grote doosvormige warmtebehandelings-/krimpkamer met een schuifdeur en een kijkvenster.
- Het overdrachtsplatform maakt gebruik van een portaalframe dat omsloten wordt door gele metalen gaashekwerk veiligheidshekwerkEen rode, ronde knop (mogelijk een noodstop) is zichtbaar op het hek rond de tijdsaanduiding 52-56 seconden.
- De tweede machine heeft een portaalconstructie met twee kolommen, voorzien van pneumatisch/servogestuurde perscomponenten, een centrale, te openen krimp-/perskamer en een rollenbaan voor de afvoer.
- De panelen zijn lichtgroene, stevige schuimrubberen platen met regelmatige rechthoekige vormen en doorlopende randgroeven; de stapels behouden dezelfde oriëntatie tijdens het hanteren.
- Er is nergens in de beelden leesbare tekst, naamplaatjes, labels of watermerken te zien. Ook zijn er geen bedieningspanelen, schermen of indicatielampjes duidelijk zichtbaar in enig beeld.
Wat de video niet laat zien
De beelden geven een duidelijk beeld van het procesverloop, maar een aantal zaken die een koper normaal gesproken zou willen zien, zijn simpelweg niet zichtbaar:
- Modelnamen, vermogensspecificaties, spanning of cyclustijden — geen van de naamplaatjes of displays is leesbaar.
- Temperatuurinstellingen van de kamertemperatuur of verwarmingsmethode (elektrisch, gas of infrarood) — niet weergegeven.
- Paneelafmetingen, dichtheid of specificaties van de printplaat — alleen de verhoudingen kunnen op basis van de beelden worden geschat.
- HMI- of PLC-details — Er verschijnt geen bedieningsinterface op het scherm; alleen kabelbundels en aansluitdozen zijn zichtbaar aan de machinezijde.
- Certificeringsmerken (CE, UL of vergelijkbaar) — geen zichtbaar.
- Lichtschermen of fotocellen — niet identificeerbaar; de bescherming lijkt te berusten op fysieke omheining.
- De folieverpakking definitief dichtplakken — Er is geen sluit- of snijmechanisme zichtbaar in de verpakkingseenheid, dus hoe de verpakking wordt afgewerkt, moet worden nagevraagd bij de fabrikant.
Waarom het procesverloop belangrijk is voor kopers
Voor paneelproducenten is de verpakkingsfase vaak de fase waarin de meeste handarbeid plaatsvindt en waar productbeschadiging optreedt. Deze video illustreert drie voordelen op procesniveau, weergegeven als observaties en redelijke conclusies:
- Een consistente aanpak van begin tot eind. De stapel behoudt dezelfde positie gedurende de kamer-, transport- en verpakkingsfasen, wat erop wijst dat de transportbanden en de transporteenheid zijn ontworpen voor één werkstukstroom in plaats van herhaaldelijk herverwerken.
- Ingesloten krimpbehandeling. De doosvormige kamer met een kijkvenster maakt het mogelijk om de stapel te verhitten of te krimpen zonder dat er een operator bij de opening hoeft te staan – wat zorgt voor een veiliger en reproduceerbaarder proces.
- Filmconformiteit onder compressie. De zichtbare rimpeling en uitrekking van de groene folie, gevolgd door een stabiele vorm bij het verlaten van de verpakking, wijst erop dat de folie tijdens het krimpproces actief de vorm van de lading aanpast in plaats van deze slechts losjes te bedekken. Een strakke folie vermindert verschuiving van de lading en blootstelling aan vocht tijdens transport.
Waar dit type lijn past
Op basis van het product dat in de video te zien is, zijn typische toepassingen onder andere:
- Isolatieplaten voor gebouwen (stapels schuimpanelen voor muren of daken)
- Verpakking voor koelcellen of koelpanelen
- Grote stapels composiet- of meubelpanelen die bescherming tegen vocht en transportstabiliteit vereisen.
De op de beelden getoonde stapeling met randgroeven suggereert ook dat de lijn voordelen biedt voor producten die in vaste hoeveelheden gebundeld moeten worden met een stabiele stapelgeometrie. Als uw product aanzienlijk afwijkt in grootte of gewicht van de hier zichtbare stapelverhoudingen (de stapel beslaat ongeveer een derde tot de helft van de breedte van de transportband), neem dan contact op met de fabrikant om de werkruimte van de machine te controleren.
Vragen ter controle bij de fabrikant
De video kan geen antwoord geven op vragen over specificaties, dus controleer deze punten voordat u tot aankoop overgaat:
- Maximale en minimale afmetingen van de paneelstapel en het draagvermogen
- Temperatuurbereik van de kamertemperatuur, nauwkeurigheid van de regeling en verwarmingsmethode
- Cyclustijd per stapel en verwachte doorvoer
- Filmcompatibiliteit: dikte, materiaal (PE/PVC) en breedtebereik.
- Of de verpakkingseenheid is voorzien van automatische seal-/snijfunctie.
- Veiligheidsconfiguratie: noodstops, vergrendelingen, lichtschermen indien nodig.
- Diagnostiek op afstand of communicatie-interfaces (bijv. industrieel Ethernet)
- Voorwaarden met betrekking tot beschikbaarheid van reserveonderdelen, training en aftersalesondersteuning
FAQ
Is er bij elk station een operator nodig? In de beelden is geen operator te zien bij een van de stations; materiaal wordt tussen de fasen verplaatst via transportbanden en portaalkranen. De daadwerkelijke personeelsbehoefte varieert per configuratie — neem contact op met de fabrikant.
Welke folie gebruikt de krimpfoliemachine? In de video is een felgroene, hoogglanzende plastic folie te zien die onder hitte en druk strak wordt gevormd. De exacte specificaties van de folie worden niet vermeld – neem contact op met de fabrikant.
Kan de machine verschillende paneelformaten verwerken? De beelden tonen slechts één productformaat. De instelmogelijkheden van de persslag, de kamerhoogte of de transportbandbreedte worden niet getoond — neem contact op met de fabrikant.
Is er een bedieningspaneel zichtbaar? Nee. Er zijn geen schermen, knoppen of indicatielampjes duidelijk zichtbaar in welk beeld dan ook. De configuratie van het besturingssysteem moet direct worden gecontroleerd.
Welke veiligheidsvoorzieningen zijn te zien? Geel metalen gaashekwerk rond de overslag- en machinezones, en mogelijk een rode noodstopknop op het hek. Vergrendelingen en andere veiligheidsvoorzieningen zijn niet te verifiëren aan de hand van de beelden.
Onderhoudsoverwegingen
Hoewel de video geen onderhoudswerkzaamheden laat zien, wijzen de zichtbare aandrijfcomponenten op praktische controlepunten: de kettingaangedreven rolsecties en de verticale kettinglift in het stapelgebied moeten worden gecontroleerd op slijtage en de roloppervlakken moeten vrij worden gehouden van vuil. Vooral bij schuimproducten is het belangrijk om de binnenkant van de kamer schoon te houden van schuimstof en -resten. Een officieel onderhoudsschema dient te worden opgevraagd bij de fabrikant.
Gerelateerd lezen
- Paneelverpakkingsmachine
- Krimpmachine
- Spoelverpakkingsmachine
- Koperen spoel verpakkingsmachine
- Pijpverpakkingsmachine
Volgende stap
Als deze workflow voor het krimpen en verpakken van panelen aansluit op uw product, kunt u het snelst verder door de afmetingen van uw panelen, het stapelgewicht en de gewenste doorvoersnelheid met ons te delen. Ga naar onze contactpagina om een offerte op maat, een specificatieblad en videoreferenties aan te vragen voor configuraties die passen bij de afmetingen van uw product.
Bron en methode: Dit artikel is uitsluitend gebaseerd op de bovenstaande video. De analyse is uitgevoerd door een beeldverwerkingsmodel op geselecteerde frames; de video bevat alleen achtergrondmuziek, zonder gesproken tekst of commentaar. Er zijn geen specificaties, modelnamen of leesbare tekst in de video te zien, dus alle technische gegevens moeten bij de fabrikant worden geverifieerd.
Gepubliceerd: 2026-09-03