Samenvatting: FHOPE krimpfolieverpakkingssystemen omsluiten deuren en panelen met weerbestendige bescherming en behalen een doorvoersnelheid van 8-20 ladingen per uur bij gecontroleerde temperaturen van 120-180 °C. Deze technische evaluatie is een leidraad voor de inkoop in de bouw- en productieomgeving en garandeert vochtbestendigheid, UV-stabiliteit en schadebeperking, terwijl tegelijkertijd het foliegebruik en de mechanische doorvoer worden geoptimaliseerd.
🛠️ Probleem 1: Condensatieschade door het gebruik van rekfolie in plaats van krimpfolie
Krimpfolie voorkomt vochtinsluiting door gecontroleerde thermische krimp te gebruiken om een hermetische barrière te vormen, terwijl elastische rekfolies microkieren achterlaten die condensatie tijdens transport en temperatuurschommelingen versnellen. Dit tast de integriteit van de deurafwerking direct aan en verhoogt het aantal afgekeurde producten in het veld.
Elastische wikkelfolie maakt gebruik van trekspanning om ladingen vast te zetten, waardoor er inherent luchtbellen ontstaan tussen de folie en het substraat. Wanneer gefabriceerde deuren van klimaatgecontroleerde magazijnen naar vochtige bouwlocaties worden vervoerd, condenseert het ingesloten vocht tegen de houten of composietoppervlakken. Deze blootstelling aan de omgeving tast de kwaliteit van de afwerking direct aan en versnelt de degradatie van het substraat, terwijl geavanceerde systemen producten actief beschermen tegen slijtage, wrijving, krassen, stof en water tijdens opslag en transport.
Uit veldbeoordelingen blijkt dat bedrijven die elastische rekfolie gebruiken voor exportzendingen aanzienlijk hogere afkeuringspercentages ervaren als gevolg van vochtinsluiting. Schattingen uit de industrie suggereren dat elke afgekeurde eenheid aanzienlijke herstelkosten en vertragingen met zich meebrengt, hoewel de exacte financiële gevolgen variëren afhankelijk van de regionale arbeids- en materiaalkosten. Deze kwalitatieve benchmarks benadrukken het operationele risico van niet-gecontroleerde verpakkingsparameters, met name in vergelijking met systemen die zijn ontworpen met een draaiplateau met een capaciteit van 2 ton voor stabiele ladingafhandeling.
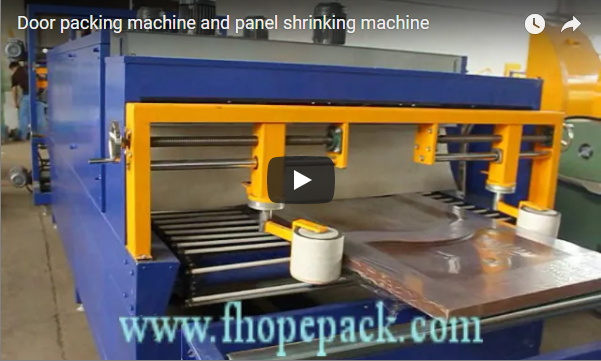
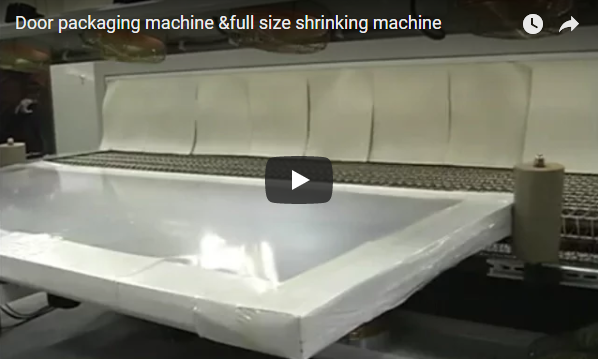
De overstap naar een speciaal krimpverpakkingssysteem elimineert micro-openingen doordat gelijkmatige thermische energie wordt toegepast om de folie strak tegen het productoppervlak te drukken. De krimpfoliemachine voor deurpanelen sealt en krimpt tegelijkertijd, waardoor een trommeldichte barrière ontstaat die producten actief beschermt tegen slijtage, wrijving, krassen, stof en water tijdens opslag en transport.
🏗️ Probleem 2: Het verkeerde filmtype kiezen voor de toepassing
Het selecteren van de optimale polymeermatrix vereist dat de krimpverhouding en de dikte in micrometers worden afgestemd op de productmassa. Tegelijkertijd moeten afdichting en thermische krimp zorgen voor slijtvastheid zonder de materiaalkosten te overschrijden of de helderheid in de winkel aan te tasten tijdens langdurige opslag, zodat voorspelbare resultaten worden behaald.
Inkoopteams gaan vaak standaard uit van polymeerspecificaties zonder de dikte in micron of de thermische krimplimieten te controleren ten opzichte van het productgewicht. Zware constructiepanelen, zoals massieve deuren die de standaard massalimieten overschrijden, vereisen versterkte foliematrices die bestand zijn tegen mechanische spanning tijdens het afdichtingsproces. Incompatibele polymeren scheuren onder spanning of behouden hun hoekintegriteit niet tijdens transport, waardoor een nauwkeurige afstemming met de parameters van 250%-300% voorrek noodzakelijk is om een optimale folieopbrengst te garanderen.
Een verkeerde foliekeuze leidt tot twee verschillende operationele problemen: onvoldoende oppervlaktebescherming waardoor de ondergrond wordt blootgesteld aan omgevingsverontreinigingen, of overmatig materiaalverbruik dat de verpakkingskosten per eenheid verhoogt. Illustratieve kostenanalyses tonen aan dat het kiezen van te zware polymeren voor lichtgewicht binnendeuren de materiaalkosten verhoogt zonder evenredige bescherming te bieden. Deze kwalitatieve beoordelingen benadrukken de noodzaak om de polymeerdichtheid af te stemmen op de productmassa, zodat gelijktijdige afdichting en thermische krimp zorgen voor slijtvastheid zonder de materiaalkosten te overschrijden.
De engineeringteams adviseren om de polymeerkeuze af te stemmen op de specifieke toepassingsparameters, waarbij de volgende basisspecificaties voor de evaluatie worden gebruikt. Voer altijd fysieke proeven uit met door de leverancier verstrekte filmmonsters en de werkelijke productafmetingen voordat inkoopcontracten worden afgesloten. Deze verificatiestap garandeert dat de gekozen matrix overeenkomt met de specificaties van de sealbalk van de machine, zodat de krimpfoliemachine voor deurpanelen tegelijkertijd sealt en krimpt voor hoogwaardige verpakkingen.
| Film Type | Dikte bereik | Krimpverhouding | beste voor |
|---|---|---|---|
| PE (polyethyleen) | 50–150 micron | 40-50% | Robuuste constructiepanelen; buitenopslag tot 6 maanden. |
| POF (Polyolefine) | 15–30 micron | 45-55% | Overzichtelijke winkelpresentatie; goede afdichting bij onregelmatige vormen zoals deurklinken. |
| PVC (polyvinylchloride) | 30–80 micron | Variabel | Uitsluitend voor speciale toepassingen; controleer de thermische stabiliteit bij de leverancier. |
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Probleem 3: Het negeren van doorvoer en automatiseringsintegratie
Door geautomatiseerde draaitafelsystemen te integreren met programmeerbare logische controllers wordt de mechanische doorvoer gesynchroniseerd met de productiesnelheid. Hierbij worden voorgespannen transportmechanismen gebruikt om zware lasten te stabiliseren, terwijl handmatige tussenkomst en variabiliteit in cyclustijd bij gemengde productworkflows tot een minimum worden beperkt, wat resulteert in consistente operationele efficiëntie.
Bij inkoopevaluaties wordt vaak prioriteit gegeven aan de specificaties van de thermische tunnel, terwijl de architectuur van de materiaalverwerking stroomopwaarts wordt verwaarloosd. Als de productie de mechanische verwerkingscapaciteit van het verpakkingsstation overschrijdt, moeten operators handmatig batches verwerken of ploegendiensten aanpassen om de continuïteit van de workflow te waarborgen. Deze mismatch vermindert direct de algehele lijnefficiëntie en verhoogt de afhankelijkheid van arbeidskrachten, met name wanneer systemen met een draaiplateau met een capaciteit van 2 ton voor stabiele verticale stapeling worden omzeild.
Operationele knelpunten worden verergerd wanneer handmatige plaatsing van ladingen geautomatiseerde draaitafelsystemen vervangt. Faciliteiten die gebruikmaken van handmatige plaatsing ervaren langere cyclustijden en inconsistente foliespanning, wat direct van invloed is op de uniformiteit van de verpakkingen. Illustratieve doorvoerberekeningen tonen aan dat niet-geautomatiseerde stations extra arbeidsuren vereisen om de output van geïntegreerde mechanische systemen te evenaren, die doorgaans beschikken over een wagen die op een mast klimt voor nauwkeurige folieaanbrenging.
De engineeringteams adviseren het gebruik van verticale stretchfoliewikkelmachines voor deuren met een draaiplateau met een capaciteit van 2 ton. Hierdoor kan de wikkelwagen langs de mast omhoog klimmen voor een nauwkeurige folieaanbrenging. De voorrekfunctie van het systeem, met een instelbare folie-rekverhouding tussen 250% en 300%, maximaliseert het materiaalrendement en stabiliseert zware ladingen. De moderne Fhope-serie deurverpakkingsmachines, ontworpen door gespecialiseerde ingenieurs, maakt gebruik van hedendaagse automatisering om industriële bedrijven van verschillende omvang te bedienen tegen een redelijke prijs. Dit garandeert schaalbare integratie zonder de operationele budgetten te overschrijden.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en ASTM-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
🛡️ Veelgestelde vragen
V: Hoeveel kost krimpfolie in vergelijking met rekfolie?
Illustratieve marktgegevens suggereren dat krimpfolie een hogere basiskostprijs per strekkende meter heeft dan elastische rekfolie. Omdat krimpfolie zich echter nauw aanpast aan de productcontouren, daalt het materiaalverbruik per eenheid vaak. De totale verpakkingskosten kunnen dalen door een vermindering van schadeclaims, hoewel de exacte besparingen afhangen van regionale leverancierscontracten en productafmetingen.
V: Welk onderhoud is nodig voor een krimptunnel?
Regelmatig onderhoud omvat het verwijderen van resten van het verwarmingselement, het controleren van de spanning van de transportband en het kalibreren van de temperatuursensoren met behulp van referentiethermometers. Verwaarloosde apparatuur kan temperatuurafwijkingen vertonen, wat kan leiden tot onvolledige krimp of degradatie van de folie. Jaarlijkse vervanging van het verwarmingselement wordt doorgaans aanbevolen, waarbij de kosten variëren afhankelijk van de leverancier en de configuratie van de tunnel.
V: Kan ik deuren met handgrepen of scharnieren in krimpfolie verpakken?
Ja, mits de gekozen polymeermatrix uitstekende onderdelen kan opvangen. Folies met een hoge krimpverhouding, zoals POF, krimpen sterk rond onregelmatige vormen zonder te scheuren. Randbeschermers moeten worden aangebracht op scherpe onderdelen om perforatie tijdens het sealproces te voorkomen. De specificaties van de sealbalk van de machine moeten worden gecontroleerd aan de hand van de maximale afmetingen van uw product.
V: Welke CE- of veiligheidsnormen zijn van toepassing?
De meegeleverde technische documentatie specificeert niet de van toepassing zijnde regelgeving. Inkoopteams dienen expliciet conformiteitsverklaringen van de fabrikant voor de beoogde markten op te vragen, waarbij wordt geverifieerd of noodstopmechanismen, thermische overbelastingsbeveiliging en gecertificeerde elektrische behuizingen aanwezig zijn. Controleer altijd de naleving van de regelgeving met de lokale autoriteiten voor industriële veiligheid voordat het product in gebruik wordt genomen.
Checklist voor aankoopbeslissingen
Gebruik deze checklist tijdens de evaluatie van de apparatuur. Vetgedrukte waarden zijn indicatief; bevestig deze met de leverancier.
-
[ ] Draagvermogen draaiplateau ≥ 2 ton (statische belasting voor gestapelde deuren)
-
[ ] Voorrekverhouding van de film 250–300% (instelbaar)
-
[ ] Temperatuurbereik krimptunnel 120–180 °C met zoneregeling
-
[ ] De doorvoer voldoet aan of overtreft uw lijnsnelheid: bijvoorbeeld 12 ladingen per uur voor een winkel die 40 deuren per dag verwerkt.
-
[ ] Folietype komt overeen met het product: PE voor zwaar gebruik, POF voor detailhandel, PVC alleen indien getest
-
[ ] Programmeerbare besturingssystemen met integratiemogelijkheden (controleer de voordelen van transportbandsynchronisatie)
-
[ ] De leverancier biedt proefdraaien aan met uw product en film.
-
[ ] Garantie van ≥ 1 jaar op verwarmingselementen en transportbandmotor
🔗 Zie ook : Gerelateerde apparatuur