Samenvatting Een palletwikkelaar brengt rekfolie strak aan rond een geladen pallet, zodat de lading stabiel blijft tijdens opslag en transport. Het werkt door middel van relatieve beweging tussen de pallet en een foliewagen: een draaiplateau roteert de pallet, of een roterende arm draait rond een stilstaande pallet. De besturing gebeurt via een PLC met een HMI, en de folie wordt voorgespannen voordat deze wordt aangebracht om materiaal te besparen. Deze handleiding beschrijft de werking, de componenten, de typische specificaties en hoe u een wikkelaar selecteert.
Inhoudsopgave
- Wat een palletwikkelaar doet
- Draaitafel- en roterende armwikkelaartypen
- Belangrijkste onderdelen en typische specificatiebereiken
- Voorrek en filmeconomie
- Automatiseringsniveaus en PLC-besturing
- Waarom automatisch en semi-automatisch inpakken nuttig is
- Checklist voor machineselectie
- Bedienings- en probleemoplossingsrichtlijnen
- Onderhoudsbenodigdheden
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen en standaarden
Wat een palletwikkelaar doet
Een palletwikkelaar beveiligt een geladen pallet door de rekfolie strak om de vier zijden aan te brengen. De folie houdt de dozen of producten tegen de pallet, waardoor de lading stabiel blijft tijdens het rijden met een heftruck, opslag en transport. Wikkelmachines beschermen de lading ook tegen stof en vocht, en een ondoorzichtige folie kan diefstal ontmoedigen.
Of de machine nu halfautomatisch of volledig automatisch is, het principe is hetzelfde: relatieve beweging tussen de pallet en een foliedoseersysteem. Het wikkelen zorgt voor gecontroleerde spanning en herhaalde lagen, iets wat handmatig wikkelen niet kan evenaren qua consistentie.
Draaitafel- en roterende armwikkelaartypen
Voor de meeste toepassingen zijn de twee te vergelijken configuraties de draaitafelwikkelaar en de wikkelaar met roterende arm.
Een draaiplateau-wikkelaar plaatst de beladen pallet op een roterend platform. Terwijl het platform draait, rolt een stationaire of verticaal bewegende foliewagen folie rond de lading. Dit is de standaard voor de meeste palletladingen en is gemakkelijk te laden met een heftruck.
Een roterende armwikkelaar houdt de pallet stil, terwijl een roterende arm de foliewagen eromheen beweegt. Omdat er geen draaiplateau is, is deze machine geschikt voor zeer zware, lichte of instabiele ladingen die niet mogen roteren, en neemt hij minder vloerruimte in beslag rond de wikkelzone.
De cyclus zelf is bij beide systemen vergelijkbaar: bevestig het uiteinde van de folie, start de cyclus, laat de slede omhoog bewegen totdat de volledige laadhoogte met de ingestelde lagen is bedekt, span de folie aan, snijd en klem de folie vast.
Belangrijkste onderdelen en typische specificatiebereiken
Bij de evaluatie van wikkelplatformen beoordelen we de draaitafel of arm, de foliewagen, het besturingssysteem, de mast en de benodigde toevoer. De onderstaande waarden zijn typische bereiken voor de evaluatie en geen specificaties van een specifieke machine.
| Bestanddeel | Typisch bereik (voor evaluatie) |
|---|---|
| Laad capaciteit | Draaitafelcapaciteit van 1500–2000 kg, zwaarder op de draaiarm. |
| Draaitafel rotatie | 10–15 tpm, meestal instelbaar |
| Diameter draaitafel | 1500 mm voor standaard pallets, 1650 mm voor grotere onderstellen (per project) |
| Masthoogte | 2100 mm / 2400 mm, laadhoogte plus vrije hoogte (per project) |
| Voorrek | 150% / 250% / 300% vast of variabel |
| Film breedte | Rollen van 500 mm, kern en diameter per rol |
| Stroomvoorziening | 220 V / 380 V / 480 V, 1-fase of 3-fase |
| Controleer: | PLC + HMI, instelbaar aantal wikkelingen en programma's. |
| Standaarden en interface | ISO 12100, EN 415-6, EN ISO 13849-1, PLC-signaal |
Een hoger laadvermogen, hogere masten, een hogere voorspanning en diverse aansluitmogelijkheden worden per project afgestemd op de afmetingen van uw pallet, het gewicht van de lading en de lengte van de productielijn.
Voorrek en filmeconomie
Voorrekken zorgt ervoor dat de folie wordt uitgerekt voordat deze het pallet bereikt, waardoor de folie die de lading raakt al is uitgerekt. De machine gebruikt minder folie voor dezelfde fixatiekracht en aangedreven voorreksystemen verlengen het foliegebruik met 150-300% of meer in vergelijking met handmatig inpakken of eenvoudige mechanische remmen.
De transportsystemen zijn verkrijgbaar met een mechanische rem, een elektromagnetische rem of een elektrisch aangedreven voorreksysteem. Een elektrisch aangedreven voorreksysteem biedt de strakste spanningsregeling en is het meest economisch, terwijl een mechanische rem eenvoudiger en goedkoper in onderhoud is. De foliekwaliteit, het type lading en de palletdoorvoer bepalen welk systeem het meest rendabel is.
Automatiseringsniveaus en PLC-besturing
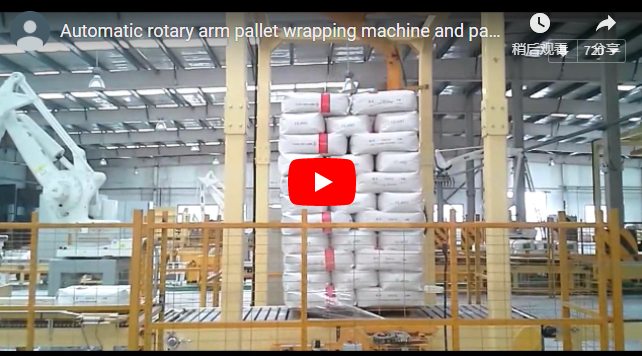
Een semi-automatische wikkelaar verzorgt de rotatie en de verplaatsing van de transportwagen, terwijl de operator de heftruck bestuurt en de cyclus kan starten. Een volledig automatische wikkelaar voegt daar automatische foliesnijding en -klem, transportbandintegratie en voorgeprogrammeerde instellingen aan toe. Een automatische palletwikkelaar met foliesnijder voert de cyclus van begin tot eind uit zodra de pallets aankomen.
De besturing is een PLC met een HMI. Operators stellen het aantal wikkelingen aan de boven- en onderkant, de snelheid van de transportwagen en het wikkelpatroon in, en de voorinstellingen worden gebruikt om deze voor herhaalde ladingen op te roepen. Een automatisch model ontvangt het signaal van de lijn, wikkelt volgens het opgeslagen programma, klemt en snijdt de folie en laat de pallet los zonder tussenkomst van de operator.
Waarom automatisch en semi-automatisch inpakken nuttig is
De meetbare voordelen komen voort uit consistentie en arbeidsbesparing. De stabiliteit van de lading verbetert doordat de spanning en het wikkelpatroon op elke pallet hetzelfde zijn. De doorvoer stijgt doordat gemotoriseerde wikkelmachines sneller zijn dan handmatig wikkelen. Het folieverbruik daalt door het voorrekken, waardoor de kosten voor verbruiksmaterialen op de lange termijn lager worden.
Ook de veiligheid van de werknemers verbetert. Operators hoeven niet meer achteruit te lopen rond elke pallet met een folierol, waardoor de belasting door herhaalde bewegingen afneemt en de wikkelzone schoon blijft. Een machine wikkelt bovendien elke keer gelijkmatig, waardoor de variabiliteit die handmatig aanbrengen met zich meebrengt voor de buitenste laag, wordt geëlimineerd.
Checklist voor machineselectie
Neem deze punten door voordat u een offerte aanvraagt. Wij bevestigen de rest vervolgens per project en afgestemd op uw specifieke situatie.
| Item | Wat moet er per project bevestigd worden? |
|---|---|
| Type belasting | gelijkmatige, onregelmatige, zware, lichte of instabiele lasten |
| gewichtsbelasting | kg, vergeleken met de belasting van de draaitafel of arm |
| Palletvoetafdruk | mm, ten opzichte van de diameter van de draaitafel en de breedte van de film. |
| Wikkelhoogte | mm, ten opzichte van de masthoogte |
| Doorvoer | pallets per uur of per dag, waarmee het automatiseringsniveau wordt ingesteld |
| Integratie | Aanvoer via transportband, automatisch snijden en klemmen, PLC-signaal |
| Stroomvoorziening | V / fase, afstemmen op uw locatie |
Bedienings- en probleemoplossingsrichtlijnen
Begin met het plaatsen van de lading: centreer de pallet op de draaischijf of in de wikkelzone en zorg ervoor dat de lading stabiel staat voordat de cyclus start.
Stel de machineparameters in op basis van de lading in plaats van de standaardinstellingen. Pas de rotatiesnelheid, de stijg- en daalsnelheid van de wagen en het aantal boven- en onderwikkelingen aan op basis van het type lading, de stabiliteit en het gewicht. Voer een testwikkeling uit wanneer het product verandert.
Oefen voldoende druk uit om de lading vast te zetten zonder deze te pletten. De benodigde kracht is afhankelijk van de voorspanning en het aantal lagen, dus stem beide factoren op elkaar af.
Rijg de folie precies in zoals aangegeven op het machinediagram. Onjuist inrijgen is een veelvoorkomende oorzaak van foliebreuken en slechte voorrekprestaties.
Let op de drie meest voorkomende fouten. Foliebreuken worden meestal veroorzaakt door een inkeping in de rolrand, onjuiste spanning of een scherpe hoek van de lading. Ongelijkmatige wikkelingen worden veroorzaakt door de snelheid van de transportwagen of een verkeerd uitgelijnde foliebaan. Sensorfouten uiten zich als gemiste wikkelingen of een vastgelopen cyclus en vereisen meestal een sensorcontrole.
Onderhoudsbenodigdheden
Voer de dagelijkse controles uit vóór de eerste dienst. Inspecteer de rollen op slijtage of vuil, controleer of de sensoren schoon en goed uitgelijnd zijn en zorg ervoor dat de beschermkappen op hun plaats zitten.
Zorg ervoor dat de kettingen, lagers en bewegende onderdelen volgens het in de machinehandleiding aangegeven schema worden gesmeerd. Reinig de foliewagen en de voorrekrollen regelmatig, omdat stof en folieresten de spanningsregeling en het folieverbruik verminderen. Controleer slijtageonderdelen zoals rollen, riemen en snijmechanismen en volg altijd de onderhoudsprocedures van de fabrikant.
Voor gezaghebbende richtlijnen over normen voor verpakkingsmachines kunt u terecht bij brancheorganisaties zoals PMMI, de Association for Packaging and Processing Technologies. Zij publiceren nuttig naslagwerk.
Veelgestelde vragen over techniek
V: Wat is het verschil tussen een draaitafel en een roterende armwikkelaar? A: Een draaitafel draait de pallet terwijl de foliewagen stilstaat of omhoog beweegt in een kolom. Een roterende arm houdt de pallet stil en beweegt de folie eromheen.
V: Welke draagcapaciteit heb ik nodig? A: Vergelijk uw zwaarste last met de standaardwaarden, doorgaans 1500-2000 kg voor draaitafels, waarbij zwaardere lasten worden vervangen door een draaiarm; dit wordt per project bevestigd.
V: Hoeveel foliebesparing levert voorrekken op? A: Machinaal voorrekken kan het foliegebruik met 150-300% of meer verlengen in vergelijking met handmatig inpakken, afhankelijk van de foliekwaliteit en het type lading.
V: Heb ik een automatische foliesnijder en -klem nodig? A: Als er continu pallets aankomen en de lijn onbemand draait, is een automatische snij- en klemfunctie rendabel. Voor incidentele foliewikkelingen is handmatig snijden en klemmen eenvoudiger.
V: Kan het worden geïntegreerd met mijn transportband? A: Ja. Automatische modellen ontvangen een PLC-signaal van de lijn en laten de ingepakte pallet los, waarbij de timing van de transportband per project wordt aangepast.
V: Welke stroomvoorziening heeft het nodig? A: De machines werken op 220 V, 380 V of 480 V in eenfasige of driefasige uitvoering, afhankelijk van de configuratie van de installatie per project.
V: Op welke veiligheidsvoorzieningen moet ik letten? A: Afschermingen, een noodstop en een duidelijk afgeschermde inpakzone. Risico's worden tijdens de engineering beoordeeld volgens ISO 12100 en EN 415-6.
V: Hoe bepaal je de masthoogte? A: De masthoogte is gelijk aan je hoogste lading plus de vrije ruimte die de folie nodig heeft om boven de bovenkant uit te komen. Deze hoogte wordt per project gecontroleerd aan de hand van de daadwerkelijke palletstapel.
Volgende stap
De juiste verpakkingsmachine hangt af van uw ladingen, uw palletdoorvoer en uw lijnindeling. De juiste maatvoering begint dus met een aantal feiten over uw bedrijfsvoering.
- Stuur uw palletafmetingen, laadgewicht, wikkelhoogte en doorvoercapaciteit naar info@fhopepack.com.
- We bevestigen het machinetype, het automatiseringsniveau en de opties voor uw bedrijf.
- Wij leveren binnen 48 uur een ontwerptekening en een locatieonderzoek.
- Wij berekenen de prijs van de machine per project, inclusief integratie van de transportband en filmtests.
Laatst beoordeeld: 09-10-2026
Gerelateerd lezen
- Zware palletwikkelmachine met versterkte draaitafel
- Palletwikkelmachine met detectie van zwarte pallets
- Automatisch palletwikkel- en omsnoeringssysteem
- Palletdraaimachine en palletinverter
- FHOPE hoofdsite productassortiment
Bronnen en standaarden
- ISO 12100:2010 — Veiligheid van machines: Algemene ontwerpprincipes
- EN 415-6:2013 — Veiligheid van verpakkingsmachines: Palletwikkelmachines
- EN ISO 13849-1:2023 — Veiligheidsgerelateerde onderdelen van besturingssystemen: Functionele veiligheid
- EN ISO 14120:2015 — Beveiligingen voor machines: Algemene eisen