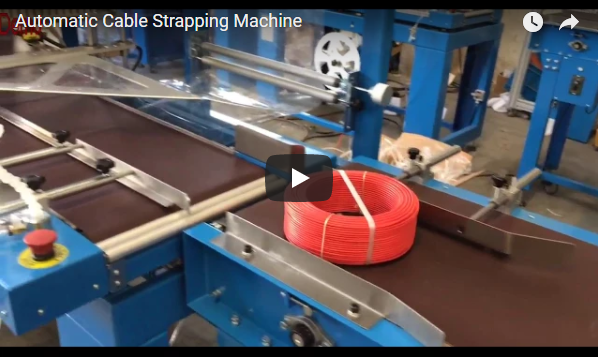
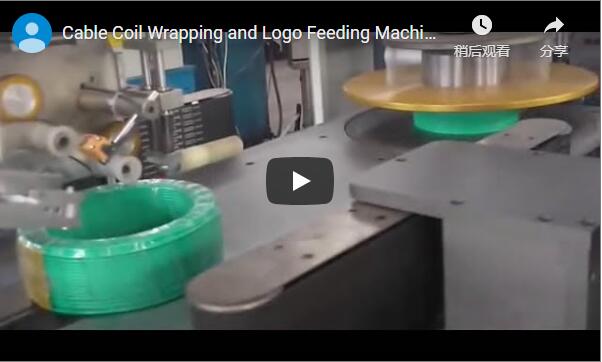
Samenvatting: Extrusie- en oprollijnen met hoge snelheid produceren elke paar seconden afgewerkte draadrollen, waardoor handmatige handelingen een ernstig knelpunt vormen dat het risico op oppervlakteschade en lijnstilstanden vergroot. Deze volledig automatische verpakkingsoplossing synchroniseert een oprolunit met dubbele kop, een toroïdale orbitale stretchwikkelaar met oogdoorvoer, een automatische tape-/etiketteermachine en een pneumatische afvoerhelling die direct in verzenddozen voert. Het garanderen van nul lijnstilstanden hangt af van het afstemmen van de totale verpakkingscyclustijd op de takttijd van de extrusie over uw kortste rolproductie. We berekenen en configureren de rotatiesnelheid van de ring, de rolindexering en de pneumatische verblijftijden om een continue, geautomatiseerde productie te realiseren.
Inhoudsopgave
- Systeemoverzicht en bewegingssequentie
- Hoe de online verpakkingscyclus werkt
- Afstemming van de wikkelcyclus op de lijnsnelheid (takttijdberekening)
- Configuratieopties voor kabelhaspelverpakking
- Machinebediening en functionele veiligheid
- Selectiechecklist voor een online kabelhaspelwikkelaar
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Systeemoverzicht en bewegingssequentie
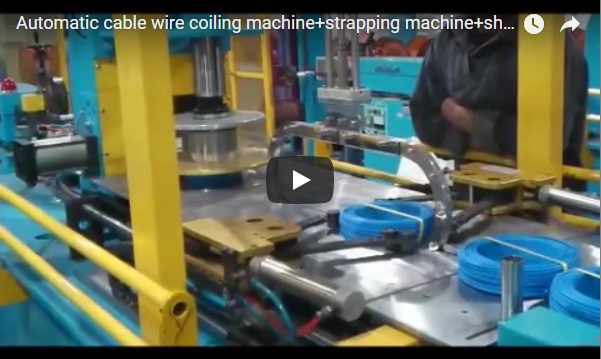
Het online verpakkingssysteem integreert drie primaire mechanische subassemblages: een automatische oprol- en indexeeraanvoer, een snelle orbitale wikkelring en een pneumatisch kartonverpakkingsstation met neerklapbare klep.
Tijdens continu bedrijf wordt de afgewerkte kabelrol van de oprolhaspel naar gemotoriseerde polyurethaan rolgeleiders geleid. Een pneumatische stabilisatiecilinder boven de rol houdt deze verticaal vast, waardoor inzakken van de kern of losraken van de wikkelingen wordt voorkomen.
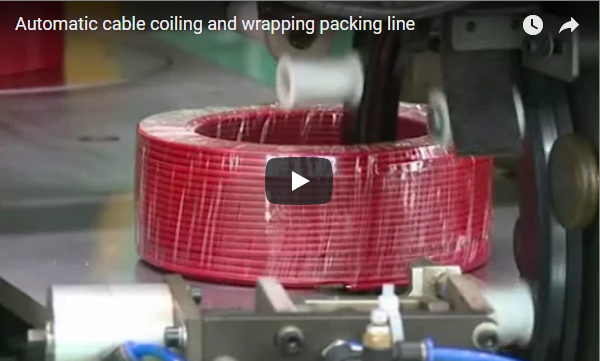
De orbitale wikkelring voert de rekfolie door het centrale oog van de rol, terwijl de wiegrollen de rol om zijn toroïdale as draaien. Tegelijkertijd brengt een geïntegreerde tape-arm een beschermende labelband aan over de buitendiameter. Nadat de rol is gewikkeld en getapet, positioneert een pneumatische horizontale duwer de rol op een wrijvingsarme rollenbaan, waardoor deze soepel via een geleidingsgoot in de klaarstaande golfkartonnen dozen glijdt zonder handmatige tussenkomst.
Hoe de online verpakkingscyclus werkt
Het volledige verpakkingsproces wordt aangestuurd door een gecentraliseerde PLC, die vijf afzonderlijke mechanische fasen in de juiste volgorde uitvoert:
| Fase | Actie van de subassemblage | Dynamische functie |
|---|---|---|
| 1. Invoer en positionering | Pneumatische transportgeleider en wiegrollen | Plaats de losgewonden spoel axiaal in het centrale oogpad van de wikkelring. |
| 2. Klemmen en stabilisatie | Bovenliggende pneumatische persrol | Levert een dempingsdruk van 0.2–0.4 MPa om de veerkroon vast te klemmen, waardoor trillingen en ovaliteit worden geëlimineerd. |
| 3. Inpakken met oogopening | Hogesnelheids roterende ring van gegoten aluminium | De filmdispenser draait de shuttle met 120-250 toeren per minuut door het midden van de spoel; de wiegrollen draaien de spoel zodat er 30-70% filmoverlap is. |
| 4. Knippen, klemmen en vastplakken | Pneumatisch snijblad en dispenser voor zelfklevende etiketten | Snijdt en verhit het uiteinde van de folie om deze vast te zetten/vast te houden tijdens het aanbrengen van de papieren/folie brandingband rondom. |
| 5. Uitstoting & Boksen | Lineaire stangloze cilinderduwer en zwaartekrachtrollenbed | Maakt de bovenste klem los, schuift de unit door op de rolgoot en laat deze in de onderliggende stapeldoos vallen. |
Deze geautomatiseerde cyclus zorgt ervoor dat afgewerkte elektrische installatiekabels (bijv. THHN, BV, RVV) rechtstreeks van de oprolmachine in verzenddozen terechtkomen, zonder cosmetische beschadigingen of menselijke tussenkomst.
Afstemming van de wikkelcyclus op de lijnsnelheid (takttijdberekening)
Om te voorkomen dat de extrusielijn overbelast raakt, wordt de totale geautomatiseerde verpakkingscyclustijd (T_total) moet strikt korter zijn dan de oproltijd van één enkele spoel (T_coiling).
De toegestane takttijd wordt als volgt berekend:
T_coiling (s) = [Coil Length (m) ÷ Line Speed (m/min)] × 60
De wikkelcyclus bestaat uit mechanische bewegingen plus actief wikkelen:
T_total = T_transfer + T_wrap + T_tape_cut + T_discharge
Voorbeeld van een technische berekening
| Parameter | Illustratieve specificatie | Technische formule / conditie |
|---|---|---|
Lijnsnelheid (V_line) |
60 m/min | Aftreksnelheid van de extrusielijn |
Spoellengte (L_coil) |
100 m | Minimale productieduur per productcyclus |
Toegestane wikkeltaktijd (T_coiling) |
100.0 s | (100 m ÷ 60 m/min) × 60 s/min |
Spoeloverdracht en klem (T_transfer) |
4.5 s | Pneumatische armpositionering en bovenste drukslag |
Actieve wikkelcyclus (T_wrap) |
8.0 s | Ringsnelheid: 180 RPM; 24 omwentelingen per spoel |
Tapedispenser en foliesnijder (T_tape_cut) |
3.5 s | Pneumatische afschuifslag en kleefafveeg |
Uitwerpen naar karton (T_discharge) |
4.0 s | Duwbeweging naar voren en reset |
Totale verpakkingscyclus (T_total) |
20.0 s | Marge: 80.0 s (Regelbuffer: 80%) |
Kortere spoellengtes (bijv. 25 m of 50 m) reduceren de beschikbare spoeltijd tot 25-50 seconden. Zolang T_total Als de wikkeltaktijd onder de ingestelde tijd blijft, ontstaan er geen knelpunten.
Voor grotere bundels slangen, buizen of gegolfde pijpen die zware horizontale draaitafels vereisen, kunt u onze machine voor het oprollen van HDPE-buizen en slangen en onze machine voor het verpakken van buizen en pijpen raadplegen.
Configuratieopties voor kabelhaspelverpakking
| Productievereiste | Oplossing voor werktuigbouwkunde | Operationeel voordeel |
|---|---|---|
| Geïntegreerde productbranding | Automatische radiale tape-/etikettenbandapplicator | Het bedrijfslogo en de barcode worden aangebracht vóór de definitieve filmsnede. |
| Directe verpakking in karton | 45° verstelbare rollenbaan met tellersensor | Automatisch worden dozen geïndexeerd zodra het vooraf ingestelde aantal rollen is bereikt. |
| Variatie in grote buitendiameter (OD) | Servogestuurde verstelbare afstand tussen de hartafstand van de wiegrollen | Geschikt voor spoelen met een buitendiameter van 150 mm tot 500 mm op één lijn. |
| Hoge extrusiesnelheden (> 120 m/min) | Dubbele ring shuttle wrapper of transferbed met twee stations | Verkort de wikkelcyclustijd tot 10-12 seconden per spoel. |
| Bescherming tegen corrosie door vocht/stof | Gesynchroniseerde filmtoevoershuttle (PVC + PE-film / VCI) | Biedt een 100% vochtbestendige afsluiting voor zeetransport. |
Machinebediening en functionele veiligheid
Hogesnelheids-orbitale ringen werken met een hoge rotatietraagheid. De veiligheidssystemen van de apparatuur voldoen aan de internationale machinerichtlijnen.
- Veiligheidsarchitectuur en risicoreductie: In overeenstemming met ISO 12100:2010 (Risicobeoordeling en risicovermindering).
- Beveiliging van verpakkingsmachines: Gebouwd om EN 415-10: 2014 Veiligheidsnormen voor verpakkingslijnen, met inbegrip van in elkaar grijpende gaasafscherming rondom de omtrek en veiligheidslichtschermen van categorie 4 / PL e in de zone voor het aanvoeren en afvoeren van de coils.
- Pneumatische veiligheidsafvoerkleppenHet hoofdluchtverdeelstuk is voorzien van softstart- en dumpkleppen die voldoen aan de normen. ISO-13849 1 om de opgesloten pneumatische energie af te voeren bij activering van de noodstop (E-stop).
- Lockout/Tagout (LOTO): Voldoet aan OSHA 29 CFR 1910.147 voor kogelkraanvergrendelingen voor pneumatische toevoer en vergrendelbare elektrische hoofdschakelaars.
Selectiechecklist voor een online kabelhaspelwikkelaar
- Kabel Specificaties: Doorsnede van de geleider (mm²), totale buitendiameter (OD) en materiaal van de mantel (PVC, XLPE, LSZH, TPU).
- Spoelgeometrie: Minimale en maximale binnendiameter (ID), buitendiameter (OD) en kernhoogte (H).
- Lijnsnelheid en -lengte: Maximale lijnsnelheid (m/min), minimale spoellengte (m) en beoogde takttijd (seconden).
- Specificatie verbruiksartikelen: Breedte van de rekfolie (50–100 mm), dikte van de folie (15–35 µm) en breedte van de papieren/PVC-etiketten.
- Logistiek stroomafwaarts: Afmetingen van de doos, stapelopstelling (enkelvoudig versus gestapeld) en hoogte van de rollenbaan.
- Hulpprogramma-interfaces: Persluchttoevoer (0.5–0.7 MPa schone, droge lucht) en stroomvoorziening (380V/480V 3-fase 50/60 Hz).
Veelgestelde vragen over techniek
V: Kan het orbitale wikkelsysteem hogesnelheidsextrusielijnen bijhouden? A: Ja. Omdat actief wikkelen slechts 8-15 seconden duurt, kan één verpakkingseenheid gemakkelijk extrusiesnelheden tot 100 m/min aan op rollen van 100 meter. Voor ultrakorte rollen (bijvoorbeeld 25-30 meter) bij hoge lijnsnelheden is een accumulator of een transferwagen met twee stations geïntegreerd.
V: Vervormt de spoelklem zachte of flexibele rookarme, halogeenvrije (LSZH) kabels? A: Nee. Het klemmen gebeurt met pneumatische cilinders voorzien van nauwkeurige proportionele drukregelaars. Polyurethaan contactkussens verdelen de belasting gelijkmatig over de spoelkroon, waardoor de structurele rondheid behouden blijft zonder de mantel in te drukken.
V: Welke productieparameter bepaalt de lijncapaciteit?
A: De kortste snijlengte bij maximale extrusiesnelheid. Dit scenario levert de minimale oproltakttijd op (T_coiling), waarmee het vereiste toerental van de orbitale ring en de overdrachtssnelheid worden bepaald.
V: Hoe zorgt het systeem ervoor dat het uiteinde van de rekfolie vastzit? A: Een pneumatische grijp- en snijeenheid houdt de voorrand van de folie vast bij het opstarten, laat deze los tijdens de rotatie en smelt of wikkelt het achterste uiteinde onder spanning tijdens de laatste omwenteling.
V: Kan deze wikkelmachine zowel PVC- als rekfolie verwerken? A: Ja. De mechanische spanrem op de roterende shuttle kan handmatig of via dynamische elektromagnetische remming worden afgesteld om PE-rekfolie, PVC-folie of geweven PP-tape te verwerken.
Volgende stap
Versnel de automatisering van uw productielijn met ons engineeringteam:
- Dien lijnspecificaties inStuur uw spoelafmetingen (buitendiameter/binnendiameter/hoogte), minimale snijlengte en lijnsnelheid per e-mail naar info@fhopepack.com.
- Ontvang binnen 48 uur een 3D-lay-out en taktanalyse.Onze applicatie-ingenieurs berekenen de cyclustijden van uw machines, de benodigde lijnbuffers en de schema's van de nutsvoorzieningen.
- Voer de definitieve ontwerpbeoordeling uit.Definitieve afstemming van elektrische veldbusprotocollen (Profinet, Ethernet/IP), mechanische transportbanden en leveringsschema's.
Gerelateerd lezen
- Automatische spoelverpakkingslijn
- Automatische horizontale kabelwikkel- en verpakkingsmachines
- Economische kabelwikkelmachine en draadwikkelbandsysteem
Bronnen
- Technische specificaties en machinekinematica: FHOPE Engineering technische documentatie, 2026-10-04.
- Takttijd- en kinematische berekeningen: interne validatiemodellen voor de engineering van verpakkingsmachines.
- Machinedemonstratie: Kabelverpakkingssystemen op YouTube.
- Veiligheids- en machinenormen: ISO 12100:2010 Veiligheid van machines, EN 415-10:2014 Veiligheidseisen voor verpakkingsmachines.
Laatst beoordeeld: 04-10-2026