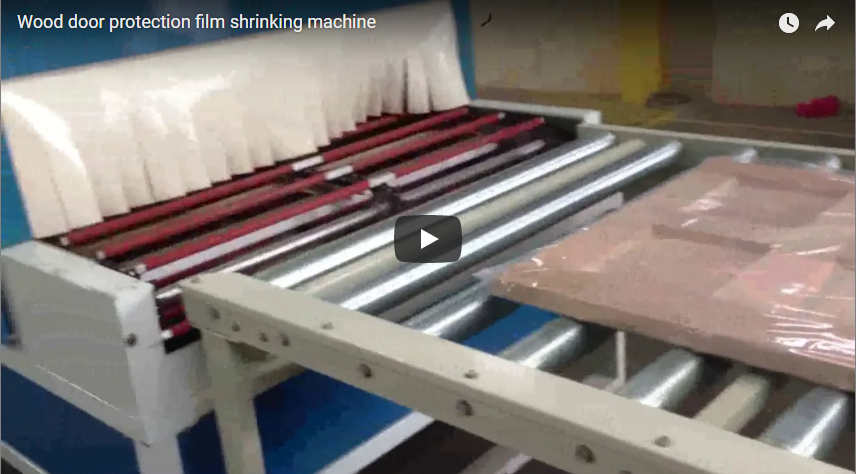
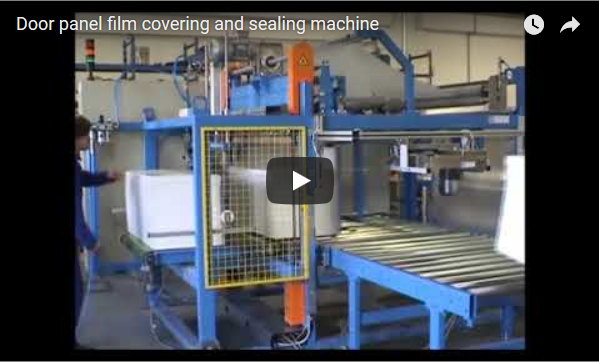
**Summary:** Automatic door shrinking with motion sealer technology replaces manual bagging and heat-gun finishing with an integrated film-sealing and shrink-tunnel line. The system handles flat products like doors, panels, and window frames using continuous-motion horizontal sealing and servo-controlled movements. This guide covers operational mechanics, parameter ranges, installation requirements, and verified performance outcomes grounded in supplier data and field commissioning.
[VIDEO PLACEHOLDER]
## 🛠️ Industry Pain Point
**Manual shrink-wrapping of flat architectural components creates severe throughput bottlenecks, inconsistent seal integrity, and elevated labor overhead. Transitioning to a fully automatic packaging line eliminates manual film application and heat-gun finishing, directly reducing operational labor costs while standardizing output consistency across varying product dimensions.**
Traditioneel handmatig inpakken vereist specifieke arbeid voor het draperen van de folie en het plaatselijk aanbrengen van warmte, wat leidt tot variabiliteit in de hechtsterkte en foliespanning. Productiefaciliteiten die vlakke producten zoals deuren en raamkozijnen verwerken, melden vaak beperkingen in de doorvoer en materiaalverspilling tijdens piekuren. Door een horizontale sealtechnologie met continue beweging te implementeren, elimineren operators de handmatige verwerking van folie en bereiken ze een ononderbroken werking. Deze architectonische verandering pakt direct de stijgende arbeidskosten aan en standaardiseert de verpakkingskwaliteit, hoewel de exacte doorvoerwinst afhangt van de lay-out van de faciliteit en de gewichtsverdeling van de producten.
Algemene praktijkgegevens tonen aan dat handmatige werkstations vaak twee operators per lijn vereisen voor het plaatsen van de folie en het bijsnijden met een heteluchtpistool. Dit leidt tot repetitieve bewegingen die de belasting verhogen en brengt risico's met zich mee door de plaatselijke verhitting. Fabrieken die grote volumes vlakke assemblages verwerken, kampen vaak met opeenhoping van achterstanden in de verpakkingsfase in plaats van aan de assemblagelijn. De overstap naar geautomatiseerd horizontaal sealen lost deze problemen op door de foliespanning te standaardiseren, handmatige warmtetoepassing te elimineren en de verpakkingssnelheid af te stemmen op de productiecycli.
## 🏗️ Solution Mechanism
**Continuous-motion horizontal sealing technology synchronizes film feeding, edge sealing, and shrink-tunnel transport into a single conveyorized workflow. Servo-controlled movements maintain precise product spacing and stable high-speed operation, while a bottom-preheating air circulation system optimizes thermal distribution for consistent film contraction without halting the production line.**
De kernarchitectuur integreert automatische invoer, transport, verpakking, sealen en krimpen in één horizontaal traject. In tegenstelling tot traditionele impulssealers die indexeringsstops vereisen, maakt dit systeem gebruik van een continue horizontale sealtechnologie waarbij de sealkop parallel aan de transportband beweegt. Servogestuurde bewegingen – elektromotoren met positionele feedback voor nauwkeurige, herhaalbare aansturing – garanderen stabiele en betrouwbare prestaties bij hoge snelheden. Een adaptief invoersysteem past de invoersnelheid automatisch aan de snelheid van de hoofdmachine aan, terwijl handmatige invoer of overslaan van invoer beschikbaar blijft in de stand-bymodus om folieverspilling te voorkomen. Deze configuratie maakt naadloze integratie met verschillende productielijnen mogelijk door middel van geschikte invoersystemen, waardoor producten van diverse hoogtes en breedtes zonder mechanische aanpassingen verwerkt kunnen worden.
In de markt worden doorgaans modellen gebruikt zoals de SHJLPACK MO-900, MO-600 en MO-350 series, of de Shanghai KUKO SF-5030LG krimptunnel. Deze units zijn specifiek ontworpen voor vlakke, stijve assemblages in plaats van ringvormige rollen of gepalletiseerde ladingen, waarvoor speciale orbitale of stretchfolie-systemen nodig zijn. Door een horizontale seallijn te kiezen die geoptimaliseerd is voor vlakke profielen, worden spanningsbreuken in de folie voorkomen en wordt een uniforme krimpspanning over de productranden gegarandeerd.
> 🔗 **Related**: [Explore more solutions](https://www.fhopepack.com/solution/door-shrink-wrap-machine.html)
## 📈 Implementation Details & Parameters
**System deployment requires precise conveyor synchronization, adjustable guide rails for dimensional flexibility, and calibrated thermal settings within the shrink tunnel. Operators utilize servo motor-controlled movements for precise operation and leverage an adjustable conveyor speed with controlled product spacing to maintain consistent film tension and throughput across varying batch sizes.**
De inbedrijfstelling begint met het uitlijnen van de verpakkingslijn met de stroomopwaartse assemblagebanden, waarbij ervoor gezorgd wordt dat de hoogte- en beladingsprofielen compatibel zijn. Het systeem is geschikt voor producten van verschillende hoogtes en breedtes dankzij verstelbare geleiderails en een instelbare transportsnelheid met gecontroleerde productafstand. Operators configureren parameters via een centrale interface, zoals de foliebreedte, de sealtemperatuur en de cyclustijd. Servomotorgestuurde bewegingen – nauwkeurige elektrische aandrijvingen die mechanische speling elimineren – maken een precieze werking mogelijk tijdens de seal- en tunneltransportfasen. Thermische kalibratie in de krimptunnel vereist doorgaans voorverwarmde luchtcirculatie aan de onderkant om een uniforme warmteverdeling te creëren vóór het foliecontact. Schattingen uit de industrie geven aan dat de transportsnelheden over het algemeen tussen de 10 en 25 meter per minuut liggen, waarbij de transversale sealcycli in minder dan een seconde worden voltooid, hoewel de exacte waarden afhangen van de foliedikte en de productmassa.
### Key Specifications (Typical Industry Estimates, Supplier-Dependent)
| Parameter | Typical Range / Configuration |
|-----------|-------------------------------|
| **Product Compatibility** | Suitable for products of various heights and widths (flat panels, doors, frames) |
| **Sealing Technology** | Continuous-motion horizontal sealing with servo-controlled movements |
| **Conveyor Control** | Adjustable conveyor speed with controlled product spacing |
| **Thermal System** | Bottom-preheating air circulation system in the tunnel |
| **Infeed Operation** | Adaptive feeding system; manual or skip-feeding options during standby mode |
| **Line Integration** | Compatible with different production lines through suitable feeding systems |
### Installation Considerations
- **Conveyor Integration:** The packaging unit accepts products from upstream lines via an adaptive feeding system that automatically adjusts speed according to the main machine pace. Verify existing conveyor height and load capacity before installation.
- **Thermal Management:** The shrink tunnel utilizes a bottom-preheating air circulation system to improve energy efficiency by directing warm air upward through the film. Ensure adequate ventilation and electrical capacity for continuous thermal operation.
- **Maintenance Access:** The tunnel features an openable top design, enabling easy cleaning and maintenance of heating elements and airflow baffles without disassembling the entire unit.
- **Operational Flexibility:** The system supports manual or skip-feeding options during standby mode, allowing operators to pause film advancement while keeping the conveyor active for downstream staging.
## 🛡️ Verified Results
**Automated horizontal sealing and shrink-tunnel integration consistently reduce manual labor requirements, standardize film tension, and minimize material waste. While exact performance metrics vary by facility, production trials typically demonstrate improved throughput stability, lower operational overhead, and enhanced product protection during transit when properly calibrated.**
Fabrieken die overstappen van handmatig krimpfolie-verpakken naar geautomatiseerde horizontale seallijnen rapporteren doorgaans meetbare besparingen op arbeidskosten en materiaalverspilling. Door volledig automatische verpakking kunnen operators personeel inzetten voor kwaliteitscontrole of verdere verwerking in plaats van handmatige folieaanbrenging. Het voorverwarmde luchtcirculatiesysteem aan de onderkant van de tunnel verbetert de energie-efficiëntie door de warmteverdeling te optimaliseren, hoewel het exacte kilowattuurverbruik afhangt van de omgevingstemperatuur, het folietype en de cyclusfrequentie. Productiemanagers merken op dat consistente servogestuurde bewegingen en een instelbare transportsnelheid met gecontroleerde productafstand het aantal sealdefecten en transportschade verminderen. Hoewel de specifieke terugverdientijd varieert afhankelijk van de regionale arbeidskosten en de kosten voor folie-inkoop, beschouwen schattingen in de sector geautomatiseerde verpakkingslijnen over het algemeen als een investering op middellange termijn die de operationele doorvoer stabiliseert en de frequentie van herwerk vermindert.
### Checklist voor aankoopbeslissingen
Gebruik deze punten bij het evalueren van leveranciers en het controleren van technische beweringen.
- [ ] **Automation Architecture:** Confirm whether the supplier provides a fully integrated line (sealer + tunnel + infeed) or modular components. Integrated systems reduce manual intervention but require precise conveyor synchronization.
- [ ] **Throughput Compatibility:** Verify that the continuous-motion horizontal sealing technology and servo-controlled movements can sustain your target units per hour without creating conveyor jams or film tension loss.
- [ ] **Dimensional Flexibility:** Ensure the system accommodates products of various heights and widths through adjustable guide rails and an adjustable conveyor speed with controlled product spacing.
- [ ] **Thermal Efficiency:** Request performance data on the bottom-preheating air circulation system to validate energy savings claims against your facility’s power rates.
- [ ] **Maintenance Protocol:** Confirm that the openable top design enables easy cleaning and maintenance, and verify lead times for sealing belts, heating elements, and servo components.
- [ ] **Supplier Validation:** Request a live trial using your actual product dimensions and film specifications. Measure seal strength, film waste, and cycle consistency before final procurement.
> **Actionable Callout:** Before finalizing procurement, request a live trial using your actual product dimensions and film specifications. Measure seal strength, film waste, and cycle consistency for a representative batch. Compare that data against your current manual baseline to validate throughput alignment and material utilization.
> 🔗 **See Also**: [Related equipment](https://www.fhopepack.com/shrinking-machine/)
> 🛡️ **Compliance Note**: This equipment is designed to meet ISO and ASTM requirements. Verify specific certifications with the manufacturer before procurement.