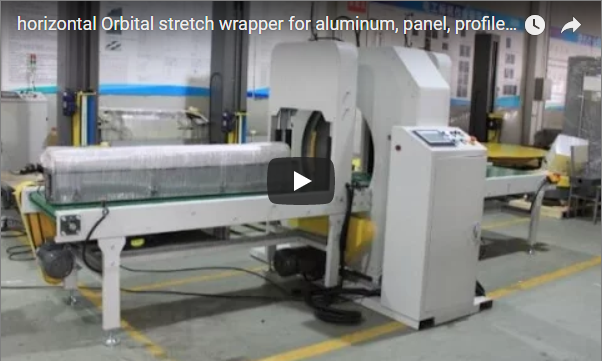
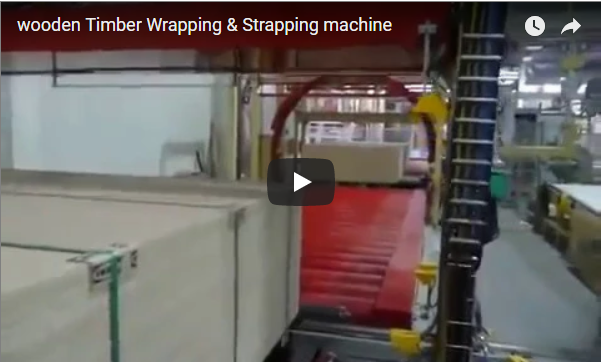
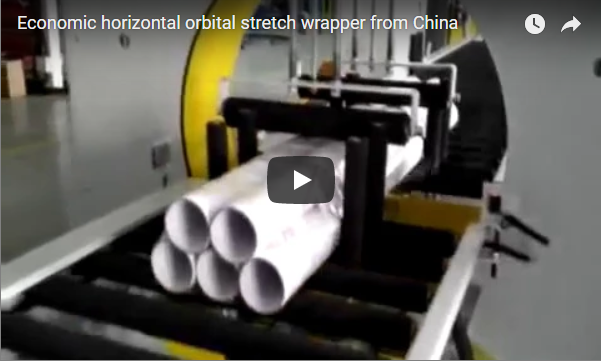
എക്സിക്യൂട്ടീവ് സംഗ്രഹം ഒരു ഓട്ടോമാറ്റിക് തിരശ്ചീന ഓർബിറ്റൽ റാപ്പിംഗ് മെഷീൻ, ഇൻസുലേറ്റഡ് പാനലുകൾ, ബിൽഡിംഗ് ബോർഡുകൾ, അലുമിനിയം എക്സ്ട്രൂഷനുകൾ, തടി പായ്ക്കുകൾ തുടങ്ങിയ നീളമുള്ള, ചതുരാകൃതിയിലുള്ള ഉൽപ്പന്നങ്ങളുടെ മുഴുവൻ 360° ചുറ്റളവിലും സുതാര്യമായ സ്ട്രെച്ച് ഫിലിം ഒരു തുടർച്ചയായ ഹെലിക്കൽ പാസിൽ പ്രയോഗിക്കുന്നു. സ്ട്രെച്ച് ഫിലിം കാരേജ് ചുറ്റും കറങ്ങുമ്പോൾ ഉൽപ്പന്നം ഒരു കറങ്ങുന്ന വാർഷിക വളയത്തിലൂടെ തിരശ്ചീനമായി മുന്നേറുന്നു, മാനുവൽ ഇടപെടലില്ലാതെ പൂർണ്ണമായ നാല്-വശങ്ങളുള്ളതും മുകളിൽ/താഴെയുള്ളതുമായ ഉപരിതല സംരക്ഷണം നൽകുന്നു. ഈ എഞ്ചിനീയറിംഗ് ഗൈഡ് മെഷീൻ ചലനാത്മകത, നിർണായക വലുപ്പ ഫോർമുലകൾ, സംയോജന ഘടകങ്ങൾ, പ്രീ-പർച്ചേസ് സ്പെസിഫിക്കേഷനുകൾ എന്നിവ വിശദീകരിക്കുന്നു.
നീളമുള്ള ഉൽപ്പന്നങ്ങൾക്ക് ഓർബിറ്റൽ റാപ്പിംഗ് ആവശ്യമായി വരുന്നത് എന്തുകൊണ്ട്?
നീളമുള്ള, പ്രിസ്മാറ്റിക് ഉൽപ്പന്നങ്ങൾ ദ്വിതീയ പാക്കേജിംഗിൽ ഗുരുതരമായ ഘടനാപരമായ കൈകാര്യം ചെയ്യൽ വെല്ലുവിളി ഉയർത്തുന്നു. ലംബമായ ടേൺടേബിൾ അച്ചുതണ്ടിന് ചുറ്റും കറങ്ങുന്ന സ്റ്റാൻഡേർഡ് പാലറ്റൈസ്ഡ് ലോഡുകളിൽ നിന്ന് വ്യത്യസ്തമായി, നീളമുള്ള പ്രൊഫൈലുകൾ, ആർക്കിടെക്ചറൽ സാൻഡ്വിച്ച് പാനലുകൾ, കർക്കശമായ എക്സ്ട്രൂഷനുകൾ എന്നിവ അവയുടെ തിരശ്ചീന ട്രാൻസിറ്റ് അച്ചുതണ്ടിൽ തുടർച്ചയായി പൊതിഞ്ഞിരിക്കണം.
ഈ പ്രൊഫൈലുകളുടെ മാനുവൽ സ്ട്രെച്ച് റാപ്പിംഗ് കാര്യമായ പ്രവർത്തന ബാധ്യതകൾക്ക് കാരണമാകുന്നു:
- ഓപ്പറേറ്റർമാർ നീണ്ട സ്റ്റേജിംഗ് ബെഞ്ചുകൾ ഭൗതികമായി വട്ടമിട്ടു പറക്കേണ്ടതുണ്ട്, ഇത് തുടർച്ചയായ എർഗണോമിക് സമ്മർദ്ദവും അപകടങ്ങളും സൃഷ്ടിക്കുന്നു.
- ടെൻഷൻ ഡിസ്ട്രിബ്യൂഷൻ അസ്ഥിരമാണ്, ഇത് ഗതാഗത സമയത്ത് അയഞ്ഞ വാൽ അറ്റങ്ങൾ, ഫിലിം നെക്ക്ഡൗൺ, ഉപരിതല ഉരച്ചിൽ എന്നിവയിലേക്ക് നയിക്കുന്നു.
- സൈക്കിൾ സമയങ്ങൾ ബണ്ടിൽ നീളം ഉപയോഗിച്ച് നേരിട്ട് സ്കെയിൽ ചെയ്യുന്നു, അപ്സ്ട്രീം നിർമ്മാണ ഔട്ട്പുട്ടിനെ ത്രോട്ടിൽ ചെയ്യുന്നു.
ഒരു തിരശ്ചീന ഓർബിറ്റൽ റാപ്പർ പാക്കേജിംഗിനെ ഒരു ഇൻലൈൻ, തുടർച്ചയായ പ്രക്രിയയാക്കി മാറ്റുന്നതിലൂടെ ഈ തടസ്സങ്ങൾ പരിഹരിക്കുന്നു. ലോഡ് ഒരു കറങ്ങുന്ന വൃത്താകൃതിയിലുള്ള വളയത്തിലൂടെ പവർഡ് കൺവെയർ ബെഡുകളിലൂടെ സഞ്ചരിക്കുന്നു. ഉൽപ്പന്നം മുന്നേറുമ്പോൾ, ഫിലിം കാരിയേജ് മെറ്റീരിയൽ യാത്രാ പാതയ്ക്ക് ലംബമായി പരിക്രമണം ചെയ്യുന്നു, തുടർച്ചയായ, ദൃഡമായി ഓവർലാപ്പ് ചെയ്ത ഒരു സർപ്പിള സ്ലീവ് പ്രയോഗിക്കുന്നു, അത് ഉൽപ്പന്നത്തെ എല്ലാ ബാഹ്യ പ്രതലങ്ങളിലും ഒറ്റ പാസിൽ ബന്ധിപ്പിക്കുകയും സംരക്ഷിക്കുകയും ചെയ്യുന്നു.
ഫുൾ-കവറേജ് വൺ-പാസ് റാപ്പിംഗ് എന്താണ് അർത്ഥമാക്കുന്നത്
ഹൈ-സ്പീഡ് ഓർബിറ്റൽ സിസ്റ്റങ്ങളെ മാനുവൽ അല്ലെങ്കിൽ സെമി-ഓട്ടോമാറ്റിക് ഓർബിറ്റൽ ടർടേബിളുകളിൽ നിന്ന് വേർതിരിക്കുന്ന കൃത്യമായ പ്രകടന മാനദണ്ഡമാണ് ഫുൾ-കവറേജ് വൺ-പാസ് റാപ്പിംഗ്:
| പ്രവർത്തന പരാമീറ്റർ | ഓട്ടോമാറ്റിക് ഓർബിറ്റൽ റാപ്പർ | മാനുവൽ / സെമി-ഓട്ടോമാറ്റിക് ആൾട്ടർനേറ്റീവ് |
|---|---|---|
| ഫിലിം കിനെമാറ്റിക്സ് | തിരശ്ചീന അക്ഷത്തിൽ തുടർച്ചയായ 360° പരിക്രമണ പരിക്രമണം | മാനുവൽ സ്പൈറൽ ആപ്ലിക്കേഷൻ അല്ലെങ്കിൽ സ്റ്റേഷണറി റോട്ടറി ടേബിൾ |
| ഓപ്പറേറ്റർ ഇടപെടൽ | ടച്ച്ലെസ്സ്: ഓട്ടോമേറ്റഡ് ഇൻഫീഡ്, റാപ്പിംഗ്, കട്ടിംഗ്, ഔട്ട്ഫീഡ് | തുടർച്ചയായ നടത്തം, മാനുവൽ ഫിലിം ഇൻഡെക്സിംഗ്, മാനുവൽ കട്ടിംഗ് |
| ഓവർലാപ്പ് സ്ഥിരത | VFD മോട്ടോർ ജോടിയാക്കൽ വഴി PLC-സിൻക്രൊണൈസ് ചെയ്തു (30% മുതൽ 70% വരെ ഓവർലാപ്പ്) | വളരെ അസ്ഥിരമായത്; ഓപ്പറേറ്റർ ക്ഷീണത്തെ ആശ്രയിച്ചിരിക്കുന്നു |
| കൺവെയർ ലൈൻ വേഗത | തുടർച്ചയായ പ്രവർത്തന വേഗത 3 മുതൽ 25 മീ/മിനിറ്റ് വരെ | 2 മീറ്ററിൽ താഴെ/മിനിറ്റ് ഇടവിട്ടുള്ള പ്രോസസ്സിംഗ് |
| സിനിമാ സമ്പദ്വ്യവസ്ഥ | പവർ പ്രീ-സ്ട്രെച്ച് കാരിയേജ് (250% വരെ യീൽഡ്) | ഏറ്റവും കുറഞ്ഞ പ്രീ-സ്ട്രെച്ച് (സാധാരണയായി 0% മുതൽ 50% വരെ മെക്കാനിക്കൽ ഘർഷണം) |
| ഉൽപ്പന്നം തടഞ്ഞുവയ്ക്കൽ | ന്യൂമാറ്റിക് ഓവർഹെഡ്, ലംബ സൈഡ്-ഗൈഡ് റോളറുകൾ | മാനുവൽ സ്റ്റെബിലൈസേഷൻ; ഉൽപ്പന്നം വളച്ചൊടിക്കാൻ സാധ്യതയുണ്ട്. |
ദശലക്ഷക്കണക്കിന് പ്രവർത്തന ചക്രങ്ങളിൽ ഫിലിം ഉപഭോഗം, ടെൻസൈൽ നിയന്ത്രണം, സൈക്കിൾ സമയങ്ങൾ എന്നിവ നിർണ്ണായകമായി തുടരുന്നുവെന്ന് മുൻകൂട്ടി പ്രോഗ്രാം ചെയ്ത ഓവർലാപ്പ് നിയന്ത്രണം ഉറപ്പാക്കുന്നു.
റാപ്പിംഗ് സൈക്കിൾ എങ്ങനെ പ്രവർത്തിക്കുന്നു
[Infeed Conveyor] ──> [Pneumatic Top Hold-Down] ──> [360° Orbital Ring] ──> [Pneumatic Cut & Clamp] ──> [Outfeed Line]ഘട്ടം 1 — ഉൽപ്പന്ന ഇൻഫീഡും ഡൈനാമിക് സെന്ററിംഗും
പവർഡ് ഇൻഫീഡ് റോളർ കൺവെയറിലൂടെ നീളമുള്ള പ്രൊഫൈൽ അല്ലെങ്കിൽ പാനൽ പായ്ക്ക് മുന്നേറുന്നു. ഉയർന്ന റെസല്യൂഷൻ ഒപ്റ്റിക്കൽ സെൻസറുകൾ (ത്രൂ-ബീം അല്ലെങ്കിൽ ഡിഫ്യൂസ് റെട്രോ-റിഫ്ലെക്റ്റീവ് അറേകൾ) ഉൽപ്പന്നത്തിന്റെ മുൻവശത്തെ അറ്റം തിരിച്ചറിയുന്നു, തിരശ്ചീന സെന്ററിംഗ് ഗൈഡുകളെ പ്രവർത്തനക്ഷമമാക്കുകയും സമന്വയിപ്പിച്ച ഓവർഹെഡ് ന്യൂമാറ്റിക് ഹോൾഡ്-ഡൗൺ റോളറുകൾ സജീവമാക്കുകയും ചെയ്യുന്നു. ഈ ഹോൾഡ്-ഡൗണുകൾ ഫിലിം റാപ്പിംഗ് ശക്തികളെ പ്രതിരോധിക്കുകയും ലൈറ്റ് പാനലുകൾ ഉയർത്തുന്നതിൽ നിന്നോ വളച്ചൊടിക്കുന്നതിൽ നിന്നോ തടയുകയും ചെയ്യുന്നു.
ഘട്ടം 2 — ഓർബിറ്റൽ ഫിലിം ഇനിഷ്യേഷൻ
ഉൽപ്പന്നം വാർഷിക വളയത്തിന്റെ മധ്യഭാഗത്തേക്ക് (കണ്ണ്) പ്രവേശിക്കുന്നു. ഒരു ഓട്ടോമാറ്റിക് ന്യൂമാറ്റിക് ക്ലാമ്പ് ഫിലിം ടെയിൽ പുറത്തുവിടുന്നു, ഓർബിറ്റൽ റിംഗ് ഉയർന്ന ടോർക്ക് ടൈമിംഗ് ബെൽറ്റുകൾ അല്ലെങ്കിൽ പോളിയുറീൻ ഫ്രിക്ഷൻ ഡ്രൈവ് വീലുകൾ വഴി അതിന്റെ നിശ്ചിത വേഗതയിലേക്ക് (സാധാരണയായി 40 മുതൽ 120 വരെ RPM) ത്വരിതപ്പെടുത്തുന്നു. കാരിയേജ് ലോഡിന്റെ മുൻവശത്ത് നേരിട്ട് തുടർച്ചയായ സ്ട്രെച്ച് ഫിലിം നൽകുന്നു, തിരശ്ചീന യാത്ര ആരംഭിക്കുന്നതിന് മുമ്പ് ശക്തിപ്പെടുത്തുന്ന റാപ്പുകൾ സ്ഥാപിക്കുന്നു.
ഘട്ടം 3 — തുടർച്ചയായ ഹെലിക്കൽ എൻകേസ്മെന്റ്
ലക്ഷ്യ കോണീയ പ്രവേഗത്തിൽ റിംഗ് പ്രവർത്തിക്കുമ്പോൾ, കൺവെയർ ഡ്രൈവ് റിംഗ് കാവിറ്റിയിലൂടെ ലോഡ് മുന്നോട്ട് കൊണ്ടുപോകുന്നു. സ്ട്രെച്ച് ഫിലിം നാല് ബാഹ്യ ചുറ്റളവ് മുഖങ്ങളിലും (മുകളിലെ മുഖം, താഴത്തെ മുഖം, രണ്ട് ലംബ വശങ്ങൾ) പൊതിയുന്നു. ഫിലിം ഓവർലാപ്പ് ശതമാനം ലീനിയർ കൺവെയർ വേഗതയും റിംഗ് ഭ്രമണ വേഗതയും തമ്മിലുള്ള ആപേക്ഷിക അനുപാതത്താൽ നിയന്ത്രിക്കപ്പെടുന്നു:
Overlap Ratio = (1 - (Linear Conveyor Speed / (Ring RPM × Film Width))) × 100%പവർ ചെയ്ത പ്രീ-സ്ട്രെച്ച് കാരിയേജ്, ഡിപ്പോസിഷന് മുമ്പ് ഫിലിമിനെ 150% മുതൽ 250% വരെ നീട്ടുന്നു, കോർ ബണ്ടിലിന് ചുറ്റും കണ്ടെയ്ൻമെന്റ് ഫോഴ്സ് ലോക്ക് ചെയ്യുന്നു, അതേസമയം അതിലോലമായ എഡ്ജ് ജ്യാമിതികളും സംരക്ഷിക്കുന്നു.
ഘട്ടം 4 — ഓട്ടോമേറ്റഡ് ക്ലാമ്പിംഗ്, കട്ടിംഗ്, ഡിസ്ചാർജ്
ഒപ്റ്റിക്കൽ സെൻസർ ഉൽപ്പന്നത്തിന്റെ ട്രെയിലിംഗ് എൻഡ് ഫ്ലാഗ് ചെയ്തുകഴിഞ്ഞാൽ, പ്രോഗ്രാം ചെയ്ത ടെയിൽ റൈൻഫോഴ്സിംഗ് ലെയറുകൾ പ്രയോഗിക്കുന്നതിന് കൺവെയർ വേഗത ക്രമീകരിക്കുന്നു. ഒരു ഓട്ടോമേറ്റഡ് ന്യൂമാറ്റിക് ആം ഫിലിം വെബിനെ ഒരു ശക്തിപ്പെടുത്തിയ ആൻവിലിൽ പിടിക്കുന്നു, അതേസമയം ഒരു ഇലക്ട്രിക് ഇംപൾസ് വയർ അല്ലെങ്കിൽ സെറേറ്റഡ് ബ്ലേഡ് ഫിലിം വൃത്തിയായി വേർപെടുത്തുന്നു. ട്രെയിലിംഗ് വൈപ്പ്-ഡൗൺ ബ്രഷ് അല്ലെങ്കിൽ റോളർ ഫിലിം ടെയിൽ ഫ്ലഷിനെ ബണ്ടിൽ പ്രതലത്തിൽ അമർത്തുന്നു. പൂർത്തിയാക്കിയ പാക്കേജ് ഓപ്പറേറ്ററുടെ സഹായമില്ലാതെ ഔട്ട്ഫീഡ് ലൈനിലേക്ക് ഡിസ്ചാർജ് ചെയ്യുന്നു.
വാങ്ങുന്നതിന് മുമ്പ് എന്താണ് പരിശോധിക്കേണ്ടത്
സ്റ്റാറ്റിക് മെഷീൻ ഫുട്പ്രിന്റ് മാത്രം അടിസ്ഥാനമാക്കിയുള്ള ഒരു ഓർബിറ്റൽ റാപ്പർ ഒരിക്കലും വാങ്ങരുത്. പ്ലാന്റ് എഞ്ചിനീയർമാർ ഇനിപ്പറയുന്ന കോർ മെക്കാനിക്കൽ സ്പെസിഫിക്കേഷനുകൾ പരിശോധിക്കണം:
1. ജ്യാമിതീയ എൻവലപ്പും റിംഗ് സൈസിംഗും
പരിക്രമണ വലയത്തിന്റെ അകത്തെ വ്യാസം (D_ring) ഫിലിം കാരിയേജ് ക്ലിയറൻസ് ഉൾപ്പെടെ, നിങ്ങളുടെ ഉൽപ്പന്ന ബണ്ടിലിന്റെ പരമാവധി ഡയഗണൽ ക്രോസ്-സെക്ഷൻ സുഖകരമായി ഉൾക്കൊള്ളണം:
D_ring ≥ √((Max Width)² + (Max Height)²) + 2 × C_clearanceഎവിടെ C_clearance കറങ്ങുന്ന ഫിലിം റോളും ടെൻഷൻ നർത്തകരും ഉൽപ്പന്ന കോണുകളിൽ തട്ടില്ലെന്ന് ഉറപ്പാക്കാൻ സാധാരണയായി 150 mm മുതൽ 250 mm വരെയാണ്.
- കുറഞ്ഞ ദൈർഘ്യം കൈകാര്യം ചെയ്യൽ: ഇൻഫീഡ്, ഔട്ട്ഫീഡ് കൺവെയറുകൾ തമ്മിലുള്ള വിടവ് ഏറ്റവും കുറഞ്ഞ ഉൽപ്പന്ന ദൈർഘ്യത്തിൽ കവിയുന്നില്ലെന്ന് ഉറപ്പാക്കുക, അല്ലെങ്കിൽ ഇന്റഗ്രേറ്റഡ് ബ്രിഡ്ജ് റോളറുകൾ / ബെൽറ്റ് കാസറ്റുകൾ വ്യക്തമാക്കുക.
- പരമാവധി ഭാരം ശേഷി: സോളിഡ് സ്റ്റീൽ ബണ്ടിലുകൾക്കും ലൈറ്റ്വെയ്റ്റ് കോമ്പോസിറ്റ് പാനലുകൾക്കുമുള്ള റോളർ കൺവെയർ ലോഡ് റേറ്റിംഗുകളും (കിലോഗ്രാം/മീറ്റർ) ബെയറിംഗ് ഡിസൈനും പരിശോധിക്കുക.
2. ത്രൂപുട്ടും ലൈൻ സിൻക്രൊണൈസേഷനും
സൈക്കിൾ സമയം കണക്കാക്കുക (T_cycle) ഓരോ കഷണത്തിനും:
- ഇൻഫീഡ് ട്രാൻസിറ്റ് സമയം + ആക്സിലറേഷൻ റാപ്പ് + ബോഡി ട്രാവേഴ്സ് സമയം + ടെയിൽ ഫിനിഷ് റാപ്പ് + കട്ട്/എജക്റ്റ് സൈക്കിൾ.
- മെഷീൻ തടസ്സമില്ലാതെ തുടർച്ചയായ ഭക്ഷണം നൽകുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക (കുറഞ്ഞ വിടവോടെ തുടർച്ചയായി ഉൽപ്പന്നങ്ങൾ മൂക്ക് മുതൽ വാൽ വരെ നൽകുന്നു).
3. ഫിലിം കാരിയേജ് ആൻഡ് ഡെലിവറി സിസ്റ്റം
- പ്രീ-സ്ട്രെച്ച് അനുപാതം: റാപ്പർ ലളിതമായ മെക്കാനിക്കൽ ഘർഷണ ഘർഷണ-പ്ലേറ്റ് ബ്രേക്കുകളോ ഡ്യുവൽ-മോട്ടോർ പവർഡ് പ്രീ-സ്ട്രെച്ച് റോളറുകളോ ഉപയോഗിക്കുന്നുണ്ടോ എന്ന് സ്ഥിരീകരിക്കുക (ഉദാ: 200% അനുപാതം 1 മീറ്റർ ഫിലിം 3 മീറ്ററായി വികസിപ്പിക്കുന്നു).
- ഫിലിം വലുപ്പം മാറ്റൽ: സ്റ്റാൻഡേർഡ് കാസ്റ്റ് LLDPE മെഷീൻ സ്ട്രെച്ച് ഫിലിമുമായി അനുയോജ്യത ഉറപ്പാക്കുക: റോൾ വീതി (സാധാരണയായി 250 mm മുതൽ 500 mm വരെ), കോർ വ്യാസം (76 mm), ഫിലിം ഗേജുകൾ (17 µm മുതൽ 35 µm വരെ).
4. സ്ഥിരതയും ഘടനാപരമായ പിന്തുണയും
- കുറഞ്ഞ സാന്ദ്രതയുള്ള EPS/PIR ഇൻസുലേഷൻ പാനലുകൾക്കോ നേർത്ത പ്ലാസ്റ്റിക് എക്സ്ട്രൂഷനുകൾക്കോ, ഉയർന്ന ഫിലിം ടെൻഷനെ നേരിടാൻ ന്യൂമാറ്റിക് ലംബ ഹോൾഡ്-ഡൗൺ അസംബ്ലികളും സ്പ്രിംഗ്-ലോഡഡ് ലാറ്ററൽ സൈഡ് ഗൈഡുകളും അത്യാവശ്യമാണ്.
- ഭാരമേറിയ ഘടനാപരമായ തടി അല്ലെങ്കിൽ സ്റ്റീൽ ട്യൂബുകൾക്ക്, ട്രാൻസിറ്റ് മാർക്കിംഗ് ഇല്ലാതാക്കാൻ റോളറുകൾക്ക് പോളിയുറീൻ സ്ലീവ് കോട്ടിംഗുകൾ ആവശ്യമുണ്ടോ എന്ന് പരിശോധിക്കുക.
5. നിയന്ത്രണ സിസ്റ്റം ആർക്കിടെക്ചർ
യന്ത്രം ഇൻഡസ്ട്രിയൽ-ഗ്രേഡ് PLC പ്ലാറ്റ്ഫോമുകൾ (ഉദാ: സീമെൻസ് S7-1200/1500 അല്ലെങ്കിൽ അലൻ-ബ്രാഡ്ലി മൈക്രോ800/കോംപാക്റ്റ്ലോജിക്സ്) ഒരു അവബോധജന്യമായ HMI ടച്ച്സ്ക്രീനോടുകൂടി ഉപയോഗിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുക. കൺട്രോൾ ആർക്കിടെക്ചറിൽ കോൺഫിഗർ ചെയ്യാവുന്ന പാചകക്കുറിപ്പ് സംഭരണം, റിംഗ്, കൺവെയറുകൾക്കുള്ള സ്വതന്ത്ര VFD വേഗത നിയന്ത്രണം, റിമോട്ട് ഇതർനെറ്റ് ഡയഗ്നോസ്റ്റിക്സ് എന്നിവ ഉണ്ടായിരിക്കണം.
6. സുരക്ഷാ പാലിക്കൽ
ഒരു പൂർണ്ണ ചുറ്റളവ് ഓർബിറ്റൽ റാപ്പറിൽ 100 RPM-ൽ കൂടുതൽ കറങ്ങുന്ന ഉയർന്ന ഗതികോർജ്ജ ഘടകങ്ങൾ ഉൾപ്പെടുന്നു. പൂർണ്ണ സുരക്ഷാ സംയോജനം പരിശോധിക്കുക:
- പൂർണ്ണമായും ഇന്റർലോക്ക് ചെയ്ത ഒപ്റ്റിക്കൽ പെരിമീറ്റർ ലൈറ്റ് കർട്ടനുകൾ അല്ലെങ്കിൽ പെരിമീറ്റർ സുരക്ഷാ ഫെൻസിംഗ് മീറ്റിംഗ് ISO 14120.
- സുരക്ഷാ സർക്യൂട്ട് റിലേകൾ ഇവയുമായി പൊരുത്തപ്പെടുന്നു ISO 13849-1 (വിഭാഗം 3 / PL d).
- യൂറോപ്യൻ ഹാർമോണൈസ്ഡ് സുരക്ഷാ മാനദണ്ഡങ്ങൾ പാലിക്കൽ IN-XXX- ൽ (പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ - ഓർബിറ്റൽ റാപ്പറുകൾ) കൂടാതെ ISO 12100.
മെഷീൻ എഞ്ചിനീയറിംഗ് സ്പെസിഫിക്കേഷൻസ് ചെക്ക്ലിസ്റ്റ്
| സാങ്കേതിക പാരാമീറ്റർ | എഞ്ചിനീയറിംഗ് ആവശ്യകത | പ്രവർത്തനപരമായ ആഘാതം |
|---|---|---|
| ഉപയോഗിക്കാവുന്ന റിംഗ് വ്യാസം | സ്റ്റാൻഡേർഡ്: 400 മിമി മുതൽ 2500 മിമി വരെ | പരമാവധി ലോഡ് ഡയഗണൽ ക്രോസ്-സെക്ഷൻ നിർദ്ദേശിക്കുന്നു |
| റിംഗ് റൊട്ടേഷൻ വേഗത | 30 മുതൽ 140 വരെ ആർപിഎം (ഇൻവെർട്ടർ നിയന്ത്രിതം) | പരമാവധി കൺവെയർ ട്രാൻസിറ്റ് ത്രൂപുട്ടിനെ നേരിട്ട് നിയന്ത്രിക്കുന്നു. |
| കൺവെയർ ഫീഡ് വേഗത | 3 മുതൽ 30 മീ/മിനിറ്റ് വരെ വേരിയബിൾ വേഗത | അപ്സ്ട്രീം പ്രോസസ്സിംഗ് വേഗതയുമായി പൊരുത്തപ്പെടുന്നു (ഉദാ. പാനൽ പ്രസ്സുകൾ) |
| ഫിലിം പ്രീ-സ്ട്രെച്ച് റേഷ്യോ | 100% മുതൽ 250% വരെ പവർ ചെയ്ത പ്രീ-സ്ട്രെച്ച് | ഉപഭോഗച്ചെലവ് പായ്ക്കിന് 50% വരെ കുറയ്ക്കുന്നു |
| ഫിലിം കോർ / റോൾ പരിധികൾ | ഐഡി 76 എംഎം; പുറം റോൾ വ്യാസം ≤ 250 എംഎം | റോൾ മാറ്റ ഇടവേളകൾ നിർണ്ണയിക്കുന്നു |
| കംപ്രസ്ഡ് എയർ സപ്ലൈ | 0.5 മുതൽ 0.7 MPa വരെ (വരണ്ട, ഫിൽട്ടർ ചെയ്ത വായു) | ന്യൂമാറ്റിക് ഹോൾഡ്-ഡൗണുകൾ, ടെയിൽ ക്ലാമ്പ്, കട്ടർ എന്നിവ നൽകുന്നു |
| സുരക്ഷാ ഇന്റർലോക്കുകൾ | കാറ്റഗറി 3 ഇന്റർലോക്ക്ഡ് മെഷ് & ലൈറ്റ് കർട്ടനുകൾ | ഉയർന്ന വേഗതയിൽ കറങ്ങുമ്പോൾ ഓപ്പറേറ്റർ ഒറ്റപ്പെടൽ ഉറപ്പാക്കുന്നു. |
വ്യാവസായിക ആപ്ലിക്കേഷൻ പരിതസ്ഥിതികൾ
നാല് പ്രാഥമിക മേഖലകളിൽ തിരശ്ചീന ഓർബിറ്റൽ റാപ്പറുകൾ പരിശോധിച്ചുറപ്പിച്ച ഉൽപാദന മെച്ചപ്പെടുത്തലുകൾ നൽകുന്നു:
- മരപ്പണിയും മില്ലുപണിയും: സോളിഡ് ലംബർ ബണ്ടിലുകൾ, കോമ്പോസിറ്റ് വാതിലുകൾ, MDF പാനലുകൾ, സ്കിർട്ടിംഗ് ബോർഡുകൾ, ലാമിനേറ്റഡ് കാബിനറ്റ് ഘടകങ്ങൾ.
- ആർക്കിടെക്ചറൽ & ഇൻസുലേഷൻ പാനലുകൾ: പോളിയുറീൻ (PUR/PIR) സാൻഡ്വിച്ച് വാൾ പാനലുകൾ, EPS ഷീറ്റുകൾ, അക്കൗസ്റ്റിക് സീലിംഗ് ടൈലുകൾ, കോറഗേറ്റഡ് മെറ്റൽ സൈഡിംഗ്.
- മെറ്റൽ എക്സ്ട്രൂഷനുകളും ട്യൂബിംഗും: എക്സ്ട്രൂഡഡ് അലുമിനിയം പ്രൊഫൈൽ ബണ്ടിലുകൾ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ ട്യൂബിംഗ്, കോപ്പർ പൈപ്പിംഗ്, സ്ക്രാച്ച്-ഫ്രീ ബണ്ടിംഗ് ആവശ്യമുള്ള കേബിൾ ട്രേകൾ.
- പ്ലാസ്റ്റിക് & സംയുക്ത വസ്തുക്കൾ: പിവിസി വിൻഡോ പ്രൊഫൈലുകൾ, കർക്കശമായ പ്ലാസ്റ്റിക് കണ്ടെയ്റ്റ്, റബ്ബർ എക്സ്ട്രൂഷനുകൾ, കോമ്പോസിറ്റ് ഡെക്കിംഗ് ബോർഡുകൾ.
ഓപ്പറേറ്റർ സുരക്ഷയും അപകടസാധ്യത ലഘൂകരണവും
വ്യാവസായിക ഫാക്ടറി മാനദണ്ഡങ്ങൾ പാലിക്കുന്നതിന് അതിവേഗ ഓർബിറ്റൽ യന്ത്രങ്ങൾക്ക് കർശനമായ മെക്കാനിക്കൽ സുരക്ഷാ സംവിധാനങ്ങൾ ആവശ്യമാണ്:
- ചുറ്റളവ് മെഷീൻ ഗാർഡിംഗ്: ഡൈനാമിക് റിംഗ് സോൺ പൂർണ്ണമായും ഇന്റർലോക്ക് ചെയ്ത സുരക്ഷാ ആക്സസ് വാതിലുകളുള്ള ഭൗതിക വേലി കൊണ്ട് അടച്ചിരിക്കണം. ഏതെങ്കിലും മെയിന്റനൻസ് ആക്സസ് പോയിന്റ് തുറക്കുന്നത് ഉടൻ തന്നെ ഒരു സേഫ് ടോർക്ക് ഓഫ് (STO) സൈക്കിൾ നടപ്പിലാക്കുന്നു.
- ലോക്കൗട്ട്/ടാഗൗട്ട് (LOTO): പ്രധാന ഐസൊലേറ്ററുകൾ മൾട്ടി-പാഡ്ലോക്ക് ലോക്കൗട്ട് പ്രോട്ടോക്കോളുകളെ പിന്തുണയ്ക്കണം OSHA 1910.147 മാനുവൽ ഫിലിം റോൾ ത്രെഡിംഗ് അല്ലെങ്കിൽ കട്ട്-ബ്ലേഡ് അറ്റകുറ്റപ്പണിക്ക് മുമ്പ്.
- അടിയന്തര ബ്രേക്കിംഗ് സിസ്റ്റങ്ങൾ: വലിയ വ്യാസമുള്ള വളയങ്ങളിൽ, അടിയന്തര സ്റ്റോപ്പുകളിൽ 1.5 സെക്കൻഡിനുള്ളിൽ ഭ്രമണ ആക്കം നിർത്തുന്നതിന് ന്യൂമാറ്റിക് ഫെയിൽ-സേഫ് കാലിപ്പർ ബ്രേക്കുകളുമായി ജോടിയാക്കിയ ഡൈനാമിക് റീജനറേറ്റീവ് ബ്രേക്കിംഗ് ഉണ്ട്.
പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: വ്യത്യസ്ത നീളമുള്ള ഒരു ഓർബിറ്റൽ റാപ്പർ പാക്കേജ് ബണ്ടിലുകൾ തുടർച്ചയായി നിർമ്മിക്കാൻ കഴിയുമോ? ഉത്തരം: അതെ. ഇൻഫീഡ് ഫോട്ടോസെല്ലുകൾ ഓരോ വ്യക്തിഗത ബണ്ടിലിന്റെയും ഭൗതിക മുൻഭാഗവും വാൽ അറ്റങ്ങളും ചലനാത്മകമായി കണ്ടെത്തുന്നു. ഘടക നീളത്തിലെ വ്യത്യാസങ്ങൾ പരിഗണിക്കാതെ, PLC കോൺഫിഗർ ചെയ്ത ലീഡ് റാപ്പുകൾ, ബോഡി പിച്ച്, ടെയിൽ റാപ്പുകൾ എന്നിവ യാന്ത്രികമായി പ്രയോഗിക്കുന്നു.
ചോദ്യം: റാപ്പിംഗ് സൈക്കിളിൽ ഭാരം കുറഞ്ഞ ഇൻസുലേഷൻ പാനലുകൾ വൈബ്രേറ്റ് ചെയ്യുന്നതിൽ നിന്നോ കയറുന്നതിൽ നിന്നോ തടയുന്നത് എന്താണ്? എ: ഡ്യുവൽ-സ്റ്റേജ് ന്യൂമാറ്റിക് ഓവർഹെഡ് ഹോൾഡ്-ഡൗൺ റോളറുകൾ ഉൽപ്പന്നത്തെ ഡ്രൈവിംഗ് കൺവെയർ റോളറുകളിൽ സുരക്ഷിതമായി ഉറപ്പിക്കുന്നു. ക്രമീകരിക്കാവുന്ന സൈഡ്-ഗൈഡ് റോളറുകൾ ഉൽപ്പന്നത്തെ തിരശ്ചീനമായി കേന്ദ്രീകരിക്കുന്നു, ഓർബിറ്റിംഗ് ഫിലിം ഹെഡ് സൃഷ്ടിക്കുന്ന ടാൻജൻഷ്യൽ പുൾ പ്രതിരോധിക്കുന്നു.
ചോദ്യം: ഓർബിറ്റൽ റാപ്പിംഗ് 100% ഈർപ്പം-ഇറുകിയതും വാട്ടർപ്രൂഫ് സീലിംഗ് നൽകുന്നുണ്ടോ? ഉത്തരം: സ്പൈറൽ ഓർബിറ്റൽ റാപ്പിംഗ് ഗതാഗത സമയത്ത് പൊടി, പോറൽ കേടുപാടുകൾ, കാലാവസ്ഥ ഈർപ്പം എന്നിവയിൽ നിന്ന് നീളമുള്ള ഉൽപ്പന്നങ്ങളുടെ 360° ചുറ്റളവിനെ സംരക്ഷിക്കുന്നു. ലീഡിംഗ്, ട്രെയിലിംഗ് അറ്റങ്ങളുടെ പൂർണ്ണമായ ഹെർമെറ്റിക് സീലിംഗിനായി, ഒരു ഓർബിറ്റൽ റാപ്പർ സാധാരണയായി ഒരു സംയോജിത ഫ്രണ്ട്/ബാക്ക് PE ഫിലിം ഷീറ്റ് ഫീഡറുമായി (ഹെഡ്-ആൻഡ്-ടെയിൽ റാപ്പർ) ജോടിയാക്കുന്നു.
ചോദ്യം: സ്ട്രെച്ച് ഫിലിം റോൾ എത്ര തവണ മാറ്റിസ്ഥാപിക്കേണ്ടതുണ്ട്? എ: റോളിന്റെ പുറം വ്യാസം (സാധാരണയായി 200–250 മില്ലിമീറ്റർ), ഫിലിം ഗേജ് എന്നിവയെ ആശ്രയിച്ച്, ഒരു റോളിന് ഏകദേശം 50 മുതൽ 150 വരെ സ്റ്റാൻഡേർഡ് പാനലുകൾ പാക്കേജ് ചെയ്യാൻ കഴിയും. റാപ്പിഡ്-ത്രെഡ് കാരേജ് ഡിസൈനുകൾ 60 സെക്കൻഡിനുള്ളിൽ റോൾ മാറ്റങ്ങൾ അനുവദിക്കുന്നു.
സാങ്കേതിക സംയോജന പിന്തുണ അഭ്യർത്ഥിക്കുക
ഒരു ഓട്ടോമാറ്റിക് ഹോറിസോണ്ടൽ ഓർബിറ്റൽ റാപ്പിംഗ് മെഷീനിനായുള്ള എഞ്ചിനീയറിംഗ് ലേഔട്ടും ഔപചാരിക നിർദ്ദേശവും ലഭിക്കുന്നതിന്:
- ഉൽപ്പന്ന എൻവലപ്പ് പാരാമീറ്ററുകൾ നൽകുക: ബണ്ടിൽ നീള പരിധി (കുറഞ്ഞത്/പരമാവധി), ബണ്ടിൽ വീതി, ഉയരം, മൊത്തം ഭാരം, മണിക്കൂറിൽ ലക്ഷ്യ പാക്കേജുകൾ വരെ info@fhopepack.com.
- 48 മണിക്കൂർ എഞ്ചിനീയറിംഗ് അവലോകനം സ്വീകരിക്കുക: ഞങ്ങളുടെ സാങ്കേതിക സംഘം 48 മണിക്കൂറിനുള്ളിൽ റിംഗ് സൈസിംഗ്, വേഗത കണക്കുകൂട്ടലുകൾ, റോളർ കൺവെയർ പിച്ച്, ഇലക്ട്രിക്കൽ ഡയഗ്രമുകൾ എന്നിവയുൾപ്പെടെയുള്ള ഒരു ഓട്ടോമേഷൻ നിർദ്ദേശം നൽകുന്നു.
- കൺവെയറും ലൈൻ ഇന്റഗ്രേഷനും: നിങ്ങളുടെ നിലവിലുള്ള നിർമ്മാണ ലൈനുമായി മെക്കാനിക്കൽ ഹാൻഡ്ഷേക്കുകൾ, അപ്സ്ട്രീം സെൻസർ സിഗ്നലിംഗ്, ഡ്രൈ-കോൺടാക്റ്റ് PLC ഹാൻഡ്ഷേക്കുകൾ എന്നിവ ഞങ്ങൾ സ്ഥിരീകരിക്കുന്നു.
അനുബന്ധ സംവിധാനങ്ങൾ
- ഓട്ടോമാറ്റിക് ഹോറിസോണ്ടൽ ഓർബിറ്റൽ റാപ്പിംഗ് മെഷീൻ സിസ്റ്റങ്ങൾ
- തുടർച്ചയായ ഓട്ടോമേറ്റഡ് ബോർഡ് പാക്കേജിംഗ് ലൈനുകൾ
- ഇൻഡസ്ട്രിയൽ സ്ട്രെച്ച് ഫിലിം റാപ്പിംഗ് സൊല്യൂഷൻസ്
അവലംബം
- മെക്കാനിക്കൽ എഞ്ചിനീയറിംഗ് & ഓട്ടോമേഷൻ ആർക്കിടെക്ചർ: FHOPE എഞ്ചിനീയറിംഗ് ഡിവിഷൻ, 2026-10-27
- മെഷീൻ വീഡിയോ ഡോക്യുമെന്റേഷൻ: യൂട്യൂബ് — kIGwZOkkULQ
- ബാധകമായ യന്ത്ര സുരക്ഷാ നിർദ്ദേശങ്ങൾ: ISO 12100:2010; EN 415-10; ISO 13849-1
- ടേൺഅറൗണ്ട് പ്രതിബദ്ധത: FHOPE സ്റ്റാൻഡേർഡ് RFP പ്രോട്ടോക്കോൾ (48-മണിക്കൂർ സാങ്കേതിക നിർദ്ദേശം നൽകാവുന്നതാണ്)
അവസാനം അവലോകനം ചെയ്തത്: 2026-10-27