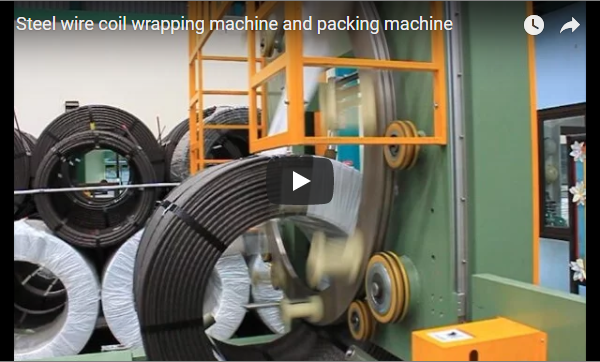
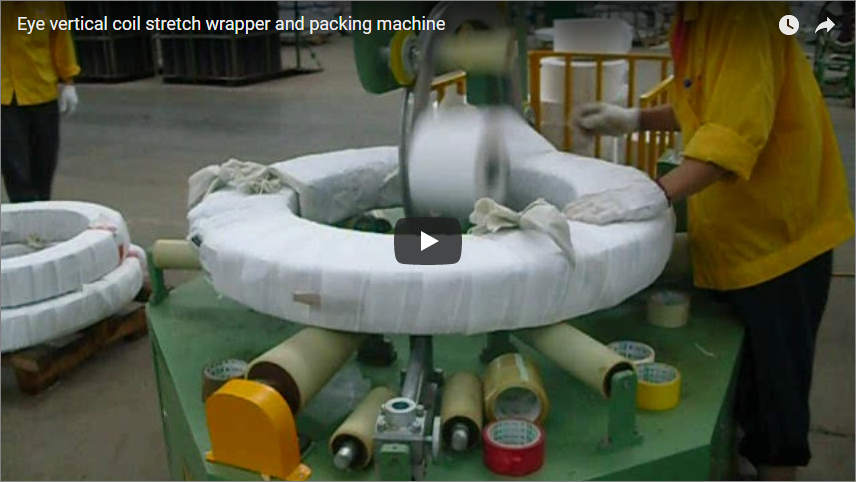
Kopsavilkums Horizontālā ruļļu iesaiņošanas iekārta FPC-300 ir paredzēta sagrieztu vara lentu, misiņa lentu un precīzijas leģētā tērauda lentu iesaiņošanai plakanā, ar aci pret debesīm vērstā orientācijā. Šauru ruļļu atbalstīšana tieši uz darbināmiem, ar poliuretānu izklātiem veltņiem novērš malu bojājumus, izliekšanos un aksiālu teleskopisku izliekšanos, ko izraisa gravitācija uz malām stāvošām sistēmām. FPC-300, kas paredzēta rūpnieciskām lentu apstrādes līnijām, apstrādā ruļļus, kuru svars ir no 10 līdz 1,000 kg un platums no 10 līdz 300 mm, ar maksimālo radiālā šķērsgriezuma diferenciāli (ārējais diametrs - iekšējais diametrs) zem 600 mm. Integrētie padeves un izejas rullīšu konveijeri ļauj to pielāgot nepārtrauktas sagriešanas, lentēšanas un iepakošanas darbībām, izmantojot drop-in sistēmu.
Saturs
- Kā darbojas horizontālā ietīšana
- Kāpēc horizontāli sloksnei
- Vai jūsu spole der?
- Aptīšanas laiks un izvade
- Materiāli un pārklāšanās
- Līnijas modernizēšana
- Komunālie pakalpojumi un drošība
- Atlases kontrolsaraksts
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti
Kā darbojas horizontālā ietīšana
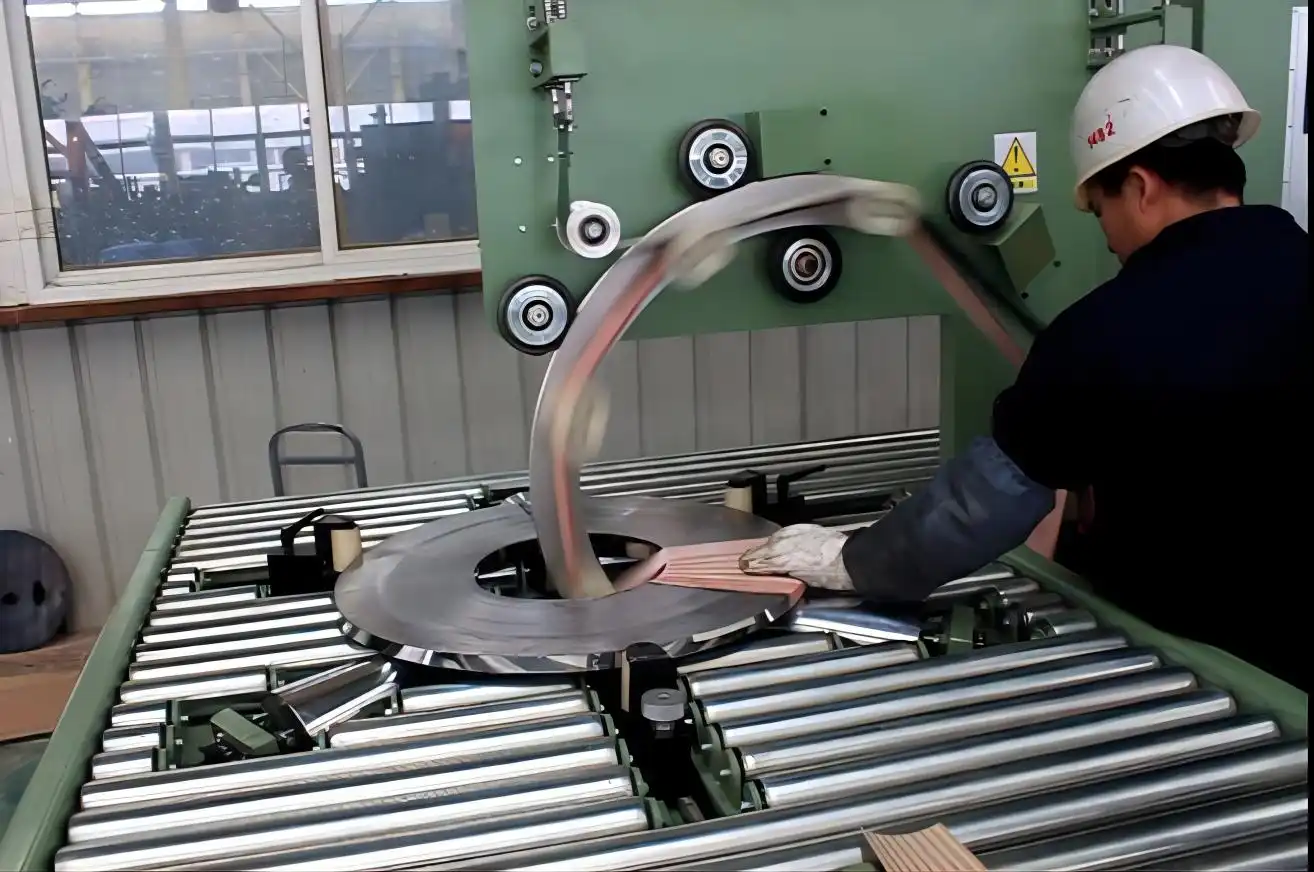
Spole horizontāli (ar aci pret debesīm) atrodas uz sinhronizētiem, motorizētiem konveijera veltņiem. Rotējoša C veida orbitālā gredzena forma virza iepakojuma materiāla transportieri caur atvērto spoles aci, izsmidzinot aizsargmateriālu pa šķērsgriezumu (ārējais diametrs, augšējā/apakšējā sānu virsma un iekšējais diametrs).
Gredzenam griežoties caur urbumu, apakšējie veltņi vienlaikus griež sloksnes spoli ap tās vertikālo centra līniju. Šī kombinētā kustība nodrošina pārklājošu spirālveida aptīšanu pa visu perimetru. Integrēta berzes bremze uz materiāla ratiņiem uztur nepārtrauktu, regulējamu tīmekļa spriegojumu (15–45 N), lai cieši nostiprinātu saišķi, neveidojot malu saritināšanos.
Kāpēc horizontāli sloksnei
Šaurām spraugas formas sloksnēm (platuma un diametra attiecība < 0.25) trūkst sānu konstrukcijas stingrības. Novietojot tās vertikāli uz to ārējiem diametriem (horizontāli), viss svars koncentrējas uz šauru tangenciālu kontakta laukumu. Šī nevienmērīgā slodze izraisa:
- Pastāvīga malu iespiedumu un griezumu deformācija uz mīkstajiem sakausējumiem (C1100 varš, fosfora bronza).
- Centra teleskopiska izbīdīšana un slāņa pārvietošana rotācijas laikā.
- Apgāšanās risks pārvietošanas laikā.
Atbalstot lentes spoli plakaniski uz tās virsmas (ar aci pret debesīm), statiskais svars tiek vienmērīgi sadalīts pa veltņa virsmu. Materiāls aptinas bez radiālā bīdes sprieguma, saglabājot spraugas spoles integritāti un ciešu ārējo aptinumu.
Vai jūsu spole der?
Spoles profilam jāatbrīvojas no orbitālā gredzena iekšējā diametra, materiāla ratiņu apvalka un konveijera platuma ierobežojumiem:
| Parametrs | FPC-300 dizaina aploksne |
|---|---|
| Spoles svara izturība | 10-1,000 kg |
| Sloksnes spoles platums (W) | 10–300 mm |
| Spoles ārējais diametrs (OD) | 700–1,200 mm |
| Spoles iekšējais diametrs (ID) | 400–900 mm |
| Radiālā sienas ierobežojums (ārējais diametrs – iekšējais diametrs) | < 600 mm (radiālā siena ≤ 300 mm) |
Radiālā sienas biezuma nosacījums nosaka klīrensu caur gredzena rīkli:
Radial Wall = (OD - ID) / 2 < 300 mm
Ja spoles ārējais diametrs ir 1,200 mm un iekšējais diametrs ir 500 mm, starpība ir 700 mm (siena = 350 mm). Lai gan gan ārējais diametrs, gan iekšējais diametrs atsevišķi atrodas diapazonā, šķērsgriezums traucēs materiāla padeves ceļam gredzena iekšpusē.
| Spoles piemērs | Ārējais diametrs (OD) | Iekšējais diametrs (ID) | OD – ID | Piemērotības novērtējums |
|---|---|---|---|---|
| Spole A | 1,000 mm | 508 mm | 492 mm | Pass (Siena = 246 mm ≤ 300 mm) |
| Spole B | 1,200 mm | 500 mm | 700 mm | Neizdevās (Siena = 350 mm > 300 mm ierobežojums) |
| Spole C | 800 mm | 400 mm | 400 mm | Pass (Siena = 200 mm ≤ 300 mm) |
Aptīšanas laiks un izvade
Cikla laiki ir atkarīgi no spoles perimetra, rotācijas ātrumiem un nepieciešamā plēves pārklāšanās procenta. Zemāk esošajā tabulā ir norādīti ražošanas ātrumi ar 10 sekunžu konveijera indeksēšanas pielaidi:
| Procesa fāze | Ātrgaitas gaismas spole | Smaga/blīva spole |
|---|---|---|
| Orbitālās ietīšanas cikls | 35 s | 50 s |
| Padeves un izvades pārsūtīšana | 10 s | 10 s |
| Kopējais cikla laiks uz vienu spoli | 45 s | 60 s |
| Bruto caurlaidspēja (spoles/stundā) | 80 spoles/h | 60 spoles/h |
| Kinemātiskā piedziņa | specifikācija |
|---|---|
| Gredzena griešanās ātrums | 5–100 apgr./min (ar invertora vadību) |
| Rullīšu lineārais ātrums | 2–4 m/min |
| Pārklāšanās regulējamība | Programmējams no 10% līdz 90% |
Piezīme. Neto izlaide ņem vērā plānoto ruļļu papildināšanu (2–3 minūtes katra maiņa).
Materiāli un pārklāšanās
Orbitālais ratiņi ir piemēroti dažādiem rūpnieciskajiem iepakojuma materiāliem atkarībā no virsmas jutīguma un mitruma aizsardzības prasībām:
| Punkts | FPC-300 specifikācija |
|---|---|
| Iepakojuma materiāli | VCI kreppapīrs, austa PP lente, LLDPE elastīgā plēve |
| Ruļļa serdes diametrs | Standarta 50 mm (2.0 collas) vai 76 mm (3.0 collas) |
| Ruļļa platums | 90–120 mm |
| Materiāla ruļļa ārējais diametrs | Maks. 200 mm (atkarībā no minimālā spoles ID) |
| Plēves spriegojuma kontrole | Mehāniskais sajūgs / regulējama atsperu bremze (15–45 N) |
Lai novērstu virsmas nobrāzumus uz spoguļapdares vara vai misiņa, gredzens griežas uz augstas kvalitātes poliuretāna berzes piedziņas riteņiem. Konveijera veltņi ir vulkanizēti ar 5 mm rūpniecisko nitrilgumiju (Šora cietība A 75). Gredzena augstuma regulēšana (manuāla rokrata vai motorizētas skrūves) centrē gredzena kaklu dažādos ruļļu augstumos.
Līnijas modernizēšana
FPC-300 ir konfigurēts modulārai integrācijai esošajās sagriezto ruļļu iepakošanas šūnās starp lejupvērsto/augšupvērsto iekārtu un palešu krautņotāju:
- Augstuma saskaņošana: Standarta konveijera veltņa augšdaļas (TOR) augstums ir 650–850 mm, ko var regulēt uz lauka, izmantojot īpaši izturīgus izlīdzināšanas paliktņus (±50 mm).
- Vadības rokasspiediens: Sausie kontakti, Profinet vai Ethernet/IP nodrošina tiešu savienojumu ar augšupējām spoļu piegādes rotācijas galdiem un lejupējām stīpošanas līnijām.
- Automatizācijas iespējas:
- Pneimatiskā astes skava un griešana: Automātiski notur un nofiksē plēvi ietīšanas spirāles galā.
- OD apkārtmēra lentes vienība: Uzliek līmlenti ap gatavās spoles ārējo diametru, lai nostiprinātu materiāla galus bez termiska kontakta.
Komunālie pakalpojumi un drošība
| Parametrs | Darbības prasība |
|---|---|
| Enerģija | 380 V maiņstrāva, 3 fāžu, 50/60 Hz (220 V / 480 V pēc izvēles) |
| Instalētā jauda | ~2.5 kW (gredzenu motors: 1.5 kW; veltņu piedziņa: 0.75 kW) |
| Saspiests gaiss | 0.5–0.7 MPa (5–7 bāri), filtrēts sauss gaiss, ~120 NL/min |
| PLC aparatūra | Siemens S7-1200 vai Delta PLC ar 7 collu krāsu HMI |
Drošības atbilstība atbilst starptautiskajiem mašīnu standartiem:
- Riska novērtēšana: Izstrādāts saskaņā ar ISO 12100:2010 mašīnu drošības principiem.
- Iepakošanas iekārtu kods: Atbilst drošības standartiem EN 415-10:2014.
- Operatora aizsardzība: Divkārši 4. kategorijas optiskie drošības gaismas aizkari konveijera ieejā/izejā; avārijas apturēšanas ķēde ar drošības releja atiestatīšanu; bloķējošas piekļuves durvis gredzenu ratiņiem.
Sloksnes ruļļa iesaiņojuma izvēles kontrolsaraksts
- Ruļļa izmēru diapazons: min./maks. ārējais diametrs (700–1,200 mm), iekšējais diametrs (400–900 mm), platums (10–300 mm).
- Maksimālais šķērsgriezums: Pārbaudiet, vai
(OD - ID) / 2 ≤ 300 mm. - Spoles svara spektrs: min./maks. lietderīgā slodze 10–1,000 kg robežās.
- Materiāla izvēle: LLDPE plēve, parasts papīrs vai VCI pretkorozijas plēve.
- Augšup/lejup pacēlums: veltņu augstums (TOR) un konveijera līnijas ātrums.
- Mērķa produktivitāte: Nepieciešamais ruļļu skaits stundā katrā maiņā.
Inženierijas bieži uzdotie jautājumi
J: Kāpēc šauras metāla lentes tin horizontāli, nevis vertikāli? A: Vertikāla šaura lente atrodas uz malas, radot aksiālas slīdēšanas (teleskopiskās) un malas iedobšanas risku. Horizontāls konveijers atbalsta pilnībā plakano virsmu, saglabājot lentes malas ģeometriju.
J: Kāda ir FPC-300 kritiskā ģeometriskā robeža?
A: Virs absolūtā ārējā diametra (1,200 mm) un iekšējā diametra (400 mm) spoles radiālā sienas biezuma (OD - ID) / 2 nedrīkst pārsniegt 300 mm. Šī atstarpe ir nepieciešama, lai plēves aizbāznis varētu brīvi iziet cauri spoles acij.
J: Kāds ir tipiskais iesaiņošanas cikla laiks? A: Tīra iesaiņošana aizņem 35 līdz 50 sekundes atkarībā no ārējā diametra un pārklāšanās attiecības. Kopējais cikla laiks, ieskaitot indeksēšanu, ir aptuveni 45 līdz 60 sekundes (60–80 spoles stundā).
J: Vai iekārtai ir nepieciešami speciāli pamatu enkuri? A: Nav nepieciešamas īpašas betona bedres. Iekārta izmanto stingru metinātu tērauda pamatni ar vibrācijas slāpējošiem, regulējamiem izlīdzināšanas paliktņiem.
J: Vai vienā piegājienā var apvienot vairākus iesaiņošanas materiālus? A: Jā. Divpakāpju dozatori ļauj vienlaikus vai secīgi uzklāt VCI papīru rūsas novēršanai, kam seko elastīgā plēve ūdensnecaurlaidīgai ārējai blīvēšanai.
Nākamais solis
- Iesniedziet spoles specifikācijas: Nosūtiet savu spoles izmēru sadalījumu (ārējais diametrs, iekšējais diametrs, platums, masa) un mērķa cikla laiku uz info@fhopepack.com.
- Pārskatiet pielāgoto GA izkārtojumu: Saņemiet 2D maketa rasējumu un tehnisko cenu piedāvājumu 48 stundu laikā.
- Līniju integrācijas audits: Koordinējiet darbu ar mūsu iepakošanas inženieru komandu, lai saskaņotu augšupējos konveijerus, elektriskās rokasspiedienus un pneimatiskos savienojumus.
Saistītā lasāmviela
- FPC-300 vara spoles iesaiņojuma tehniskais pārskats
- Automātiska vara sloksnes ruļļu iepakošanas līnija ar marķēšanu un sakraušanu
- Sagrieztu tērauda ruļļu iepakošanas un nolaišanas sistēmas
- Vara cauruļu ruļļu iepakošanas un saraušanas iekārtas
Avoti
- Iekārtu inženiertehniskie dati: FPC-300 horizontālais ruļļu iesaiņotājs
- Drošības un mašīnu standarti: ISO 12100:2010 Riska novērtējums & EN 415-10:2014 Iepakošanas mašīnu drošība
Pēdējoreiz pārskatīts: 2026-10-04