Kopsavilkums: Caurspīdīgā plēves ietīšana (radiālā/toroidālā ietīšana) nodrošina aizsargplēves, papīra vai VCI materiāla izvadīšanu caur tērauda un vara ruļļu centrālo dobo serdi (“acs”) un pāri to radiālajam perimetram. Sinhronizējot ruļļu rotāciju uz izturīgiem poliuretāna šūpuļa veltņiem ar ātrgaitas orbitālā gredzena kustību caur urbumu, šī automatizētā metode nodrošina pilnīgu, hermētiski noslēgtu 360° aizsardzību. Tā novērš iekšējo kondensāciju, malu noberšanos un atmosfēras oksidēšanos skarbos intermodālo pārvadājumu un ilgstošas uzglabāšanas apstākļos, ievērojot stingros ISO 9001 un EN 415-6 iepakošanas standartus.
Kā darbojas acu caurskatīšanas ietīšana
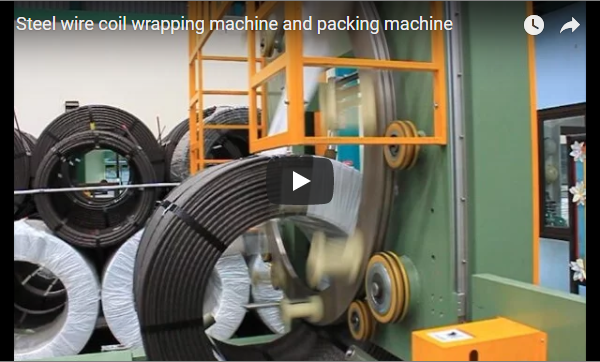
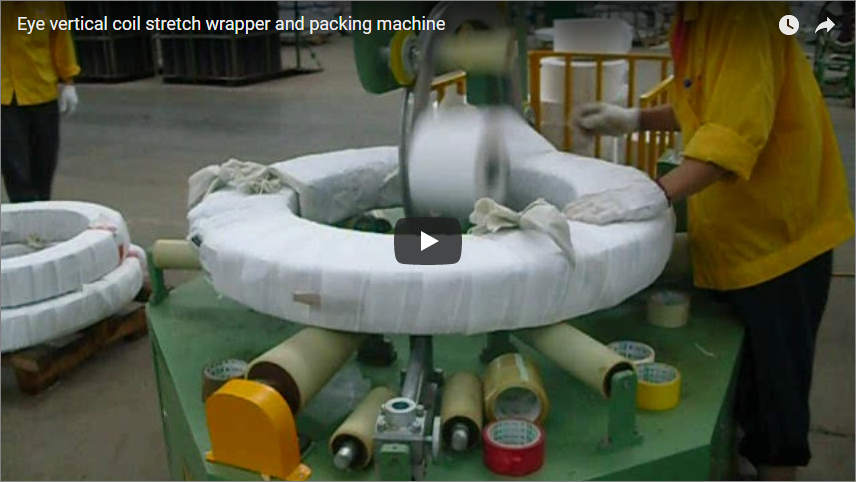
Caurredzamā ruļļa ietīšana (caurredzamā ietīšana) aizsargā smagos velmētos metālus, uzklājot pārklājošas plēves spirāles caur iekšējo diametru (ID) un pāri ārējam diametram (OD), iekapsulējot ruļļa korpusu, sānu virsmas un urbuma malas nepārtrauktā, ciešā apvalkā.
Atšķirībā no tradicionālajām palešu iesaiņošanas iekārtām, kas iesaiņo tikai ārējos cilindriskos profilus, caurredzamā iesaiņošanas iekārta koordinē divas sinhronizētas kustības asis:
- Toroidālā vagona revolūcija: Augstas precizitātes apļveida gredzens vai orbitālais atspoles ratiņš vada iepriekš izstieptās plēves rulli aksiāli caur spoles aci un apgriežas atpakaļ ap ārējo apvalku.
- Aksiālā spoles rotācija: Spole balstās uz motorizētiem, ar poliuretānu pārklātiem atbalsta veltņiem (šūpuļa veltņiem), kas to lēnām pārvieto ap horizontālo centra līniju.
Automatizētais rūpnieciskais cikls notiek sešās kontrolētās secībās:
- Spoles padeve un ielāde: C veida āķa celtnis, sijas tipa celtnis vai automātiski vadāms transportlīdzeklis (AGV) nolaiž sagrieztu vai frēzētu ruļļu uz īpaši izturīgiem bloķēšanas/šūpuļa veltņiem.
- Ģeometriskā centrēšana un nostiprināšana: Pneimatisks vai hidraulisks augšējā stabilizatora veltnis (augšējais piespiedējveltnis) saslēdzas ar augšējo ārējo diametru, lai novērstu šauru spoļu sasvēršanos vai nobīdi iesaiņošanas sprieguma ietekmē.
- Urbuma izlīdzināšana un atspoles ieeja: Gredzena mehānisms izlīdzinās ar spoles serdes asi; optiskie sensori pārbauda iekšējā diametra atstarpi pirms kustības sākuma.
- Sinhronizēta spirālveida ietīšana: Orbitālais gredzens darbina plēves ratiņus caur dobo centru ar ātrumu līdz 100 apgr./min, kamēr šūpuļa veltņi rotē spoli ar elektriski regulējamu pārnesumu attiecību. Pārklāšanos var regulēt no 30% līdz 70%, lai nodrošinātu nepārtrauktu hermētisku blīvējumu.
- Plēves iespīlēšana un griešana: Pneimatiskā roka satver plēves asti, nogriež to ar sakarsētu impulsa asmeni vai mehāniskām šķērēm un noslauka atloku pret spoles korpusu.
- Izmešana un pārvietošana: Piespiedējrullītis atbrīvojas, un ietītā spole virzās uz izvades ķēdes konveijera vai lejupvērsta konveijera marķēšanai un transportēšanai.
Mašīnas specifikācijas
Rūpnieciskās klases iepakošanas sistēmas apstrādā dažāda izmēra ruļļus, sagrieztus saišķus un smagas pamatspoles stingrās mehāniskās aploksnēs:
| Tehniskā parametrs | Standarta inženiertehniskā aploksne | Izturīgas dzirnavas specifikācija |
|---|---|---|
| Spoles iekšējais diametrs (ID) | 300–600 mm | 508–850 mm |
| Spoles ārējais diametrs (OD) | 500–1,600 mm | 800–2,200 mm |
| Spoles platums / ass garums | 100–1,200 mm | 300–2,500 mm |
| Kravas ietilpība | 500-5,000 kg | 3,000-35,000 kg |
| Saderīgi iepakojuma materiāli | LLDPE elastīgā plēve, VCI plēve, HDPE austa lente, kreppapīrs | Pastiprināta saliktā plēve, neitrāla šķiedru plātnes malu apdare |
| Plēves biezuma diapazons | 17–35 µm (70–140. izmēra) | 25–50 µm |
| Dzinēja iepriekšējas stiepšanas attiecība | 150%–300% (pārnesumu izvēle / VFD) | 200% –350% |
| Gredzena rotācijas ātrums | 20–80 apgr./min (ar invertora piedziņu) | Līdz 100 RPM |
| Darbības cikla laiks | 60–180 sekundes (viena sprauga/spole) | 2–5 minūtes (lielā galvenā spole) |
| Drošības atbilstība | EN ISO 12100, CE, EN 415-6 | OSHA LOTO, 4. kategorija / PLd droša kustība |
Caurredzama un tikai virsmas ietīšana
Uzklājot aizsargplēvi tikai pāri cilindra ārējam diametram, dobais urbums un spoles sānu sienas tiek pakļautas mitrumam, gaisā esošajiem sāļiem un mehāniskai nobrāzumam.
| Novērtēšanas metrika | Acu caurredzamības ietīšanas sistēma | Tikai virsmas (apļveida) apvalks |
|---|---|---|
| Aploksnes integritāte | 100% pilns pārklājums (ārējais diametrs, iekšējais diametrs un abas radiālās virsmas) | Tikai ārējais cilindriskais apvalks (ID un virsmas atvērtas) |
| Korozijas barjera (urbuma aizsardzība) | Pabeigts; bloķē iekšējo skursteņa efekta gaisa apmaiņu | Vāja; urbums darbojas kā nenoslēgts mitruma savācējs |
| Aizsardzība pret malu nodilumu | Augsta; šķērslaminēta plēve fiksē asas spraugas malas | Nulle; malas paliek pakļautas cilpas/āķa bojājumiem |
| Filmas patēriņa efektivitāte | Optimizēta, izmantojot dinamisko dzinēja priekšizstiepšanu (250%+) | Zema efektivitāte; nepieciešams pārmērīgs ārējo slāņu skaits |
| Strukturālā integritāte | Notur sadalītas lentes un vaļīgas spraugas kompakti | Iekšējo pārlaidumu nostiprināšanai nepieciešama manuāla tērauda lente |
| Pielietojuma piemērotība | Jūras eksports, atvērta tipa kravas transports, mitra uzglabāšana | Sausa iekštelpu uzglabāšana, īsa pārvietošana telpās |
Metālam specifiskas ietīšanas secības
Melnajiem un krāsainajiem metāliem ir nepieciešami dažādi iepakojuma slāņi atšķirīgās virsmas reaģētspējas, cietības un jutīguma pret krāsošanu dēļ.
Oglekļa tērauda un šķēlotā tērauda ruļļi
Aukstā velmējuma, cinkota un silīcija tērauda ruļļiem ir nepieciešami lieli mehāniskie fiksācijas spēki un aktīvas ķīmiskās tvaika barjeras:
- Primārais iekšējais slānis: Gaistošo korozijas inhibitoru (VCI) plēve, kuras molekulas iztvaiko un izveido nereaģējošu molekulāro slāni uz neapstrādāta tērauda, lai bloķētu ūdens tvaikus un skābekli.
- Sekundārais strukturālais slānis: Augstas caurduršanas izturības LLDPE lieta plēve (25–35 µm), uzklāta ar 200–250% iepriekšēju stiepšanu, lai noslēgtu VCI slāni un izturētu pret asām šķēlumu malām.
- Ārējais aizsargapvalks (pēc izvēles eksportam): Augsta blīvuma polietilēna (HDPE) austa lente vai gofrētas malas gredzeni novērš mehāniskus bojājumus C veida āķa un dakšas apstrādes laikā.
Augstas tīrības vara un misiņa spoles
Vara spolēm ir augsts blīvums (8.96 g/cm³), mīkstas virsmas, kas ir pakļautas skrāpējumiem, un tās ir jutīgas pret krāsas maiņu:
- Virsmas aizsardzība: Mazlīpoša, sēru nesaturoša, neitrāla kontaktplēve, kas uzklāta ar samazinātu spriegojumu, lai novērstu stiepes līmes atlikumus un nesaskrāpētu gatavo sloksnes virsmu.
- Sprieguma kontrole: Divkāršās slodzes šūnu slēgtās cilpas attīšana uztur vienmērīgu, zemāku ietīšanas spriegojumu (15–30 N), lai novērstu malu locīšanos vai gofrēšanu uz plānām vara sloksnēm.
- Atmosfēras izolācija: Daudzslāņu UV starojumu bloķējoša, pret aptraipīšanos vērsta tvaika barjera novērš melnas oksidēšanās un patinas veidošanos, ko izraisa mitrums un skābs gaiss.
Pirmsstiepšanas tehnoloģija
Uzlabotās ruļļu ietinēju iekārtas izmanto darbināmu divu veltņu iepriekšējas stiepšanas sistēmu, kas ir tieši uzstādīta uz kustīgā plēves ratiņiem.
Divi veltņi griežas, izmantojot sinhronizētas mehāniskas zobsiksnas vai neatkarīgus servomotorus. Lejupvērstais veltnis griežas ātrāk nekā augšējais veltnis, izstiepjot plēvi, pirms tā atstāj ratiņus:
Pre-Stretch Ratio (%) = [(L_final - L_initial) / L_initial] × 100
250% iepriekšējas stiepšanas koeficients pārvērš 1 metru neapstrādātas plēves 3.5 metros izmantojamas plēves:
- Materiālu izmaksu samazināšana: Iepriekšēja stiepšana samazina neapstrādātas plēves patēriņu par 45–60 % salīdzinājumā ar tradicionālajiem spriegotājiem ar berzes bremzēm.
- Molekulārā izlīdzināšana: Iepriekšēja stiepšana izlīdzina lineārā zema blīvuma polietilēna (LLDPE) polimēru ķēdes, palielinot stiepes izturību un caurduršanas izturību, vienlaikus samazinot izliekumu.
- Atlikušais aptīšanas spēks: Plēve saglabā elastīgo atmiņu, nepārtraukti radiāli saspiežot spoles iepakojumu, nesasmalcinot mīkstas vara malas vai smalkas spraugas spoles.
Drošības un darbības integrācija
Smagiem rotējošiem gredzeniem un spolēm, kas sver vairākas tonnas, ir nepieciešamas inženiertehniskas drošības vadības ierīces, kas atbilst EN ISO 13849-1 un EN 415-6 standartiem:
- Fiziskā apsardze un bloķēšanas ierīces: Perimetra žogs (vismaz 2,000 mm) ar divkanālu magnētiskās drošības bloķēšanas slēdžiem, kas aktivizē drošu apstāšanos, atveroties servisa vārtiem.
- Optiskās padeves/izvades drošība: 4. kategorijas drošības gaismas aizkari pie spoles ieejas un izvades portāliem izmanto izslēgšanas sensorus, lai atšķirtu kustīgas spoles no cilvēku iekļūšanas.
- Pretnokrišanas gredzenu fiksatori: Līdzsvarotajiem orbitālajiem gredzeniem ir sekundāri mehāniski kritiena apturētāji un pretnokrišanas vadotnes riteņi, kas aizsargā operatorus piedziņas ķēdes vai zobsiksnas noguruma laikā.
- Automatizācija un HMI: Siemens vai Allen-Bradley PLC, kas savienoti ar rūpnieciskajiem skārienekrāniem, izsauc spoļu aptīšanas receptes, pamatojoties uz spoles ID, ārējo diametru, platumu un metāla veidu.
Apkopes prasības
Lai nodrošinātu drošu darbību, nepieciešama visu mehānisko piedziņas un spriegošanas mezglu profilaktiskā apkope:
- Ikdienas pārbaudes:
- Pārbaudiet plēves karietes griezēja asmeni un notīriet to no plēves putekļiem vai līmes uzkrājumiem.
- Pārliecinieties, vai avārijas apturēšanas ķēdes, atslēgšanas stieņi un drošības gaismas aizkara optika nav aizsegta un darbojas.
- Iknedēļas pakalpojumi:
- Ieeļļojiet orbitālo gredzenu piedziņas ķēdes, vadotnes veltņus un atbalsta sliedes ar norādīto sintētisko smērvielu.
- Pārbaudiet šūpuļrullīšu poliuretāna virsmas, vai tajās nav iestrādātu šķembu vai nodiluma pazīmju, kas varētu atstāt pēdas gatavām metāla spolēm.
- Ikmēneša preventīvās revīzijas:
- Pārbaudiet piedziņas siksnas spriegojumu uz darbināmajiem priekšizstiepšanas veltņiem un notīriet uzkrājušās plastmasas atliekas.
- Apstipriniet slodzes sensoru plēves nospriegojuma devēju un gredzenu tuvuma sensoru dinamisko kalibrēšanu.
- Ceturkšņa sertifikācija:
- Pārbaudiet gredzena vadotnes gultņa atstarpes, lai saglabātu rotācijas izlīdzinājumu ±0.5 mm robežās.
- Izmēriet motora strāvas patēriņu, pārbaudiet pārnesumkārbas eļļas līmeni un pārbaudiet visu galveno šasijas enkuru skrūvju pievilkšanu ar griezes momentu.
Izvēles apsvērumi
Lai izvēlētos pareizo caur aci iesaiņošanas mašīnu, novērtējiet savas ražošanas prasības, ņemot vērā šos inženiertehniskos parametrus:
- Izmēru aploksne: Nosakiet minimālo urbuma iekšējo diametru, maksimālo ārējo diametru, maksimālo platumu un maksimālo svaru uz vienu ruļļa iepakojumu.
- Cikla laiks un jauda: Pielāgojiet nepieciešamo stundas caurlaidspēju līnijas ātrumam un izvēlieties starp orbitālo nepārtraukto gredzenveida ietinēju vai lielas ietilpības atspoles ietinēju.
- Iepakojuma materiālu maisījums: Nosakiet, vai jūsu pārvadāšanas videi ir piemērota vienkārša elastīgā plēve, divslāņu plēve ar austu lenti vai kombinētā VCI aizsargplēve.
- Augu izkārtojuma integrācija: Apstipriniet padeves/izvades augstumus, grīdas slodzes novērtējumus (MPa), celtņa sniedzamību un savienojumus ar automatizētiem ruļļu vagoniem, sliedēm vai lejupējiem stropēšanas galdiem.
- Elektriskās un vadības arhitektūras: Norādiet reģionālos lauka kopņu protokolus (Profinet, EtherNet/IP), vadības sprieguma standartus un rūpnieciskās drošības vērtējumus.
Nākamie soļi
Lai novērtētu jūsu tērauda vai vara ruļļu līnijas iepakošanas sistēmas, izmantojot “caurredzami” metodi:
- Apkopot ražošanas datus: Dokumentējiet ruļļu iekšējos/ārējos diametrus, sloksnes platumus, ruļļu svaru un nepieciešamo apstrādes skaitu stundā.
- Iesniegt parametrus inženiertehniskai pārskatīšanai: Sazinieties ar inženieru komandu, izmantojot info@fhopepack.com ar jūsu dimensiju matricu, rūpnīcas grīdas rasējumiem un iepakojuma specifikācijām.
- Saņemiet pielāgotu tehnisko piedāvājumu: Mēs piegādāsim pilnu maketa paketi, tostarp 3D līniju diagrammas, cikla laika aprēķinus, plēves stiepes analīzi un komunālo pakalpojumu patēriņa aprēķinus.
- Apstiprināt inženiertehniskos iesniegumus: Veiciet kopīgas konstrukcijas pārskatīšanas ar mūsu mehāniskās inženierijas komandu, lai pabeigtu jūsu ruļļu apstrādes iekārtas izstrādi.
- Uzstādīšana un nodošana ekspluatācijā: Sākotnējie rūpnīcas inženieri pārrauga uzstādīšanu uz vietas, elektrisko pieslēgumu, recepšu regulēšanu un pilnīgu operatoru apmācību.