Kopsavilkums Satīšana, griešana un stīpīšana vienā sinhronizētā ciklā novērš nepieciešamību pēc nodošanas ruļļu attīšanas laikā. Automātiska stiepļu tinšanas un stīpīšanas mašīna paņem stiepli no spoles, iztaisno un padod to, satin to ruļļos ar noteiktu iekšējo un ārējo diametru, nogriež to mērķa garumā un nākamajā solī sastiprina gatavo ruļļu. Caur to iet tērauda, nerūsējošā tērauda, vara un alumīnija stieples, un ruļļu izmēri ir norādīti katram projektam.
Saturs
- Viena mašīna, viena secība
- Atmaksa un barošana
- Precīza tinšana
- Griešana mērķī
- Spoles piestiprināšana
- Izmešana un apstrāde
- Tipiski konfigurācija
- Kas redzams video
- Atlases kontrolsaraksts
- Vadības ierīces un drošība
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti un standarti
Viena mašīna, viena secība
Satīšana un nostiprināšana ir divas darbības, kas agrāk nozīmēja divus darba posmus. Automātiskajā tinšanas iekārtā stieple tiek izvilkta no izvades avota, uztīta spolē, nogriezta noteiktajā garumā un nostiprināta vienā un tajā pašā secībā, tāpēc spole atstāj iekārtu jau nostiprināta.
Atmaksa un barošana
Stieple sākas uz spoles vai izvades, ko mašīnā ievelk padeves mehānisms, kas uztur vienmērīgu spriegojumu un ātrumu. Taisnošanas veltņi noņem stieples izliekumu pirms tās satīšanās, lai vienmērīgs tinums nesāktos no līkas līnijas.
Precīza tinšana
Tīšanas mehānisms tin vadu pēc noteiktiem izmēriem, nevis fiksēta minējuma. Iekšējais diametrs, ārējais diametrs un šķērsvirziena platums ir plāns, un tīšanas raksts veido glītus slāņus, lai spole saglabātu savu formu, nevis savērptos mudžeklī.
Griešana mērķī
Kad spole sasniedz mērķa garumu vai svaru, integrēts griezējs tīri nogriež stiepli. Tā kā griešanu aktivizē produktu skaits, katra spole tiek noņemta vienādā izmērā neatkarīgi no tā, kas to darbina.
Spoles piestiprināšana
Spole tiek pārvietota uz stropēšanas staciju, kur pa perimetru tiek uzlikta viena vai vairākas stropes, lai noturētu tinumus vietā. Siksnu materiālu, skaitu un pozīciju var programmēt katram produktam. PET stropes ir piemērotas apdarei, kas viegli marķē; tērauds ir piemērots smagiem spoliem, kas saglabā savu formu bez elastības, un izvēle ir iespējama katram projektam. Siksnām ir divi uzdevumi: tās saglabā spoles formu ērtai apstrādei un neļauj stieplei atritīties.
Izmešana un apstrāde
Sasietais ruļļa rullis tiek izmests uz konveijera, uzkrāšanas galda vai noliekšanas mehānisma, atkarībā no projekta veida, kā ruļļa tiek izsūtīts. Rullis tiek piegādāts gatavs nākamajam iepakošanas vai nosūtīšanas posmam, operatoram neiedziļinoties iekārtā.
Tipiski konfigurācija
Zemāk norādītie skaitļi ir šīs iekārtu klases izplatītākās sākuma robežas, un tās tiek apstiprinātas katram projektam.
| Parametrs | Tipisks diapazons, apstiprināts katram projektam |
|---|---|
| Vadu diapazons | jūsu līnijas materiāls, diametrs un padeves ātrums |
| Spoles plāns | iekšējais un ārējais diametrs, šķērsvirziena platums, raksts |
| Samazināt | aktivizē garums vai svars mērķis |
| pēriens | PET vai tērauds, skaits un pozīcija programmējama, izvēle katram projektam |
| Izgrūšana | konveijers, galds vai slīpums atbilstoši jūsu izvades sistēmai |
| Elektroapgāde | 380 V trīsfāžu 50 Hz vai 220 V vienfāzes vieglajām mašīnām, kas tiek izvēlēts katram projektam rūpnīcas piegādes brīdī |
Kas redzams video
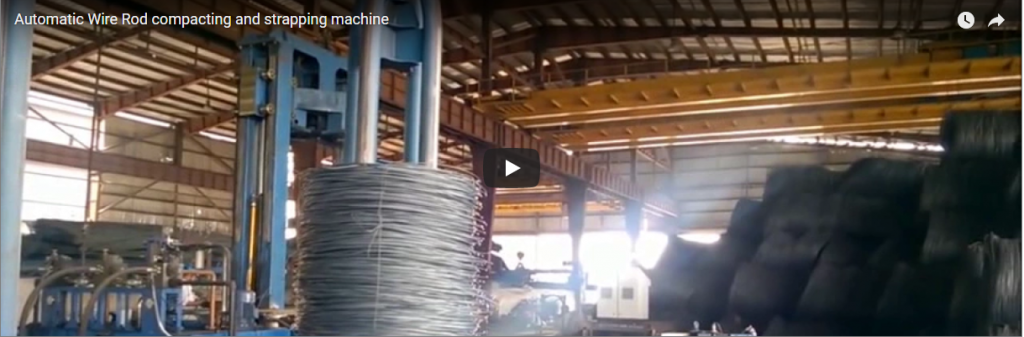
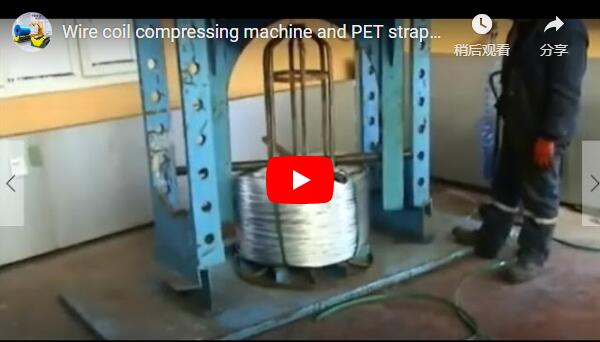
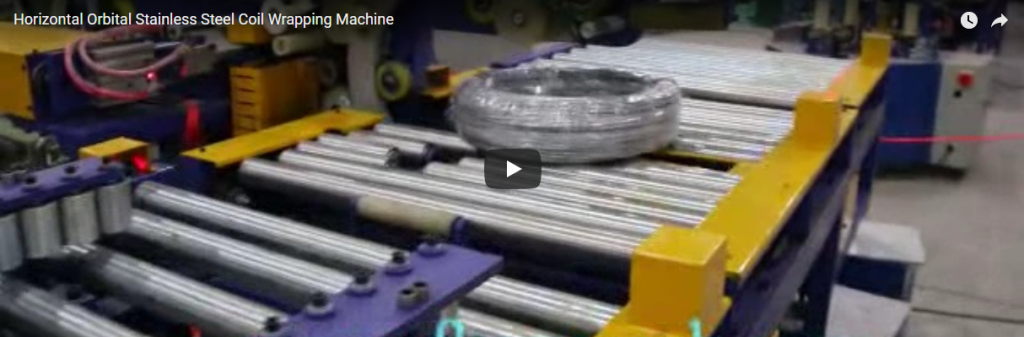
Mūsu videoierakstā redzama stieples padeve, satīšana un transportēšana uz stropēšanas staciju vienā iekārtā. Tā ir vispārīga demonstrācija, tāpēc stieples klāsts, spoles izmēri un stropēšana jūsu produktam tiek apstiprināta ar mums katram projektam.
Atlases kontrolsaraksts
| jautājums | Apstiprināt katram projektam |
|---|---|
| Vadu materiāls un diametrs | padeves un spoles iestatīšana |
| Spoles izmēri | iekšējais un ārējais diametrs, platums |
| Griešanas metode | garuma vai svara trigeris |
| Siksnu skaits un pozīcija | par produktu |
| Izvadīt | izmešanas un apstrādes stils |
| Elektroapgāde | spriegums, fāze un frekvence uz vietas |
Vadības ierīces un drošība
Mašīna darbojas no vadības paneļa ar avārijas apturēšanas pogu operatora pozīcijā un aizsargiem ap padeves, tīšanas un siksnu notīšanas zonām. Līnijas darbības laikā turiet rokas attālumā. Regulāras pārbaudes ietver padeves veltņus, tīšanas mehānismu, griezēju un siksnu galviņu saskaņā ar mašīnas rokasgrāmatu.
Inženierijas bieži uzdotie jautājumi
J: Vai viena iekārta var apstrādāt dažādus ruļļu izmērus? A: Jā. Ruļļu izmēri, griešanas mērķis un siksnu plāns tiek iestatīti panelī, tāpēc izmēra maiņa ir saglabāta izvēle, nevis pārbūve.
J: Kādas stieples tas padod? A: Zema un augsta oglekļa satura tērauda, nerūsējošā tērauda, vara un alumīnija stieples, ar padeves un tinšanas komplektu katram projektam atbilstoši materiālam.
J: Kā tiek sasietas spoles? A: Pa apkārtmēru tiek uzlikta viena vai vairākas PET vai tērauda siksnas, kuru skaitu un pozīciju var programmēt katram produktam.
J: Vai griešanas kvalitāte atšķiras atkarībā no spoles? A: Nē. Griezējs ieslēdzas pie iestatītā garuma vai svara, tāpēc spoles katrā piegājienā nogriežas vienādā izmērā.
J: Kā gatavā spole tiek izmesta? A: Tā tiek izmesta uz konveijera, galda vai slīpuma iekārtas, gatava nākamajam iepakošanas vai nosūtīšanas posmam.
Nākamais solis
- Sūtiet mums e-pastu uz info@fhopepack.com, norādot savu vadu klāstu, spoļu izmērus un apjomus.
- Mēs nosūtām spolēšanas un stropēšanas iekārtas piedāvājumu un maketa rasējumu 48 stundu laikā.
- Mēs organizējam objekta apsekošanu, lai apstiprinātu pakalpojumus un platību.
Saistītā lasāmviela
- Vadu spoles ietīšana un iepakošana: tehnoloģija un labākā prakse
- Spoles iepakojums: darbība un pielietojums
- Spoles kraušanas mašīna
- FHOPE iepakošanas iekārtu produktu līnijas
Avoti un standarti
- ISO 12100:2010 — Mašīnu drošība. Vispārīgie projektēšanas, riska novērtēšanas un riska samazināšanas principi
- EN 415-10:2014 — Iepakošanas mašīnu drošība. Vispārīgās prasības
- EN ISO 13849-1:2023 — Mašīnu drošība. Vadības sistēmu ar drošību saistītās daļas
- FHOPE automātiskās stiepļu tinšanas un stropēšanas iekārtas demonstrācijas video. Pārskatīts kā vispārēja demonstrācija; stiepļu klāsts, ruļļu izmēri un stropēšana ir apstiprināta katram projektam.
Pēdējoreiz pārskatīts: 2026-10-10