Pārskats
Ruļļu iepakošana apvieno trīs lēmumus: cik daudz darba nepieciešams katram tinumam, cik vienmērīgi plēve notur slodzi un vai tinšanas solis atbilst tinēja, kas to padod, darbībai. FHOPE piegādā gan manuālas stacijas, gan automatizētas ruļļu līnijas, un pareizā izvēle ir atkarīga no jūsu apjomiem un ruļļu izmēriem. Šajā rokasgrāmatā ir aprakstīts, kā darbojas katra opcija, ko automatizēta līnija dara ar spoli un kas jānorāda, un tā ir paredzēta ruļļu dzirnavu inženieriem un ruļļu līniju pircējiem.
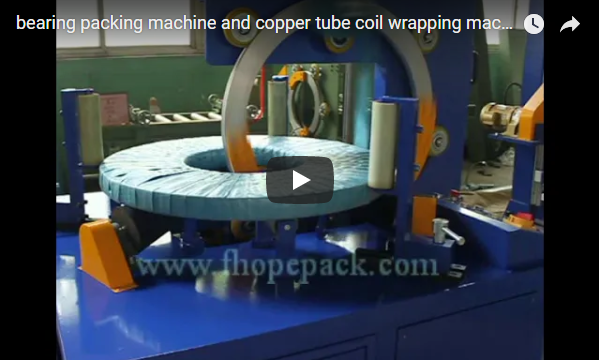
Zemāk redzamajā video ir redzama automatizētā līnija, kas ietina spoli uz konveijera un pārvieto to uz siksnu uzspiešanas vietu:
Manuālā stacija pret automatizēto līniju
| Aspekts | Manuālā stacija | Automatizēta līnija |
|---|---|---|
| Darbaspēks uz vienu spoli | Operatora pozīcija, plēves un siksnas uzlikšana ar rokām; visvairāk minūtes uz vienu spirāli | Operators uzrauga; mašīna tin un nostiprina |
| Filmas konsistence | Ar rokām pieliktais spriegojums atšķiras atkarībā no aptinuma. | Gredzens uzklāj iepriekš izstieptu plēvi kontrolētā pārklājumā, tinumu pie tinuma |
| Temps ar spolētāju | Stacija gaida roku darbu | Cikls ir iestatīts uz augšupvērsto tinuma ātrumu |
| Investīcijas un ietekme uz vidi | Zema ieejas maksa, vienkārši pakalpojumi | Augstāka ieeja; nepieciešama grīdas platība un vadības panelis |
Manuālā stacija darbojas ar mazu apjomu un nelielu dažādību. Svarīgākais ir konsekvence: ar roku pielietotais spriegums mainās, un visvairāk minūšu uz vienu spoli nepieciešams punktā, kur līnija to gaida.
Kā automatizētā auklas aptīšanas un nostiprināšanas sistēma
| Solis | Kas notiek |
|---|---|
| Ievads | Spole tiek ievadīta pa īpaši izturīgu veltņu vai ķēdes konveijeru, kura izmērs ir pielāgots spoles platumam, un virsmas aizsardzībai katram projektam tiek izvēlēta atbilstoša pamatnes virsma (piemēram, ar gumiju pārklāti veltņi). |
| Pozicionēšanas | Uztvērēja stacija nosaka spoles pozīciju; centrēšanas sviras izlīdzina iekšējā diametra asi ar ietīšanas gredzena centru. |
| Gredzena aptinums | Kamēr plēves gredzens to rotē, spole paliek nekustīga; pirms plēves uzklāšanas to izstiepj iepriekšējas stiepšanas veltņi. |
| pēriens | Lentes uzlikšanas iekārta uzliek nospriegotas tērauda vai PET lentes noteiktajās pozīcijās. |
| Mala un aizvēršana | Automātiska blīvēšanas vai saraušanās mala pabeidz pārklājumu tur, kur to pieprasa specifikācija. |
| Izvadīt | Ietītā spole tiek nodota uzglabāšanai vai transportēšanai. |
Pozicionēšana ir tas, ko vispirms veic automatizētā ietīšana: necentrēts ietījums pārvietojas kustības laikā neatkarīgi no tā, cik ātri tas tika veikts, un nekas pēc pozicionēšanas nevar labot nobīdītu sākumu. Rezultāts ir pārklājums ar vienmērīgu saspiešanu un pastāvīgu pārklāšanos no vienas spoles uz otru.
Ko norādīt
| ievade | Kāpēc tas ir svarīgi |
|---|---|
| Spoles ārējais/iekšējais diametrs, platums un svars | Iestata konveijeru un gredzena apvalku |
| Spoles dienā un līnijas ātrums | Manuālā stacija salīdzinājumā ar automatizēto līniju |
| Tranzīta režīms | Nepieciešamais plēves un siksnu daudzums katrai kravai |
| Augšupvērstas spirāles ātrums | Līnijas izeja, kas atbilst spolētājam |
| Grīdas platība un pakalpojumi | Izkārtojums un pieejamais gaiss un jauda |
| Elektroapgāde | Spriegums, fāze un frekvence uz vietas |
Visa izvēle tiek noteikta katram projektam, pamatojoties uz jūsu spoļu izmēriem un nepieciešamo līnijas ātrumu.
Rūpnīcas testēšana un pieņemšana
- Pilna cikla pierādījumi. Pieprasiet reprezentatīvas spoles pilnu aptīšanas un stropēšanas ciklu testa žurnālu.
- Pagarināts skrējiens. Pārdevēja deklarētā prakse attiecībā uz šo iekārtu saimi ietver gandrīz nepārtrauktu testēšanu pirms piegādes (līdz aptuveni 24 stundām, ja norādīts).
- Kontrole un drošība. Nodrošina vienmērīgu, atsaucīgu vadību un pārbaudītu avārijas apstāšanos; bloķēšanas ierīces neļauj operatoriem atrasties konveijeru un siksnas galvas tuvumā, un gredzens ir noslēgts vietā, kur cikls ir automātisks.
- Slodzes stabilitāte. Pierādījums, ka aptītā spole testēšanas laikā notur siksnas spriegojumu.
- Nodošana ekspluatācijā. Rakstisks uzstādīšanas, nodošanas ekspluatācijā un pakalpojumu sniegšanas uz vietas apraksts.
- Stiepļu spoles iepakošanas mašīna ar iesaiņošanas stacijas kustību – Ruļļu iesaiņošanas stacijas mehānika tajā pašā saimē.
- Tērauda spoles tilteris ar pielāgotu pakalpojumu – Spoles noliekšana un vadīšana pa līniju.
- Spoles apgriešanas un rūpnieciskās apgriešanas risinājumi – Ruļļu un palešu krāvēji, ko izmanto kopā ar iesaiņošanas līnijām.
Ierodoties, atkārtojiet: tukšs cikls, piekrauts cikls, avārijas apstāšanās.
FAQ
J: Manuāla stacija vai automatizēta līnija?
A: Nelieliem apjomiem ir piemērota manuāla vai pusautomātiska stacija; pieaugot ruļļu skaitam dienā, automatizēta līnija atmaksājas ar konsekvenci un ražību. Izvēle ir atkarīga no jūsu apjomiem katrā projektā.
J: Kāpēc spoles centrēšana ir vissvarīgākā lieta?
A: Necentrēts ietījums transportēšanas laikā nobīdās un prasa pārvietošanas laiku; izlīdzināšana pirms ietīšanas ir atšķirība starp stabilu kravu un pārstrādātu.
J: Kādu plēvi un siksnu tas izmanto?
A: Stiepjamā plēve ar iepriekšēju stiepšanas kontroli un tērauda vai PET siksnas, kas nospriegotas atbilstoši slodzei. Apstiprināts katram projektam.
J: Vai līnija var turēt līdzi tinēja ātrumam?
A: Jā — izejas jauda tiek iestatīta atbilstoši augšupējam tinuma ātrumam, tāpēc tinums nekļūs par sašaurinājumu.
J: Kādi standarti ir piemērojami?
A: Mašīnu saime ir izstrādāta, izmantojot EN 415-10 kā iepakošanas mašīnu drošības atsauci un ISO 12100 riska novērtējumu gredzenu un lentīšu stacijām.
Nākamais solis
Nosūtiet spoles ārējo/iekšējo izmēru/platumu/svaru, spoles dienā, tranzīta veidu un augšupējās tinšanas ātrumu, lai salīdzinātu stacijas un līnijas, kā arī izveidotu izkārtojuma rasējumu.