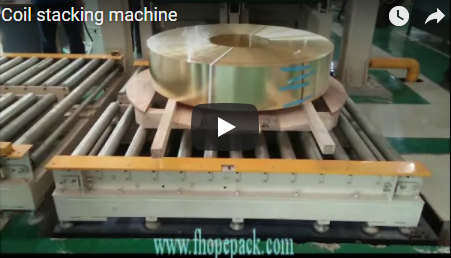
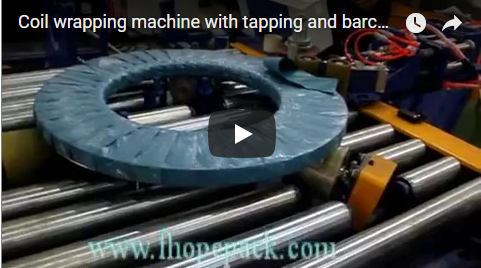
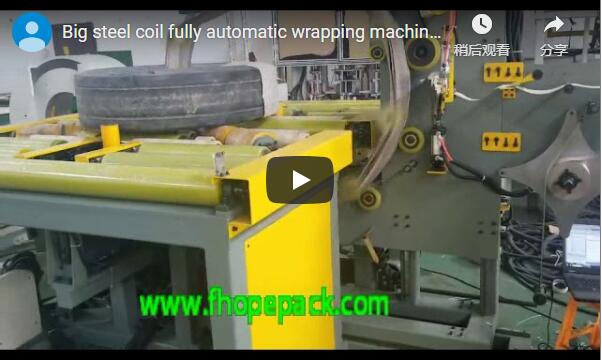
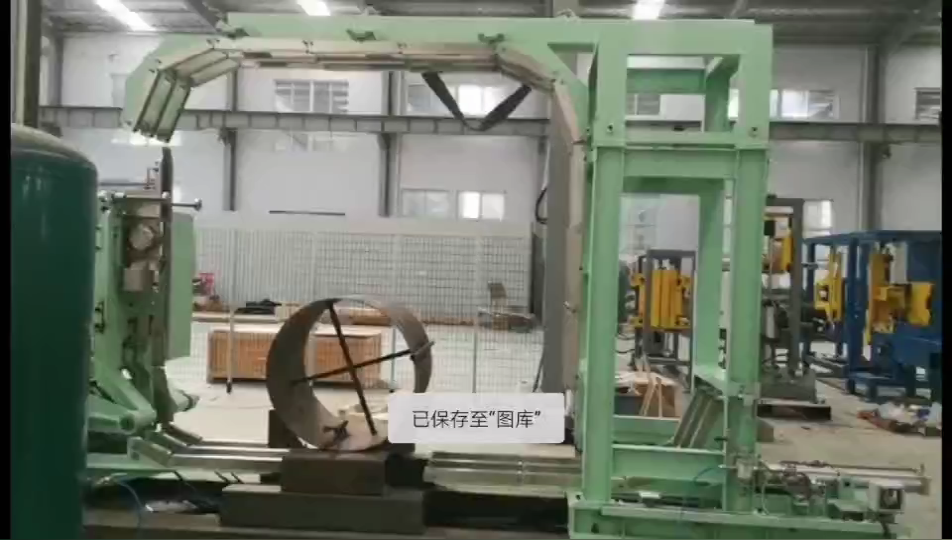
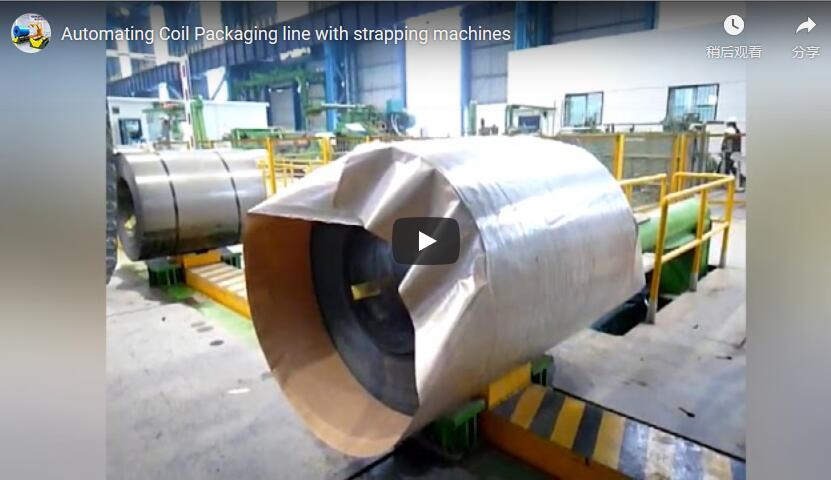
Kopsavilkums Starp fabriku un nosūtīšanas zonu tērauda ruļļi ir jānovieto, jāaizzīmogo un jāietin, un tas jādara ar celtņa āķi un manuālu takelāžu, un šajā brīdī rodas lielākā daļa virsmas bojājumu. Automātiska tērauda ruļļu iepakošanas līnija satver ruļļus, apstrādā to gala virsmas un ietin tos uz mehāniski darbināmiem veltņiem, operatoram nevienā solī neceļot tos. Īsajā klipā zemāk ir parādīta viena līnija, kurā spoles tiek cikliski pārvietotas; pārējā šīs lapas daļā ir paskaidrots, ko dara katra stacija, kad tā jāpievieno un kā tiek noteikta atbalsta ģeometrijas izmērs jūsu ruļļu klāstam.
Saturs
- Līnija īsumā
- Kā spole pārvietojas pa līniju
- Papildu stacijas un kad katra no tām atmaksājas
- Spoles atbalsts: veltņa soļa noteikums
- Vadības ierīces un drošība
- Atlases kontrolsaraksts
- Inženierijas bieži uzdotie jautājumi
- Publicētie specifikācijas dati
- Saistītā lasāmviela
- Avoti
- Nākamais solis
Līnija īsumā
Tērauda ruļļu iepakošanas līnija nav viena mašīna. Tā ir fiksēta, savstarpēji savienotu staciju secība, caur kuru spole iziet vienu reizi: tā satver spoli, saspiež un noblīvē tās gala virsmas, aptin to un atbrīvo. Spole atstāj līniju orientēta un aizsargāta, lai pārietu uz nākamo apstrādes zonu.
Ko tas nozīmē uz grīdas: personai, kura agrāk katrā pārvietošanas reizē uzlika ķēdes uz spoles, tas novērš lielāko daļu manuālo pacelšanas reižu. Līnijas vadītājam spoles pozīcija, kas iznāk no katras stacijas, ir atkārtojama, tāpēc nākamajai stacijai spole nav jāatrod no jauna.
Kā spole pārvietojas pa līniju
Klipā secība izskatās šādi:
- Padeves. Spole tiek piegādāta plakani guļot uz neslīdoša motorizēta rullīšu konveijera.
- Satveršana un centrēšana. Hidrauliska skava satver spoli, paceļ to darba augstumā un centrē virs stacijas; rullīšu gulta darbojas ar skavas spēku, lai spole nevarētu šūpoties.
- Gala virsmas apstrāde. Nolaišanas stacija nolaižas uz spoles, kamēr tā tiek turēta, piespiež un noblīvē spoles gala virsmu un pēc tam paceļas.
- Ietīšana. Spole tiek novietota atpakaļ uz konveijera un pārvietota uz speciālu iesaiņošanas staciju.
- Atlaidiet. Mehānisms atiestatās, un spole atstāj staciju, orientēta uz nākamo procesa zonu.
Papildu stacijas un kad katra no tām atmaksājas
Ne katrai līnijai ir nepieciešama katra stacija. Pievienojiet staciju tikai tad, ja to prasa spoles maršruts vai jūsu process.
| Stacija | Ko tas pievieno | Pievienojiet to, kad… |
|---|---|---|
| Spoles pacēlājs vai lejupvērsts | Pagriež vai pārorientē spoli (no acs pret debesīm, no acs pret sienu vai nospiež no gala puses). | Jūsu iesaiņojumam ir nepieciešama īpaša acu orientācija, un spoles tiek piegādātas citā veidā. |
| Satveršanas un centrēšanas ratiņi | Hidrauliska skava ar pacelšanas un centrēšanas kustību | Spoles jānovieto ārpus konveijera vai jācentrē bez celtņa. |
| Ietīšanas stacija | Aptīt apkārtmēru un virsmas ar mehānisko stiepes plēvi | Elastīgais vai aizsargaptinums ir iekļauts darbības jomā |
| Siksnas stacija | Radiālā vai apkārtmēra siksna pirms nosūtīšanas | Spoles jānostiprina, lai tās varētu sakrauties vai transportēt garos attālumos. |
| Svēršana (pēc izvēles) | Iekšējā spoles svara uztveršana | Jums ir nepieciešams svars piegādes dokumentos, inventārā vai kravas validējumā |
| Signāltornis | Trīskrāsu statusa indikators pie padeves | Operatoram ir nepieciešams īss ieskats līnijas statusā |
Ietīšanas posmā ir iespējams programmēt rakstus, pārklāšanās procentuālo daļu un plēves spriegojumu atkarībā no spoles izmēra un virsmas veida saskaņā ar FHOPE produkta literatūru. Tie tiek iestatīti vadības programmā, sākot ekspluatāciju, nevis fiksēti rūpnīcā.
Spoles atbalsts: veltņa soļa noteikums
Ģeometrija, no kuras nevar izvairīties, ir tā, kā spole atrodas uz konveijera. Projektēšanas noteikums paredz, ka zem mazākās spole, kurai līnija ir paredzēta, ir vismaz trīs veltņi. Mazāks saskares punktu skaits ļauj plānai vai šaurai spolei šūpoties starp veltņiem un izjaukt fiksācijas izlīdzinājumu.
Ilustratīva darba piemērs ar apzīmējumu, nevis specifikāciju:
| Punkts | Vērtība |
|---|---|
| Mazākā spoles ārējā diametra (ilustratīvam piemēram) | 800 mm |
| Rullīšu piķis (ilustratīvi) | 200 mm |
| Veltņi zem spoles, 800 dalīts ar 200 | 4 |
Ja jūsu mazākais ruļļa diametrs ir mazāks, samaziniet soli; ja jūsu diapazons ir plašs, apstipriniet sliktāko scenāriju katram projektam, nevis vidējo vērtību. Integrēta līnija parasti aptver vidējo rūpniecisko diapazonu. Ruļļu ārējais diametrs ir aptuveni 600–800 mm, bet lielāko ruļļu ārējais diametrs ir aptuveni 1.2–1.5 m, bet iekšējais diametrs – 0.6–0.8 m. Precīzs jūsu līnijas ārējais diametrs, iekšējais diametrs, platums un svars tiek iestatīti projekta izstrādes laikā, un ruļļu ass apstrāde tiek fiksēta atbilstoši jūsu ruļļu diapazonam tajā pašā posmā.
Vadības ierīces un drošība
Drošības arhitektūra ir izstrādāta atbilstoši CE (EN ISO 13849-1 / EN 415-10) un OSHA projektēšanas prasībām. Standarta piegādes komplektācijā ietilpst savstarpēji savienots perimetra žogs ap apdraudējuma kameru, drošības gaismas aizkari ar izslēgšanas funkciju konveijera ieejā un izejā, kā arī divkanālu avārijas apturēšanas ķēdes katrā operatora pozīcijā. Personāls ieiet kamerā tikai tad, kad līnija ir apturēta un izolēta.
Līnija darbojas savstarpēji savienotā, uz PLC balstītā secībā: skava, nolaižamais transportieris un konveijers nevar darboties nepareizi, tāpēc vaļīga spole nekad netiek pārvietota garām kustīgai galvai. Trīskrāsu signāla tornis līnijas darbības laikā deg zaļā krāsā, un sarkani vai dzelteni stāvokļi ar atiestatīšanas darbību seko vadības programmai. Punkta piemērojamība jūsu mērķa tirgum tiek apstiprināta projekta inženierijas laikā.
Atlases kontrolsaraksts
- Mazākais un lielākais spoles ārējais diametrs, iekšējais diametrs un svars, lai iestatītu veltņa soli un skavas nominālo slodzi.
- Nepieciešamā acu orientācija pie ietinēja, lai izvēlētos sasvērēju vai tiešu horizontālu padevi.
- Aptīšanas materiāla, pārklāšanās un siksnu nepieciešamība, lai iestatītu aptīšanas un siksnu stacijas un plēves programmu.
- Cikla laiks un pozicionēšanas mērķis, lai saskaņotu pielaides joslu ar mūsu inženieru komandu.
- Drošības darbības joma: žogi, bloķētas durvis, avārijas apturēšanas un gaismas aizkaru atveres atbilstoši galamērķa tirgus standartiem.
- Vadības saskarne: PLC platforma, lauka kopne un attālinātā diagnostika, kas saskaņota projekta inženierijā.
Inženierijas bieži uzdotie jautājumi
J: Vai līnijai ir nepieciešams operators? A: Nē — normālas darbības apstākļos secība notiek pilnībā automātiski un operators ir nepieciešams tikai uzraudzībai, nevis celšanai.
J: Cik veltņu jāatrodas zem ruļļa? A: Vismaz 3 veltņiem zem mazākā ruļļa jūsu diapazonā; 800 mm ruļļam ar 200 mm soli darba piemērā jāatrodas uz 4 veltņiem.
J: Kā es varu zināt, ka līnija ir gatava? A: Trīskrāsu signāla tornis pie padeves līnijas darbības laikā deg zaļā krāsā, un sarkanā vai dzeltenā krāsā ar automātisku atiestatīšanas soli seko vadības programmai.
J: Kā līnija ietekmē spoles gala virsmas? A: Lejupējā stacija presē un noblīvē spoles gala virsmu pirms iesaiņošanas, un spoles ID iekšējo iesaiņojuma aizsardzību var norādīt, kad tas ir nepieciešams.
J: Vai spoles ass vienmēr ir horizontāla? A: Standarta tiešās padeves gadījumā tā ir horizontāla; ja jūsu iesaiņotājam ir nepieciešama vertikāla spole ar aci vai to pieprasa izkārtojums, tiek pievienota slīpuma opcija, un ass apstrāde tiek noteikta projekta inženierijā.
Publicētie specifikācijas dati — apstipriniet ar savu rindu
Šie ir FHOPE publicētie produktu apraksti. Pirms pirkšanas pārbaudiet katru no tiem, salīdzinot tos ar norādīto rindkopu.
- Spoles pagriežamā iekārta pagriež spoles par 90° (no acs pret debesīm līdz acij pret sienu) kā līnijas pirmā stacija un var pārvadāt integrētu svēršanas sistēmu nosūtīšanas dokumentu un inventāra uzskaites glabāšanai.
- Stiepjamās plēves ietīšana ir pilnībā automatizēta un programmējama — ietīšanas raksts, pārklāšanās procents un plēves spriegojums atkarībā no ruļļa izmēra un virsmas veida.
- Ražošanas literatūrā ir minēta integrēto ruļļu līnijas caurlaidspēja aptuveni 60 ruļļi/h, un nozares prese jau sen ir norādījusi uz gala blīvēšanu un siksnu nostiprināšanu kā galveno sagriešanas līniju vājo vietu (The Fabricator, 2003), kur sakraušana šajā analīzē ir aptuveni 40–45 sekundes uz ruļļa. Caurlaidspēju uztveriet kā mērķi apstiprināšanai, nevis kā minimālo robežu.
Saistītā lasāmviela
Avoti
- Līnijas darbība: mūsu video pakalpojumā YouTube.
- Mašīnas specifikācija: FHOPE inženieru komanda, 2026-10-08.
- Veltņu un spoļu attēli: ilustratīvs darbības piemērs un projekta diapazona attēli.
- Produkta literatūra: FHOPE tērauda ruļļu iepakošanas līnijas publikācijas.
- Nozares atsauce: The Fabricator, 2003 (sagriešanas līnijas gala blīvēšanas un sakraušanas analīze).
Nākamais solis
- Iesniedziet savu spoļu klāstu un izkārtojuma zīmējumu uz info@fhopepack.com — mazākais un lielākais ārējais diametrs, iekšējais diametrs, platums un svars, kā arī jūsu objekta platība.
- Saņemiet piedāvājumu 48 stundu laikā ar staciju izkārtojumu, veltņu soli un staciju sarakstu, kas pielāgots jūsu diapazonam.
- Rezervējiet bezmaksas objekta apsekojumu Tātad ēkas piekļuve, bedres dziļums un elektroapgāde tiek apstiprināta objektā pirms pasūtīšanas.
Pēdējoreiz pārskatīts: 2026-10-08