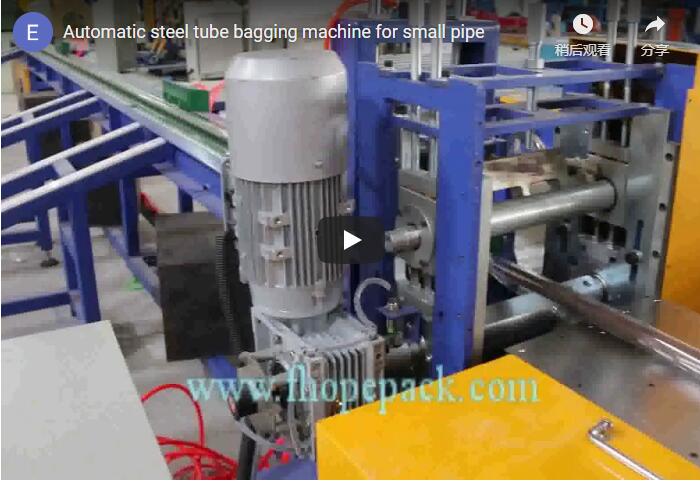
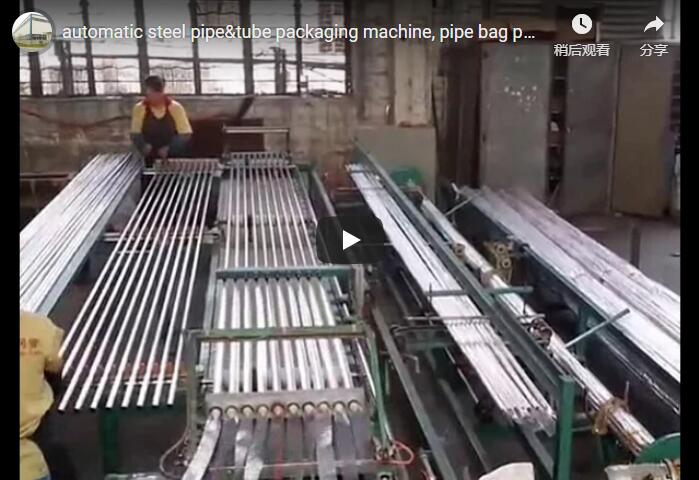
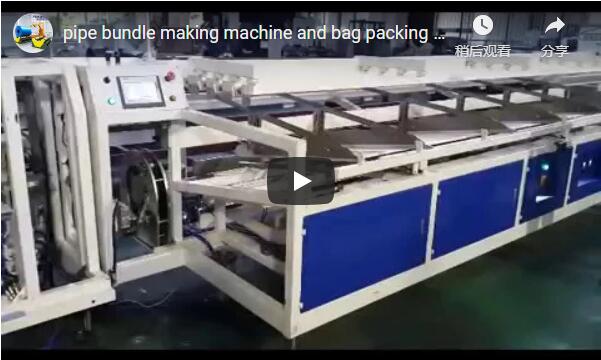
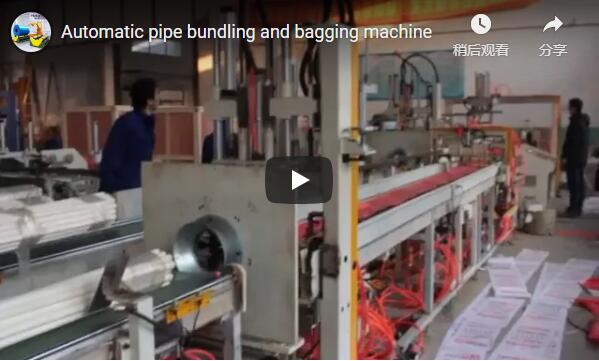
Santrauka: Šiame techniniame vadove aptariami trys kritiniai PVC vamzdžių pakavimo gedimai: automatizuotų linijų perteklinis aprūpinimas personalu, netinkamo transportavimo diržų pasirinkimas ir netinkamas mažo skersmens tvarkymo protokolų taikymas. Jame išsamiai aprašoma, kaip integruotos pakavimo į ryšulius ir maišus sistemos pasiekia 20–40 ryšulių per valandą su 99.9 % skaičiavimo tikslumu, kodėl tampri plėvelė pranoksta PP juostas transportavimo apsaugai ir kurios plėvelės ar maišelio specifikacijos tinka Φ16–32 mm vamzdžiams. Inžinerijos ir operacijų vadovybei kiekybiškai įvertinti pirkimo kriterijai.
[VAIZDO ĮRAŠO VIETOS ŽYMĖ]
🛠️ Vieno operatoriaus architektūros mitas
Šiuolaikinės automatizuotos pakavimo į ryšulius ir maišus sistemos panaikina poreikį skirtiems linijų prižiūrėtojams, nes jose integruotas autonominis skaičiavimas, įtempimo valdymas ir gedimų šalinimas, todėl vienas technikas gali saugiai prižiūrėti iki keturiasdešimties ekstruzijos linijų ir tuo pačiu sumažinti darbo sąnaudas daugiau nei devyniasdešimčia procentų.
Priežastis: Gamyklų vadovai tradiciškai paskiria po vieną darbuotoją kiekvienai pakavimo stočiai, manydami, kad skaičiavimui, surišimui, pakavimui ir sandarinimui reikalingas nuolatinis rankinis įsikišimas. Šis pasenęs modelis ignoruoja šiuolaikinių integruotų gamybos linijų sistemų, kurios keturis atskirus rankinius procesus pakeičia vieninga automatizacija, galimybes.
Poveikis: Per didelis personalo skaičius padidina veiklos sąnaudas ir sukuria kliūtis didžiausio ekstruzijos našumo metu. Kai automatizuota įranga yra nepakankamai naudojama, sumažėja našumas ir padidėja darbo sąnaudos, o tai tiesiogiai mažina pelno maržas, gaunamas gaminant didelius kiekius PVC ir PPR vamzdžių.
Rekomenduojamas veiksmas: įdiegti centralizuotą pakavimo architektūrą, kurioje vienas operatorius stebi kelias stotis per vieningą valdymo sąsają (HMI). Sistema automatiškai valdo vamzdžių skaičiavimą, spiralinės plėvelės klijavimą ir maišų sandarinimą, todėl reikia tik trumpų priežiūros patikrinimų. Remiantis įprastais pramonės standartais, vienas technikas gali saugiai prižiūrėti iki keturiasdešimties ekstruderių, o vienas automatizuotas įrenginys efektyviai pakeičia tris fizinio darbo darbuotojus.
🏗️ Tampri plėvelė, palyginti su PP surišimu, apsauga transportuojant
Tamprios plėvelės apvyniojimas užtikrina tolygų suspaudimą ir geresnį vibracijos slopinimą, palyginti su standžiomis PP juostomis, todėl tai yra pramonės standartas, siekiant išvengti mikroįtrūkimų ir drėgmės pažeidimų gabenant krovinius dideliais atstumais, nors PP juostos išlieka tinkamos naudoti ir trumpais atstumais gabenant krovinius patalpose.
Priežastis: Pirkimų komandos dažnai pasirenka polipropileno (PP) surišimo juostas dėl mažesnių pradinių medžiagų sąnaudų ir lengvesnio rankinio nuėmimo. Šiuo sprendimu neatsižvelgiama į standaus PVC mechaninį pažeidžiamumą krovinių gabenimo metu ir taškinio apkrovimo tvirtinimo apribojimus.
Poveikis: PP juostos koncentruoja slėgį atskiruose sąlyčio taškuose, o ne tolygiai paskirsto jėgą visame ryšulyje. Ilgo gabenimo sunkvežimiu metu šis lokalizuotas įtempis kartu su kelio vibracija gali sukelti mikroįtrūkimus trapiose PVC sienelėse, dėl ko siuntos bus atmestos ir padidės medžiagų švaistymas.
Rekomenduojamas veiksmas: bet kokioms siuntoms, viršijančioms 500 kilometrų arba esant didelei drėgmei, pereikite prie automatinio apvyniojimo tampria plėvele. Ištisinis plėvelės sluoksnis užtikrina pastovų apskritiminį slėgį (15–25 kPa), sugeria kelio smūgius ir blokuoja UV spinduliuotę bei drėgmės patekimą. Tiekėjų patikrinti duomenys rodo, kad nors plėvelės medžiagų sąnaudos yra maždaug 40–60 % didesnės nei PP juostų, sumažėjusi transportavimo žala ir darbo sąnaudos paprastai leidžia sutaupyti grynąsias eksploatacines lėšas. Iliustracinius palyginimus rasite toliau pateiktoje našumo matricoje.
| metrinis | Apvyniojimas tempiamąja plėvele | PP surišimas | Kodėl tai svarbu PVC vamzdžiams |
|---|---|---|---|
| Paketų suspaudimas | 360° vienodas, 15–25 kPa | 4–6 taškai, 40–60 kPa | Vienodas slėgis apsaugo nuo deformacijos |
| Vibracijos slopinimas | 60 – 70% sumažinimas | 20 – 30% sumažinimas | Vibracija sukelia mikroįtrūkimus PVC |
| Drėgmės barjeras | Visiškas (plėvelės persidengimas >50 %) | Atidaryti tarpai tarp diržų | Drėgmė veikia matmenų stabilumą |
| Apsauga nuo UV spindulių | 95% užblokuotas | Nėra | UV spinduliai ardo PVC paviršių |
| Ryšulio poslinkis po 8 val. | <2 mm | 5 – 15 mm | Pasislinkę vamzdžiai braižo vienas kitą |
| Išsirišimo jėga | 200–400 N (reikalingas pjaustytuvas) | 50–100 N (lengvai pjaunama) | Saugumo ir prieinamumo kompromisas |
| Medžiagos kaina | 0.15–0.25 USD už rinkinį | 0.08–0.15 USD už ryšulį | 40–60 % didesnė plėvelės atveju |
| Perdirbamumas | LDPE (lengvai perdirbamas) | PP (dažnai užterštas) | Aplinkos reikalavimų laikymasis |
Pastaba: Visi rodikliai yra iliustraciniai rodikliai, pagrįsti tiekėjų bandymais ir tipiniais pramonės atsiliepimais. Faktinis našumas skirsis priklausomai nuo plėvelės storio, apvyniojimo įtempimo ir krovinių gabenimo maršruto.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Mažo skersmens vamzdžių pakavimo protokolai (Φ16–32 mm)
Mažo skersmens PVC vamzdžiams reikalinga specializuota mažo įtempimo plėvelė ir sustiprinti maišelių uždarymo įtaisai, kad būtų išvengta pluošto pasislinkimo ir medžiagos plyšimo, nes standartiniai aukšto slėgio vyniojimo ir terminio sandarinimo metodai automatizuoto tvarkymo metu dažnai pažeidžia konstrukcijos vientisumą.
Priežastis: Operatoriai dažnai taiko tuos pačius didelio įtempimo plėvelės nustatymus ir standartinius terminio sandarinimo parametrus, kurie naudojami didesniems vamzdžiams, mažo skersmens trasoms. Toks universalus metodas neatsižvelgia į lengvą ir lankstų Φ16–32 mm vamzdžių pobūdį bei plonasienių pakavimo medžiagų mechaninius apribojimus.
Poveikis: Per didelis vyniojimo įtempimas sutraiško plonasienius vamzdžius, o standartiniai terminiai sandarikliai nesugeba tvirtai sukibti su lengvu polietilenu ar austinėmis medžiagomis. Dėl to ryšuliai transportavimo metu pasislenka, plyšta maišeliai, užteršia gaminį ir vėluoja surinkimas.
Rekomenduojamas veiksmas: įdiegti specialų mažo skersmens pakavimo protokolą, kuris sumažintų plėvelės įtempimą, kad būtų išvengta sienelių deformacijos, ir pereitų prie sustiprintų uždarymo metodų. Plonasieniams polietileno maišeliams naudokite terminį sandarinimą su tiksliu temperatūros kalibravimu. Plastikiniams austiniams maišeliams naudokite lipnią juostelę kartu su dvigubu siuvimo užsegimu, kad būtų užtikrintas patikimas siūlės vientisumas. Automatinės sistemos turi būti pritaikytos šioms mažesnėms įtempimo riboms ir alternatyviems sandarinimo mechanizmams, netrikdant bendro linijos efektyvumo.
🛡️ Viešųjų pirkimų patvirtinimo kontrolinis sąrašas
Norint patvirtinti automatizuotą vamzdžių pakavimo įrangą, reikia patikrinti pralaidumą, skersmens pritaikomumą ir įtempimo valdymo diapazonus, atsižvelgiant į jūsų konkretų gamybos mišinį, užtikrinant, kad pasirinkta sistema sklandžiai integruotųsi su esamomis ekstruzijos linijomis, kartu sumažinant prastovas po pakeitimo.
Priežastis: Inžinierių komandos dažnai tvirtina pakavimo mašinas remdamosi tuščiosios eigos ciklo demonstracijomis, o ne apkrovos bandymų gamybos parametrais. Dėl šios neatitikties įranga negali susidoroti su realiais skersmens svyravimais ar nepertraukiama ekstruzijos produkcija.
Poveikis: Netinkamai parinktoms mašinoms sunku prisitaikyti prie skersmens pokyčių, todėl dažnai sustoja, atsiranda skaičiavimo klaidų ir plėvelės švaistymas. Kai pakavimo greitis neatitinka ekstruzijos našumo, kaupiasi gatavos prekės, eikvojamas grindų plotas ir bendras įrangos efektyvumas (OEE) gerokai sumažėja.
Rekomenduojamas veiksmas: prieš patvirtindami kapitalines išlaidas, patikrinkite, ar įrenginys apima visą jūsų skersmenų diapazoną (16–200 mm) be rankinio pakartotinio kalibravimo. Įsitikinkite, kad sistema pasiekia mažiausiai dvidešimt pluoštų per valandą, išlaikydama skaičiavimo tikslumą, viršijantį 99.9 %, naudojant daugiaspindulius optinius jutiklius. Galutiniam patvirtinimui reikia patvirtinti nuotolinio stebėjimo galimybes, greitą plėvelės papildymo prieigą ir dokumentuotus priežiūros intervalus, kad būtų užtikrintas ilgalaikis patikimumas.
🔗 Taip pat žiūrėkite : [Susijusi įranga] ( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Atitikties pastaba : ši įranga suprojektuota taip, kad atitiktų ISO ir ASTM reikalavimus. Prieš įsigydami patikrinkite konkrečius sertifikatus su gamintoju.
⚙️ Techniniai ir operaciniai DUK
Automatizuotos pakavimo linijos palaiko mišrių medžiagų gamybą, koreguodamos įtempimo parametrus minkštesniems PPR profiliams, o atsipirkimo laikotarpis paprastai svyruoja nuo aštuonių iki keturiolikos mėnesių, atsižvelgiant į darbo jėgos perkėlimą ir atliekų sumažėjimą, jei operatoriai laikosi standartizuotų priežiūros grafikų.
K: Ar viena automatinė linija gali apdoroti ir PVC, ir PPR vamzdžius?
A: Taip, jei mašina turi reguliuojamo įtempimo valdiklius. PPR profiliai yra mechaniškai minkštesni nei PVC, todėl plėvelės įtempimas turi būti sumažintas nuo 25 iki 50 niutonų, kad sienelės nedeformuotųsi. Tiekėjų patikrintos konfigūracijos patvirtina, kad vienas automatinis įrenginys gali perjungti medžiagas be mechaninių perjungimų.
K: Koks yra įprastas atsipirkimo laikotarpis perėjus nuo rankinio prie automatinio sugrupavimo?
A: Remiantis tipiniais pramonės lyginamaisiais duomenimis, pakeitus tris fizinio darbo darbuotojus vienu automatizuotu įrenginiu, per metus sutaupoma maždaug 60 000–80 000 USD darbo jėgos, įskaitant standartinius darbo užmokesčio tarifus ir pridėtines išlaidas. Įranga paprastai atsiperka per aštuonis–keturiolika mėnesių, priklausomai nuo dienos darbo valandų skaičiaus ir vietos darbo sąnaudų.
K: Ar reikia keisti maišelio medžiagą, kai mažiems vamzdžiams naudojama tampri plėvelė?
A: Ne. Pati tampri plėvelė atlieka pagrindinio surišimo ir apsauginio sluoksnio funkciją. Φ16–32 mm vamzdžiams ekonomiškiausias sprendimas yra plonasienės polietileno plėvelės (0.04 mm storio) sujungimas su terminiu sandarinimu. Austi maišeliai reikalingi tik tuo atveju, jei galutiniai vartotojai konkrečiai pageidauja sustiprintos išorinės pakuotės.
K: Kokia priežiūra yra labai svarbi norint išlaikyti skaičiavimo tikslumą?
A: Optinius jutiklius reikia kasdien valyti, kad būtų pašalintos PVC dulkės ir gamybos likučiai, kurie gali trukdyti daugiaspindulių aptikimui. Kalibravimas turėtų būti atliekamas kas 500 darbo valandų naudojant žinomo skersmens etaloninį vamzdį. Šiuolaikinės sistemos turi savidiagnostikos įspėjimus, kurie įsijungia, kai aptikimo tikslumas nukrenta žemiau 99.5 %.
K: Kaip mašina tvarko vamzdžių lenkimus arba neapvalius galus?
A: V formos konvejeris ir buferinė zona yra suprojektuoti taip, kad sugertų nedidelius matmenų pokyčius ir toleruotų iki 2 mm metrui siekiančius lenkimus. Labai deformuotoms žaliavoms rekomenduojamas išankstinio tiesinimo įtaisas. Prieš perkant tiekėjų techniniuose lapuose turėtų būti aiškiai nurodytos tolerancijos ribos.