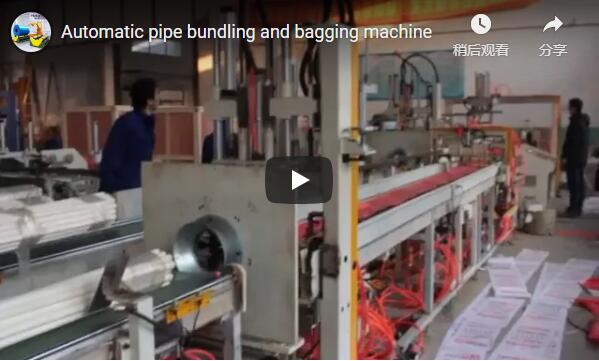
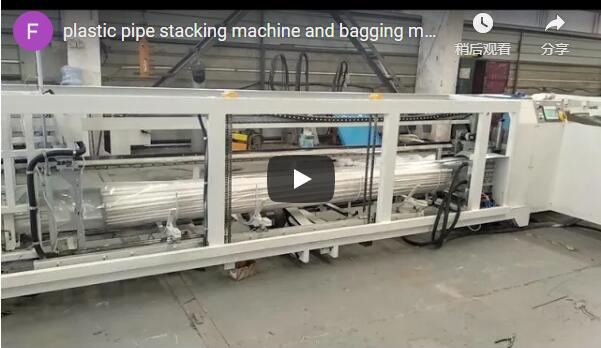
Santrauka: Autonominė PVC vamzdžių surišimo ir pakavimo linija atskiria pakuotes nuo ekstruzijos, kad padidintų gamybos atsparumą. Ši automatizuota horizontali pakavimo sistema apdoroja iki 110 mm skersmens ryšulius su programuojamomis ryšulių formomis. Rezultatai apima sumažintą darbo jėgos poreikį, sumažintą gaminių žalą ir nuoseklią apsaugą santechnikos ir skysčių perkėlimo srityse.
🛠️ Kliento praeitis
Vidutinio dydžio ekstruzijos gamintojui, aptarnaujančiam regionines santechnikos rinkas, reikėjo išsamaus pakavimo sprendimo, galinčio atsieti gamybą nuo pakavimo greičio, kad būtų galima valdyti kintančius grafikus nestabdant ekstruzijos gamybos pradžios, taip užtikrinant pastovų įvairių PVC vamzdžių skersmenų ir sudėtingų užsakymų profilių našumą.
Veikdama gyvenamųjų namų santechnikos, žemės ūkio drėkinimo ir savivaldybių infrastruktūros srityse, įmonė valdo maždaug 30–50 tonų anoniminį savaitinį našumą. Gamybos grafikai svyruoja priklausomai nuo sezoninių statybos ciklų ir regioninių platintojų užsakymų. Įmonė vienu metu veikia trys ekstruzijos linijos, gaminančios įvairių skersmenų gaminius – nuo mažų drenažo vamzdžių iki didesnių vamzdynų vamzdžių. Šiam įvairovei reikalingi lankstūs pakavimo parametrai, kurie dažnai keičiasi visos pamainos metu. Ankstesni bandymai valdyti šį kintamumą rankiniais gamybos pabaigos procesais lėmė nevienodą pakuočių kokybę. Vadovybės komanda pripažino, kad veiklos neefektyvumas riboja jų galimybes laiku įvykdyti didelius užsakymus, kartu išlaikant griežtus pristatymo standartus regioniniams platintojams.
🏗️ Iššūkis
Pagrindinė veiklos kliūtis kyla dėl glaudžiai sinchronizuotų ekstruzijos ir pakavimo darbo eigų, kurios istoriškai sukeldavo dažnus pakeitimo sutrikimus ir tipinius pramonei gaminių pažeidimo rodiklius piko metu, o tai tiesiogiai paveikė pristatymo laiku našumą ir padidino su tvarkymu susijusių saugos incidentų skaičių visame objekte.
Sinchronizavimo sutrikimai tarp ekstruzijos ir pakavimo sukėlė kaskadinį kliūties efektą. Kai pakavimo stotį reikėjo sureguliuoti pagal naują vamzdžio skersmenį, priešsrovio linijos turėjo sumažinti greitį arba visiškai sustoti. Dėl šios priklausomybės susidarė prastova perjungimo metu, kuri, remiantis standartiniais pramonės standartais, paprastai sudaro 6–10 % viso pamainos laiko. Rankinis tvarkymas sukėlė didelę saugos riziką ir kokybės problemas. Darbuotojai dažnai patyrė įtampą keldami sunkius ryšulius, todėl padaugėjo pranešimų apie traumas ir susijusių išlaidų darbuotojų kompensacijoms. Produktų pažeidimo rodiklis dažnai siekia 10–15 %, daugiausia dėl nukritusių ryšulių, atsitrenkiančių į kietus paviršius, ir netinkamo diržų įtempimo, dėl kurio vamzdžiai deformuojasi. Be to, nenuosekli ryšulių geometrija lėmė nestabilius padėklų krovinius, todėl padidėjo krovinio pasislinkimo rizika transportavimo metu. Rankinio tvarkymo darbo sąnaudos dažnai sunaudoja 20–30 % pakavimo biudžeto, todėl lėšos nukreipiamos nuo kitų veiklos patobulinimų.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Sprendimų dizainas
Rekomenduojama konfigūracija naudoja automatizuotą horizontalią pakavimo liniją su kaupimo buferiu ir nepriklausomu surišimo moduliu, galinčiu apdoroti nuo 16 mm iki 110 mm skersmens gaminius, veikiant atskirai nuo ekstruzijos tiekimo įrenginių, kad būtų palaikomas nepertraukiamas darbo procesas.
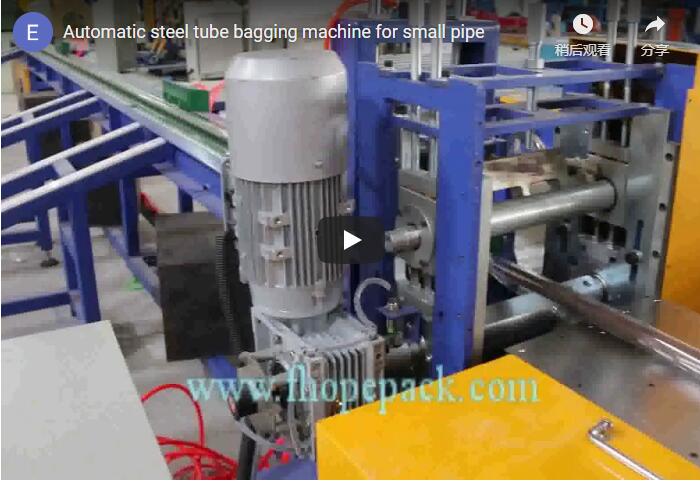
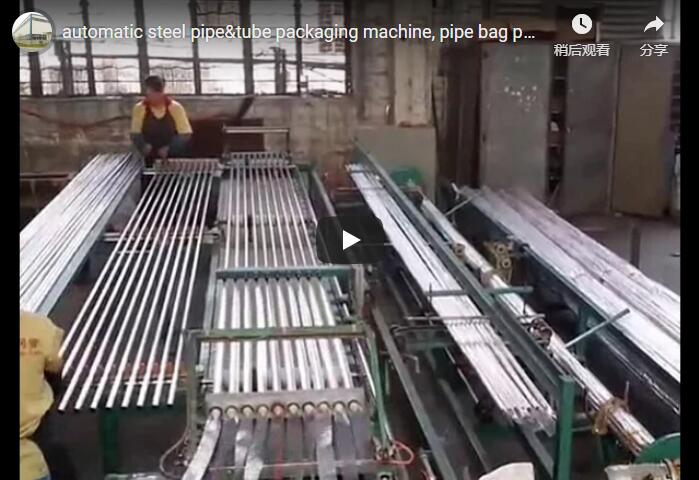
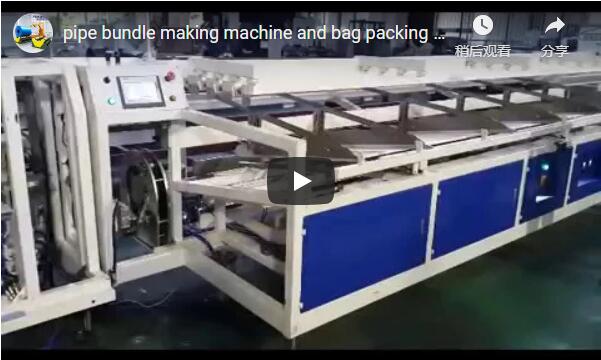
Inžinierių komanda suprojektavo visiškai automatinę horizontalią vamzdžių pakavimo liniją, skirtą veikti nepriklausomai nuo ekstruzijos tiekimo. Motorizuotas kaupimo stalas veikia kaip dinaminis buferis, kuriame vamzdžiai laikomi, kol pakavimo įranga bus paruošta apdoroti kitą partiją. Šis atjungimas pašalina sinchronizacijos apribojimus ir leidžia nepertraukiamai vynioti vamzdžius. Sistemoje yra PLC (programuojamas loginis valdiklis) automatizuotas valdymo blokas, kuris pagal išsaugotus receptus sudėlioja vamzdžius į tikslius šešiakampius arba kvadratinius raštus. Tvirtinimo galvutės uždeda PP/PET (pramonines polipropileno arba poliesterio tvirtinimo medžiagas) su automatiniu įtempimu ir trinties suvirinimo jungtimis, užtikrindamos vienodą ryšulio standumą, nepriklausomai nuo vamzdžio paviršiaus tekstūros. Pasroviui esantis pakavimo modulis pripučia ištisinius PE plėvelės vamzdelius ir naudoja terminio sandarinimo strypus, kad sukurtų drėgmei atsparius gaubtus. Operatoriai gali reguliuoti visus parametrus per HMI (žmogaus ir mašinos sąsajos jutiklinį ekraną), taip sumažindami nustatymo laiką tarp SKU pakeitimų. Įrenginiams, apdorojantiems susuktų vamzdžių gaminius, tvarkymo reikalavimai labai skiriasi; tokiems pritaikymams dažnai reikalinga horizontali ritinių vyniojimo mašina, optimizuota žiedo formos kroviniams, o ne linijiniams profiliams.
🛡️ Įgyvendinimas
Sistemos diegimas orientuotas į automatizuotų pakavimo darbo eigų suderinimą su esamais medžiagų tvarkymo maršrutais, sklandaus pamainų perėjimo užtikrinimą, rankinio įsikišimo įprastų gamybos ciklų metu sumažinimą ir sklandų integravimą su ankstesniais ekstruzijos grafikais, siekiant išlaikyti nepertraukiamą veiklos srautą.
Paleidimo metu pirmenybė buvo teikiama darbo eigos integracijai, o ne mechaniniam pakartotiniam kalibravimui. Inžinieriai suderino naująją liniją su esamais konvejerių takais, kad užtikrintų sklandų medžiagų perdavimą tarp ekstruzijos ir pakavimo komandų. Valdymo sistema buvo sukonfigūruota su kiekvieno produkto skersmens pluošto profiliais, leidžiančiais operatoriams perjungti gamybos parametrus per standartinius sąsajos meniu, nestabdant priešsrovių linijų. Aplink judėjimo zonas buvo nustatyti saugos protokolai, kad būtų laikomasi darbo vietos standartų, kartu išlaikant aiškų matomumą gamybos skyriaus vadovams. Operatoriai buvo apmokyti darbo eigos koordinavimo, juostų perkrovimo procedūrų ir įprastinio trikčių šalinimo srityse, siekiant užtikrinti pamainos tęstinumą. Integracijos etape taip pat buvo pabrėžiamas plėvelės naudojimo modelių optimizavimas, siekiant sumažinti medžiagų atliekas, kartu išlaikant sandarumo vientisumą tarp įvairių matmenų pluoštų, užtikrinant, kad pakavimo komanda galėtų išlaikyti nuoseklų našumą netrikdydama ekstruzijos tempo.
| Parametrų kategorija | Specifikacijos detalės | Pramonės standartinis diapazonas |
|---|---|---|
| Vamzdžių tvarkymas | Skersmens galimybė | 16 mm – 110 mm (galima pritaikyti iki 300 mm) |
| Vamzdžių tvarkymas | Ilgio diapazonas | 2 m – 6 m (galima įsigyti prailgintus rėmus) |
| Paketo konfigūracija | Formų raštai | Šešiakampis, kvadratas, stačiakampis |
| Surišimo sistema | Diržo medžiaga | Polipropilenas (PP) arba poliesteris (PET) |
🔗 Taip pat žiūrėkite : Susijusi įranga
⚙️ Rezultatų duomenys
Įdiegimo metu gauti našumo duomenys rodo tipinius pramonės standartus atitinkančius darbo efektyvumo ir medžiagų apsaugos patobulinimus, palaikant nepertraukiamas ekstruzijos operacijas be sinchronizacijos apribojimų ar vėlavimų dėl kliūčių, tuo pačiu laikantis standartinių automatizuotų pakavimo sistemų veikimo atkūrimo etalonų.
Per pirmąjį pilnos gamybos pradžios mėnesį veiklos rodikliai gerokai pagerėjo. Rankų darbo poreikis paprastai sumažėjo 50–70 %, todėl darbuotojus buvo galima perkelti į kokybės kontrolės ir paletavimo pareigas. Produktų pažeidimų rodikliai paprastai stabilizavosi 1–3 % diapazone, todėl panaikintos išlaidos, susijusios su medžiagų perdirbimu ir klientų skundais dėl pažeistų prekių. Kaupimo buferis leido ekstruzijos linijoms išlaikyti didžiausią našumą keičiant pakuotes, atkuriant anksčiau prarastą pamainos laiką pagal standartinius pramonės atkūrimo standartus. Ryšulių nuoseklumas padidino padėklų krovimo tankį maždaug 10–20 %, sumažindamas gabenimo konteinerių tuštumą ir sumažindamas logistikos išlaidas vienam vienetui. Klientų atsiliepimai pabrėžė pagerintą apsaugą nuo aplinkos veiksnių, o per šešių mėnesių vertinimo laikotarpį nebuvo pranešta apie jokius drėgmės pažeidimus gabenimo metu.
🛠️ Investicijų grąžos analizė
Finansinė grąža daugiausia gaunama iš bendro darbo našumo padidėjimo ir medžiagų atliekų mažinimo, o tipinis atsipirkimo laikotarpis svyruoja nuo 14 iki 24 mėnesių, priklausomai nuo regioninių darbo užmokesčio struktūrų ir dienos pralaidumo apimčių panašiuose objektuose.
Finansinė analizė patvirtina didelę investicijų grąžą, kurią lemia darbo efektyvumas ir atliekų mažinimas. Įrenginiams, per dieną apdorojantiems didelius kiekius, viršijančius 50 tonų vamzdžių, metinės išlaidos, sutaupytos dėl sumažinto personalo skaičiaus ir mažesnių žalos atlyginimo išlaidų, paprastai siekia 50 000–100 000 USD, remiantis regioniniais darbo užmokesčio lyginamaisiais duomenimis. Šie skaičiai rodo, kad visiškai automatizuotų konfigūracijų atsipirkimo laikotarpis yra 14–24 mėnesiai. Biudžetą taupančios įmonės, kurių našumas mažesnis, turėtų apsvarstyti pusiau automatinius variantus, kurie automatizuoja surišimą, tuo pačiu išlaikant rankinį maišų pakrovimą, taip sumažinant kapitalo išlaidas maždaug 25–35 %. Priežiūros išlaidos išlieka nuspėjamos, o įprastiniai techninės priežiūros intervalai suderinami su standartiniais pramonės įrangos grafikais.
Atsakomybės apribojimas: finansinės prognozės ir investicijų grąžos įverčiai yra pagrįsti tipiniais pramonės vidurkiais ir prieš patvirtinant pirkimą turi būti patvirtinti atsižvelgiant į konkrečiai vietai taikomus darbo įkainius, gamybos apimtis ir vietos rinkos sąlygas. Įstaigos, vertinančios susuktus gaminius, turėtų atkreipti dėmesį, kad horizontalios ritinių vyniojimo mašinos efektyvumo rodikliai skiriasi nuo žiedo formos krovinių efektyvumo rodiklių, palyginti su linijinėmis vamzdžių pakavimo sistemomis.
🏗️ Pirkimo sprendimo kontrolinis sąrašas
-
Buferio talpa: patikrinkite, ar kaupimo stalo saugykla atitinka maksimalų ekstruzijos išeigos ir pakavimo ciklo laiko skirtumą jūsų konkrečiam SKU mišiniui.
-
Diržo įtempimo valdymas: patikrinkite, ar diržo tvirtinimo modulyje yra reguliuojami įtempimo nustatymai, sukalibruoti skirtingiems vamzdžių sienelių storiams, kad būtų išvengta minkštų PVC profilių deformacijos.
-
Receptų valdymas: užtikrinkite, kad valdymo sistema leistų saugoti kelis pluoštų profilius su automatiniu geometrijos perjungimu per operatoriaus sąsają, siekiant sumažinti prastovas perjungiant.
-
Sandarumo vientisumas: patikrinkite, ar maišelių sandarinimo strypai turi tikslų temperatūros valdymą, suderinamą su pasirinkta PE plėvelės rūšimi, kad išlaikytų atsparumą drėgmei esant skirtingoms aplinkos sąlygoms.
-
Saugos atitiktis: patikrinkite, ar visos saugos blokuotės ir apsaugos atitinka vietines mašinų direktyvas, ypač aplink surišimo galvutes ir konvejerio suspaudimo vietas.
-
Prieiga prie priežiūros: patikrinkite įrangos išdėstymą, ar nėra lengvos prieigos prie diržo ritinėlių keitiklių ir tepimo taškų, kad būtų galima atlikti įprastinę priežiūrą be ilgų prastovų.
-
Maitinimo reikalavimai: Įsitikinkite, kad įrenginio maitinimo šaltinis atitinka įrenginio įtampos, fazės ir srovės stiprumo specifikacijas, įskaitant pneumatinio slėgio reikalavimus, jei taikoma.
🛡️ Atitikties pastaba : ši įranga suprojektuota taip, kad atitiktų ISO ir ASTM reikalavimus. Prieš įsigydami patikrinkite konkrečius sertifikatus su gamintoju.
📈 DUK
Ar ši sistema gali apdoroti HDPE arba PP vamzdžius, be PVC? Taip, horizontali vamzdžių pakavimo linija tinka įvairioms termoplastikoms medžiagoms, įskaitant HDPE ir PP. Automatinė valdymo sistema leidžia reguliuoti diržo įtempimą, kad būtų atsižvelgta į vamzdžių standumo ir paviršiaus trinties skirtumus, nesukeliant deformacijos. Patikrinkite diržo medžiagos suderinamumą su konkrečiu jūsų naudojamu dervos tipu, kad užtikrintumėte optimalų pluošto laikymą.
Koks maksimalus vamzdžio ilgis gali būti apdorojamas šia įranga? Standartinės konfigūracijos gali apdirbti iki 6 metrų ilgio vamzdžius, kurie tinka daugumai santechnikos ir vamzdžių montavimo darbų. Ilgesniems profiliams, pavyzdžiui, naudojamiems infrastruktūros projektuose, galimi prailginti rėmai. Norėdami patvirtinti nestandartinių dydžių matmenų ribas ir konvejerio ilgio reikalavimus, susisiekite su tiekėju.
Kaip sistema valdo perjungimą tarp skirtingų vamzdžių skersmenų? Valdymo sistema kiekvienam skersmeniui saugo atskirus receptus, apibrėžiančius pluošto geometriją, vamzdžių skaičių ir sujungimo raštus. Operatoriai jutiklinio ekrano sąsajoje pasirenka norimą profilį, o mašina automatiškai koreguoja surinkimo parametrus ir sujungimo intervalus. Ši automatizacija sutrumpina perjungimo laiką iki kelių minučių, palyginti su rankiniu perkonfigūravimu.