Santrauka: Neapsaugoti metaliniai ritiniai dažnai pažeidžiami transportavimo metu dėl besikeičiančių krovinių, nepakankamo plėvelės įtempimo ir rankinio tvarkymo neatitikimų. Nors tikslus nuostolių procentas skiriasi priklausomai nuo vežėjo maršruto ir regioninės logistikos, inžinerinių apsauginių pakuočių įdiegimas žymiai sumažina krovinių gabenimo išlaidas ir stabilizuoja siuntimo išlaidas. Šiame techniniame vadove aprašomi pagrindiniai sistemos reikalavimai, mechaniniai veikimo diapazonai ir pirkimų patvirtinimo veiksmai, skirti įrenginių vadovams, prižiūrintiems automatizuotą pakavimo infrastruktūrą. Visi veiklos rodikliai ir finansinės prognozės yra iliustraciniai įvertinimai, kuriems reikalingas konkrečios vietos patvirtinimas ir tiekėjo patikrinimas.
🛠️ Pramonės skausmo taškas
Rankinis rulonų pakavimas sukelia nepastovius plėvelės įtempimus ir nenuspėjamą krovinio poslinkį, o tai tiesiogiai padidina tranzito metu patiriamų pažeidimų skaičių ir eksploatacines prastovas. Automatinės vyniojimo sistemos pašalina žmogiškąsias klaidas standartizuodamos įtempimo profilius ir pritvirtindamos didelio stiprumo juostas, tiesiogiai stabilizuodamos krovinių gabenimo išlaidų sąnaudas ir pagreitindamos linijų pralaidumą.
Vidutinio dydžio plieno aptarnavimo centrų ir metalo paskirstymo mazgų lauko duomenys nuolat rodo, kad rankinis apvyniojimas yra kritinė kliūtis. Operatoriams dažnai sunku išlaikyti vienodą plėvelės įtempimą įvairiuose ritinių skersmenyse, todėl plėvelė plyšta, pakinta apvyniojimo tankis ir transportavimo metu nuplyšta kraštai. Tradicinių sukamųjų stalų sistemų paleidimo ir sustabdymo momentas padidina krovinio perkėlimą, o rankinis plėvelės pjovimas ir terminis sandarinimas sukelia kintamumą, dėl kurio atsiranda pakartotinio apdorojimo užsakymų. Šie gedimai greitai susikaupia: per didelis apvyniojimas padidina medžiagų atliekas, nepastovus įtempimas kenkia krovinio stabilumui, o sunkus rankinis tvarkymas padidina saugos incidentus darbo vietoje. Gamybos vadovams bendras poveikis yra tiesioginis klientų pasitikėjimo praradimas, padidėjusios atsakomybės už krovinių gabenimą ir neplanuotos prastova, kurios sutrikdo tolesnių siuntų grafikus. Pakartojamas, mašinomis valdomas pakavimo procesas nebėra neprivalomas; tai struktūrinis reikalavimas norint išlaikyti gamybos tempus ir bendrą veiklos efektyvumą didelių kiekių metalo logistikoje.
🏗️ Sprendimo mechanizmas
Orbitinės plėvelės vyniojimo per akis (TEW) sistemos naudoja stacionarią ritę ir vertikaliai judantį plėvelės vežimėlį, kad būtų užtikrintas pastovus įtempimas nesukeliant sukimosi momento. Šis mechaninis metodas sumažina žmogiškųjų klaidų skaičių, sumažina plėvelės atliekas ir pagreitina pakavimo ciklus, tiesiogiai padidindamas bendrą veiklos efektyvumą ir gamybos tempą.
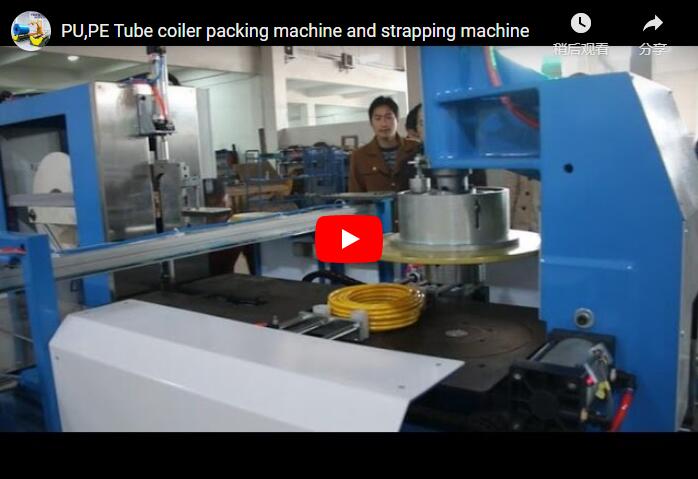
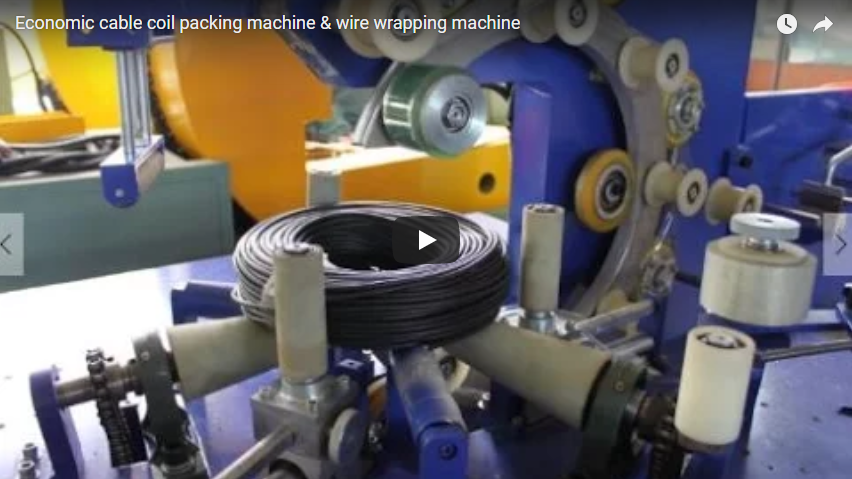
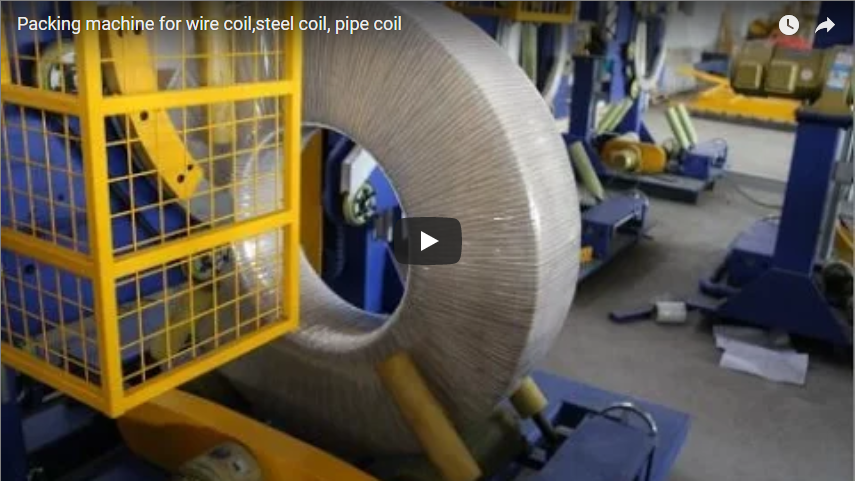
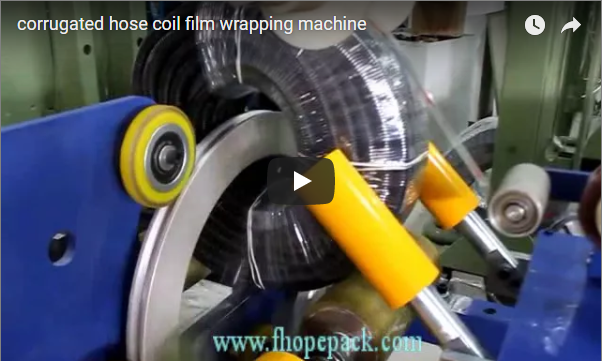
Pagrindinė šiuolaikinių ričių pakavimo naujovė slypi orbitinėje mechanikoje, kai apkrova išlieka fiksuota, o motorizuotas plėvelės žiedas sukasi aplink nejudančią ritę. Ši konstrukcija pašalina išcentrines jėgas ir inercinį poslinkį, susijusį su besisukančiais patefonais. Sistema pradeda automatinį ritės įkrovimą ir tikslų centravimą, užtikrindama, kad ritės geometrinė ašis idealiai sutaptų su vyniojimo voku. Padėta, mašina atlieka vyniojimą per akis (TEW), įverdama plėvelę per ritės centrinę angą, kad sukurtų vientisą, hermetišką barjerą, kuris užfiksuoja krovinį iš vidaus. Programuojamas loginis valdiklis (PLC) – pramoninės klasės skaitmeninis kompiuteris, automatizuojantis elektromechaninius procesus – valdo visą ciklą, nuskaitydamas ritės matmenis ir automatiškai reguliuodamas vyniojimo greitį, sluoksnių skaičių ir įtempimo parametrus. Plėvelės vežimėlis paprastai veikia tipiniame 80–140 aps./min. diapazone, o išankstinio tempimo mechanizmas mechaniškai pailgina plėvelę iki tipinio 200–300 % darbinio diapazono prieš dengiant. Šis išankstinio tempimo procesas sulygiuoja polimerų grandines, padidindamas tempiamąjį stiprumą ir sumažindamas žaliavų sunaudojimą. Sistema užbaigiama automatizuotu plėvelės pjovimu, terminiu sandarinimu ir integruotu ženklinimu, pritaikant pritaikomas pakavimo medžiagas, tokias kaip standartinė tampri plėvelė, VCI (garų korozijos inhibitoriaus) plėvelė, skirta apsaugai nuo drėgmės ir druskos purslų, arba tvirtas kraftpopierius. Standartizuodamas šiuos kintamuosius, orbitinis mechanizmas tiesiogiai sumažina rankinio darbo poreikį, sumažina žmogiškųjų klaidų skaičių ir pagreitina pakavimo procesą nepakenkdamas krovinio vientisumui.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Įgyvendinimo detalės ir parametrai
Sėkmingam dislokavimui reikalingas tikslus vietos paruošimas, įskaitant lygius betoninius pamatus, 480 V trifazę įtampą ir reguliuojamą suslėgtą orą pneumatiniam sandarinimui. Sistemos parametrai turi būti sukalibruoti, kad būtų galima pritaikyti įvairius ritinių matmenis, svorius ir formas, užtikrinant, kad didelio stiprumo plieninės arba poliesterio juostos pritvirtintų krovinį nepakenkdamos pralaidumui.
Automatinės rulonų vyniojimo linijos integravimas reikalauja griežto infrastruktūros suderinimo. Įrenginiai turi paruošti lygų betoninį pamatą, galintį sugerti dinamines vibracijas, paprastai tam reikia įtvirtinti inkarinius varžtus ir išlaikyti ±1.5 mm toleranciją konvejerio stovelyje. Elektros ir pneumatiniai reikalavimai paprastai reikalauja 480 V trifazio maitinimo šaltinio su specialiu 60 A jungikliu ir suslėgto oro tiekimo, reguliuojamo 80–100 psi, kad būtų galima valdyti pneumatinius spaustukus, plėvelės pjaustytuvus ir sandarinimo žnyples. PLC sąsaja turi būti užprogramuota su konkrečiais parametrų rinkiniais kiekvienai rulonų šeimai, atsižvelgiant į išorinio skersmens, pločio, svorio ir šerdies dydžio skirtumus. Orbitinio žiedo vidinis prošvaisa turi būti bent 4 coliais didesnė už maksimalų rulono išorinį skersmenį, kad būtų išvengta mechaninių trukdžių sukimosi metu. Ant grindų montuojamos konfigūracijos paprastai atlaiko iki 15 tonų apkrovas; sunkesnėms arba per didelėms geometrijoms reikalingi montavimo į duobę įrenginiai, kad būtų sumažintas svorio centras ir pagerintas stabilumas. Didelio stiprumo plieniniai arba poliesterio dirželiai yra integruoti į sandarinimo stotį, kad būtų užtikrintas antrinis mechaninis suvaržymas, ypač didelio tankio arba netaisyklingos formos rulonams. Nors pakavimo mašinoms nėra visuotinai privaloma atitikti konkrečius ISO arba ASTM standartus, dauguma originalios įrangos gamintojų (OEM) valdymo skydus ir saugos blokus projektuoja taip, kad atitiktų CE ir UL pagrindinius reikalavimus, tačiau galutinis sertifikavimas priklauso nuo gamintojo ir turi būti patikrintas pagal vietos darbo saugos taisykles.
🛡️ Patikrinti rezultatai ir viešųjų pirkimų kriterijai
Nuolat diegiant automatizuotas ričių pakavimo linijas, sumažėja rankinio darbo poreikis ir žmogiškųjų klaidų skaičius, o tai leidžia pastebimai padidinti gamybos našumą ir bendrą veiklos efektyvumą. Siekiant užtikrinti ilgalaikį patikimumą ir atitiktį reikalavimams, pirkimo patvirtinimas turi patikrinti keliamąją galią, plėvelių suderinamumą ir saugos blokavimo reagavimo laiką.
Gamyklos, pereinančios nuo rankinio prie automatinio orbitinio vyniojimo, nuolat praneša apie išmatuojamus pakavimo našumo ir medžiagų panaudojimo pagerėjimus. Atsisakydami rankinio plėvelės tvarkymo ir standartizuodami įtempimo profilius, operatoriai gali perskirstyti darbą pridėtinės vertės užduotims, tiesiogiai sumažindami prastovas ir padidindami bendrą veiklos efektyvumą. Sistemos gebėjimas apdoroti skirtingus ritinių dydžius, svorius ir formas be rankinio pakartotinio kalibravimo užtikrina nepertraukiamą linijos srautą, o integruoti sandarinimo ir ženklinimo moduliai pašalina antrines kliūtis. Norėdamos patvirtinti pirkimo sprendimą, inžinerijos ir operacijų komandos turi palyginti tiekėjo specifikacijas su faktiniais gamyklos reikalavimais. Pagrindiniai tikrinimo etapai apima orbitinio žiedo tarpo atitikimo maksimaliam ritės išoriniam skersmeniui patvirtinimą, suderinamumo su specializuotomis plėvelėmis, tokiomis kaip VCI eksporto rinkoms, patikrinimą ir patvirtinimą, kad gamyklos 480 V / 60 A ir 80–100 psi infrastruktūra yra prieinama. Turi būti peržiūrėta saugos blokavimo dokumentacija, siekiant užtikrinti, kad šviesos užuolaidos atsako laikas ir avarinio stabdymo ribos atitiktų gamyklos rizikos vertinimus. Galiausiai, siekiant užtikrinti ilgalaikį veikimą, turėtų būti nustatyti servo variklių guolių, plėvelės vežimėlių kreipiklių ir PLC atsarginių kopijų priežiūros protokolai.
Viešųjų pirkimų patvirtinimo kontrolinis sąrašas:
-
[ ] Ritės tarpas: Orbitinio žiedo vidinis skersmuo viršija maksimalų ritės išorinį skersmenį ≥4 coliais
-
[ ] Plėvelės suderinamumas: sistema palaiko tempiamąją plėvelę, VCI plėvelę, kraftpopierių arba kompozicines plėveles
-
[ ] Infrastruktūra: 480 V trifazis maitinimas (60 A jungiklis) ir 80–100 psi suslėgtas oras
-
[ ] Atitiktis saugos reikalavimams: Šviesos užuolaidos atsako laikas ir avarinio stabdymo ribos dokumentuotos pagal vietinius reglamentus.
-
[ ] Keliamoji galia: grindų arba įdubos konfigūracija atitinka maksimalų ritės svorį ir geometrinę formą
-
[ ] Diržo integravimas: Įtrauktas didelio stiprumo plieno arba poliesterio diržų modulis antrinei apsaugai
-
[ ] Techninės priežiūros palaikymas: patikrintas atsarginių dalių inventorius ir techninės pagalbos SLA servo ir PLC komponentams
Atsakomybės apribojimas: visi šiame vadove pateikti veikimo diapazonai, medžiagų specifikacijos ir našumo rodikliai yra gauti iš standartinių pramonės inžinerijos etalonų ir gamintojų techninės dokumentacijos. Finansinės prognozės, investicijų grąžos terminai ir konkrečių atvejų analizės rodikliai yra tik iliustraciniai įvertinimai. Visas įrangos specifikacijas, saugos sertifikatus ir našumo teiginius reikia tiesiogiai patvirtinti su originalios įrangos gamintoju (OEM) ir jie turi būti palyginti su konkrečios vietos inžineriniais tyrimais ir vietos norminiais reikalavimais.
🔗 Taip pat žiūrėkite : Susijusi įranga