Santrauka
Automatinės vyniojimo ir surišimo sistemos yra labai svarbi poekstruzijos grandis šiuolaikinėse plastiko perdirbimo gamyklose. Dirbant su lanksčiais poliuretano (PU) vamzdžiais ir polietileno (PE) apsauginiais vamzdeliais, pakavimo automatizavimas turi suderinti greitą gamybos našumą su gaminio geometrijos apsauga: netinkamas vyniojimo įtempimas sukelia negrįžtamą skerspjūvio ovalizaciją, o nereguliuojama surišimo jėga sukelia sienelių suspaudimą ir pakuotės gedimą. Šiame vadove nagrinėjama pramoninių vamzdžių vyniojimo ir surišimo linijų elektromechaninė architektūra, įtempimo valdymo kinematika, radialinio surišimo dinamika ir dydžio kriterijai.
1. Kaip veikia pramoninių vamzdžių vyniojimo ir surišimo sistemos
Vamzdžių vyniojimo ir surišimo linija ištisinius ekstruzinius profilius paverčia kompaktiškais, stabiliais, paruoštais siuntimui radialiniais ritiniais, sinchronizuodama tiesinę ekstruziją su tolesniu partijų pakavimu.
[Continuous Extrusion Line]
          │ (V_line: 10–80 m/min)
          ▼
[Vertical Dancer Accumulator] ── Dynamic Tension & Loop Buffering
          │
[Dual-Spindle Turret Coiler] ── Auto Traverse Pitch & Diameter Sizing
          │ (Precision Servo Shear: Flying Cut)
          ▼
[Through-the-Eye Radial Strapping Module] ── Core-Penetrating 3/4-Point Tie
          │ (Torque-Regulated Weld: 150–600 N)
          ▼
[Powered Ejection / Downending Conveyor]
Padavimas ir dinaminis įtempimo kaupimas
Vamzdžiai tiekia medžiagą iš aušinimo lovelių, ištraukiamųjų vikšrų trauktuvų arba birių medžiagų išėmimo stovų. Kadangi vyniojimo ritės greitėja, lėtėja ir indeksuoja, integruotas vertikalus šokėjo akumuliatorius buferizuoja nepertraukiamą tiekimą; kodavimo įrenginiai matuoja kilpos poslinkį ir teikia ±10 V / 4–20 mA analoginį grįžtamąjį ryšį realiuoju laiku veikiančiam veleno sukimo momento moduliavimui.
Tikslus vyniojimo ir skersinio žingsnio mechanizmas
Vamzdžiai patenka į automatinį dviejų verpstelių arba sulankstomo įtvaro vyniojimo įrenginį:
- Rotacinis įtvarasDinamiškai reguliuoja ritės vidinį skersmenį (ID), paprastai nuo 150 mm iki 500 mm.
- Servo judėjimo vadovas: Sinchronizuoja poslinkio greitį su ritės sukimosi greičiu ir vamzdžio išoriniu skersmeniu, kad
V_traverse = Pitch_factor × OD × (ω_reel / 2π), SuPitch_factorkalibruotas nuo 1.02 iki 1.08, kad būtų išvengta kryžminių apvijų persidengimų. - Pastovus paviršiaus greitisPavara sumažina veleno greitį, kai plečiasi ritės skersmuo, išlaikydama vienodą juostos įtempimą:
Tension (N) = Motor Torque / (D_coil / 2).
Flying Cut stotis
Kai pasiekiamas iš anksto nustatytas ilgis (patikrinamas kvadratūriniais enkoderiais), pneumatiniai spaustukai imobilizuoja vamzdžio galą, o servo varomas sukamasis peilis atlieka momentinį kvadratinį pjūvį; galinis galas prieš perkėlimą įkišamas į vidinį ritės perimetrą.
Radialinis surišimas per akį
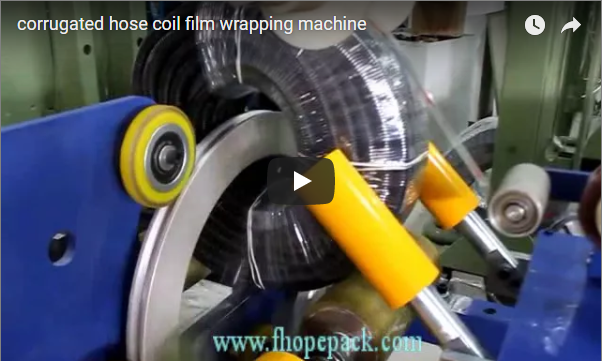
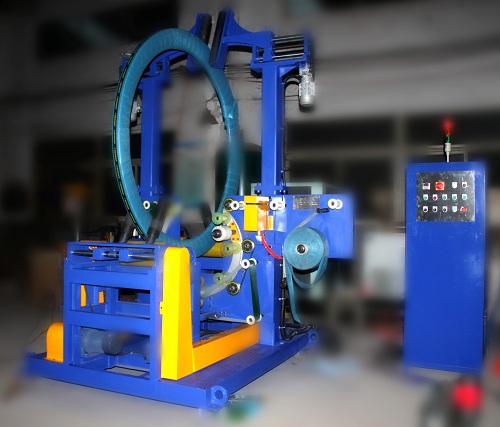
Suvyniota ritė į surišimo stotį perkeliama perkėlimo svirtimis arba indeksavimo stalais. Skirtingai nuo kartoninių surišimo įrenginių, kurie apvynioja lygiagrečius perimetrus, ričių surišimo įrenginys naudoja radialinį mechanizmą per kilpą : padalintas juostos takelis kerta centrinę šerdies kilpą; galvutė indeksuoja ritę 90° arba 120° kampu, uždėdama 2, 3 arba 4 radialines juostas; tada įtempimo voleliai atlieka kalibruotą tempimą, po kurio seka trinties suvirinimas arba ultragarsinis sandarinimas.
2. Produkto specifikacijų matrica
Mašina tinka pneumatiniams PU vamzdžiams (nuo 4 × 2.5 mm iki 16 × 12 mm) ir mikrovamzdžiams / gofruotiems / lygiems PE vamzdžiams (nuo 16 mm iki 110 mm išorinio skersmens):
| Inžinerinis parametras | Pramoninis įvertinimas / diapazonas | Techninės pastabos |
|---|---|---|
| Vamzdžio išorinis skersmuo (OD) | 6 mm iki 110 mm (iki 160 mm) | Konfigūruojami kreipiamųjų ritinėlių rinkiniai; lygūs poliuretano paviršiai |
| Ritės vidinis skersmuo (ID) | 150 mm–600 mm (reguliuojamas) | Pneumatiškai sulankstomi segmentai lengvam šerdies ištraukimui |
| Ritės išorinis skersmuo (OD) | Nuo 300 mm iki 1,200 mm | Reguliuojamas vyniojimo rėmo apvalkalu ir optinėmis ribinėmis matricomis |
| Ritės plotis / skersinis ilgis | Nuo 80 mm iki 400 mm | Didelio tikslumo rutulinis sraigtas, varomas kintamosios srovės servovariklio |
| Maksimalus ritės svoris | Iki 150 kg (standartinis) / 500 kg (didelio atsparumo) | Konsolinis velenas su išoriniais pneumatiniais guoliais |
| Ekstruzijos linijos greitis | Nuo 5 m/min. iki 80 m/min. | Šokėjo pozicijos uždaros kilpos PID sinchronizavimas |
| Surišimo medžiaga | Polipropilenas (PP) / Poliesteris (PET) | 9–15 mm juostos plotis; 0.6–0.9 mm storio |
| Dirželio tipas | Radialinis (per akį) | 2, 3 arba 4 juostos per rotacinio stalo indeksavimą |
| Surišimo ciklo laikas | 12–18 sekundžių vienai juostai | Bėgių judėjimas į priekį, įtempimas, suvirinimas ir indeksavimas |
| Valdymo architektūra | „Siemens S7-1500“ / „Allen-Bradley CompactLogix“ | 10 colių spalvotas HMI; Profinet / Ethernet / IP lauko magistralė |
| Oro tiekimas | 0.6–0.8 MPa (sausas, filtruotas oras) | 150–300 Nl/min, priklausomai nuo ciklo dažnio |
3. Automatinio vamzdžių vyniojimo ir surišimo inžineriniai pranašumai
Automatinis pakavimas po ekstruzijos sprendžia skirtingus mechaninius, kokybės ir ekonominius iššūkius:
- Vamzdžių ovalizacijos ir išlinkimo mažinimasLankstūs polimerai deformuojasi nekontroliuojamai lenkiant. Automatinės sistemos užtikrina minimalų medžiagos lenkimo spindulį, kad
R_bend ≥ k × OD(k ≥ 8skirtas lanksčiam PU;k ≥ 20kietam HDPE esant 20 °C temperatūrai), išsaugant vidinių šerdies sluoksnių apskritimą. - Darbo racionalizavimasVienas gamyklos technikas prižiūri iki trijų ekstruzijos linijų, pakeisdamas 2–3 pakavimo darbuotojus per pamainą kiekvienoje linijoje.
- Atraižų ir pjovimo atliekų šalinimasRankinis pjovimas sukuria ±1.5 % ilgio pokyčius; mikroprocesoriniai ilgio skaitikliai su greitaeigėmis žirklėmis pasiekia ±0.1 % tikslumą, todėl išvengiama neatitikimų specifikacijose.
- Operatoriaus saugumas ir ergonomikaAutomatizuoti gaubtai su 4 kategorijos šviesos užuolaidomis (ISO 13849-1) pašalina nudegimų, pasikartojančių įtempimų ir įstrigimo riziką, kylančią rankiniu būdu tvarkant karštas rites.
- OEE ir SCADA atsekamumasIntegruoti PLC įrašo veikimo laiką, bendrą filmuotą medžiagą, ričių skaičių, juostų sunaudojimą ir signalizacijas, eksportuodami duomenis į gamyklos MES tinklus per OPC-UA.
4. Surišimo technologija ir įtempimo optimizavimas
Elastinių ir pusiau standžių vamzdinių konstrukcijų tvirtinimui reikia kruopščiai pasirinkti juostos medžiagą ir įtempimą.
              [Strapping Material Selection Matrix]
                                │
       ┌────────────────────────┴────────────────────────┐
       ▼                                                 ▼
[PP (Polypropylene)]                             [PET (Polyester)]
- Width: 9–12 mm                                 - Width: 12–16 mm
- Tensile Break: 1,000–2,200 N                   - Tensile Break: 2,500–5,500 N
- Elastic Recovery: High                         - Creep Resistance: Outstanding
- Target: Light PU coils, small OD               - Target: Large PE coils, heavy loads
- Weld: Thermal / Friction (80–85% Joint)        - Weld: Ultrasonic / Friction (>85% Joint)
Medžiagų fizika: PP, PET ir plienas
- Polipropilenas (PP)Standartinis pasirinkimas pneumatiniams PU vamzdžiams, medicininės klasės vamzdžiams ir lengviems PE mikrovamzdžiams; didelis pailgėjimo atsistatymo koeficientas prisitaiko prie nedidelio ritės išsiplėtimo temperatūros pokyčių metu.
- Poliesteris (PET)Pirmenybė teikiama sunkiems HDPE ortakiams ir gofruotiems vamzdžiams; dėl didelio tempiamojo stiprumo ir mažo šliaužimo ritės išlieka sandarios ilgų vandenynų gabenimo metu.
- Plieninių surišimo apribojimaiPlienas retai naudojamas tiesiogiai liečiantis su lanksčiais plastikiniais vamzdžiais, nes aštrūs kraštai įpjauna minkštus PU apvalkalus ir sutraiško PE vamzdžius. Jei reikalingas didelio tempimo plieno tvirtinimas, pirmiausia reikia uždėti plastikinius kampinius buferius arba sunkias medžio drožlių plokščių balnelių apsaugas.
Įtempimo reguliavimas ir paviršiaus apsaugos priemonės
- Per didelis įtempimasViršija vamzdelio profilio suspaudimo ribą, sukeldamas nuolatinį vietinį ovalizavimąsi, sienelės suplonėjimą arba spindžio kolapsą.
- Nepakankamas įtempimas: Leidžia ritinių kilpoms slysti ašine kryptimi, todėl paletavimo ar transportavimo metu jos teleskopiškai išsivynioja.
Šiuolaikinėse pakavimo galvutėse naudojamos kintamo dažnio pavaros arba servovarikliais valdomi įtempimo griebtuvai. Įtempimas nustatomas skaitmeniniu būdu tarp 5 000 ir 16 000 šiaurinių platumų ant HMI, remiantis sienelės storiu ir santykiu OD / S_wall.
5. Ekstruzijos linijos ir pakuočių integravimas
Nuolatiniam gamybos srautui reikalingas struktūrizuotas linijų išdėstymas:
+-----------------------------------------------------------------------------------------+
|                                    TYPICAL FACTORY FOOTPRINT                            |
|                                                                                         |
| [Extruder & Cooling] ──> [Haul-off] ──> [Dancer Tower] ──> [Turret Coiler]             |
|                                                                   │ (Transfer Arm)      |
|                                                                   ▼                     |
| [Palletizer / Storage] <── [Ejection Conveyor] <── [Radial Strapping Station]           |
+-----------------------------------------------------------------------------------------+- Tiesioginis ekstruzijos sinchronizavimas linijojeEkstruzijos negalima sustabdyti išleidžiant ritę. Dvigubos konsolinės ritės ant motorizuoto 180° indeksavimo bokštelio nupjauna vamzdį, kai ritė A pasiekia tikslinį ilgį, o skersinis kreiptuvas nukreipia tiekimą į ritę B be lėtėjimo.
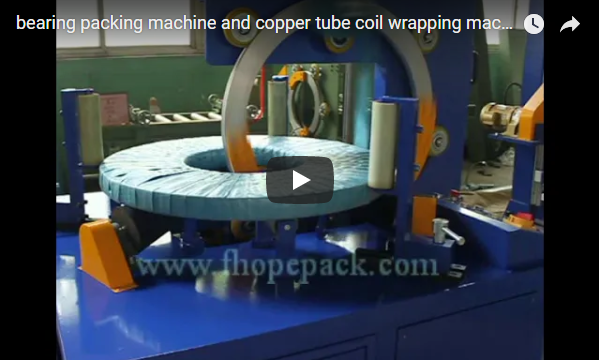
- Perkėlimas į orbitinį tempiamąjį vyniotuvą (neprivaloma)Dulkėtoje arba eksporto aplinkoje ritės patenka į horizontalią orbitinę vyniojimo mašiną, kurioje PE tempiamoji arba VCI barjerinė plėvelė užtikrina dulkėms ir drėgmei nepralaidžią pakuotę.
- Automatinis ričių iškrovimas ir palečių pakavimasSurišti ritiniai rieda žemyn pneumatiniu iškrovimo lataku arba yra surenkami platformos su išsiplečiančiais griebtuvais; nuleidžiamasis mechanizmas perorientuoja ritinius iš horizontalios padėties į vertikalią padėtį, kad būtų galima krauti ant palečių.
6. Inžinerinio pasirinkimo ir dydžio nustatymo vadovas
Įrangos dydį galite nustatyti įvertindami šiuos kintamuosius:
Step 1: Quantify Tube Parameters (OD, ID, Wall Thickness, Material: PU / LDPE / HDPE)
        │
Step 2: Calculate Coil Dimensions (Target ID, Maximum OD, Stack Width, Weight)
        │
Step 3: Define Dynamic Throughput (Extrusion Line Speed m/min -> Cycles/Hour)
        │
Step 4: Establish Packaging Level (Radial Strapping Only vs. Strapping + Stretch Wrap)
        │
Step 5: Verify Utility Availability (400V/480V 3-Phase, 0.6–0.8 MPa Compressed Air)
Veiklos kontrolinis sąrašas dydžiui nustatyti
- Medžiagos elastingumo modulisMinkštas esterio/eterio pagrindo PU elgiasi elastingai; didelio tankio PE pasižymi stipriu spyruokliavimu, todėl reikalinga standesnė įtvaro konstrukcija ir didesnis juostos laikymo stiprumas.
- Minimalus pagrindinio ID apribojimas: Patvirtinkite, kad vamzdžio skersmuo gali atitikti tikslinį vidinį skersmenį neviršijant išorinio pluošto pailgėjimo ribų (paprastai mažiau nei 5 % bendros deformacijos).
- Linijos greitis ir surišimo indekso ciklasBendras revolverinės ašies indeksavimo, radialinio surišimo ir iškrovimo ciklo laikas turi būti trumpesnis nei laikas, per kurį ant antrinio veleno užvyniojama visa ritė.
7. Techninės konsultacijos ir įgyvendinimo etapai
Norint pereiti nuo rankinio pakavimo prie visiškai automatizuotos poekstruzijos kameros:
- Apibrėžkite išsamius apdorojimo parametrusDokumentuokite vamzdžio išorinį skersmenį, sienelės storio diapazoną, medžiagų rūšis (PU, LDPE, HDPE, PA), ritės šerdies ID, tikslinius ričių ilgius ir maksimalų ekstruzijos greitį.
- Susisiekite su sistemų inžinerijaSpecifikacijas ir gamyklos išdėstymo matmenis siųskite el. paštu info@fhopepack.com.
- Peržiūrėti funkcinės specifikacijos dokumentą (FSD)Gaukite išsamų pasiūlymą per 48 valandas, įskaitant linijų CAD išdėstymą, pralaidumo ir ciklo laiko balansavimą, saugos schemas ir komunalinių paslaugų reikalavimus.
- Patvirtinti projektą ir gamyklinį priėmimo bandymą (FAT)Prieš pradedant gamybą ir paleidimą objekte, užbaigti mechaninių detalių išdėstymą, programinės įrangos seką ir FAT kriterijus.