Santrauka: Padėklų tempiamasis apvyniojimas automatizuoja krovinių tvirtinimą, pritaikant kalibruotą plėvelės įtempimą aplink padėkluose esančias prekes ir taip užkertant kelią pažeidimams transportavimo metu. Operatoriai koreguoja išankstinio tempimo santykius (200–300 %) ir spiralinį persidengimą (40–60 %) pagal produkto svorį ir krūvos konfigūraciją. Šis procesas sumažina darbo sąnaudas, medžiagų atliekas ir siuntimo pretenzijas, tuo pačiu pagerindamas nuoseklumą.
Dėl prastos įvyniojimo kokybės galima praleisti siuntimo laiką, o išlaidos didėja dėl pagreitinto krovinių gabenimo ir klientų baudų. Artėjant sezono pikui, įmonės, kurios atidėlioja automatizavimą, rizikuoja mažinti pelno maržą ir susidurti su pralaidumo kliūtimis. Šiuolaikinės automatizuotos tempiamojo vyniojimo sistemos – tiek su sukamuoju stalu, tiek su rotacine ranka, tiek su konvejeriu – gali sumažinti plėvelės sunaudojimą 25–35 % ir perpus sutrumpinti ciklo laiką. Norint pasirinkti optimalią konfigūraciją, reikia suderinti mašinos architektūrą su apkrovos dinamika, dienos pralaidumu ir įmonės plotu.
🛠️ Standartinė apžvalga
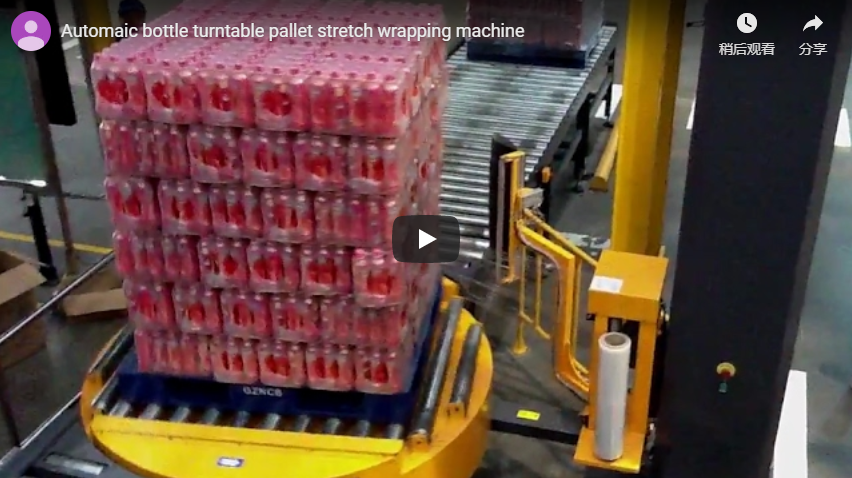
Automatizuotos tempiamojo vyniojimo sistemos pritvirtina palečių krovinius kalibruotomis spiralinėmis plėvelėmis, naudodamos išankstinio tempimo volelius ir programuojamus įtempimo valdiklius, kad optimizuotų sulaikymo jėgą. Operatoriai pasirenka besisukančio stalo, besisukančios svirties arba besisukančio žiedo architektūras, atsižvelgdami į krovinio stabilumą, grindų prošvaisą ir pralaidumo reikalavimus. Lieta linijinė mažo tankio polietileno (LLDPE) plėvelė prieš kontaktą pailginama mechaniniais išankstinio tempimo voleliais, paprastai pasiekiant 200–300 % pailgėjimą. Gautas spiralinis vyniojimas išlaiko nuoseklų persidengimą (40–60 %) nuo pagrindo iki viršaus. Sukamojo stalo modeliai suka padėklą, kol kyla vežimėlis, idealiai tinka stabiliems, didelio svorio kroviniams. Sukamųjų svirčių sistemos laiko padėklą nejudantį, kol plėvelės galvutė sukasi orbitoje, taip išsaugodamos grindų plotą ir prisitaikydamos prie nestabilių ar aukštų profilių. Besisukantys žiedų vyniotuvai užtikrina nuolatinį vertikalų plėvelės klijavimą netaisyklingoms formoms, o konvejeriniai įrenginiai tiesiogiai integruojami į didelės spartos gamybos linijas.
| Parametras | Tipiškas diapazonas | Techninė pastaba |
|---|---|---|
| Išankstinio tempimo santykis | 200 – 300% | Reikalingas lieto LLDPE; patikrinkite volelio suderinamumą. |
| Filmų persidengimas | 40 – 60% | Koreguokite kiekvieno krovinio stabilumo auditą ir tranzito profilį. |
| Pasivažinėjimo dviračiu laikas | 60–120 sek | Svarstyklės su pakrovimo aukščio ir besisukančio disko apsukų nustatymais. |
🏗️ Svarbiausi pakeitimai
Perėjimas nuo rankinio vyniojimo prie automatizuotų sistemų panaikina nuo operatoriaus priklausomą įtempimo kintamumą, įgalinant programuojamus vyniojimo profilius ir integruotas programinės įrangos priemones, kurios optimizuoja plėvelės naudojimą. Automatinis jėgos pakrovimui valdymas dinamiškai reguliuoja plėvelės įtempimą pagal realaus laiko krūvos pasipriešinimą, užtikrindamas nuoseklų sulaikymą be plėvelės plyšimo. Rankiniai metodai sukuria nepastovius spiralinius raštus ir dažnus plėvelės plyšimus, o automatizuotos architektūros užtikrina pasikartojančias įtempimo kreives. Šiuolaikinės sistemos apima kampinių plokščių aplikatorius, padavimo konvejerius ir viršutinius lakštų dozatorius, kad būtų standartizuotas krovinio paruošimas. Programinės įrangos valdomi valdikliai leidžia operatoriams išsaugoti kelis vyniojimo profilius, akimirksniu perjungiant lengvas, sunkias ar trapias konfigūracijas. Šis programuojamas valdymas sumažina darbo jėgos poreikį, leisdamas vienam technikui prižiūrėti kelias vyniojimo stotis, tuo pačiu išlaikant 60–100 padėklų per valandą našumą visiškai automatizuotose sistemose.
🔗 Susiję : Naršykite daugiau sprendimų
📈 Poveikis verslui
Automatizuotas tempiamasis apvyniojimas tiesiogiai optimizuoja tris pagrindinius veiklos rodiklius: darbo jėgos paskirstymą, plėvelės sunaudojimą ir transportavimo pažeidimų dažnumą. Įmonės paprastai gauna 12–18 mėnesių investicijų grąžą dėl sumažėjusių medžiagų atliekų, mažesnių tvarkymo išlaidų ir sumažintų pretenzijų dėl gabenimo, o našumo rodikliai skiriasi priklausomai nuo krovinio tipo ir plėvelės rūšies. Išankstinio tempimo technologija sumažina plėvelės sunaudojimą 25–35 % vienam padėklui, o tai reiškia reikšmingą metinį sutaupymą. Darbo sąnaudos sumažėja, nes vienas operatorius valdo kelias automatizuotas stotis, todėl nereikia skirti atskirų apvyniojimo vaidmenų. Nuolatinė sulaikymo jėga neleidžia kroviniui pasislinkti transportavimo metu, todėl didelio tūrio paskirstymo centruose pretenzijų dėl žalos sumažėja 40–60 %. Įmonėje, kasdien apdorojančioje 300 palečių, 25 % plėvelės sumažinimas paprastai leidžia sutaupyti 15 000–25 000 USD per metus medžiagų, o darbo jėgos perskirstymas dažnai padengia įrangos finansavimą per pirmąjį fiskalinį ketvirtį.
🛡️ Atitikties veiksmai
Krovinio stabilumo atitiktį reglamentuoja klientų sutarčių reikalavimai, o ne vyriausybės įgaliojimai, paprastai remiantis ISTA 3A arba ASTM D4169 tranzito modeliavimo standartais. Operatoriai turi kalibruoti plėvelės įtempimą, išankstinio tempimo santykius ir persidengimo parametrus, kad jie atitiktų konkrečias krūvos konfigūracijas ir tranzito sąlygas. Reguliarūs kalibravimo protokolai užtikrina pastovią sulaikymo jėgą, esant skirtingam gaminių svoriui. Įrenginiai turėtų atlikti ketvirtinius krūvos stabilumo auditus, kurių metu bandiniai padėklams būtų atliekami kontroliuojamomis vibracijos ir pasvirimo bandymais, siekiant patikrinti plėvelės vientisumą. Plėvelės storio pasirinkimas (paprastai 15–25 mikronai) turi atitikti mašinos išankstinio tempimo galimybes, kad būtų išvengta volelių perkrovos. Išsamių kalibravimo žurnalų ir operatorių mokymo įrašų tvarkymas atitinka trečiųjų šalių logistikos auditų ir kokybės sertifikavimo reikalavimus.
🔗 Taip pat žiūrėkite : [Susijusi įranga] ( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ Laiko juosta ir terminai
Pirkimo ir montavimo ciklai paprastai trunka 8–12 savaičių, o juos lemia veiklos terminai, tokie kaip pasiruošimas sezono įkarštyje, sandėlio plėtra ar didėjantis žalos atlyginimo reikalavimų skaičius, o ne atitiktis reglamentams. Techninis patvirtinimas, gamybos pradžios laikas ir paleidimo protokolai diktuoja tikslų laiko grafiką, todėl prieš investuojant kapitalą reikia tiksliai išanalizuoti apkrovą ir sudaryti grindų ploto žemėlapį. Standartiniai pirkimo etapai apima reikalavimų apibrėžimą, techninį įvertinimą, gamybos pradžios laiką ir paleidimą. 1–2 savaitės daugiausia dėmesio skiria apkrovos analizei ir našumo žemėlapių sudarymui. 3–4 savaitės apima tiekėjų techninį patvirtinimą ir konfigūracijos suderinimą. 5–8 savaitės apima gamybą ir siuntimą, o standartiniams modeliams tai užtrunka 4–6 savaites. 9–10 savaitės atlieka vietos paruošimą, diegimą ir operatorių mokymą. 11 ir vėlesnė savaitė pradeda gamybos didinimą ir našumo patvirtinimą. Automatizavimo atidėjimas, kol rankinis pakavimas sukelia siuntų vėlavimus, paprastai lemia didesnes bendras išlaidas nei pradinės kapitalo išlaidos.
🛠️ Pirkimo sprendimo kontrolinis sąrašas
Optimalios vyniojimo architektūros pasirinkimas reikalauja įvertinti dienos pralaidumo ribas, apkrovos dinamiką, grindų prošvaisos apribojimus, plėvelių suderinamumą ir palaikymo po įrengimo SLA, siekiant užtikrinti sklandų integravimą į esamus medžiagų tvarkymo darbo eigą, maksimaliai padidinti kapitalo efektyvumą ir išvengti veiklos kliūčių piko gamybos ciklų metu.
-
Našumas: 300/dieną → pilnai automatizuota linija su padavimo/viršutinių lakštų dozatoriais.
-
Apkrovos charakteristikos: nestabilūs arba aukšti profiliai → sukamoji svirtis. Sunkūs, tankūs kroviniai → sukamoji platforma su dideliu sukimo momentu. Netaisyklingos formos → sukamasis žiedinis vyniotuvas.
-
Plėvelė ir išankstinis tempimas: 250 % ir didesniam išankstiniam tempimui reikalingas lieto LLDPE sluoksnis. Patikrinkite volelio skersmenį ir įtempimo valdymo diapazoną.
-
Grindų išdėstymas: Sukamajam diskui reikalingas 360° laisvos vietos. Sukamajai svirtiai reikia vertikalios ir šoninės erdvės. Konvejeriniams įrenginiams reikalinga integracija su linija.
-
Biudžetas: Pusiau automatinis patefonas: 8 000–15 000 USD. Rotacinė svirtis: 18 000–35 000 USD. Visiškai automatizuota linija: 45 000 USD ir daugiau.
-
Palaikymas: Mažiausiai 12 mėnesių garantija, regioninis aptarnavimas ir prieiga prie programinės įrangos atnaujinimų.
🏗️ DUK
Kas yra išankstinio tempimo santykis ir kodėl jis veikia eksploatavimo sąnaudas?
Išankstinio tempimo santykis apibrėžia pailgėjimo procentą, taikomą lietinei LLDPE plėvelei prieš jai liečiantis su apkrova. 250 % santykis pailgina 1 metrą plėvelės iki 2.5 metro, tiesiogiai sumažindamas medžiagos sunaudojimą. Didesniems santykiams reikalingi tvirti išankstinio tempimo voleliai ir suderinamos plėvelės rūšys, kad būtų išvengta plyšimo. Tipinis pramoninis diapazonas: 200–300 %.
Kaip pasirinkti tarp patefono ir rotacinės svirties apvyniojimo architektūrų?
Sukamųjų stalų sistemos suka paletę, kol plėvelės vežimėlis kyla, optimizuodamos stabilių, didelių krovinių sulaikymą. Sukamųjų svirčių sistemos laiko paletę nejudančią, kol plėvelės galvutė sukasi orbitoje, taip išsaugodamos grindų plotą ir pritaikydamos nestabilius, aukštus ar lengvus profilius. Sukamųjų žiedų vyniotuvai užtikrina nuolatinį vertikalų netaisyklingų formų vyniojimą.
Ar automatizuotos sistemos gali apdoroti didelius arba netaisyklingos formos padėklus?
Taip. Šiuolaikinėse architektūrose yra reguliuojamas plėvelės vežimėlių aukštis, programuojami vyniojimo profiliai ir specializuoti įrankiai. Rotaciniai žiediniai vyniotuvai puikiai tinka su ritinėliais ir ilgais profiliais, o konvejerinės sistemos integruojamos su individualiomis padavimo / išleidimo konfigūracijomis. Patikrinkite maksimalius apkrovos matmenis ir tarpo reikalavimus su techninėmis specifikacijomis.
Atsakomybės apribojimas: Našumo rodikliai, ciklo trukmė ir plėvelės taupymas labai skiriasi priklausomai nuo apkrovos tipo, krūvos konfigūracijos, plėvelės rūšies ir aplinkos sąlygų. Visi duomenys atspindi tipinius pramonės diapazonus ir gamintojų duomenų lapų specifikacijas. Atitikties veiksmai yra susiję su klientų sutarčių reikalavimais ir logistikos standartais (pvz., ISTA, ASTM D4169), o ne su vyriausybės įgaliojimais.