요약: 본 기술 평가는 롤 형태의 자재 취급을 위한 궤도형 스트레치 래핑 라인과 수직 코일 패키징 라인을 비교 분석합니다. 밀폐 물리적 특성, 처리량, 노동력 대체 효과, 총 소유 비용 등을 분석하여 ISO 9001 품질 프로토콜 및 ASTM D5487 필름 시험 표준에 부합하는 검증된 의사결정 매트릭스를 제공합니다.
[영상 삽입용 이미지]
🛠️ 평가 기준
선정 시에는 운송 중 파손 방지, 처리량 동기화, 인력 대체, 공간 최적화, 단위 포장 비용 등 5가지 운영 요소에 걸쳐 정량화 가능한 기준을 충족해야 합니다. 모든 지표는 자본 투자 전에 특정 제품 형태, 무게 분포 및 화물 처리 프로토콜에 맞춰 검증되어야 합니다.
운송 중 파손 방지는 최우선 엔지니어링 제약 조건으로 유지되어야 하며, 동적 하중 조건에서 포장 후 불량률을 1% 미만으로 유지하는 것을 목표로 해야 합니다. 처리량 동기화는 상류 생산 주기와의 일치가 필요하며, 일반적으로 중밀도 롤의 경우 분당 12~25개 단위를 처리해야 하지만 정확한 처리량은 공급업체 검증이 필요합니다. 인력 대체는 작업자 대 기계 비율로 측정되며, 투자 수익률을 유지하기 위해 반자동 시스템은 교대 근무당 작업자가 1명을 넘지 않아야 합니다. 바닥 공간 최적화는 투입/배출 컨베이어 경로 및 안전 여유 공간을 고려해야 하며, 일반적으로 선형 구성의 경우 50m²로 제한됩니다. 단위 포장 비용은 스트레치 필름의 경우 0.15달러 미만, 사전 성형 슬리브의 경우 0.35달러 미만으로 유지해야 하며, 모든 수치는 예시이며 재료 두께 및 기계 속도 매개변수에 따라 검증되어야 합니다.
| 표준 | 통과 임계값 | 실패 위험 |
|---|---|---|
| 운송 중 파손율 | 포장 후 1% 이하 | >3%는 필름 장력 또는 밀폐성이 불충분함을 나타냅니다. |
| 맞춤형 설비 | 12~25단위/분 (예시/확인 필요) | 분당 12개 미만 생산은 상류 생산 병목 현상을 초래합니다. |
| 교대 근무당 노동 | 1명 이하 운영자 (반자동) | 작업자가 2명 이상이 되면 자동화 투자 수익률(ROI)이 저하되고 오류 분산이 증가합니다. |
| 바닥 공간 | 50m² 이하 (일자형 배치) | 과도한 면적은 시설 운영비와 공과금 비용을 증가시킵니다. |
| 단위당 비용 | 필름 가격은 0.15달러 미만, 슬리브 가격은 0.35달러 미만입니다. (예시/확인 필요) | 예산 초과 지출 시에는 물량 증빙 및 공급업체 계약 검증이 필요합니다. |
핵심 요점: 모든 처리량 및 비용 지표는 업계 평균을 나타낸 예시입니다. 정확한 제품 크기, 필름 두께 및 운송 조건을 사용하여 공급업체 문서를 통해 확인하십시오.
🏗️ 옵션 A: 오비탈 스트레치 래퍼
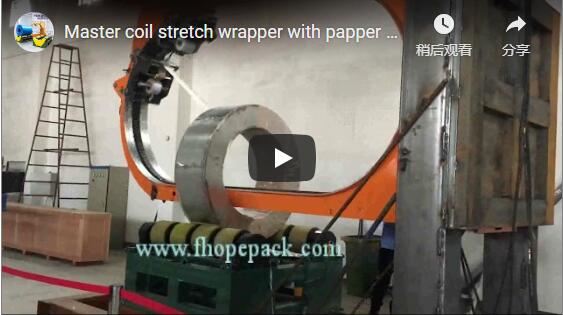
궤도형 스트레치 포장기는 고정된 원통형 적재물을 중심으로 회전하는 수평 필름 캐리지를 사용하여 서보 구동 제어를 통해 일정한 장력을 유지함으로써 운송 중 파손율을 1% 미만으로 낮춥니다. 이러한 구성은 낱개 롤 포장 시 통기성을 최적화하는 동시에 분당 12~25개의 제품을 처리할 수 있도록 설계되었으며, 이는 공급업체의 검증을 거쳐야 합니다.
이 기계는 링 메커니즘 원리를 기반으로 작동하며, 제품은 컨베이어 벨트 위에 고정된 상태로 유지되고 필름 캐리지는 프로그래밍 가능한 속도로 회전합니다. 서보 장력 제어는 필름의 과도한 늘어짐이나 처짐을 방지하기 위해 필름 공급량을 정밀하게 전자적으로 조절하는 기능으로, 다양한 롤 직경에 걸쳐 균일한 하중 압축을 보장합니다. 50~500kg의 원통형 제품의 경우, 필름 너비, 두께 및 겹침 비율을 조정하면 고하중 회전식 장치가 ASTM D5487 수축 필름 표준을 충족합니다. 이 시스템은 절단 및 밀봉 사이클을 자동화하여 수동 포장의 편차를 없애고, 스트레치 랩 낭비 및 불안정한 하중 안정성과 관련된 문제점을 직접적으로 해결합니다.
작업 순서(기술적):
-
컨베이어 인덱스가 링 중앙으로 이동하고, 광전 센서가 제품의 길이와 직경을 감지합니다.
-
서보 모터가 필름 캐리지를 작동시켜 미리 설정된 RPM으로 궤도 회전을 시작합니다(예시 이미지/실제 작동 확인 필요).
-
선형 레일이 캐리지를 안내하고, 장력 롤러는 보정된 필름 신축성 비율을 유지합니다.
-
자동 필름 절단기와 열 밀봉 장치는 사이클 완료 시 작동합니다.
-
배출 컨베이어는 포장된 제품을 하류의 팔레타이징 또는 스트래핑 스테이션으로 이송합니다.
핵심 요점: 오비탈 래퍼는 완전 밀폐 방식이 아닌 나선형 필름 밀봉 방식을 적용하므로, 통기성 보호 및 빠른 처리 속도가 완전한 빈 공간 제거보다 중요한 저습 환경에 최적입니다.
중형 산업용 장비는 일반적으로 45,000달러~85,000달러의 초기 투자 비용이 필요합니다(예시/확인 필요). 적재/하역 작업에는 교대 근무당 한 명의 작업자가 필요하며, 완전 자동화 모델은 무인 작동이 가능합니다. {d.link1}과 같은 공급업체 모델은 버블 필름 포장에 필요한 정밀 장력 제어 기능을 통합하여 ISO 9001 품질 관리 프로토콜을 준수하고 반복 가능한 포장 성능을 보장합니다.
🔗 관련 : 더 많은 솔루션 살펴보기
📈 옵션 B: 수직 코일 포장 라인
수직 코일 포장 라인은 다중 스테이션 슬리브 적용기와 열 밀봉 장치를 사용하여 무거운 코일을 수직 방향으로 완전히 밀봉함으로써 빈 공간을 없애고 운송 중 손상률을 0.5% 미만으로 줄입니다. 이 시스템은 분당 20~30개의 제품을 처리하는 것을 목표로 하며, 모든 성능 지표는 코일 형상에 대한 공급업체의 검증을 거쳐야 합니다.
이 시스템은 맨드릴 로딩 턴테이블과 코일의 상하 표면에 미리 성형된 PE 필름을 도포하는 수직 슬리브 어플리케이터를 사용하여 무거운 코일 취급 시 발생하는 누출 문제를 해결합니다. 코일의 중심 구멍이 바닥과 수직이 되도록 배치하는 '하늘을 향한 방향' 정렬 방식은 중력 보조 슬리브 전개 및 안정적인 수직 인덱싱을 가능하게 하여 고속 작동 중에도 일관된 정렬을 보장합니다. 서보 구동식 장력 제어는 코일의 외경 및 코어 내경에 필름이 정확하게 밀착되도록 유지하여 운송 중 미끄러짐을 방지합니다. 140~160°C에서 작동하는 폴리에틸렌용 정밀 열 밀봉 바는 밀폐된 막을 형성하여 습기 침투 및 표면 긁힘을 직접적으로 방지하는 동시에 ASTM D5487 필름 성능 기준을 충족합니다.
작업 순서(기술적):
-
코일은 정밀 정렬 핀이 있는 로딩 턴테이블 위로 수직 방향(눈높이 방향)으로 이동합니다.
-
로봇 슬리브 도포기는 미리 성형된 필름을 코일의 상단 및 하단 표면에 위치시킵니다.
-
열 밀봉 바는 140~160°C에서 작동하여 필름 가장자리를 하나의 연속적인 봉투로 접착합니다.
-
선택 사양인 라벨 부착, 끈 조임 또는 밴딩 스테이션을 통해 밀봉된 포장을 팔레트 적재에 안전하게 고정할 수 있습니다.
-
배출 컨베이어는 완성된 코일을 하류의 저장 또는 출하 준비 장소로 이송합니다.
핵심 요점: 이 생산 라인은 슬리브 전개 및 열 밀봉을 자동화하여 3~4명의 작업자가 필요하던 수작업을 1명의 관리자만으로 줄일 수 있습니다. 다만, 초기 투자 비용은 일반적으로 15만 달러에서 30만 달러 사이입니다(예시/확인 필요). {d.link2}는 중금속, 전선 또는 종이 소재에 최적화된 표준 수직 코일 포장 구성을 나타냅니다.
🛡️ 비교표
직접 비교를 위해서는 기계 사양을 제품 중량, 표면 민감도 및 필요한 처리량에 맞춰야 합니다. 모든 비용 및 성능 지표는 예시적인 것이며, 공급업체의 시험 보고서 및 시설의 설비 제약 조건과 비교하여 검증해야 합니다.
| 평가기준 | 궤도 스트레치 래퍼 | 수직 코일 포장 라인 |
|---|---|---|
| 제품 형태에 가장 적합합니다. | 긴 원통형 롤(필름, 파이프, 프로파일) | 두꺼운 코일(전선, 금속, 종이) - 눈높이가 하늘을 향하도록 배치 |
| 운송 중 파손 방지 | 장력 보정 시 ≤1%; 필름 포장 시 미세한 틈이 생길 수 있음 | 완전 슬리브 밀폐 시 ≤0.5%; 빈 공간이 없어 미끄러짐 방지 |
| 처리량(단위/분) | 12~25 (예시/확인 필요; 롤 길이에 따라 다름) | 20~30 (예시/검증용; 고속 슬리브 도포기 필요) |
| 노동 요구 사항 | 교대 근무당 작업자 1명 (반자동) | 교대 근무당 관리자 1명 (완전 자동화) |
| 바닥 면적(m²) | 약 30~50개 (선형 배치) | 약 40~70개 스테이션 (안전 구역을 포함한 다중 스테이션 배치) |
| 필름/슬리브 재질 | 스트레치 필름(PE/PVC) - 가격: 개당 약 0.08달러~0.15달러 (예시이며, 실제 가격 확인 필요) | 기성품 PE 슬리브 - 가격: 개당 약 $0.20~$0.40 (예시이며, 실제 가격 확인 필요) |
| 자본 비용 (예시/검증 필요) | $ 45,000- $ 85,000 | $ 150,000- $ 300,000 |
| 투자 회수 기간 (연간 50만 대 기준) | 12~18개월 (연간 판매량 50만 건 이상 기준) | 12~18개월 (연간 판매량 50만 건 이상 기준) |
| 작업의 복잡성 | 낮음; 레시피 관리가 최소한으로 필요함 | 난이도: 보통; 장력 교정 및 열 밀봉 모니터링 필요 |
핵심 요점: 구매를 최종 확정하기 전에 실제 제품 크기, 필름 등급 및 운송 조건을 사용하여 공급업체가 실시하는 테스트를 통해 처리량 및 비용 관련 주장을 검증하십시오.
🔗 관련 장비 도 참조 하세요
⚙️ 선택 조언
조달 결정 시 단순히 빠른 속도보다는 제품의 형상과 표면 민감도를 우선시해야 합니다. 통기성 있는 밀폐가 필요한 경량 원통형 화물에는 궤도 포장 방식을, 완벽한 열 밀봉과 엄격한 운송 중 손상 방지가 요구되는 고가의 중량 코일에는 수직 코일 포장 방식을 선택하십시오.
의사결정 흐름도
-
제품 모양:
- 긴 원통형(길이/직경 비율 >3) → 궤도형 스트레치 래퍼
- 링/코일 형태(하늘을 향한 눈 방향) → 수직 코일 포장 라인
-
단위당 무게:
- <500kg → 궤도 포장재로 충분함; 자본 지출 감소
-
500kg → 코일 인덱싱 중 코일 구조적 무결성을 유지하려면 수직선이 필요합니다.
-
손상 민감도:
- 표준 산업용품 → 궤도형 포장재는 적절한 밀폐 기능을 제공합니다
- 고급 표면 마감 또는 습기에 민감한 소재 → 수직 슬리브는 긁힘 및 습기 침투를 방지합니다.
-
처리량 요구 사항:
- <20개/분 → 오비탈 래퍼는 적당한 생산 주기와 일치합니다.
-
분당 20개 생산 → 수작업 병목 현상 해소를 위해 수직 라인 설치를 권장합니다.
구매 전 실질적인 점검 사항
-
사용하시는 필름 등급(PE 대 PP)에 맞는 실링 바 온도(140~160°C)를 매핑하는 재료 호환성 매트릭스를 요청하십시오 . 열 프로파일이 일치하지 않으면 실링이 실패하고 ASTM D5487을 준수하지 못하게 됩니다.
-
실제 롤 크기와 필름 두께를 사용한 생산 속도 테스트 결과를 문서화하여 제출해 주십시오 . 브로셔에 제시된 속도는 예시일 뿐이므로, 공급업체의 엔지니어링 팀에 확인하시기 바랍니다.
-
투입/배출 컨베이어, 안전 라이트 커튼 및 유지보수 접근 공간을 포함한 총 바닥 면적 요구 사항을 확인하십시오 . 명목상 50m²의 바닥 면적은 규정 준수 구역을 포함하면 80m²까지 확장되는 경우가 많습니다.
-
열 밀봉 바, 장력 롤러, 필름 절단기 등 마모가 심한 부품의 예비 부품 조달 기간을 확인하십시오 . 생산 중단을 방지하기 위해 공급업체 계약에는 2주 이내 납품이 보장되어야 합니다.
🛠️ 자주 묻는 질문
기술 구매 결정에는 장비 성능, 자재 사양 및 규정 준수 간의 정확한 조화가 필요합니다. 모든 성능 관련 주장은 공급업체 문서 및 시설 운영 매개변수와 비교하여 검증해야 합니다.
질문: 궤도형 스트레치 래퍼는 무거운 강철 코일을 처리할 수 있습니까?
아니요. 강철 코일은 일반적으로 1~10톤의 무게가 나가므로, 궤도형 포장 시스템의 최대 적재 용량인 500kg을 초과합니다. 구조적 변형 없이 무거운 코일을 포장하려면 수직형 코일 포장 라인이나 전용 상향 포장기가 필요합니다.
질문: 이 기계들의 일반적인 연간 유지 보수 비용은 얼마입니까?
업계 표준에 따르면 연간 유지보수 비용은 초기 투자 비용의 3~5% 정도가 적당하지만, 이는 공급업체의 유지보수 계약 조건에 따라 조정해야 합니다. 60,000만 달러짜리 포장기라면 1,800달러에서 3,000달러, 200,000만 달러짜리 생산 라인이라면 6,000달러에서 10,000달러 정도를 예산으로 책정하십시오. 장비 공급업체와 정확한 서비스 계약 내용을 반드시 확인하십시오.
질문: 규정 준수를 위해 CE 또는 UL 인증이 필요한가요?
CE 마크는 유럽 경제 지역(EEA)에서 기계류 지침 2006/42/EC에 따라 의무적으로 부착해야 하며, ISO 9001 품질 및 안전 프로토콜 준수를 보장합니다. UL 인증은 미국 내 책임 보호를 위해 권장되지만, 모든 국가에서 의무 사항은 아닙니다. 공급업체의 규정 준수 관련 문서를 통해 규제 요건을 확인하십시오.
질문: 롤 직경이 다른 경우 전환하는 데 얼마나 걸립니까?
궤도형 포장기는 일반적으로 기계식 가이드 암 조정에 5~10분이 소요됩니다. 레시피 저장 시스템을 사용하는 수직형 생산 라인은 10~15분 내에 전환이 가능하지만, 최초 설정 시 장력 및 온도 보정에 최대 30분이 소요될 수 있습니다. 모든 소요 시간은 예시이며, 특정 제품 사양에 따라 확인이 필요합니다.