요약: 보관 코일의 느슨함, 재킷 눌림 및 생산 라인 병목 현상을 방지하려면 정확한 장력과 반복 가능한 접합 강도가 필수적입니다. 자동 케이블 스트래핑기는 PET 또는 PP 스트랩을 설정된 장력(일반적으로 15~70kg)으로 코일당 약 15~30초 주기로 적용하여, 가변적인 수동 스트래핑 작업을 PLC로 관리되는 반복 가능한 사이클로 대체합니다. 헤드가 코일 주위에 스트랩을 공급하고, 조이고, 끝단을 밀봉한 후 스트랩을 절단합니다. 이 가이드에서는 사이클 및 선택 지점에 대해 설명합니다.
차례
- 기계가 하는 일
- 스트래핑 사이클은 어떻게 진행될까요?
- 스트랩 소재 및 너비
- 장력 및 밀봉
- 코일 크기 용량
- 일반적인 사양 범위
- 기계 선정 체크리스트
- 작동 및 안전 기본 사항
- 유지보수 필수사항
- 엔지니어링 FAQ
- 다음 단계
- 관련 독서
- 출처 및 표준
기계가 하는 일
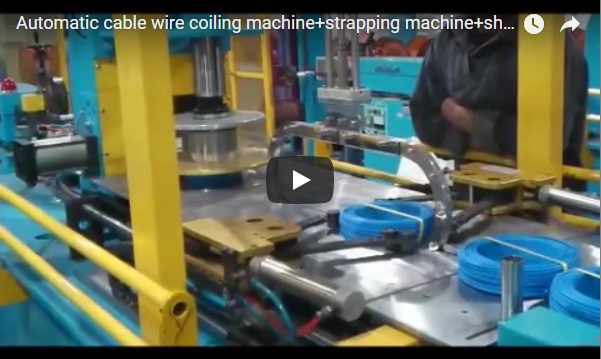
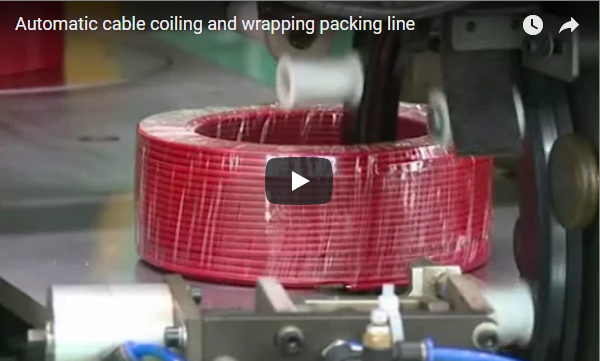
자동 케이블 밴딩기는 케이블과 전선 코일을 플라스틱 스트랩으로 고정하여 수축 포장, 팔레트 적재 또는 보관 단계로 넘어가기 전에 정리하는 기계입니다. 이는 케이블 코일링, 밴딩 및 수축 포장 라인에 제품을 공급하는 동일한 공정입니다. 전체 공정이 자동화되어 있어 작업자가 밴딩 도구를 조작할 필요 없이 모든 코일이 동일한 스트랩 위치, 장력 및 밀봉 상태로 밴딩됩니다.
자동 포장 방식은 수동 포장 방식과 달리 일관성이 뛰어납니다. 수작업으로 포장된 코일은 끈마다 장력이 일정하지 않아 보관 시 코일이 헐거워지거나 운송 중에 풀리는 문제가 발생합니다. 하지만 자동 포장 방식은 이러한 장력 변동을 포장 단계에서 제거합니다.
스트래핑 사이클은 어떻게 진행될까요?
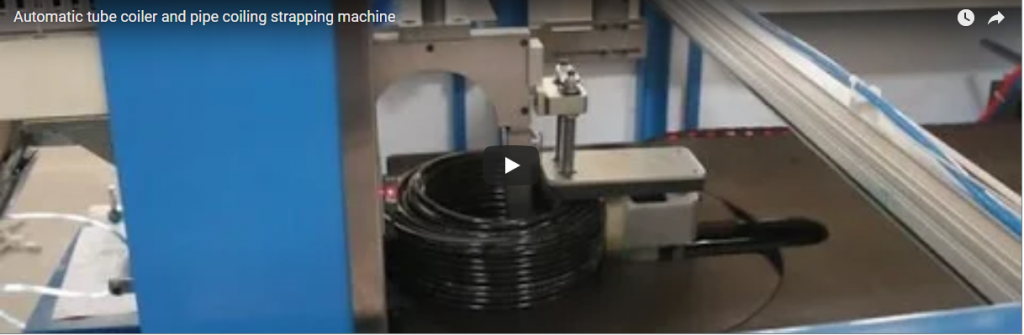
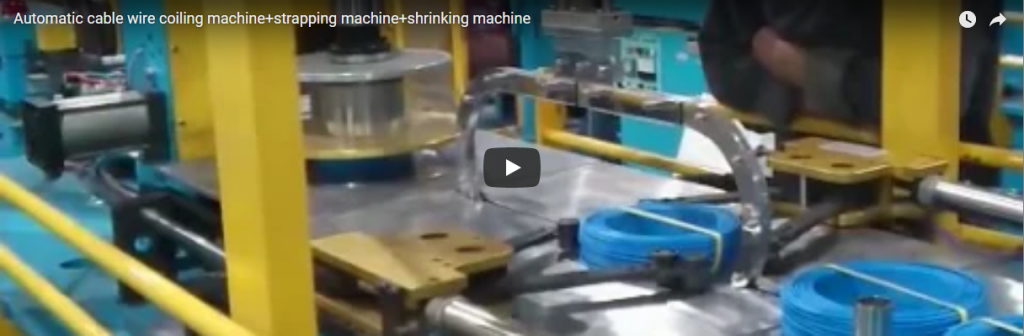
코일이 스트래핑 스테이션에 도착하면, 투입 컨베이어에 의해 위치가 고정되고 센서로 확인됩니다. 그런 다음 스트래핑 헤드가 아치형 트랙을 따라 코일 둘레에 스트랩을 감습니다.
장력 조절 장치가 스트랩을 미리 설정된 장력으로 조여주고, 겹치는 끝부분이 연결되며, 스트랩은 밀봉 부위 근처에서 깔끔하게 절단됩니다. 스트랩으로 감긴 코일은 스테이션에서 배출구로 이동하여 수축 포장 또는 팔레트 적재 준비를 마칩니다.
전체 사이클은 PLC에 의해 관리되므로 장력, 스트랩 개수 및 타이밍이 매개변수로 설정되고 모든 코일에 대해 동일하게 반복됩니다.
스트랩 소재 및 너비
케이블 포장에는 주로 두 가지 종류의 스트랩 소재가 사용됩니다. PET(폴리에틸렌 테레프탈레이트)는 장력을 더 잘 유지하고 더 많은 하중을 견딜 수 있어 무거운 코일이나 장기간 보관에 적합합니다. PP(폴리프로필렌)는 장력 유지가 덜 중요한 경우에 사용되는 더 가볍고 일반적인 소재입니다.
일반적인 스트랩 폭은 9mm에서 19mm 사이이며, 두께는 스트랩이 제공해야 하는 강도에 따라 결정됩니다. 까다로운 하중에는 PET 소재가 일반적으로 사용되며, 폭과 등급은 프로젝트별 코일 중량을 기준으로 결정됩니다.
장력 및 밀봉
장력은 코일이 안전하게 고정되는지 아니면 손상되는지를 결정하는 값입니다. 장력이 너무 약하면 스트랩이 케이블 외피 위에서 미끄러지고, 너무 강하면 스트랩이 외피를 눌러 코일을 변형시킵니다.
스트랩 끝단을 접합하는 방법은 크게 두 가지입니다. 열 접합은 스트랩 끝단을 녹여 붙이는 방식이고, 마찰 용접은 재료에 진동을 가해 접합하는 방식입니다. PET 스트랩의 경우 마찰 용접이 일반적으로 더 높은 접합 강도를 제공합니다. 두 방식 모두 기계로 제어되므로 접합력은 작업자의 조작에 좌우되지 않습니다.
코일 크기 용량
코일은 외경, 내경, 너비의 세 방향 모두 기계에 맞아야 합니다. 스테이션 제한을 초과하는 코일은 한 번에 스트랩을 감을 수 없으며, 내경이 매우 큰 코일은 스트랩 아치를 조정해야 할 수도 있습니다.
이러한 제한 사항은 일반 케이블 코일 포장기 및 전선 포장기 와 같이 프로젝트별 코일 크기에 따라 확인됩니다 . 여유 공간을 확보해 두는 것이 좋습니다. 약간 더 넓은 치수 범위 또는 더 빠른 사이클 속도를 통해 생산량 증가에 맞춰 생산 라인을 계속 사용할 수 있습니다.
일반적인 사양 범위
아래 값은 해당 기계의 일반적인 구성에 대한 공개된 수치입니다. 프로젝트별로 사용하시는 코일 범위와 비교하여 정확한 수치를 확인하십시오.
| 항목 | 스펙 |
|---|---|
| 스트랩 소재 | PET 또는 PP |
| 스트랩 너비 | 9에서 19mm |
| 생산 기간 | 코일당 15~30초 |
| 인장 범위 | 15에서 70kg |
| 스트랩 적용 | 코일당 스트랩 하나 또는 여러 개 |
| Control: | HMI가 있는 PLC |
| Networks | 프로피넷, 이더넷/IP 및 유사 제품 |
| 밀봉 | 열 밀봉 또는 마찰 용접 |
기계 선정 체크리스트
견적을 요청하시기 전에 다음 사항들을 확인해 주시면, 프로젝트별로 고객님의 케이블 회선에 맞춰 나머지 사항을 확인해 드리겠습니다.
| 항목 | 프로젝트별로 확인해야 할 사항 |
|---|---|
| 코일 | 외경, 내경 및 너비 범위 |
| 가죽 끈 | 필요한 재료, 너비 및 접합 강도 |
| 하중 | 코일 중량 및 유지 장력 목표 |
| 주기 | 시간당 코일 수 및 코일당 스트랩 수 |
| 산출 | 수축 터널 또는 팔레타이저에 묶인 코일 |
| Control: | PLC 브랜드 및 자동화 네트워크 |
| 헤드 룸 | 향후 규모 범위 및 주기 목표 |
독립형 스트래핑 기계도 도움이 되지만, 생산량 증대는 라인에 통합될 때 비로소 가능합니다. 투입 컨베이어는 권취기에서 코일을 직접 받아들인 후, 배출 컨베이어를 통해 스트래핑된 코일을 수축 터널이나 팔레타이저로 전달합니다 . 이는 케이블 코일 되감기, 스트래핑 및 수축 포장 라인 에서와 같은 방식입니다 . 제어 측면에서 PLC는 Profinet 또는 Ethernet/IP를 통해 공장 네트워크에 연결됩니다.
작동 및 안전 기본 사항
스트랩부터 시작하세요. 올바른 스트랩 등급과 너비를 선택하고, 아치가 코일 직경과 일치하는지 확인한 후, HMI에서 레시피에 필요한 장력과 스트랩 개수를 설정합니다.
이 사이클은 코일을 제 위치에 놓고, 고정 장치를 내리고, 스트랩 메커니즘을 작동시킨 후, 스트랩이 감긴 코일을 자동으로 배출합니다. 따라서 작업자는 이동 중에 스트랩 영역에 접근하지 않아야 합니다. 스트랩 잔여물을 청소하거나 장력 조절 장치를 조정하기 전에 잠금 절차를 준수하고, 헤드가 작동하는 동안에는 스트랩 공급 장치에 손을 대지 마십시오.
유지보수 필수사항
첫 교대 근무 시작 전에 일일 점검을 실시하십시오. 스트랩 경로에 이물질이 없는지, 씰에 스트랩 걸림이 없는지, 장력 조절 장치가 사이클 사이에 0으로 복귀하는지 확인하십시오.
설명서에 따라 스트랩 가이드 트랙, 고정 가이드 및 배출 롤러를 깨끗하게 유지하고 가볍게 윤활하십시오. 절단 및 밀봉 스테이션에서 스트랩 조각이 쌓이는지 확인하고 전체 배치를 가동하기 전에 첫 번째 코일의 밀봉 상태를 육안으로 점검하십시오.
엔지니어링 FAQ
질문: 이 기계는 어떤 스트랩 재질을 사용합니까? 답변: PET 또는 PP 스트랩이 표준이며, 너비는 9mm에서 19mm까지 다양하고, 등급은 프로젝트별 코일 무게에 따라 결정됩니다.
질문: 코일 하나당 스트랩 작동 시간은 얼마나 되나요? 답변: 코일 크기와 스트랩 횟수에 따라 다르지만, 일반적으로 코일 하나당 15초에서 30초 정도 소요됩니다.
질문: 스트랩 장력은 어떻게 설정하나요? 답변: 장력 조절 장치는 PLC에 프로그래밍된 15~70kg 범위 내의 설정된 힘으로 조여집니다.
Q: 스트랩 끝부분은 어떻게 연결되나요? A: 열 밀봉 또는 마찰 용접으로 연결되며, 두 방식 모두 기계로 제어되어 반복 가능한 밀봉이 가능합니다. 특히 PET 소재의 경우 마찰 용접이 더 높은 접합 강도를 제공합니다.
질문: 장력을 잘못 설정하면 어떤 위험이 있습니까? 답변: 장력이 너무 낮으면 스트랩이 케이블 외피를 따라 미끄러지고, 장력이 너무 높으면 코일이 변형되어 외피를 압박합니다.
질문: PET 소재를 사용할 때 어떤 밀봉 방법이 더 강한 접합부를 제공합니까? 답변: PET 스트랩을 사용할 경우 마찰 용접이 열 밀봉보다 일반적으로 더 높은 접합 강도를 제공합니다.
Q: 기계가 코일당 여러 개의 스트랩을 적용할 수 있습니까? A: 예. 단일 스트랩은 작고 가벼운 코일에 적합하며, 여러 개의 방사형 스트랩은 더 큰 코일이나 운송 중 흔들림이 있는 포장에 사용됩니다. 스트랩 개수는 프로젝트별로 다르며 레시피에 저장됩니다.
Q: 이 기계는 공장 네트워크에 연결되나요? A: 스트랩 기계의 PLC는 레시피 및 진단을 위해 Profinet 및 Ethernet/IP와 같은 공장 자동화 네트워크와 통합됩니다.
다음 단계
- 코일 사이즈, 스트랩 종류, 목표 사용 횟수를 info@fhopepack.com으로 이메일 보내주세요.
- 48시간 이내에 배치도와 포장 제안서를 보내드립니다.
- 설치 전에 공급, 배출 및 제어 네트워크를 확인하기 위해 현장 조사를 실시합니다.
관련 독서
- 강판 스트래핑 기계
- 강철 코일 포장용 호스 파이프 포장기
- 코일 및 롤 스트레치 랩핑기
- 한 번의 패스로 전체 커버리지를 제공하는 자동 수평 궤도 래핑
- FHOPE 포장 기계 제품 라인
출처 및 표준
- ISO 12100:2010 — 기계의 안전. 설계, 위험 평가 및 위험 감소를 위한 일반 원칙
- EN 415-10:2014 — 포장기계의 안전. 일반 요구사항
- EN ISO 13849-1:2023 — 기계의 안전. 제어 시스템의 안전 관련 부품
- FHOPE 자동 케이블 스트래핑 기계 시연 영상, 유튜브.
최종 검토일: 2026년 10월 09일