🛠️ 業界の課題
手作業によるタイヤ包装は、深刻な運用上のばらつき、直接的な人件費の増加、および最適とは言えない保管密度をもたらし、一貫した包装基準と規制遵守を求める中規模製造施設において、日々の処理能力を直接的に制限すると同時に、最終顧客の満足度を損なう。
従来のタイヤ包装における根本的なボトルネックは、人手によるフィルム貼付作業に内在する限界に起因しています。手作業による包装は、張力を維持するために作業者の技術に依存するため、シールの密着性が不安定になり、材料の消費量も予測不可能になります。業界のベンチマークによると、手作業による包装では、過剰包装、破れ、または不適切な重なりにより、通常5~10%のフィルムが廃棄されます。この材料の非効率性は、加工費に直接影響し、材料販売の利益率を低下させます。プレミアム市場では、製品の品質を証明するために、認証済みの均一な包装が求められるためです。さらに、手作業による積み重ねはパレットの形状を不規則にし、保管密度を低下させ、倉庫管理システムを複雑化させます。1日の生産量が2,000ユニットを超えると、これらの複合的な非効率性が、出荷サイクルの遅延、輸送中の損傷クレームの増加、および拡張能力の制約につながります。この運用上の摩擦は、労働力の能力の問題ではなく、体系的な自動化によって解決する必要のある機械的および手順上の制約です。
🏗️ 解決メカニズム
自動タイヤ梱包システムは、プログラム可能なサーボ駆動によるフィルム塗布と高精度ターンテーブル回転を採用することで、人為的なばらつきを排除し、パッケージの完全性を標準化するとともに、大量生産環境における直接的な労働力と材料消費量を大幅に削減します。
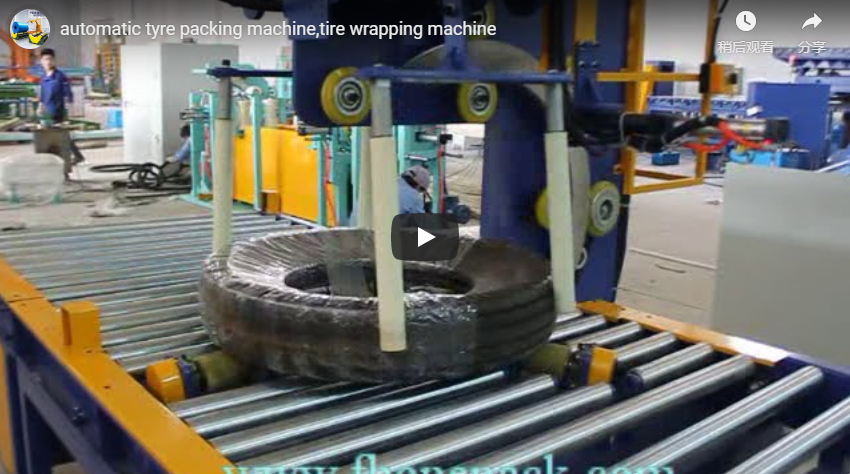
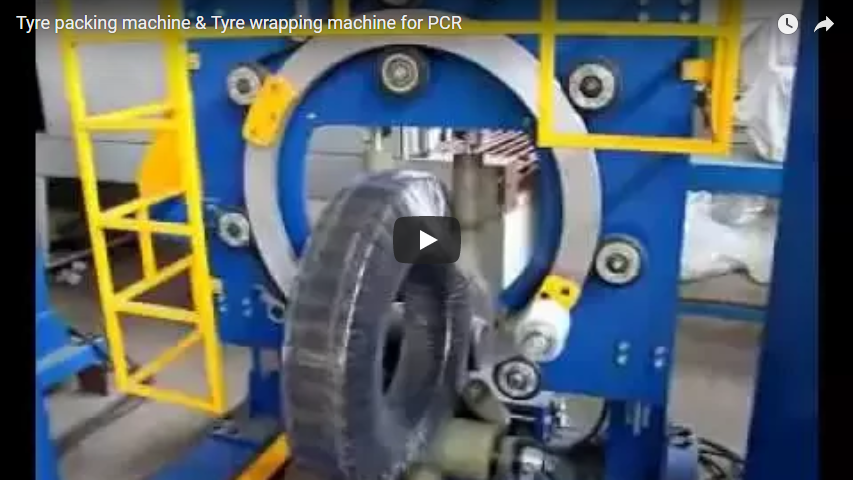
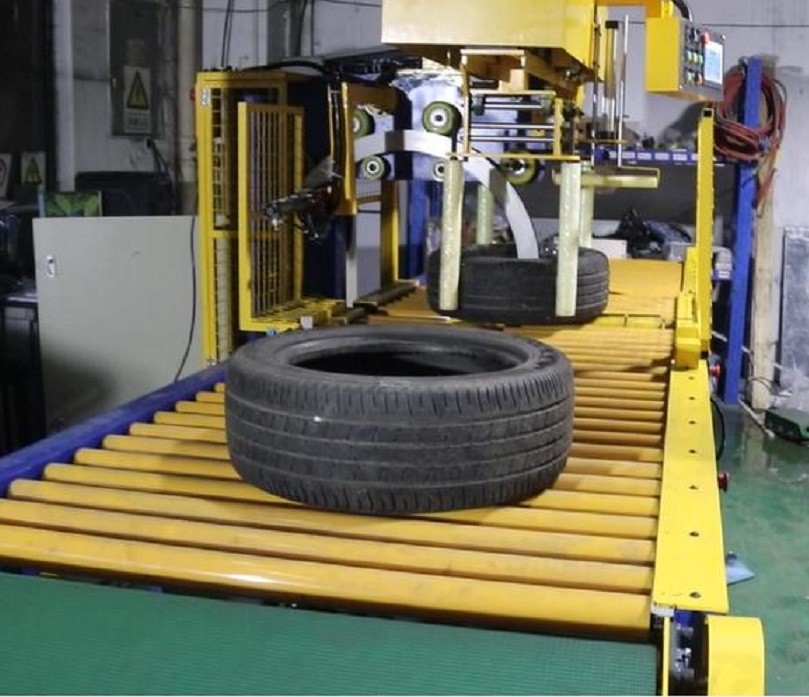
自動タイヤラッピングの基本的なエンジニアリング原理は、フィルムの張力を手動操作から切り離し、閉ループサーボ制御に置き換えることです。標準的な産業用ラッピングユニットは、回転リングまたは固定ターンテーブル構成のいずれかを使用し、ワークピースが制御された回転数で回転する間に、垂直フィルムキャリッジがタイヤのプロファイルに沿って移動します。最新のシステムでは、プログラマブルロジックコントローラ(PLC、モーターの動作とセンサー入力をシーケンスする産業用コンピュータ)を統合し、ラッピングサイクルを再現性の高い精度で管理します。フィルムキャリッジは通常、リニアアクチュエータを使用して垂直方向の移動を調整し、タイヤの直径に関係なく一貫した重なりを確保します。光電セルまたはレーザーエッジ検出により、正確な座標でフィルムの吐出がトリガーされ、手動による位置合わせの誤差が排除されます。
フィルムの種類との適合性は、重要なエンジニアリング上の考慮事項です。ほとんどの自動システムは、あらかじめ延伸された線状低密度ポリエチレン(LLDPE、工業用包装によく使用される耐久性と柔軟性に優れたプラスチック樹脂)に合わせて調整されており、その厚さは通常20~30ミクロンです。サーボモーターはフィルムウェブ全体に一定の張力を維持し、たるみや過伸張による破れを防ぎます。この機械的な一貫性により、1人のオペレーターが複数の包装ステーションを同時に監視できるため、6~8人の手作業による包装作業を効果的に代替し、直接人件費を35~40%削減できます。また、均一なパッケージ形状によりパレットの積み重ねがより密になり、保管密度が向上し、輸送中の取り扱いによる損傷が軽減されます。
🔗関連情報:その他のソリューションを見る
📈 実装の詳細とパラメータ
システムの統合を成功させるには、機械の仕様を既存のワークピースの寸法、コンベア設備、および処理目標に正確に合わせるとともに、すべての電気および機械部品が確立された地域の安全基準および運用基準を満たしていることを確認する必要があります。
導入の成功は、包装システムと既存の生産ワークフロー間の厳密なパラメータマッピングにかかっています。以下の技術マトリックスは、設備計画担当者にとって重要な調整ポイントを示しています。
| 技術要件 | ビジネスインパクト | |
|---|---|---|
| ワークサイズ | 直径200~1500mmの範囲 | 乗用車、小型トラック、商用車用タイヤを網羅 |
| スループット要件 | ステーションあたり1時間あたり80~120本のタイヤ(業界標準値) | 下流工程でボトルネックを起こさずに2シフト制の1日あたりの処理量に対応 |
| フィルムタイプの互換性 | UV安定化処理を施した20~30µmのプレストレッチLLDPE | 耐引裂性を維持しながら材料コストを最適化 |
| 自動化レベル | HMIタッチスクリーンとリモート診断機能を備えたPLC | 再現性のある品質、予知保全、およびデータロギングを可能にする |
| コンベアの高さ | 床面から750~900mm(±50mmの許容範囲) | 高額なライン手直しや人間工学的負担を防止します |
統合プロトコルでは、下流工程における資材取り扱いを考慮する必要があります。自動倉庫システム(AS/RS、コンピュータ制御による自動入出庫システム)と自動搬送車(AGV、マーキングされた経路や磁気ガイドに沿って走行する無人搬送装置)を組み合わせることで、入出庫時間を数分から数秒に短縮できます。バーコードやRFIDによる追跡と組み合わせることで、在庫精度は通常99%を超えます。
調達前に適合性確認が必須です。ISO、CE、ASTMなどの認証要件は管轄区域や製造業者によって異なりますが、すべての電気筐体、緊急停止回路、および安全装置機構は、地域の機械指令に準拠している必要があります。施設側は第三者機関による安全監査を依頼し、制御盤が防塵・防湿性能に関してIP54以上の保護等級を満たしていることを確認する必要があります。予算策定においては、2週間のオペレーター研修プログラムと初年度の保守契約費用を考慮に入れる必要があります。訓練を受けていない作業員は、フィルムの装填ミスやセンサーの位置ずれなどにより、自動化によるメリットを台無しにしてしまう可能性があるためです。
🛡️検証済み結果
タイヤの自動梱包に移行した施設は、直接労働時間、材料廃棄率、保管スペース要件の大幅な削減を一貫して報告しており、認証された梱包の一貫性を通じて、プレミアムな流通チャネルへのアクセスを可能にしている。
中規模タイヤ製造工場の運用データによると、自動化は単位経済性の向上に直接的に結びついています。包装能力が1日500個を超える場合、完全自動化ラインは、労働力の最適化とフィルム消費量の削減により、通常18~24ヶ月以内に投資回収期間を達成します。半自動化構成(手動積載と自動包装)は、特に直接労働賃金が1時間あたり15ドルを超える地域では、一般的に12ヶ月以内に設備投資を回収できます。これらの財務結果は理論上のものではなく、一貫した包装品質によってプレミアム市場へのアクセスが確保され、輸送関連のクレームが削減された実際の生産実績に基づいています。
調達に関する決定は、体系的な技術評価に基づいて行われるべきである。
-
1日のタイヤ処理量を計算してください。 1日に500本以上を処理する施設は、継続的な処理能力の要求があるため、完全自動化ラインから最も大きな恩恵を受けます。
-
加工対象物の多様性を監査する。直径範囲が広い場合は、電動式の側面調整ガイドが必要となる。一方、単一サイズの加工であれば、固定式の機械式ストッパーを使用することで設備投資を削減できる。
-
コンベアの位置合わせを確認してください。構造変更や生産停止を避けるため、供給高さを包装ステーションから±50mm以内に維持してください。
-
研修およびサポート予算を確保する。投資対効果(ROI)を確保するため、包括的なオペレーター認定と12ヶ月間の予防保守契約を含める。
-
実機検証試験を実施してください。契約を締結する前に、実際の生産タイヤをシステムに通して、ラッピングの一貫性、サイクルタイムの安定性、フィルムの破損頻度を確認してください。
タイヤ梱包の自動化は必ずしも義務付けられているわけではありませんが、その機械的および経済的な原理は十分に確立されています。機械の仕様を実際の現場状況、処理目標、フィルム適合要件に合わせることで、メーカーは梱包をコストセンターから競争優位性へと転換できます。その結果得られる梱包品質の一貫性は、プレミアム価格戦略を直接的に支え、材料の無駄を削減し、流通ネットワーク全体にわたる倉庫物流を効率化します。
🔗関連機器もご覧ください