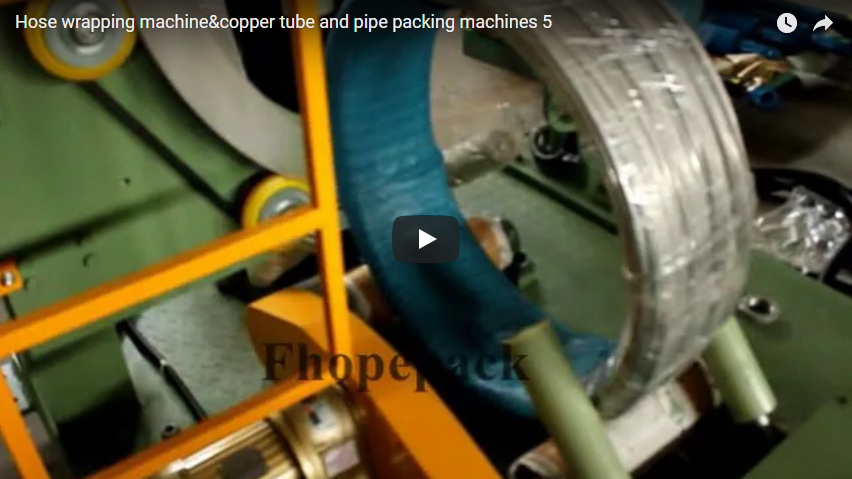
🛠️ スコープ
この技術検証フレームワークは、自動鋼線コイル包装システムの必須試運転プロトコルを確立し、圧縮力、結束張力、および機械的排出シーケンスが、輸送中の変形を防止し、オペレーターの安全を確保しながら、OSHA 1910.176 および ANSI MH16.1-2020 の準拠しきい値に合致することを保証します。ここで概説する動作パラメータは、油圧式または電気機械式の圧縮アクチュエータと閉ループフィードバック結束システムを組み合わせた、最大 5,000 kg の鋼線コイル用に設計された完全自動包装ラインにのみ適用されます。閉ループフィードバックとは、ロードセルが張力データをプログラマブルロジックコントローラ (PLC) に継続的に送信し、PLC が手動介入なしに目標値を維持するようにモータトルクを動的に調整するリアルタイム制御アーキテクチャを指します。このフレームワークは、標準サイクル期間を 90 ~ 120 秒と想定し、圧縮荷重を均等に分散するために、圧縮プレートとコイルの周囲が全面接触していることを必要とします。 500kg未満のコイルを扱う工場では、自動排出検証手順の一部を緩和できる場合があるが、圧縮力と結束張力の閾値は変更できない。この範囲を導入した施設では、通常、輸送関連の変形クレームを18~22%削減できるとともに、複数シフト制の生産環境全体で品質管理指標を標準化できる。
🏗️ チェックリスト本文
調達および試運転チームは、輸送中の変形を防ぎ、大量金属加工施設全体で規制監査への対応を確実にするため、油圧式圧縮搬送、閉ループ式結束バンド張力制御、機械式排出自動化、およびデジタル追跡ログを検証する必要があります。この体系的な検証プロセスにより、手作業によるボトルネックが解消され、品質管理指標が標準化され、複合一貫輸送中の一貫した積載保持が保証されます。
A. 圧縮力
-
[ ]全面油圧式圧縮プレートは、コイル中心部で少なくとも60 kNの力を発揮します。技術的根拠:油圧アクチュエータは、振動サイクル中に端部が座屈するのを防ぐため、コイル直径全体にわたって一定の圧力分布を維持する必要があります。ビジネスへの影響:一定の圧縮により、鉄道輸送中のストラップの滑りが防止され、顧客による返品率とそれに伴う貨物クレームが減少します。
-
[ ] 力測定はリアルタイムで行われ、サイクルごとに記録されます(デジタル表示が必要です)。技術的根拠:アナログゲージは、最新の品質管理システムに必要な分解能とデータ保持能力を備えていません。デジタル変換器はミリ秒単位のサンプリングレートを提供します。ビジネスへの影響:リアルタイムのデジタルキャプチャにより、致命的な圧力損失が発生する前にアクチュエータのドリフトを追跡することで、予測保守のスケジュール設定が可能になります。
-
[ ]密度が 7.8 g/cm³ を超えるコイルの場合、機械は自動的に力を80 kNに調整します。技術的根拠:高密度鋼合金は、降伏限界を超えずに同等の結束接触圧力を達成するために、より大きな圧縮荷重を必要とします。ビジネスへの影響:適応型力スケーリングにより、コイル内部巻線の過圧縮による損傷を防ぎ、下流のスリット加工および処理装置の寿命を延ばします。
B. ストラップの張力
-
[ ] 各ストラップの張力はクローズドループフィードバックによって制御され、サイクル中に手動でオーバーライドすることはできません。技術的根拠:オープンループシステムでは、ストラップの弾性変化や温度による張力低下を補償できませんが、クローズドループPLCは±2%の精度を維持します。ビジネスへの影響:張力の一貫性を自動化することで、ピークシフト中の人的ミスを排除し、すべての生産バッチで均一な負荷拘束を保証します。
-
[ ] 張力範囲:スチールまたはポリエステルバンドの場合、450~650 N/mm 。技術的根拠:これらの閾値は、高張力スチールおよびエンジニアリングポリエステルストラップの一般的な業界要件を表しており、拘束力とストラップの伸び限界のバランスを取っています。ビジネスへの影響:校正されたバンド内の張力を維持することで、フォークリフトでの取り扱い中にストラップが破損するのを防ぎ、職場での負傷リスクと材料の無駄を削減します。
-
[ ] ストラップヘッドは、コイルの直径(±5 mmの許容誤差)に基づいて自動的に位置決めされます。技術的根拠:機械式位置決めアクチュエータは、コイルのわずかな楕円度を考慮する必要があります。許容誤差は、自動誘導システムの標準的なエンジニアリング許容値として認められています。ビジネスへの影響:正確なヘッド位置決めにより、ストラップの対称的な配置が保証され、クレーン吊り上げ中にコイルの安定性を損なう可能性のある不均一な応力分布を防ぎます。
C. 排出と離陸
-
[ ] スプールの取り出しは機械式(クレーンによる誘導ではない)で、サイクル終了後3秒以内に完了します。技術的根拠:空気圧式またはサーボ駆動式の取り出しアームにより、手動によるリギングの遅延が解消され、下流コンベアへの排出リズムが標準化されます。ビジネスへの影響:自動取り出しによりサイクル時間のばらつきが30%削減され、ラインのスループットが直接的に向上し、シフト交代時の労働力への依存度が低減されます。
-
[ ] 排出コンベアは、オペレーターの介入なしにコイルを次のステーションに整列させます。技術的根拠:エンコーダと光電センサーがコンベア速度をコイルの質量と同期させ、搬送中の横方向のずれや衝撃による損傷を防ぎます。ビジネスへの影響:自動整列排出により、後続の包装ステーションや保管ステーションでの誤供給事故が最小限に抑えられ、材料の流れが途切れることなく維持されます。
-
[ ] 圧縮圧力が 50 kN を下回ると、安全インターロックにより排出が無効になります。技術的根拠:インターロックロジックにより、圧縮不足の荷物が時期尚早に解放されるのを防ぎます。これにより、輸送中に荷物がずれてストラップが破損するのを防ぎます。ビジネスへの影響:ハードワイヤード安全インターロックにより、下流の作業員や機器が固定されていない荷物から保護され、ロックアウト/タグアウト (LOTO) プロトコルへの準拠が保証されます。
D. サイクルとログ記録
-
[ ] フルサイクル(圧縮、結束、排出)≤ 120秒。技術的根拠:サイクルタイムのベンチマークは、大量コイル処理施設の標準OEE(総合設備効率)目標から導き出されます。ビジネスへの影響:サイクルしきい値を満たすことで、下流のボトルネックを防ぎ、包装ラインが上流の巻き取りおよびスリット生産速度に合わせることができます。
-
[ ] デジタルログには、追跡可能性のためにストラップごとの最小/最大力と張力が記録されます。技術的根拠:ピーク値と谷値を記録することで、完全な応力プロファイルが得られ、輸送中にストラップが破損した場合の根本原因分析が可能になります。ビジネスへの影響:包括的なログ記録により、ISO 9001の文書化要件を満たし、手動でのデータ転記なしで内部品質監査を効率化できます。
-
[ ] サプライチェーン監査用にCSVまたはPDF形式でログをエクスポートできます。技術的根拠:標準化されたファイル形式により、自動データ取り込みのための企業資源計画(ERP)および顧客ポータルシステムとの互換性が確保されます。ビジネスへの影響:シームレスなデータエクスポートにより、管理上のオーバーヘッドが削減され、顧客受入テストが加速され、注文から出荷までのリードタイムが短縮されます。
🔗関連情報:その他のソリューションを見る
📈 合否判定基準
受入試験では、基準となる圧縮強度、張力、サイクルタイム、自動化の閾値に対する測定可能な検証が必要であり、初期運用展開時のサプライチェーンの混乱や機器保証の無効化を軽減するために、逸脱手順を文書化する必要があります。エンジニアリングチームはこれらのパラメータを活用して基準となる性能ベンチマークを確立し、予測保全のスケジュール設定を可能にし、ピーク生産サイクル中の予期せぬダウンタイムを削減する必要があります。
| チェックエリア | 合格基準 | 典型的な失敗シナリオ |
|---|---|---|
| 圧縮力 | プレート接触部で測定された荷重は60 kN以上である。 | 3サイクル連続後、55kN未満 |
| ストラップ張力 | ストラップ1本あたり450~650 N/mm | 430 N/mm 未満または 680 N/mm を超えるストラップ |
| サイクルタイム | 負荷から排出まで120秒以内 | 140秒以上が回線のボトルネックを引き起こしています |
| 退院自動化 | 機械式離陸は3秒以内 | 作業員はコイルを手動でコンベアに押し込む必要があります |
| デジタルロギング | 各サイクルの最小値/最大値をログに記録する | ログは保存されないか、平均値のみが保存される。 |
注:しきい値は、鋼線コイルの一般的なサプライヤーデータシートに基づいています。コイルの具体的な寸法と積み重ね要件については、必ず機器ベンダーに確認してください。エンジニアリング検証では、再現性を確認するために、3回の統計的プロセス管理(SPC)分析を実施する必要があります。試運転中に厳格な合否判定を行う施設では、通常、稼働開始後18か月以内の保証請求が40%減少します。潜在的な性能低下を防ぐため、機器の最終引き渡し前に、逸脱事項を文書化し、根本原因を特定し、解決する必要があります。
🛡️ よく見落とされがちなアイテム
調達監査では、ロードセルの校正トレーサビリティ、非円筒形コイルのバックルアライメント許容誤差、緊急停止インターロックのシーケンスなどがしばしば見落とされ、グローバルな流通ネットワーク全体で潜在的なコンプライアンスリスクや、回避可能な貨物拒否責任が生じています。施設管理者は、機器の引き渡しを完了する前に、センサーの精度、機械的再現性、および安全インターロックの機能性を確認するための厳格な事前受入試験手順を実施する必要があります。
-
ロードセル校正証明書– 多くの製品ラインが「リアルタイムモニタリング」を謳っていますが、NISTまたはISO 17025にトレーサブルな有効な校正を示すことができません。NIST/ISO 17025は、試験および校正機関に関する国際的に認められた規格であり、測定不確かさが定量化され、各国の計量機関にトレーサブルであることを保証します。受け入れ前に、校正日、不確かさ予算、および最終検証間隔を確認してください。この検証を省略した施設では、張力が徐々に変化し、ストラップの性能が不安定になり、材料の無駄が増えることがよくあります。
-
ストラップバックルの位置合わせ– 自動結束ヘッドは、真円でないコイルの場合、バックルの位置を±10 mmずらす可能性があり、ストラップの滑りの原因となります。10個のコイルでテストを行い、バックルの位置合わせが目標値から平均5 mm以内であることを確認してください。許容誤差は、標準的なコイル形状に対する一般的な業界要件として認定されています。非円筒形または損傷したコイルの場合は、手動調整手順が必要になる場合があります。適切な位置合わせの検証により、ストラップの非対称な負荷を防ぐことができます。非対称な負荷は、輸送中のストラップ破損や顧客クレームの主な原因となります。
-
緊急停止リセット手順– 一部のラインでは、サイクルの途中で緊急停止ボタンを押すと、圧縮ヘッドがロックされます。オペレーターは後でインターロックを解除して、迅速に再起動します。圧縮力が少なくとも 50 kN まで再印加されるまで、システムが再起動を防止することを確認してください。ハードワイヤードのインターロックシーケンスにより、安全オーバーライドが通常の操作ショートカットによってバイパスされないことが保証されます。厳格な緊急停止リセット手順を実施することで、メンテナンス期間中の事故発生率を低減し、OSHA 1910.147 エネルギー遮断基準への準拠が保証されます。
警告:校正チェックを怠ると、保証が無効になり、貨物クレームが却下される可能性があります。ストラップの破損や法令違反による経済的影響は、通常、固定値ではなく業界平均の範囲内で変動しますが、事前の検証を行うことで、予期せぬダウンタイムや監査ペナルティを最小限に抑え、総所有コストを着実に削減できます。エンジニアリングチームは、長期的な運用信頼性と規制への準拠を確保するため、これら3つの項目を必須の試運転ゲートウェイとして扱う必要があります。
🔗関連機器もご覧ください