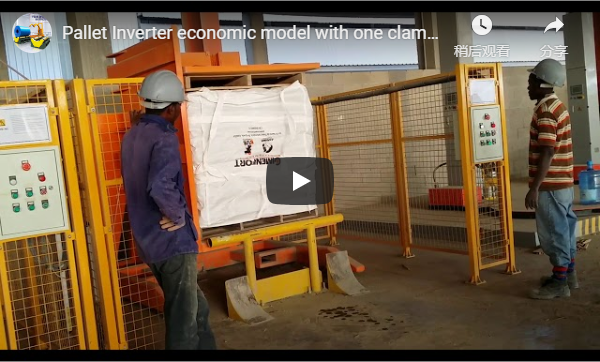
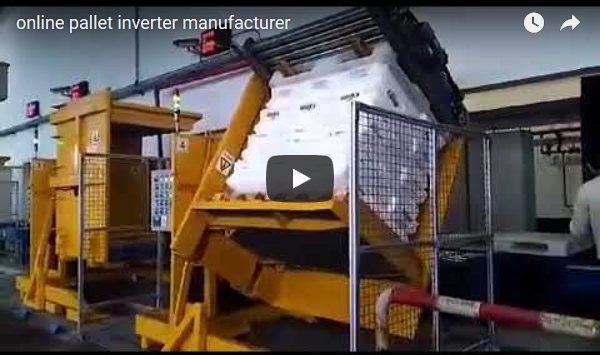
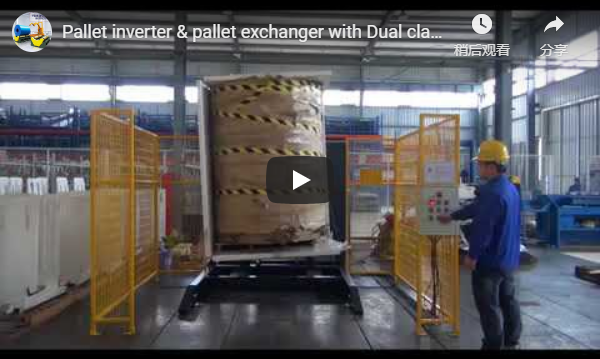
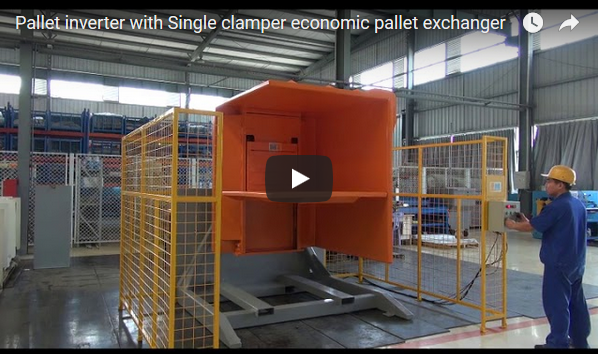
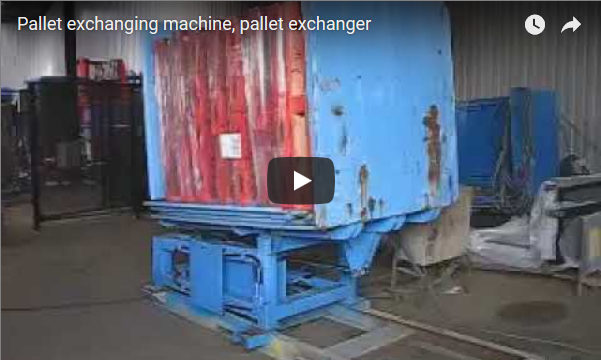
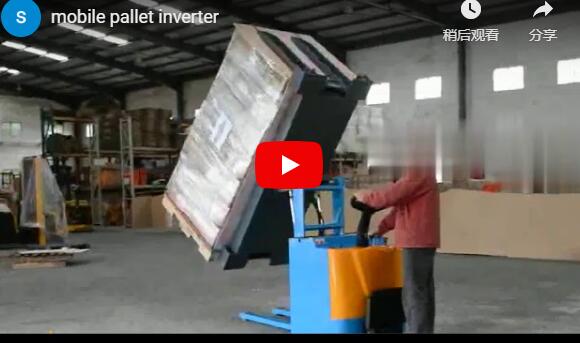
概要:この事例ベンチマークでは、95°パレット交換機とサーボ駆動式ストレッチラッパーを統合することで、高価なコールドチェーン貨物の安定性が向上し、手作業による取り扱いリスクが排除され、プログラム可能な張力制御によってフィルム消費量が削減され、測定可能なスループットと安全性の向上が実現されることを示しています。
一般的な荷積みドックでは、シフトスーパーバイザーが頻繁に損傷報告書を確認します。手作業によるパレット交換中に混在パレットがずれ、適切なシュリンクラップが施されていても下段の在庫が潰れてしまうケースが多々あります。その根本原因は、フィルムの破損だけにあることはほとんどなく、手作業による取り扱い中に発生する制御不能な横方向の力に起因しています。こうした現場の実態を踏まえ、調達チームは、機械式パレット交換と精密なストレッチラップ包装を組み合わせた自動化ソリューションを検討し、ドックからトレーラーまで積荷の完全性を確保する必要性を感じています。
🛠️ 運用状況と基本要件
自動積載安定化装置と機械式パレット交換装置を統合することで、手作業による取り扱いリスクを排除しつつ、重量の異なる様々なSKU間でフィルム張力を標準化し、コールドチェーンのスループットボトルネックに直接対処し、資材の無駄を削減し、産業安全規制への準拠と長期的な法的責任リスクの軽減を実現します。
地域の冷蔵倉庫業者は通常、小売、医薬品、eコマースチャネル向けに温度管理された施設を管理しています。基本的な業務では、標準的なユーロパレットと産業用パレットの構成を使用して、1,000 kgから2,000 kgの混合パレット積載物を頻繁に処理します。人件費の上昇、厳格な食品グレードの安全監査、低温環境による疲労により、経営陣は包装ワークフローの近代化を迫られています。従来のラインでは、機械的な張力ドリフトのある半自動ストレッチラッパーに依存していることが多く、オペレーターは過剰なフィルム層で補正する必要があります。さらに深刻なのは、パレット交換のための手動傾斜方式が危険な挟み込み箇所を作り出し、積載物を不安定にすることが頻繁にあることです。調達目標は、構造的な施設の再開発や新しいユーティリティインフラストラクチャを必要とせずに、既存のコンベアのリズムにシームレスに統合できる、氷点下環境に対応した機器を導入することに重点を置いています。
🏗️ 技術的な摩擦点と故障モード
手動パレット移送時の機械的張力のばらつきや制御不能な横方向の力は、複合的な損傷リスクを生み出し、作業員は余分なフィルムでオーバーラップせざるを得なくなり、反復的な負担や挟み込みの危険にさらされ、最終的には運用コストの増加と下流の仕分け効率の低下につながります。
包装ラインの性能を低下させる主な技術的問題点は以下の3つです。
| 摩擦点 | 技術的な説明 | 直接的なビジネスへの影響 |
|---|---|---|
| 手動パレット交換 | 作業員はフォークリフトとレバーを使用して、角度を正確に制御せずに重い荷物を傾ける。 | ガラスや電子機器は衝撃による損傷を受け、軽傷が繰り返されると労災保険料が増加し、シフトの生産性が低下する。 |
| 老化したストレッチラッパー | キャリッジモーターのドリフトにより、プレストレッチ比(材料使用量を削減するためのフィルムの機械的伸長)が変動する。 | オペレーターは張力低下を補うために15~20%多くフィルムを重ねて巻き、樹脂の調達コストを直接的に押し上げている。 |
| 混合積載の柔軟性の欠如 | 壊れやすいSKUと重いSKUの間で張力を素早く調整できない | デリケートな商品の過剰な包装はフィルムの無駄遣いにつながり、長距離輸送貨物の包装不足は輸送中の損傷や下流の自動コンベア選別機の故障を引き起こす。 |
累積的な影響により、包装技術が処理能力の要求に追いつかない脆弱な運用状態が生じます。包装材のみに対処しても、パレットの取り扱いによる根本的な不安定性は解消されないため、フィルムの適用パラメータを標準化しつつ、供給元での負荷を安定させる包括的な統合アプローチが必要となります。
🔗関連情報:その他のソリューションを見る
📈 システムアーキテクチャと制御パラメータ
サーボ駆動のラッピングヘッドと95°油圧交換器を組み合わせることで、プログラム可能な張力制御と一定の予伸張比率を実現し、異種荷物を安定させながら床面積を削減し、材料消費量を最小限に抑え、手動介入を排除することで、すべてのシフトサイクルで再現性のある荷物の完全性を確保します。
システム設計は、運用効率に直接影響を与える3つの調整済みパラメータに基づいています。
-
パレット交換機の傾斜角度: 95°の油圧式搬送角度により、荷物の滑りや転倒を防ぎ、スムーズな移動を実現します。速度制御シリンダーにより、横方向の最大荷重を50N以下に低減し、積み重ねられた荷物のずれを防ぎ、壊れやすい電子機器やガラス包装を保護します。
-
ストレッチ包装機の仕様:サーボモーターにより250%のプレストレッチが可能となり、フィルムは包装前に機械的に伸長されるため、必要な材料の厚さが軽減されます。張力は1N刻みで10Nから80Nまで調整可能で、積載高さに関わらず一定の包装力を確保します。フィルムは通常、20~30ミクロン厚(1ミクロン=0.001mm、耐穿刺性と引裂強度を左右する)のキャストポリエチレン(高プレストレッチに最適化された滑らかで透明度の高いフィルム)を使用します。
-
制御統合:両ユニットはPLC(プログラマブルロジックコントローラ、機械シーケンスを自動化し、運用データを保存する産業用コンピュータ)を介して同期します。レシピ保存機能は最大50の負荷プロファイルをサポートし、シフト管理者は手動での再調整なしに、30秒以内に壊れやすいガラス容器と重い鋼鉄容器を切り替えることができます。
予算面での選択肢を検討している施設向けには、半自動ターンテーブルモデルは低い設備投資で200%のプレストレッチを実現し、全自動システムはコンベアとの統合とフィルムの自動搬送機能を追加することで、高スループット環境に対応します。どちらの構成も機械の安全性に関するCEマークに準拠し、ISO 2560(ストレッチフィルム試験)およびASTM D5457(パレット積載安定性)規格に適合しています。
🛡️ 試運転プロトコルと統合タイムライン
標準的な試運転には、機械的な調整、380V三相電源の統合、およびPLCレシピのプログラミングに5~7営業日かかりますが、設備の改修、長時間の生産停止、または特殊なユーティリティのアップグレードを行うことなく、即座に運用準備が整い、既存の倉庫スペース内で迅速な導入が可能になります。
実装は、生産への影響を最小限に抑えるため、構造化された展開手順に従って行われます。
| 相 | 最大掲載期間 | 技術活動 |
|---|---|---|
| サイト準備 | 1日 | 床面マーキング、電源供給(380V、3相、16A)、油圧交換器用6バールの圧縮空気ライン |
| 機械設備 | 3日間で稼働開始できました | 両ユニットの荷降ろし、位置決め、水平調整を行い、コンベアセクションと安全ライトカーテンを接続する。 |
| 電気および制御 | 1.5日間で稼働開始できました | PLC配線、HMI構成、および5種類の標準負荷タイプに対応したレシピアップロード |
| トレーニングと立ち上げ | 0.5日 | 2時間のオペレーター認定講習+1時間の監督者向け講習。初回テスト運転は50パレット。 |
オペレーターは通常、最初のシフトで熟練度を習得します。PLCレシピシステムにより、初期キャリブレーション後のフィルムの手動調整が不要になり、切り替え時のエラーが削減され、すべての生産工程で一貫した包装パターンが保証されます。
🔗関連機器もご覧ください
⚙️ パフォーマンスベンチマークと財務モデリング
業界全体のデータによると、フィルム使用量の25~35%削減、損害賠償請求の60~75%軽減、および労働力の再配置により、14~18ヶ月で投資回収が見込まれる。ただし、正確な回収期間は、地域の処理量、地域の人件費、および現在の樹脂価格によって異なるため、現場ごとの検証が必要となる。
業界平均値を相互参照して得られた代表的なパフォーマンスベンチマークは、90日間の運用後の典型的な結果を示しています。
| メトリック | 基準値平均 | 導入後のベンチマーク | 前日比 |
|---|---|---|---|
| 損害賠償請求件数(月別) | 14の例 | 3.8の例 | -73% |
| フィルム使用量(1,000パレットあたりkg) | 68キロ | 49キロ | -28% |
| パレット交換時間(1ユニットあたり) | 4.2 min | 1.7 min | -60% |
| 手の負傷(過去12ヶ月間) | 5インシデント | 0インシデント | -100% |
| 交換局のオペレーター人数 | シフトごとに2つ | シフトごとに1つ | -50% |
フィルム使用量の28%削減は、一貫したプレストレッチ処理によって、従来必要とされていた機械的な張力のずれを補正するためのオーバーラッピングが不要になったことによるものです。また、損傷の73%削減は、95°回転式交換機によってパレット交換時の横方向の力が除去されたことによるものです。
財務モデリングに関する注記:現在の市場データ(2024年第3四半期時点)に基づくと、サーボ駆動式包装機と95°熱交換器を組み合わせたシステム(コンベアおよび設置費用を含む)の価格は65,000ドルから85,000ドルです。年間節約額は通常40,000ドルから55,000ドルで、これは損傷の軽減、フィルム廃棄物の削減、および労働力の再配置によって実現されます。投資回収期間は一般的に14~18ヶ月です。年間20,000パレット未満の処理施設では、投資回収期間が最大24ヶ月まで延長される可能性がありますが、大量処理施設(50,000パレット以上)では、多くの場合12ヶ月以内に投資回収が実現します。ROIと節約額は、業界平均から導き出されたモデルに基づく推定値であり、結果を保証するものではありません。実際のパフォーマンスは、現地の労働コスト、フィルム樹脂価格、および特定の処理量によって異なります。
🛠️ 調達評価マトリックス
| Item | 推奨基準 | 直接的なビジネスへの影響 | 合格/不合格 |
|---|---|---|---|
| 積載重量とサイズ | 機械の容量が最大パレット重量+20%のマージン以上であることを確認してください。 | ピーク時のモーター過負荷と構造疲労を防止します。 | ☐ |
| フィルムタイプ | キャストPE 一般用途向け。 発泡ポリエチレン 鋭利な荷重の場合 | キャストフィルムはプレストレッチ効率を最大化し、ブローフィルムは不規則なエッジの耐穿刺性を提供する。 | ☐ |
| プレストレッチ比 | 最小 200% 提案した; 250% フィルムコスト削減のため | プレストレッチ率を高めることで、樹脂消費量を直接削減し、材料調達コストを低減できます。 | ☐ |
| パレット交換角度 | 90〜95° 優しく移送してください。急な角度は避けてください。 | 積み重ねられた商品にかかる横方向の力を軽減し、輸送中の損傷や保険請求を最小限に抑えます。 | ☐ |
| コールドチェーン評価 | モーター、シール、潤滑油が以下の定格であることを確認してください。 -10°C 以下 | 氷点下の環境下での作動油の粘度上昇とモーターの故障を防ぎます。 | ☐ |
| レシピ紹介 | 少なくとも 10プロファイル 混合負荷の柔軟性 | 手動による再校正時間をなくし、切り替え時のダウンタイムとオペレーターのミスを削減します。 | ☐ |
| 安全コンプライアンス | EUではCEマーキングが必要。北米ではANSI/PMMIを確認する。 | 監査時の規制遵守を確保し、法的責任リスクを軽減します。 | ☐ |
| 低価格帯(セミオート) | 単体ラッパーの場合、3,000ドル~15,000ドル。交換機付きの場合は、さらに10,000ドル~20,000ドル(2024年時点)。 | 設備投資を処理能力要件および設備制約に合致させる | ☐ |
| 予算重視(フルオート) | 処理能力とコンベア統合状況に応じて、20,000万ドル~150,000万ドル以上(2024年時点) | 大量処理や自動化された下流仕分けの要件にも対応可能 | ☐ |
🏗️ 技術に関するよくある質問
Q:既存のストレッチラッパーにパレット交換装置を追加することはできますか?
A:はい、包装機に十分な床面積があり、コンベアの高さが熱交換器の排出レベルと一致していれば可能です。PLCの同期と安全回路のアップグレードには、8,000ドルから15,000ドルの追加費用がかかります。
Q:冷蔵保存にはどのくらいの厚さのフィルムを使用すればよいですか?
A: 23~27ミクロンのキャストPE 滑らかな表面と高いプレストレッチ適合性により、ほとんどの冷凍食品に最適な性能を発揮します。鋭い角や突き出たエッジのある荷物には、 発泡ポリエチレン 耐穿刺性を向上させるため、同じゲージ範囲のものを使用してください。耐熱性については、樹脂供給業者にご確認ください。
Q:新しいシステムの導入には、どのくらいの期間のトレーニングが必要ですか?
A: ほとんどのオペレーターは、 2-4時間レシピベースのPLCは、張力と巻き数調整を自動化することで学習曲線を大幅に短縮し、手動による介入と校正エラーを最小限に抑えます。
Q:95℃の熱交換器は、壊れやすい電子機器にとって安全ですか?
A:はい、速度制御油圧装置とパッド付き荷重支持装置を装備すれば可能です。横方向の力は通常50N以下に抑えられ、コンベアの穏やかな合流時と同程度です。本格的な導入前に必ずサンプル荷重で検証を行い、お客様の特定の包装構成との互換性を確認してください。