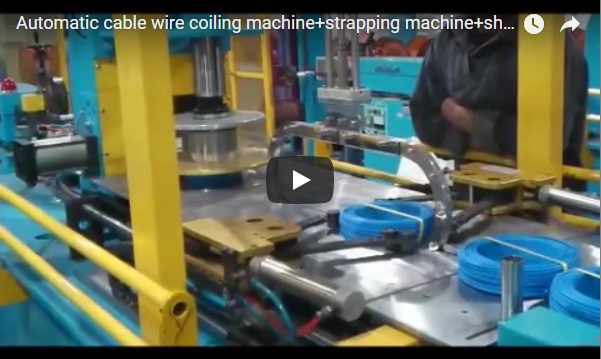
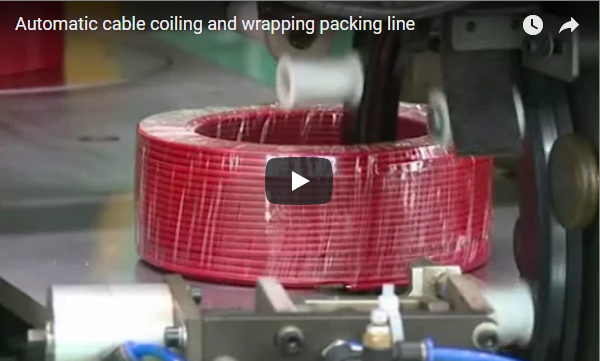
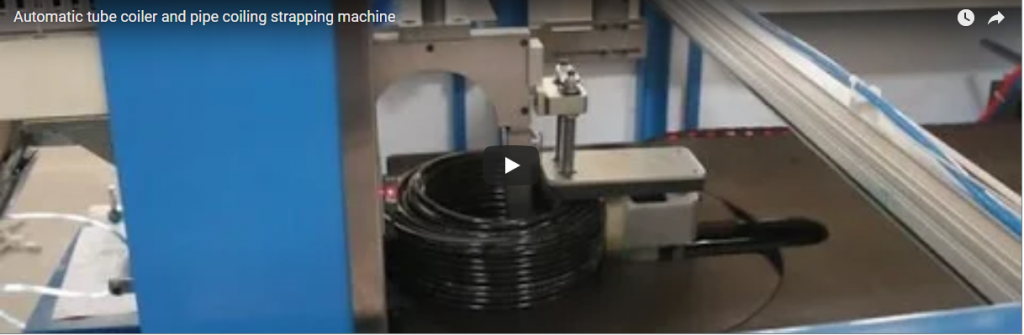
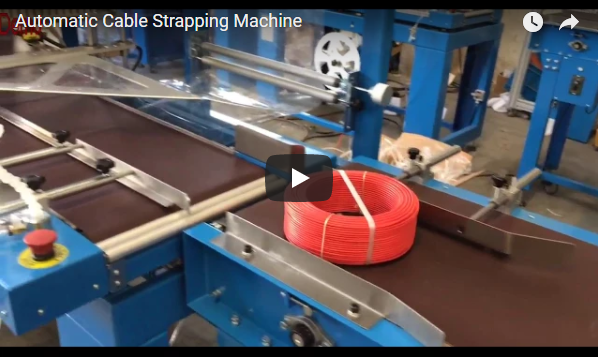
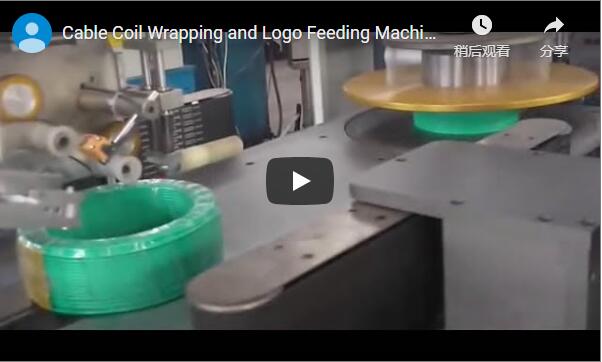
概要:自動化されたケーブル梱包ラインは、手作業によるばらつきのある工程を、巻き取り、結束、包装、ラベル貼付といった一連の作業を統合したシステムに置き換えます。これにより、処理能力が向上し、人件費が削減され、均一なコイル品質が確保されます。本稿では、主要コンポーネント、重要なパラメータ、システム統合、およびビジネスへの影響について解説し、一般読者がこの技術とその調達要件を理解できるよう支援します。
🛠️ 標準概要
自動ケーブル梱包ラインは、巻き取り、結束、包装、ラベル貼付といった一連の作業を単一の連続ワークフローに統合し、通常は標準的なケーブル径に対応します。処理速度は機械構成によって異なります。これらのシステムは、従来のばらつきのある手作業による方法をプログラマブルロジックコントローラ(PLC)による制御プロセスに置き換え、均一なコイル品質を確保するとともに、CEマークやOSHA(米国労働安全衛生局)などの地域ごとの機械安全基準を満たします。調達チームは、仕様を最終決定する前に、各ベンダーと正確な性能指標および適合性に関する文書を確認する必要があります。
設計に影響を与える主な規格としては、機械安全リスク評価の原則に関するISO 12100と、電気機器の安全性に関するIEC 60204-1があります。包装材料については、ASTM D4673がポリエチレンフィルムの特性を規定し、ISO 9001が品質マネジメントシステムを認証しています。規制の発効日は管轄区域によって異なります。例えば、機械指令に基づくCEマーキングには、最新の適合性検証が必要です。現地の規制や生産ラインの構成に基づき、適用される規格を必ずサプライヤーに確認してください。
🏗️主な変更点
手動包装から自動化ラインへの移行は、コイル寸法の標準化と一般的な産業用ケーブルサイズのサイクルタイム短縮により、プロセス制御を根本的に改善します。手動作業はオペレーターの技術に大きく依存しますが、自動化システムはプログラマブルロジックコントローラ(PLC)とヒューマンマシンインターフェース(HMI)を使用して、張力と直径の許容誤差を一定に保ちます。購入者は、公表されている速度と精度の数値はあくまでも参考値として扱い、自社のケーブルの種類とライン構成に合わせて検証する必要があります。
| 手動処理(標準) | 自動化ライン(標準) | |
|---|---|---|
| コイルあたりのサイクル時間 | 2〜5分 | 15〜30秒 |
| コイル外径公差 | ±5~10mm | ±2 mm |
| ストラップの張力の変化 | ±20% | ±5% |
| 労働要件 | 2~3のオペレーター | 監視担当オペレーター1名 |
| 切り替え時間(ケーブルサイズ) | 15〜30分 | 5〜10分 |
重要な変更点の一つは、閉ループ式張力制御の導入です。手動巻き取りでは、作業者の疲労によりコイル密度が不均一になり、巻き戻し時に絡まりが発生します。自動システムでは、張力センサーを使用して、ライン速度に関係なく一定の張力(通常5~50N、HMIで調整可能)を維持します。これにより、ケーブルの取り扱いに関する顧客からの苦情の主な原因が解消され、安定した製品供給が保証されます。
📈 ビジネスへの影響
ケーブル梱包ラインの自動化は、一般的に直接人件費を削減し、日々の生産量を増加させると同時に、製品の損傷や材料の無駄を大幅に削減します。大量生産を行う施設では、多くの場合1~2年で設備投資を回収できますが、正確な収益は地域の賃金水準、システム構成、梱包材コストによって異なります。調達の意思決定においては、これらの具体的な節約効果を、ベンダーの検証済みデータや総所有コスト指標と照らし合わせて検討する必要があります。
品質への影響も同様に大きい。手作業による結束が不均一だと、輸送中にコイルがほどけてしまい、損傷や再加工の原因となる。張力調整可能な自動結束(例えば、ポリプロピレン/PP結束バンドの場合は50~200N)により、コイルの完全性が確保される。シュリンク包装を併用することで、ポリエチレン(PE)フィルムによる防塵・防湿バリアが形成され、湿度の高い環境下での腐食クレームが軽減される。一般的な投資収益率(ROI)の計算には、以下の項目が含まれるべきである。
-
労働力削減(直接および間接)
-
包装資材の廃棄物削減(自動化システムではフィルムの過剰使用を15~25%削減できることが多いが、正確な数値はラインの調整状況によって異なる)
-
製品の損傷率の低下(張力が適切に調整されている場合、通常2~5%の減少)
-
床面積の拡張なしに生産能力を向上させる
ROIに関する考察:業界の事例研究では、大量生産の場合、投資回収期間は12~24ヶ月とよく報告されています。これらの数値はあくまで例示であり、実際の収益は、メーカーの保証内容ではなく、現地の労働コスト、システム構成、保守方法などによって異なります。
🛡️ コンプライアンス対策
自動包装ラインの安全確保には、機器が地域の機械安全指令に適合していること、およびリスク評価とオペレーター研修に関する包括的な文書が揃っていることを確認する必要があります。購入者は、設置前に緊急停止ボタンの位置、IEC 60204-1などの電気安全規格、および適切な安全ガードを確認しなければなりません。工場出荷前検査(FAT)報告書と保守マニュアルを要求することで、長期的な運用上のコンプライアンスが確保され、産業環境における法的責任リスクが軽減されます。
一般的な調達におけるベストプラクティスに基づき、以下の措置が必要となります。
-
安全認証: CE適合宣言書(EUの機械安全基準への適合を示す)またはNRTL認証(米国の労働安全基準への適合性を証明する)を要求してください。ラインに緊急停止ボタン、アクセスポイントにおけるライトカーテンまたはインターロックガード、およびIEC 60204-1に準拠した適切な電気安全対策が施されていることを確認してください。一般的なラインでは、少なくとも3つの緊急停止ボタンが必要です。1つは供給口、1つは操作パネル、もう1つは排出口に設置してください。
-
材料適合性:すべての包装材料(ポリプロピレン/PP製結束バンドおよびポリエチレン/PE製シュリンクフィルム)が、機械のシールおよび加熱システムと互換性があることを確認してください。例えば、シュリンクトンネルの温度は、異なるフィルム厚(通常30~80ミクロン)に対応するため、120℃~200℃の間で調整可能である必要があります。ご使用の用途に適したフィルム幅範囲(例:200~500mm)については、サプライヤーにご確認ください。
-
統合に関するドキュメント:コンベア経路、モジュール寸法、およびユーティリティ要件(6バールの圧縮空気、電源、ヒートトンネル用排気装置)を示すシステムレイアウト図を要求してください。サプライヤーは、貴社のエンジニアリングチームがシステムを独自にトラブルシューティングおよび保守できるように、PLCプログラムのバックアップとHMIマニュアルを提供する必要があります。
-
トレーニングとスペアパーツ:契約には、オペレーター研修(通常2~3日間のオンサイト研修)と、稼働初年度に必要な推奨スペアパーツキットが含まれている必要があります。消耗品としては、結束バンド送りホイール、ヒートシールブレード、コンベアベルトなどが挙げられます。スペアパーツを積極的に管理することで、予期せぬダウンタイムを最小限に抑えることができます。
⚙️ スケジュールと締め切り
自動ケーブル梱包ラインの調達と設置には、通常、最初の発注から最終的な現場受入試験まで3~4ヶ月かかります。この期間には、設計、製造、施設におけるユーティリティ準備、およびベンダー主導の試運転が含まれます。プロジェクトマネージャーは、新しい梱包機器を導入する際の生産遅延を防ぐため、規制当局による審査や工場受入試験(FAT)のための余裕期間を設ける必要があります。
主要なマイルストーンには以下が含まれます。
-
第0~1週:発注および頭金(通常30~50%、ベンダーの条件による)。サプライヤーは最終的な設計図面とユーティリティ要件を提供する。
-
第2~4週:サプライヤーが詳細設計を完了し、納期の長い部品(サーボモーター、PLCモジュール、ヒートトンネル素子など)を発注する。
-
第5週~第10週:サプライヤーの施設での製造および組み立て。バイヤーは現場の準備を行う:コンクリート床、圧縮空気配管、電気配線、ネットワークケーブルの敷設。
-
第11~12週:サプライヤーの工場で工場受入試験(FAT)を実施。バイヤーまたは担当者が、サンプル製品を使った生産ラインの稼働状況を確認します。問題点があれば記録し、出荷前に解決します。
-
第13~14週:出荷および設置。通常、設置にはサプライヤーの技術者による作業で5~10営業日かかります。
-
第15~16週:現場受入試験(SAT)およびオペレーター研修。購入者の製品を用いて、生産ラインをフル生産速度で実演します。最終支払いは、試験完了後に行われます。
-
第17週以降:保証期間が開始されます(通常、納品日から12ヶ月)。サプライヤーはリモートサポートとオンコールサービスを提供します。
コンプライアンスに関する注意事項: CEマーキングが必要な場合、サプライヤーは出荷前に適合宣言書を発行する必要があります。購入者は、ラインのシリアル番号が文書と一致していることを確認してください。これが確認できない場合、EU域内で機械を合法的に運用することはできません。記載されているスケジュールはあくまで目安であり、実際のスケジュールはベンダーの生産能力と現場の準備状況によって異なります。
🛠️ 購入決定チェックリスト
-
[ ] ケーブル径範囲(最小/最大)とコイル寸法(外径、内径、幅)を定義します
-
[ ] 必要な処理量(1時間あたりのコイル数または1分あたりのメートル数)を決定する
-
[ ] 必要なモジュールを選択してください:コイル巻きのみ、または結束、包装、ラベル付けを含める
-
[ ] ユーティリティの可用性を確認する:電圧、相、圧縮空気(6 bar以上)、排気
-
[ ] 安全認証要件(CE、UL、OSHA)を確認する
-
[ ] 契約書にFATおよびSATの手順を記載する
-
[ ] ストラップとフィルムの材質の種類と幅を指定してください
-
[ ] トレーニングとスペアパーツを注文書に含める
-
[ ] 現実的なタイムラインを設定する:通常12~16週間のリードタイム
-
[ ] 総所有コストを評価する:エネルギー消費量、メンテナンス、消耗品
🏗️ よくある質問
Q:自動ケーブル梱包ラインの一般的な投資回収期間はどれくらいですか? A:業界全体のデータに基づくと、1シフトあたり300コイル以上を処理する施設の場合、投資回収期間は12~24ヶ月です。主な要因は、労働力の削減と材料廃棄物の削減です。実際の投資回収期間は、地域やシステム構成によって異なります。
Q:自動化された生産ラインは、手動での切り替えなしに異なるケーブルサイズに対応できますか? A:はい、最新の生産ラインのほとんどは、コイルの直径と幅をサーボモーターで調整できる機能を備えています。切り替え時間は通常5~10分で、HMIパラメータの選択と簡単な機械的調整が必要です。正確な切り替え手順については、ベンダーにご確認ください。
Q:どのようなメンテナンスが必要ですか? A:日常的な作業としては、結束バンド供給ガイドの清掃、コンベアベアリングの潤滑、ヒートトンネルエレメントの点検などがあります。一般的なスケジュールは、週1回の清掃と月1回の予防点検です。サプライヤーは、お客様のラインモデルに合わせた詳細なメンテナンスマニュアルを提供する必要があります。
Q:すべてのケーブルタイプにシュリンク包装は必要ですか? A:いいえ。屋内保管や短期輸送の場合は、結束バンドだけで十分な場合もあります。湿気、埃、摩耗に弱いケーブル、または長期保管が予想される場合は、シュリンク包装をお勧めします。ご使用の用途における追加コストとメリットについては、サプライヤーにご確認ください。
Q:このラインは既存の生産ラインとどのように統合されますか? A:供給部は通常、張力制御用のダンサーアームを介してペイオフ装置または押出機に接続されます。排出部はパレタイジングシステムまたは手動排出装置に供給できます。コイルアップエンダーは、パレット積み用にコイルの向きを整えるためによく使用されます。システム全体の設計については、自動コイル梱包機のページをご覧ください。