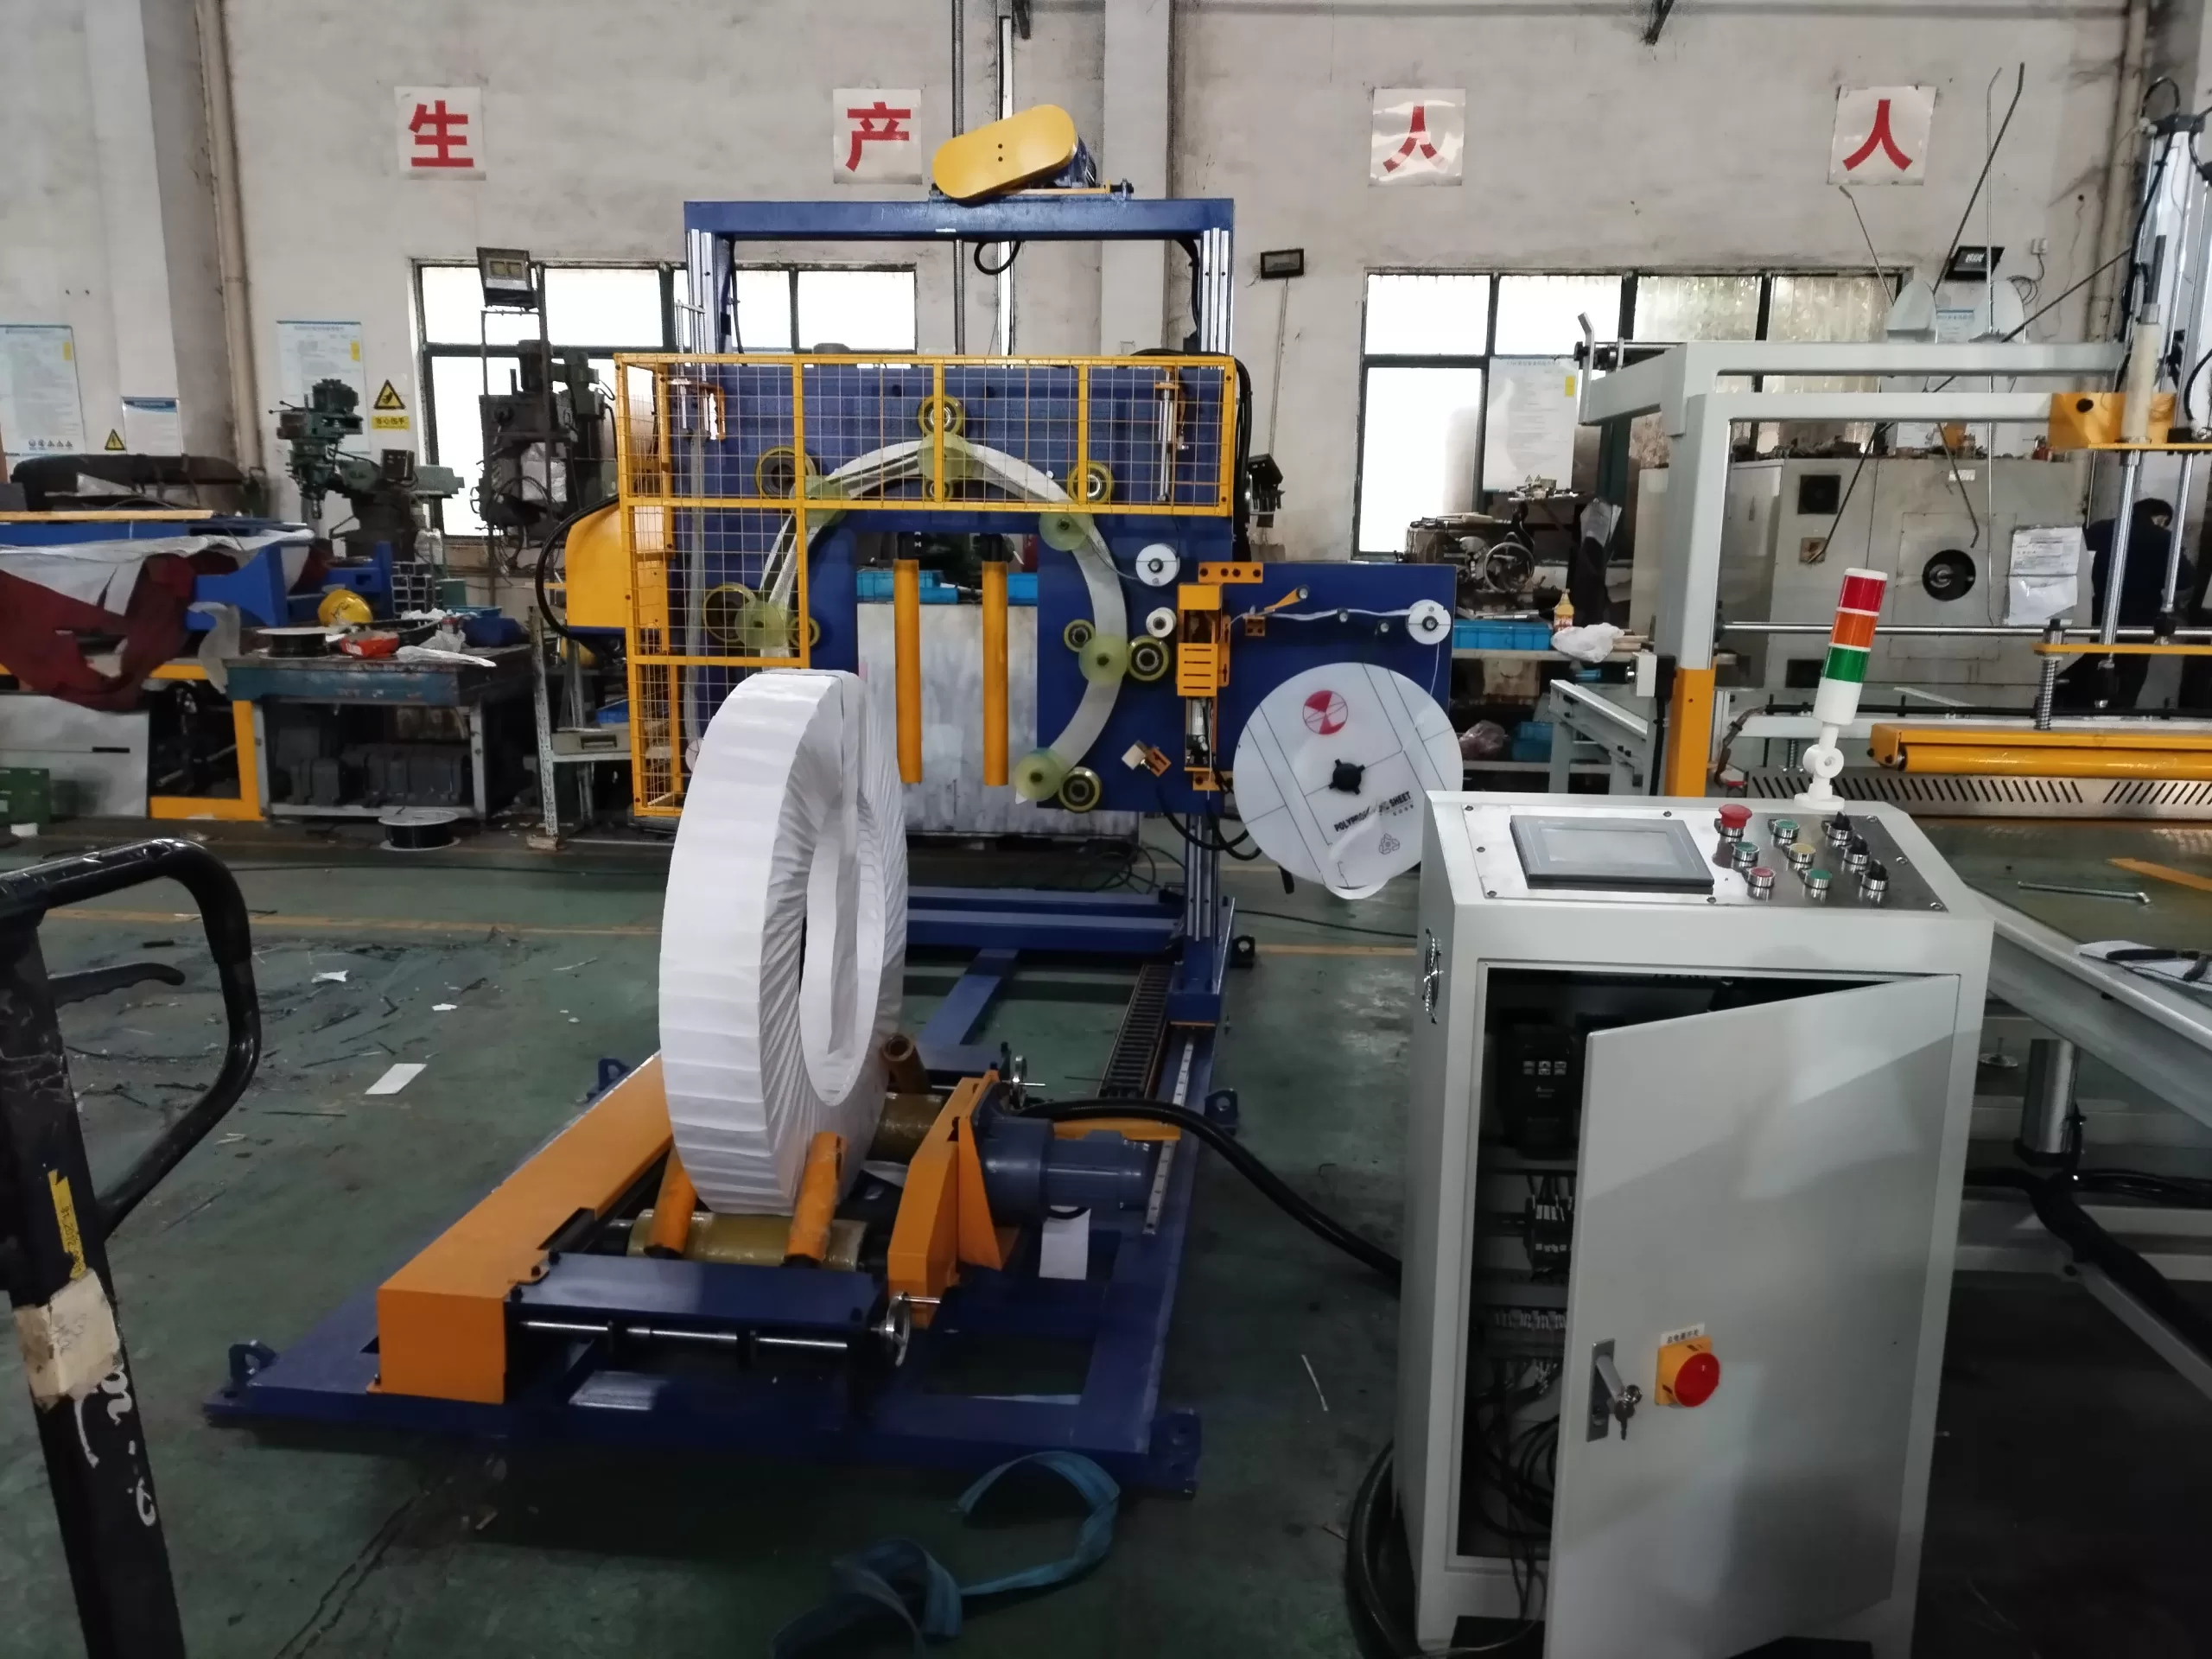
フィルムの張力と重なりが鋼コイルの包装品質に及ぼす影響
フィルムの張力と重なり具合は、独立した「品質設定」ではありません。これらは、コイル、材料、材料の搬送経路、包装動作、被覆要件、検査方法、最終包装工程を含む包装チェーンの一部です。あるコイルや材料バッチでは許容範囲内に見える設定でも、条件が変わると再検証が必要になる場合があります。
実際の目的は、普遍的な数値を求めることではない。それは、承認されたパッケージ結果を定義し、規定された条件下でテストを行い、承認された内容を説明する記録を残すことである。

欠陥を修正する前に用語を定義してください
張力とは、包装材が搬送経路に沿ってどのように引き伸ばされ、保持されるかを表します。重なりとは、ある搬送経路が前の搬送経路をどれだけ覆うかを表します。被覆率とは、包装材が保護される面積のことです。これらの用語は関連していますが、どれか一つだけでは包装の品質を証明することはできません。
まず、視覚的および機能的な受入条件から始めます。つまり、何を覆い、保護し、固定し、ラベルを貼り、検査する必要があるかを確認します。次に、評価に使用する実際の材料とコイルの状態を特定します。
パッケージを単一の設定ではなく、連鎖として読み取ってください。
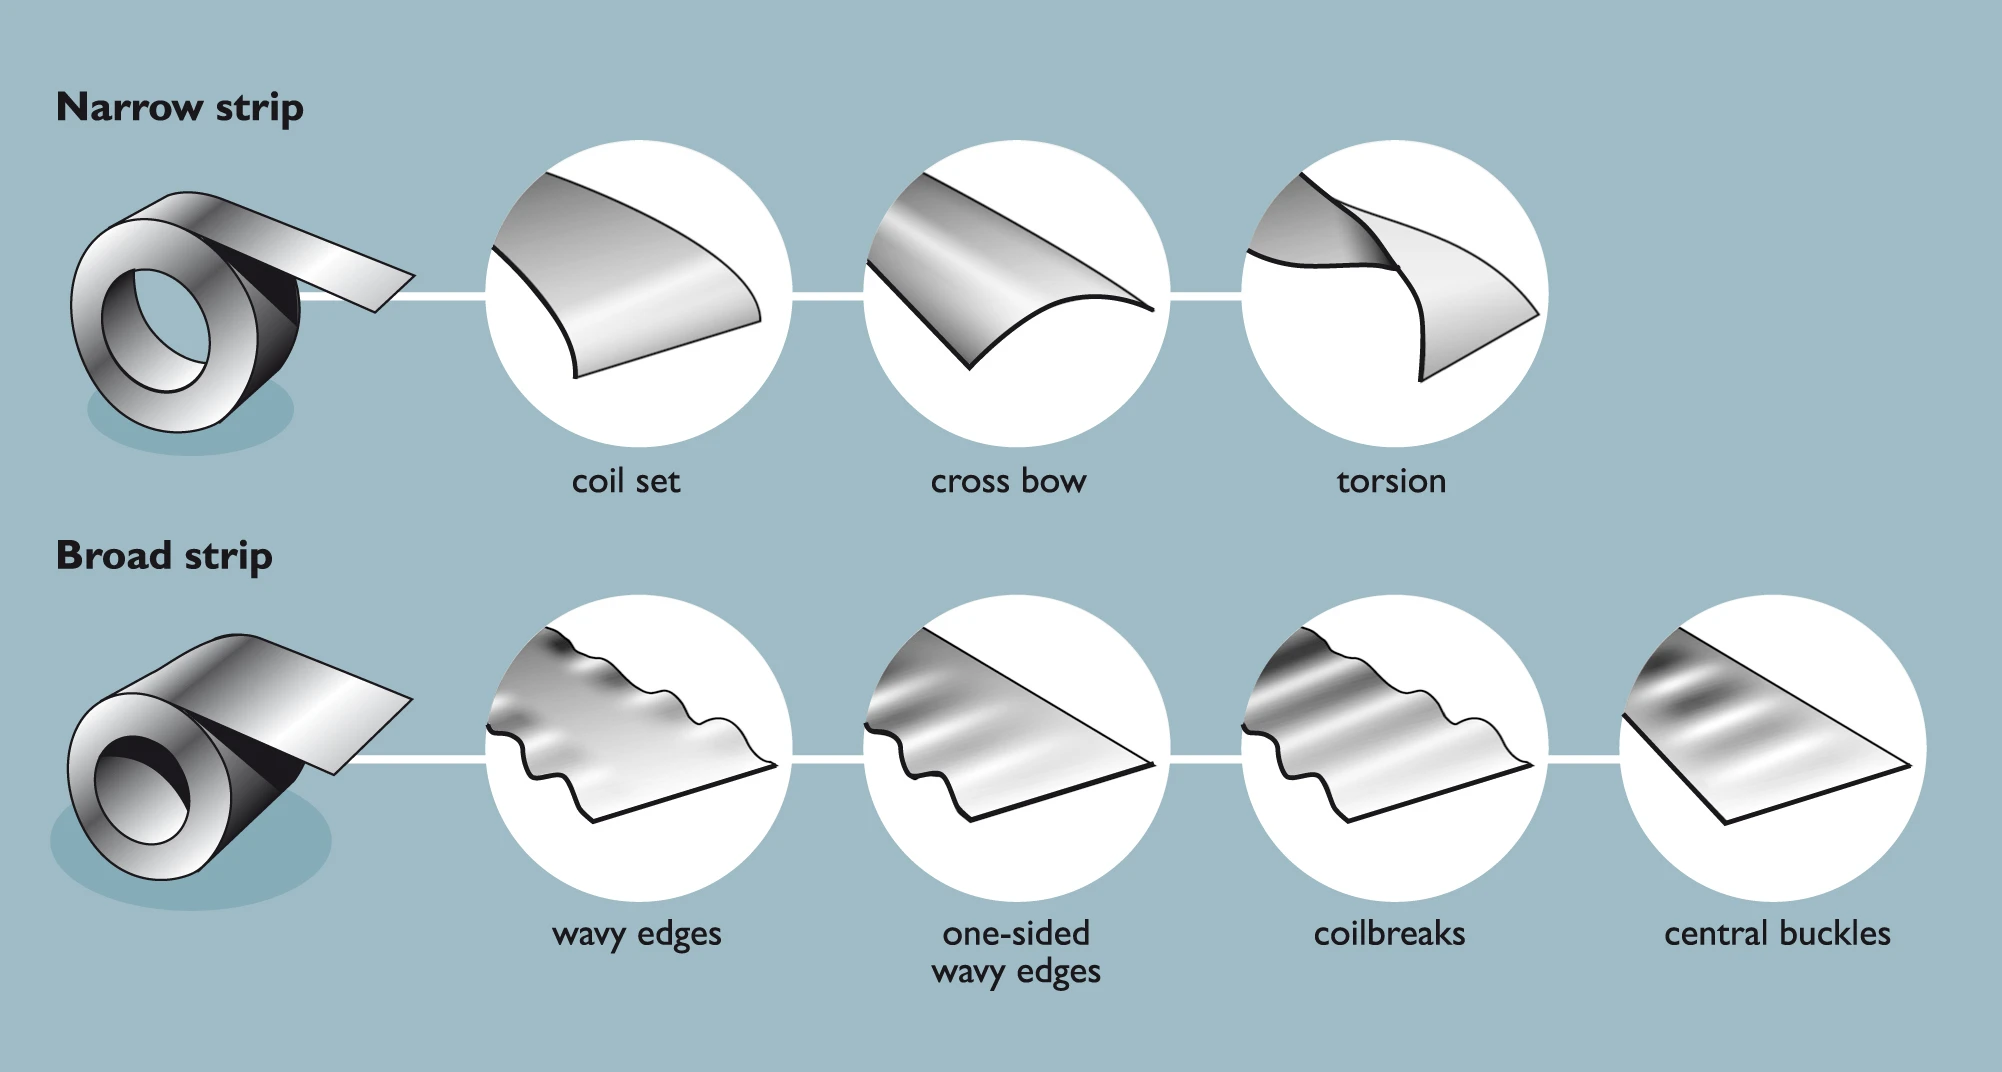
材料が緩んでいる、しわが寄っている、破損している、不均一である、または覆われていない部分がある場合、張力や重なりだけが原因であると決めつけないでください。まず、材料の状態、コイルの形状と表面、経路とガイドの状態、包装順序、観察された欠陥の位置、検査方法、および現在承認されているレシピまたは設定の改訂内容を記録してください。
この記録は遠隔診断を提供するものではありません。管理された検証を可能にし、パラメータの繰り返し変更によって証拠が消去されるのを防ぎます。

緊張の変化が何に影響を与えるか
材料の引き込み量が少なすぎたり多すぎたりすると、コイル上での材料の配置、輪郭への沿い方、および移行部での挙動が変化する可能性があります。目に見える結果としては、緩み、しわ、取り扱い中のずれ、材料の損傷、または破損などが挙げられますが、これらは特定の条件下で調査すべき症状であり、単一の原因を自動的に証明するものではありません。
パラメータを変更する前に、実際の材料、経路、ガイド、コイル、および検査条件が承認されたケースと一致しているかどうかを確認してください。機械の調整や異常復旧を行う際は、管理された手順と専門家によるレビューを実施してください。

重複部分の変化が及ぼす影響
重なり具合は、被覆の連続性と使用する材料の量に影響します。重なりが不十分だと、目に見える隙間や被覆が弱い部分が残る可能性があります。重なりが過剰だと、規定の保護要件を満たさずに材料が余計に使われてしまう可能性があります。許容される結果は、包装仕様書または承認済みのサンプルによって定義されるべきであり、見た目が厚くなる包装を好むという理由で決めるべきではありません。
設定値、制御アルゴリズム、レシピ制限値、および測定方法は、機器および材料固有のものです。検証せずに、これらの値を複数の機器やプロジェクトにコピーしないでください。
対照群を用いた試験マトリックスを使用する
コイル、材料、検査方法、および試験対象外のすべての条件を一定に保ってください。承認済みの要素を一度に1つずつ変更し、その結果を記録してください。目的は、どの条件が変更されたかを把握することであり、追跡不可能な試行の長いリストを作成することではありません。
| レコードフィールド | それが重要な理由 |
|---|---|
| コイルの識別と状態 | 観測対象の製品境界と表面境界を確立します。 |
| 材料仕様とバッチ | 素材のばらつきを視覚的に確認できる。 |
| レシピ/設定の改訂と変更された要素 | 承認済みのテスト変数と未知のマシン状態を分離します。 |
| 資材の搬送経路と設備の状態 | 観察に関連するガイド、連絡ポイント、または目に見える状況を記録する。 |
| 対象物と観測された重複/カバレッジ | 普遍的な値を作り出すことなく、要求事項と検査結果を結びつける。 |
| 写真と検査記録 | 文脈、場所、方法、査読者、および決定内容を保持する。 |
プロジェクトチームがコイルサイズ、材料ロット、またはパッケージ要件の変動をどのように表現するかを定義した場合にのみ、テストを繰り返してください。小規模な試験は局所的な基準値を確立できますが、将来のすべてのコイルの性能を証明するものではありません。
承認された結果を管理された生産記録に変換する
結果が承認されたら、レシピまたは設定の改訂をパッケージ仕様、材料識別、検査方法、担当レビュー担当者、および変更管理ルールにリンクします。観察されたパッケージが許容状態から逸脱した場合にオペレーターが記録する内容と、問題がエスカレーションされる場所を定義します。
これにより、「品質」は非公式な記憶ではなく、再現可能な記録と結びつくことになる。
実践的な次のステップ
実際のプロセスから、承認済みサンプル記録1件と管理例外記録1件を収集します。それぞれの記録について、どのコイル、どの材料、どの改訂版、何が観察されたか、誰が検査したか、そしてどのような決定がなされたか、という質問に答えられるかどうかを確認します。回答が不足している場合は、張力または重なり設定が確立されたとみなす前に、次の証拠項目を追加します。
ビジュアル詳細
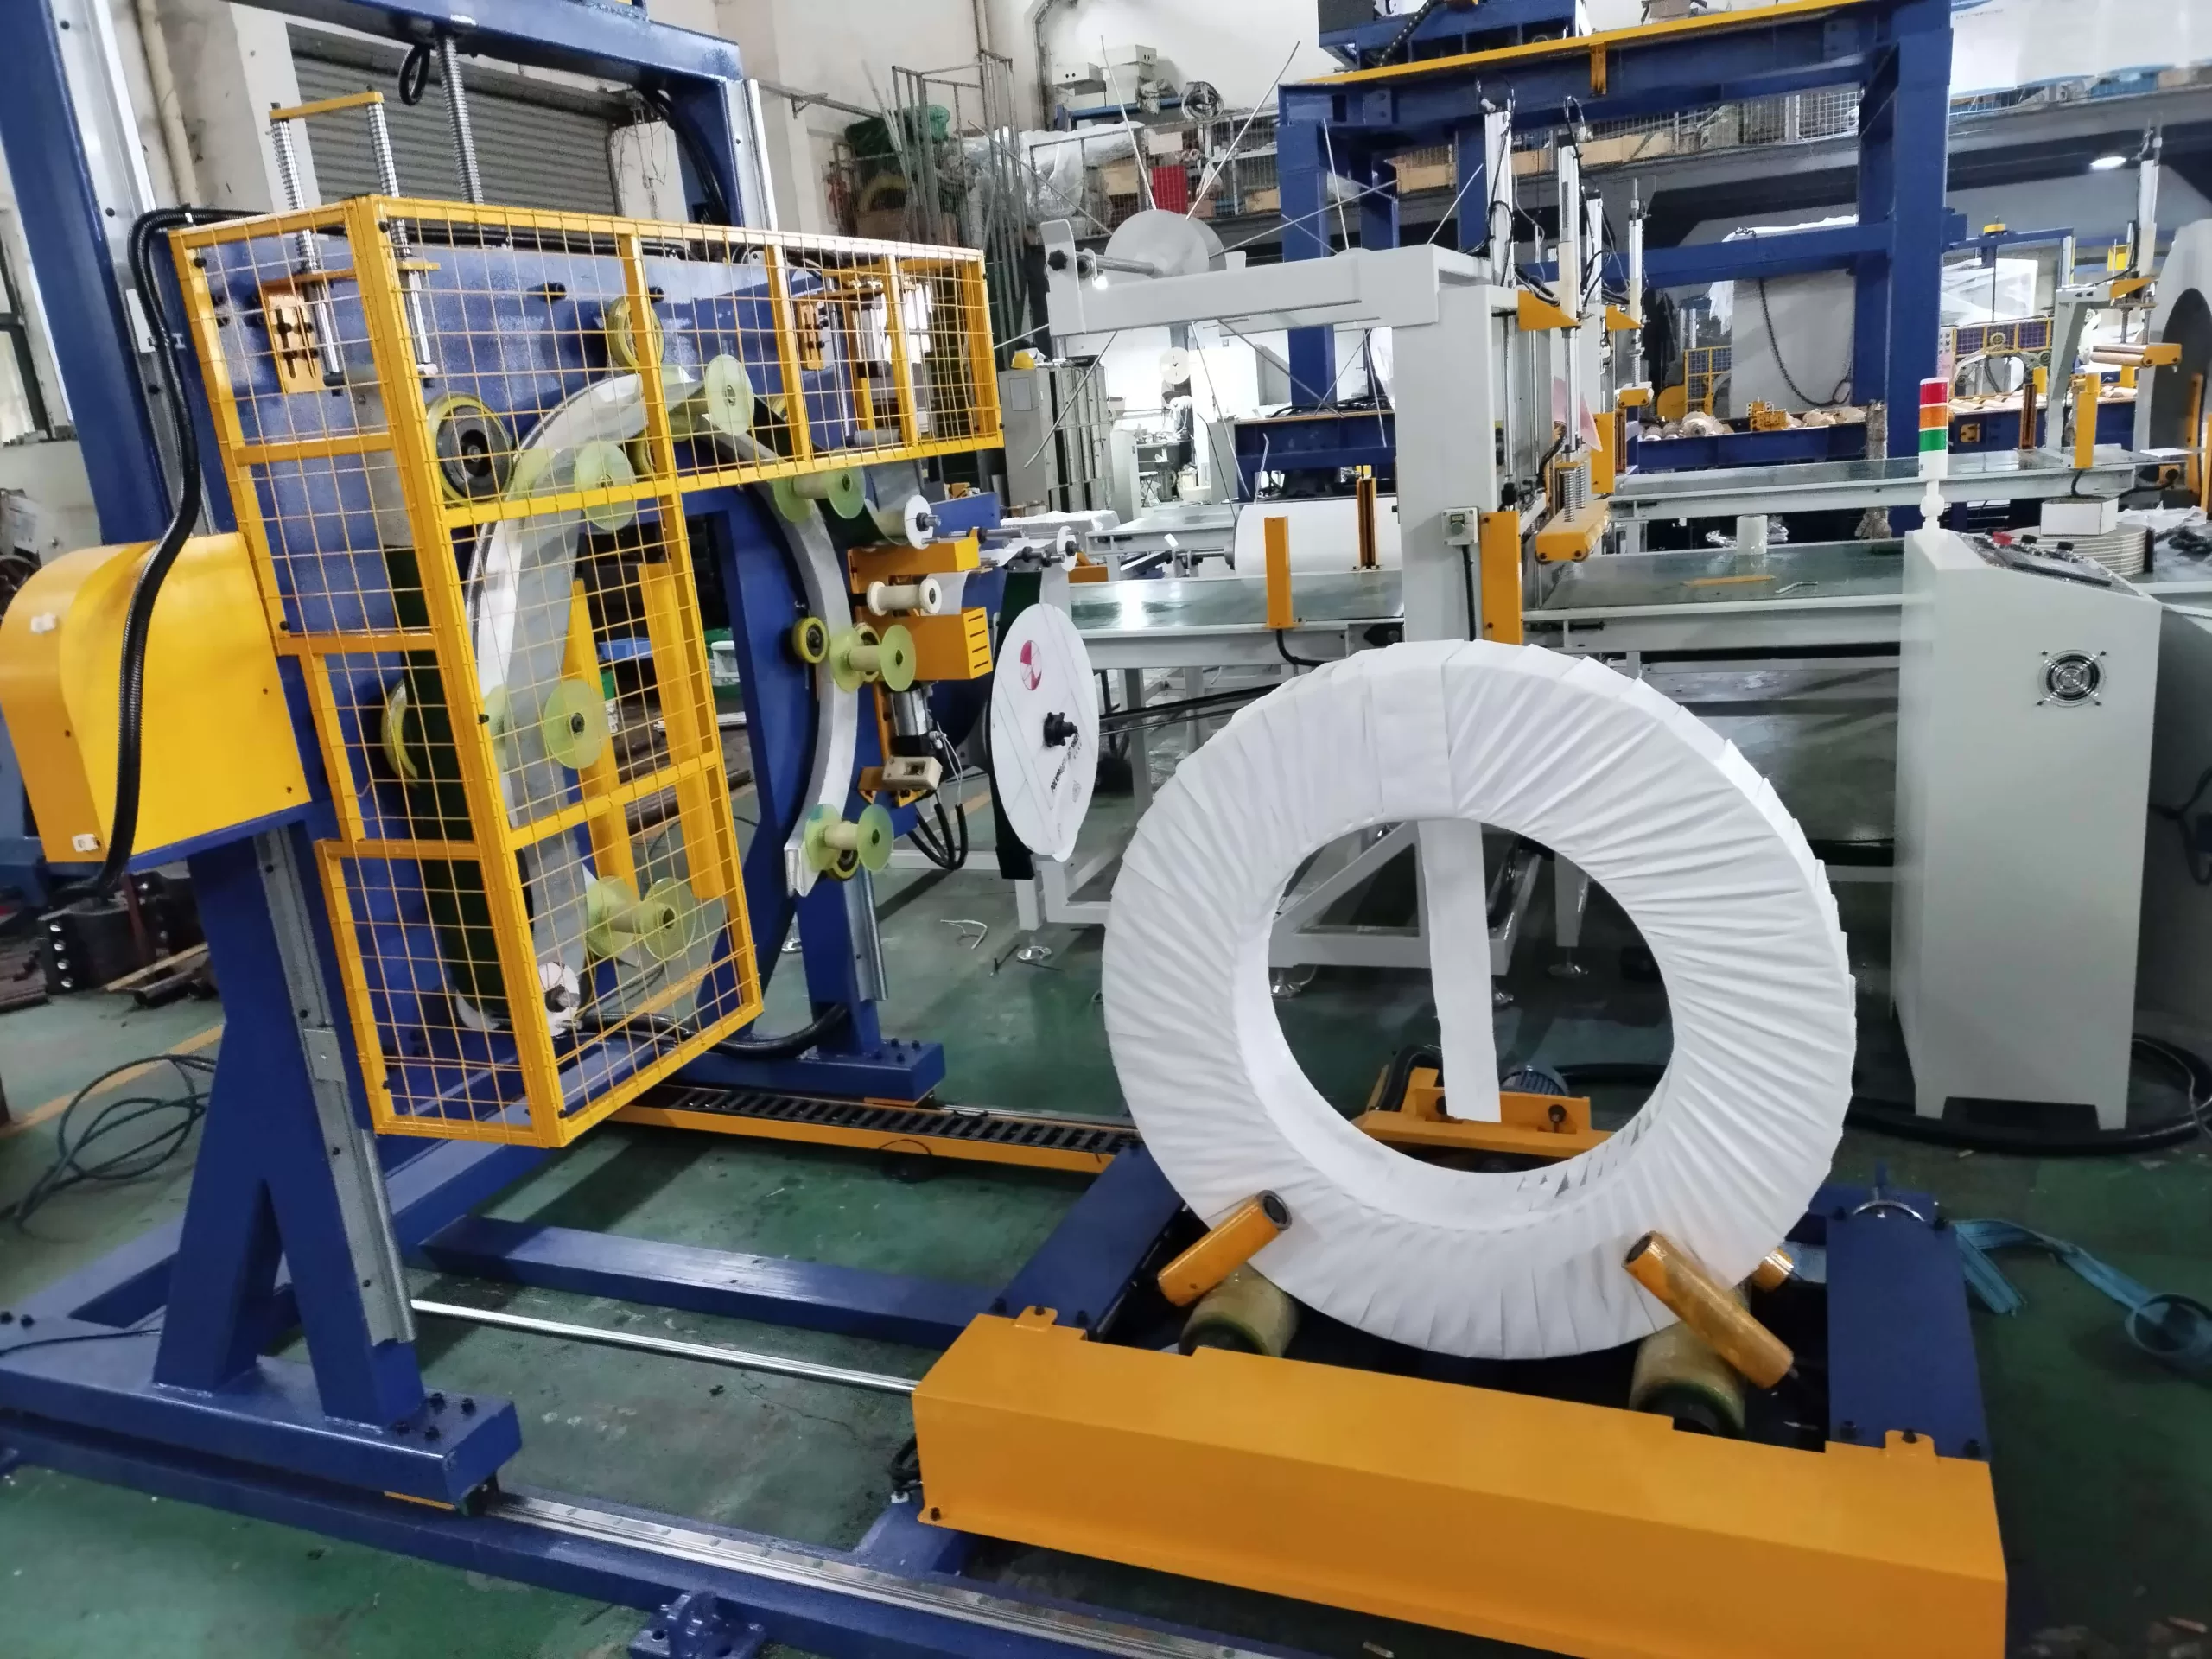
クリックして拡大

クリックして拡大
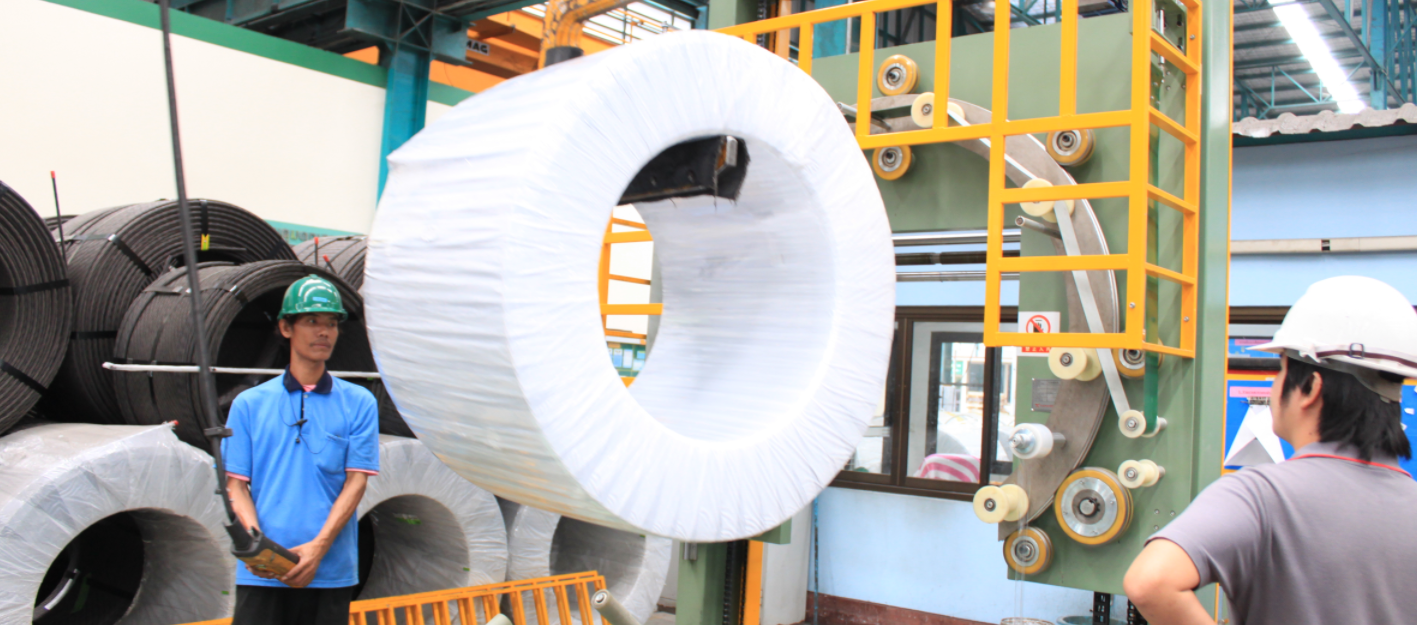
クリックして拡大
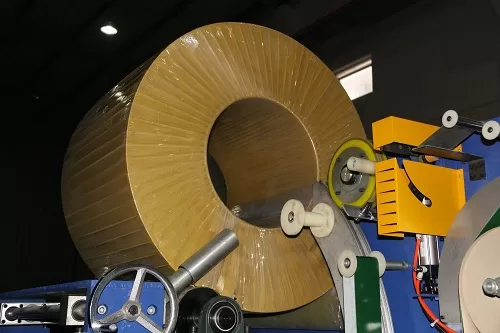
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械

スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→