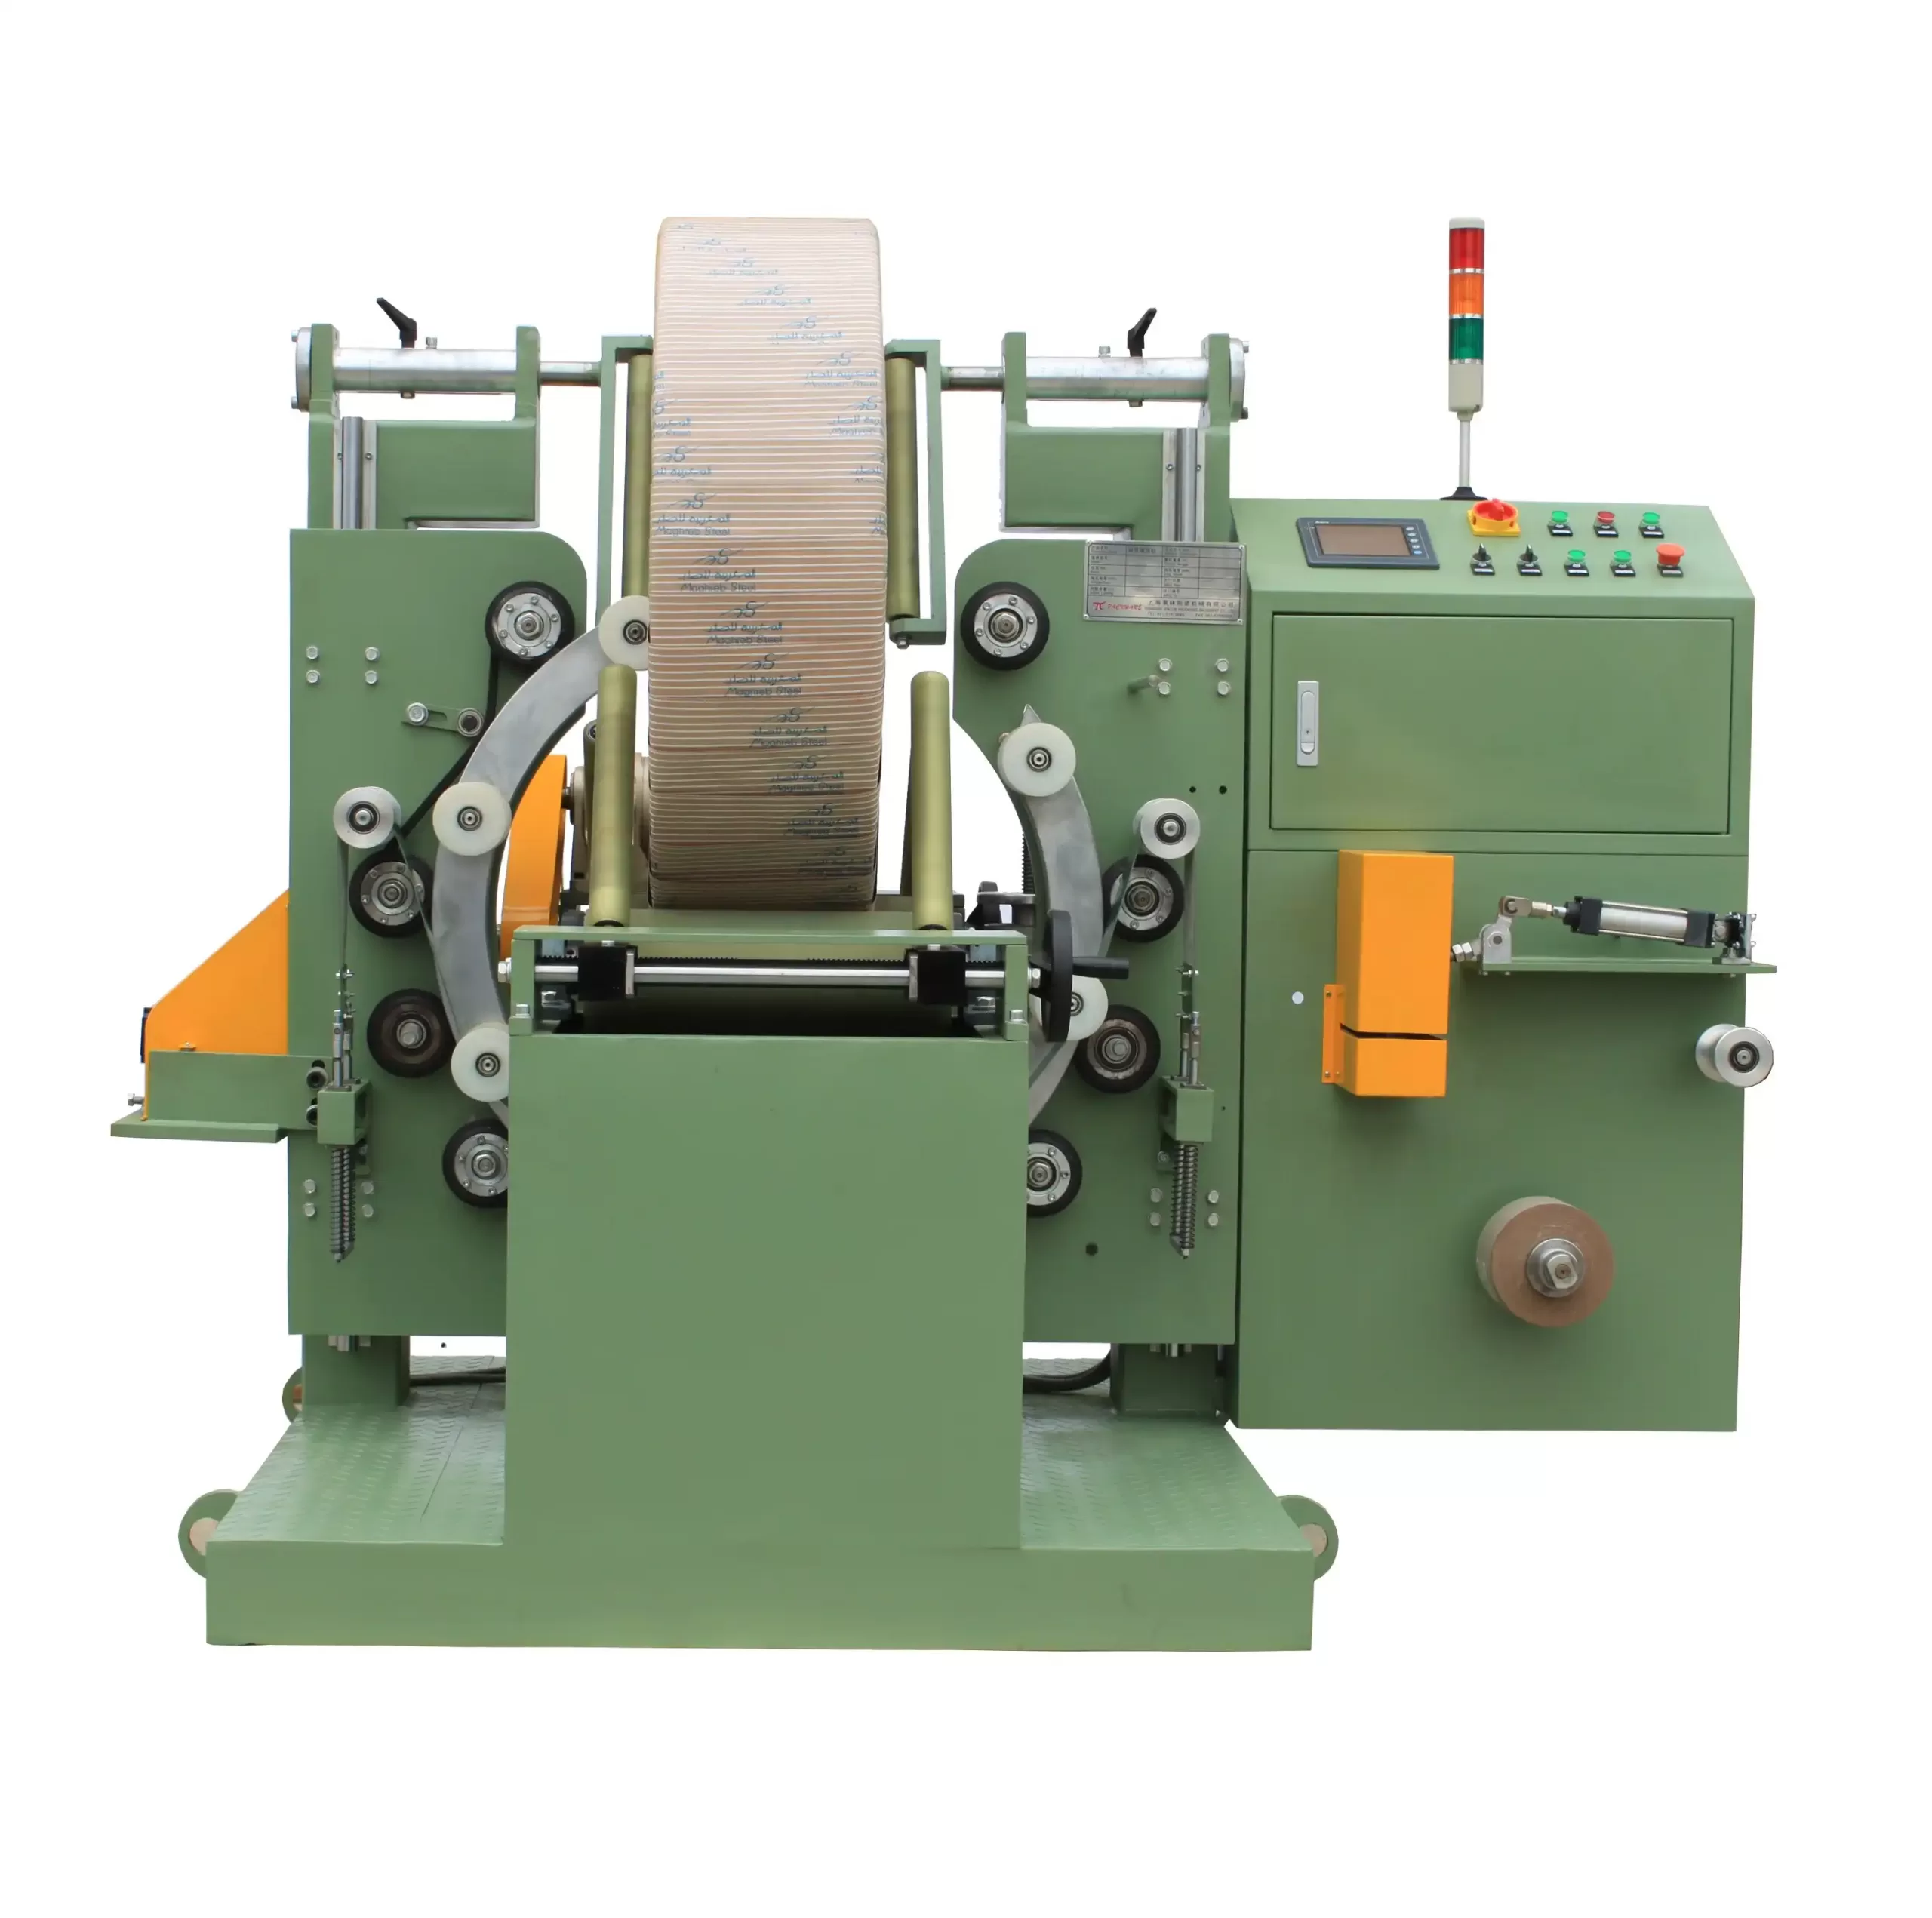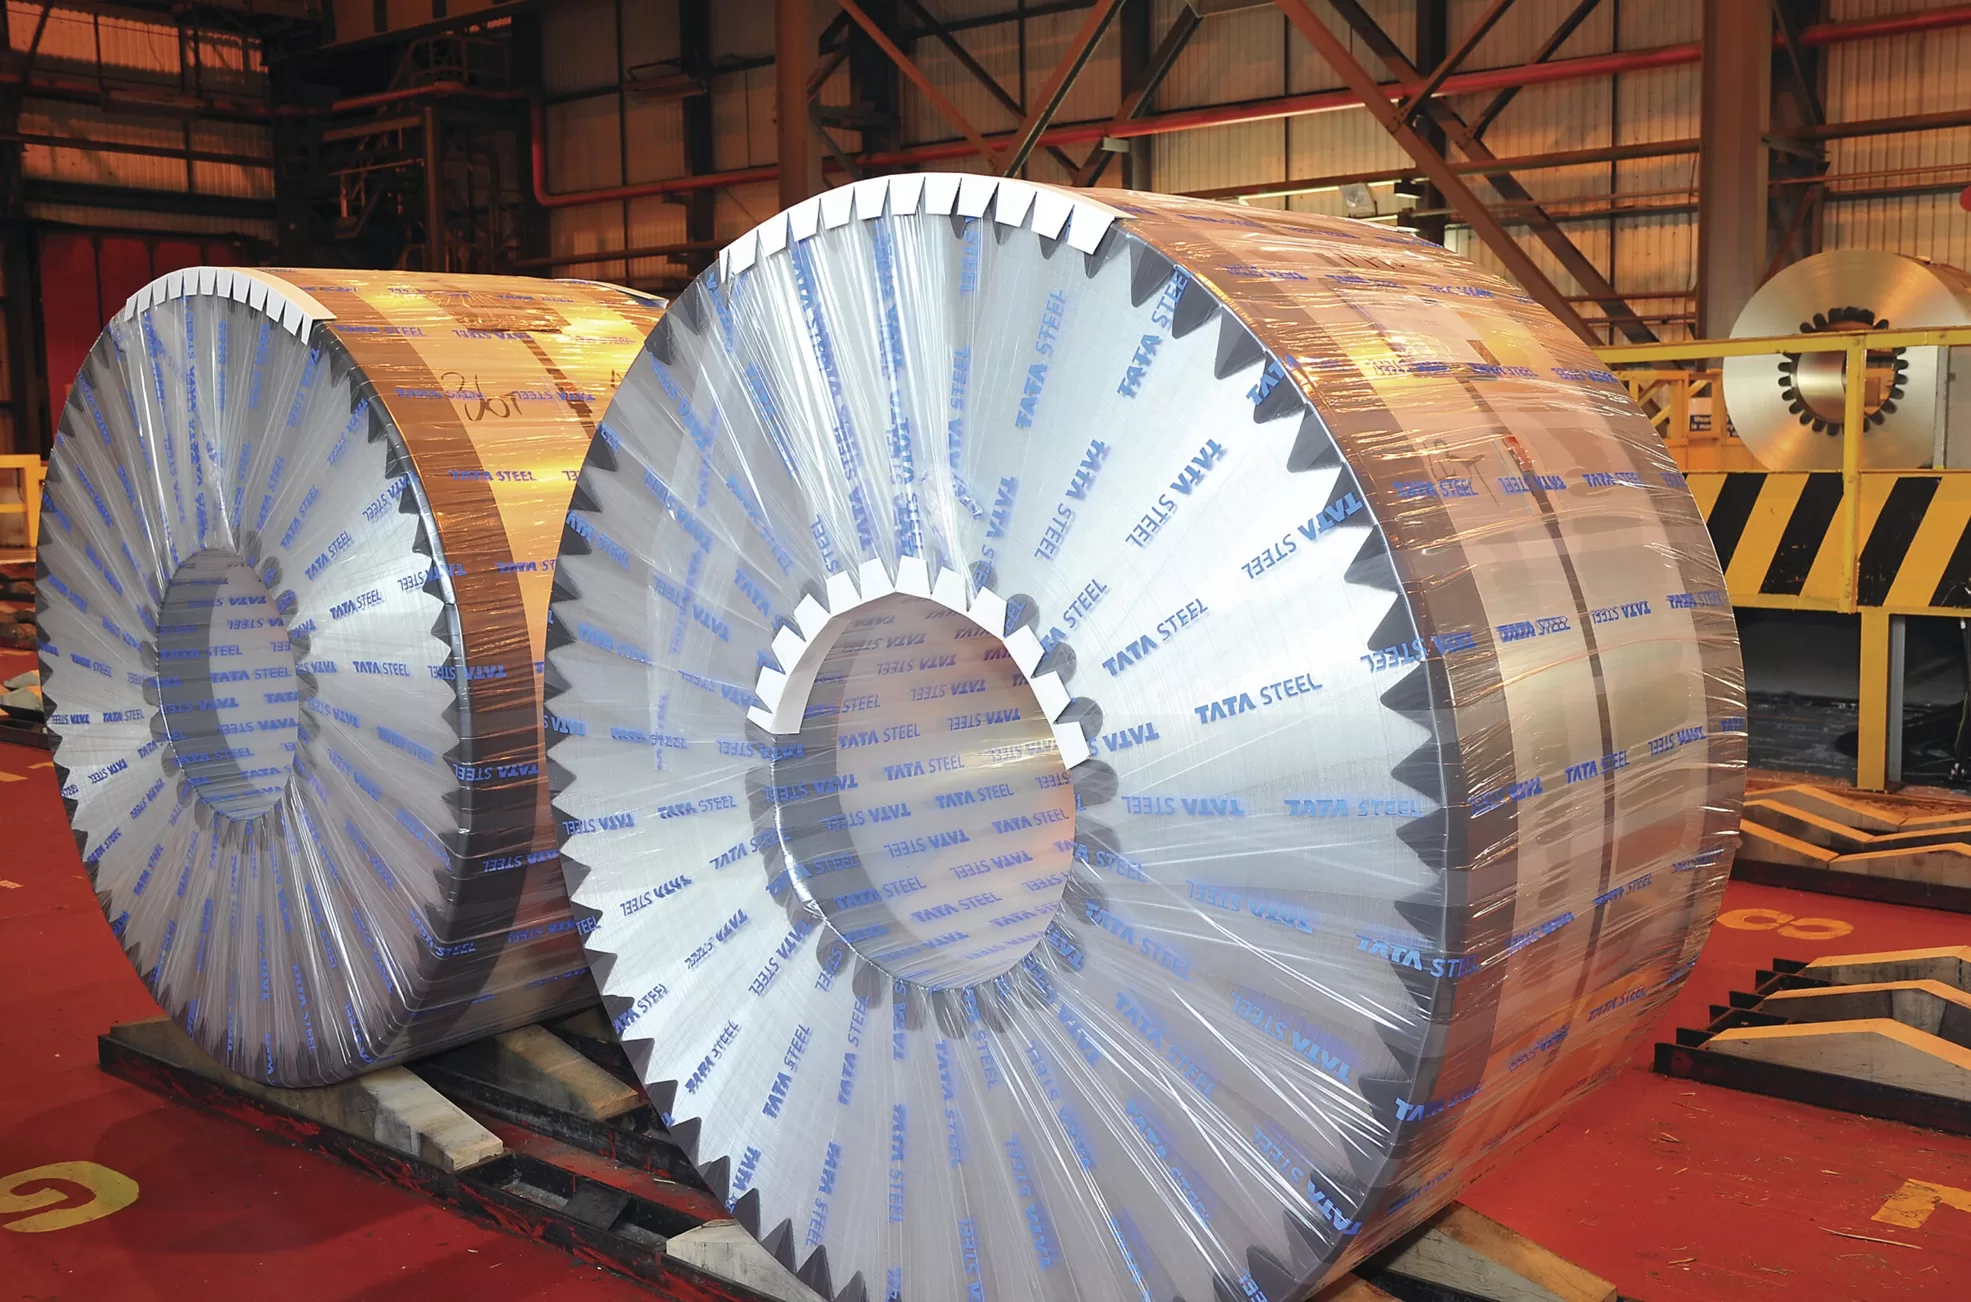
鋼板コイル包装機におけるフィルムの重なりを制御する方法
HMI設定値は制御システムへの指示であり、オーバーラップはパッケージに記載されている条件です。読者の課題は、すべてのコイル、材料、機械に同じ値が必要であると仮定することなく、これらを関連付けることです。
まず、受け入れられる観察結果を定義する
設定を変更する前に、重なりや被覆範囲がどこでチェックされるか、パッケージを表す場所、測定方法、受領者、および保持される記録を明確に定義してください。コイルのクラス、材質、パッケージの目的、および検査範囲を明記してください。見た目が厚いパッケージが必ずしも優れたパッケージであるとは限りません。

4つのコントロールを別々に保つ
設定値は意図を示すものです。キャリブレーションは、コマンドと実際のシステムとの関係を確認します。検査はパッケージを観察します。フィードバックは、実際のアーキテクチャがサポートしている場合にのみ、定義された測定値に基づいて調整を行います。これら4つすべてを「オーバーラップ制御」と呼ぶと、利用可能な証拠が隠されてしまいます。
修正前に、コイル、材料のバッチ、レシピの改訂、実際の観察結果、ガイド/パスの状態、および変更履歴を記録してください。これにより、管理されたテストと、記録されていない一連の調整との違いが明確になります。
『ドリフト』を判断基準ではなく、パターンとして捉えよう
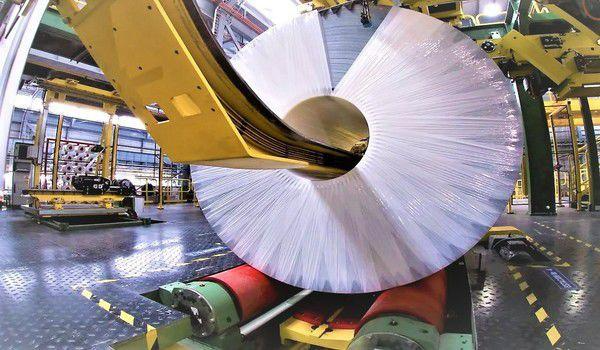
継続的な不足、繰り返される変動、局所的なギャップは、調査すべき異なる方向性を示唆する可能性があります。これらは原因を証明するものではありません。パターンを承認済みの記録と比較し、モデル固有のドキュメントと専門家によるレビューに基づいて、許可されるチェックまたはエスカレーションを決定してください。
証拠となるレシピを作成する
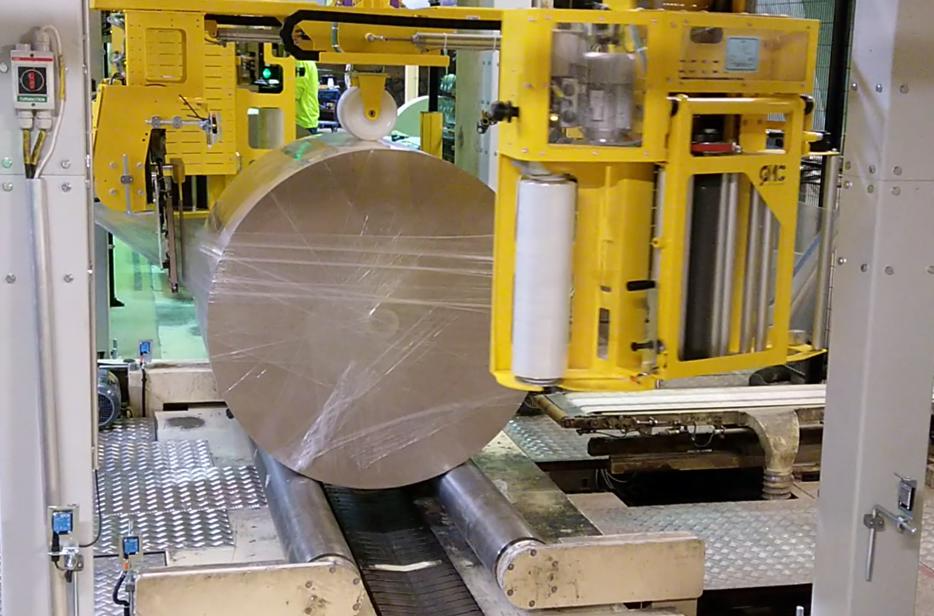
承認されたレシピには、製品/材料の範囲、改訂、許容範囲、検査方法、受入サンプル、および所有者を明記する必要があります。重複が観測された場合は、記録される内容、対応可能な担当者、およびシステムがエンジニアリングレビューに移行するタイミングを明記する必要があります。
実践的な次のステップ
承認されたサンプル、測定方法、写真、コイル、材料、レシピ改訂、検査員、および決定事項をリンクさせた単一の記録を作成します。これは、試作、生産チェック、および変更のための共通の参照情報となります。
ビジュアル詳細

クリックして拡大
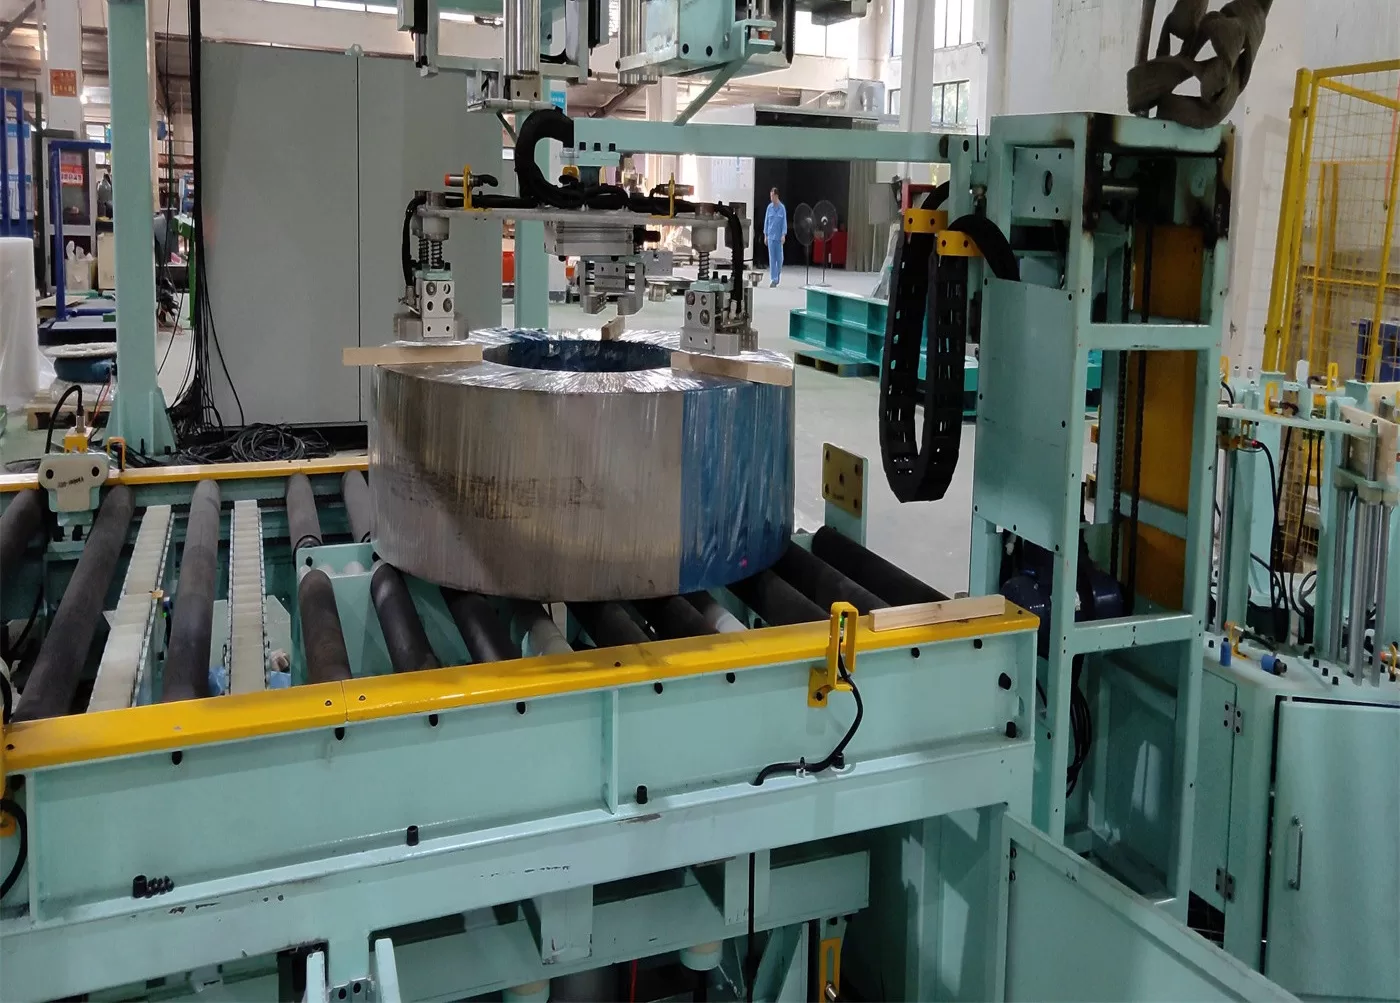
クリックして拡大

クリックして拡大

クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械
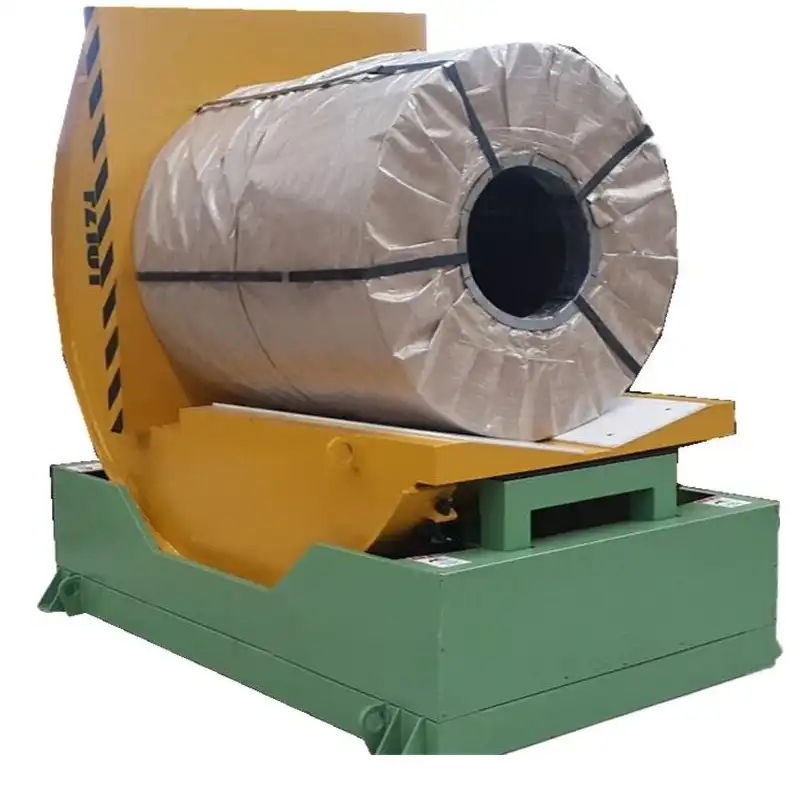
コイルアペンダーティルター
詳細を見る→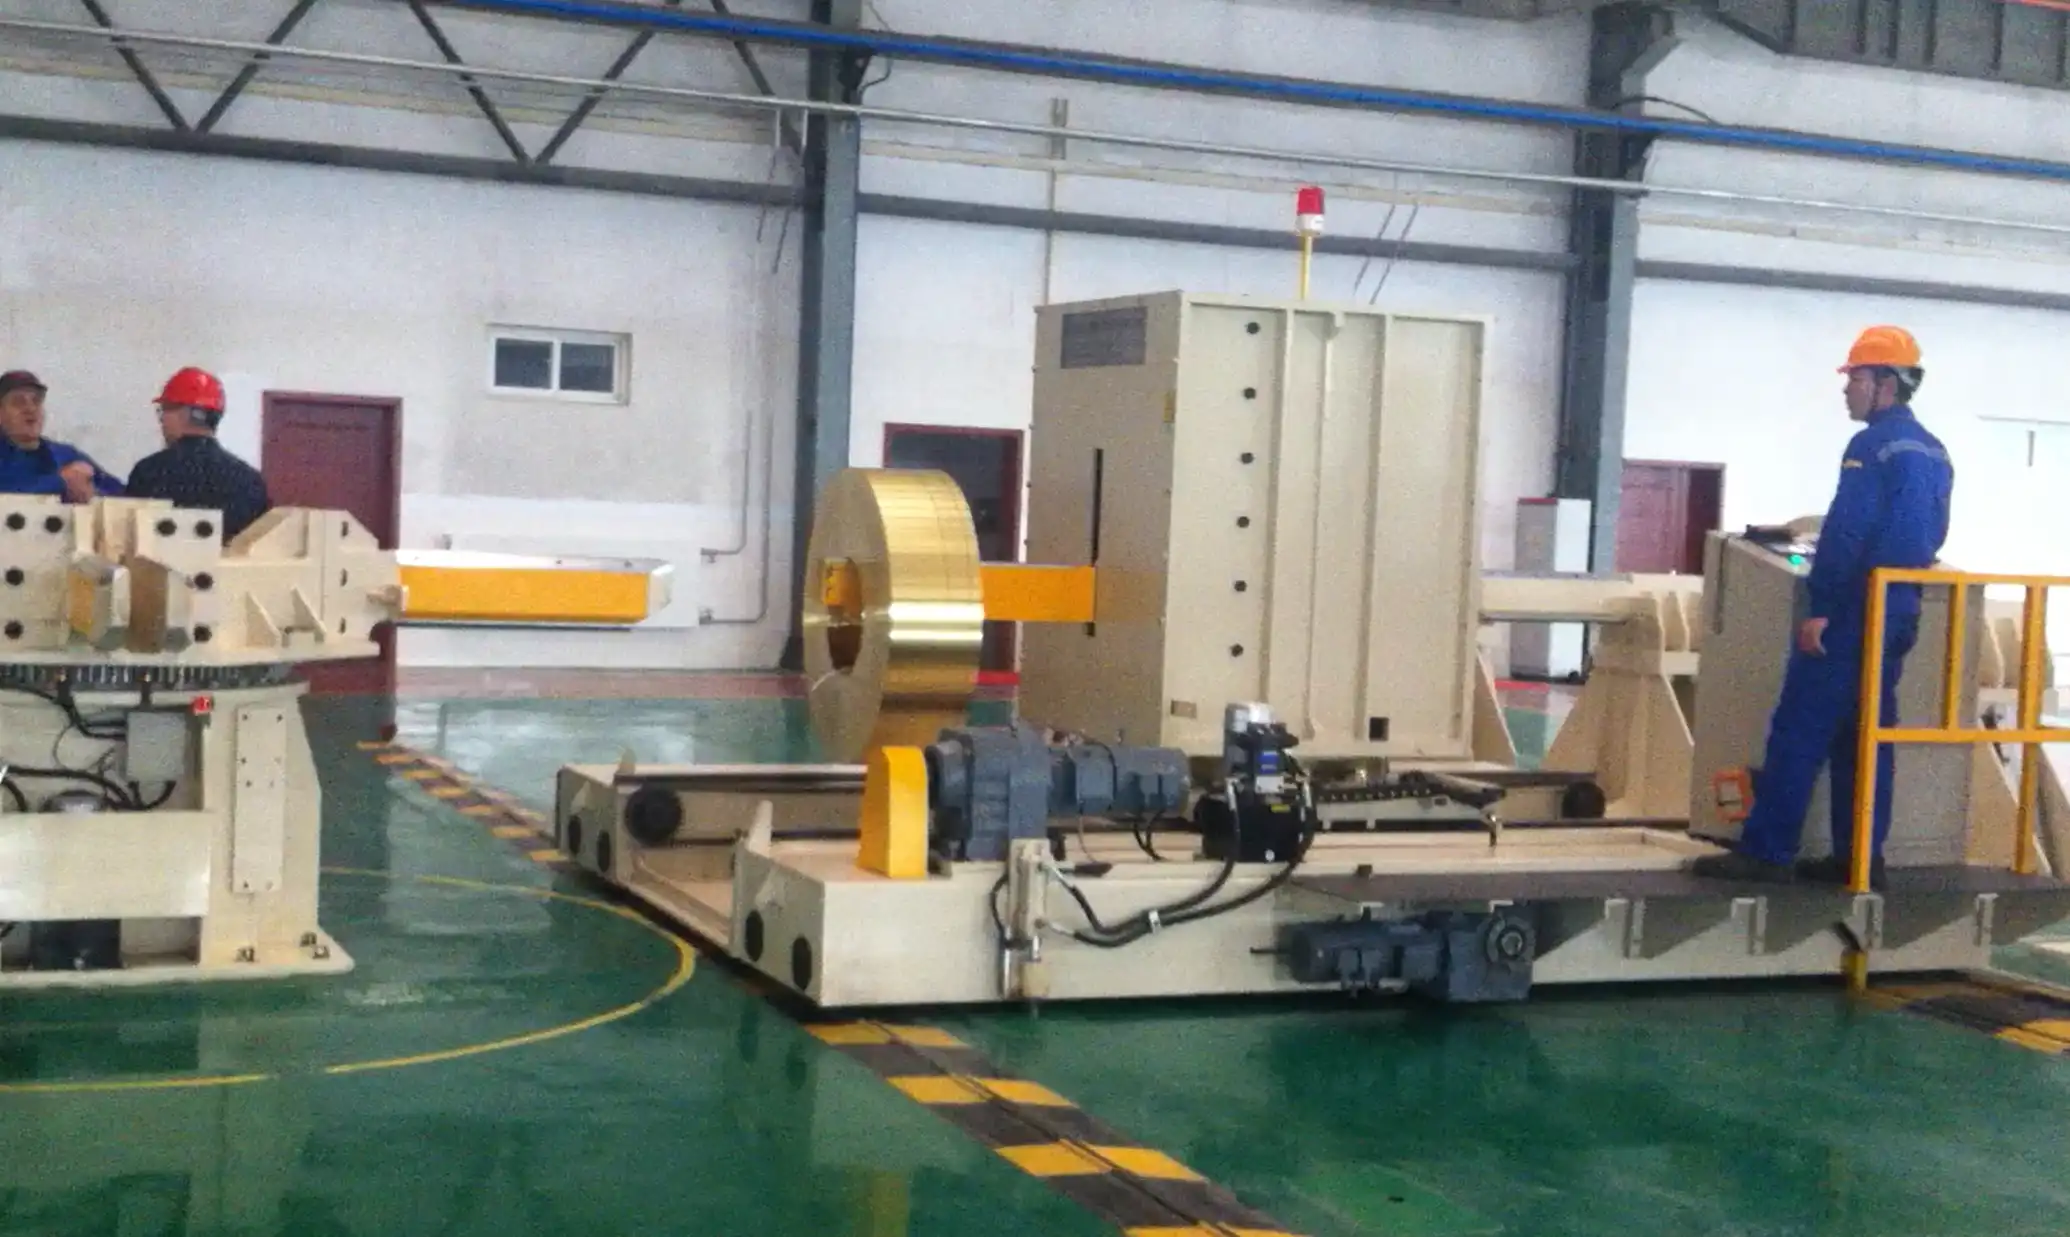
コイルトランスファーカー
詳細を見る→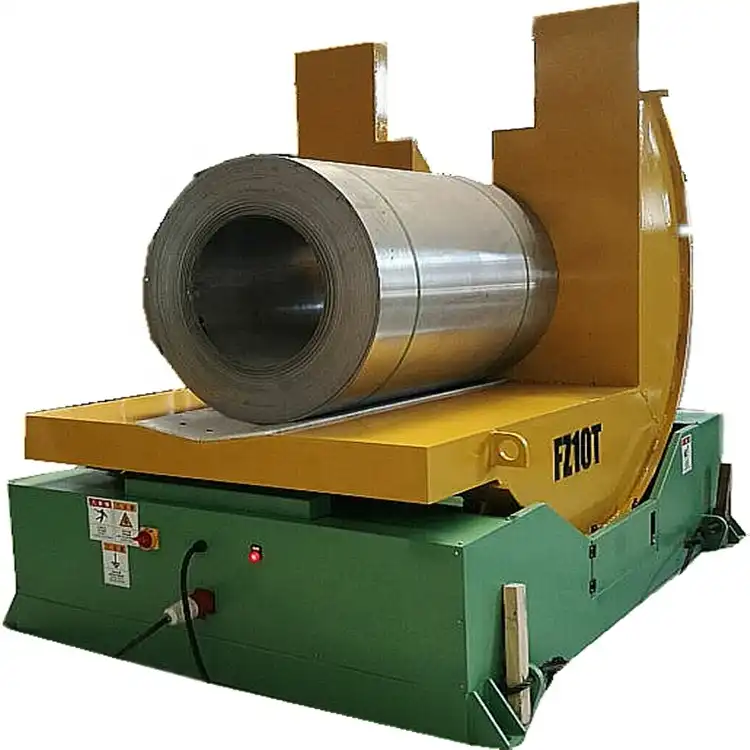
コイルティルターアペンダー
詳細を見る→
スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動ホース/パイプコイリングマシン&ストラップマシン
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→
ケーブルコイルラッピングマシンFPCA200
詳細を見る→
ケーブルコイル包装機FPCA300
詳細を見る→
自動ケーブル巻き取り/巻き取り機
詳細を見る→
自動ケーブルコイリングおよびラッピングマシン
詳細を見る→
スチールコイル包装機-FPS-300
詳細を見る→
ワイヤーコイル包装機-FPW-300
詳細を見る→