
鋼コイルの一般的な包装欠陥:安全でエビデンスに基づいた対応
包装の緩み、しわ、露出した端、または外れた尾は観察結果であり、根本原因を証明するものではありません。製品、材料、レシピ、機械の状態、および安全境界が記録される前に設定を変更すると、二次的な問題が発生する可能性が非常に高くなります。まず目に見えるものを分類し、次に実際の機械に対して承認された診断およびエスカレーション手順に従ってください。
変更を加える前に不具合を記録してください
コイルの識別情報、材料のバッチ/改訂版、有効なレシピ、機械/構成の改訂版、サイクル内のポイント、欠陥箇所、写真、アラーム、およびパッケージの状態を記録してください。目に見えるもの(隙間、材料の緩み、破れ、しわ、露出部分、テール状態、パッケージの不均一性など)を記述してください。証拠なしに、視覚的なパターンから因果関係を結論付けないでください。
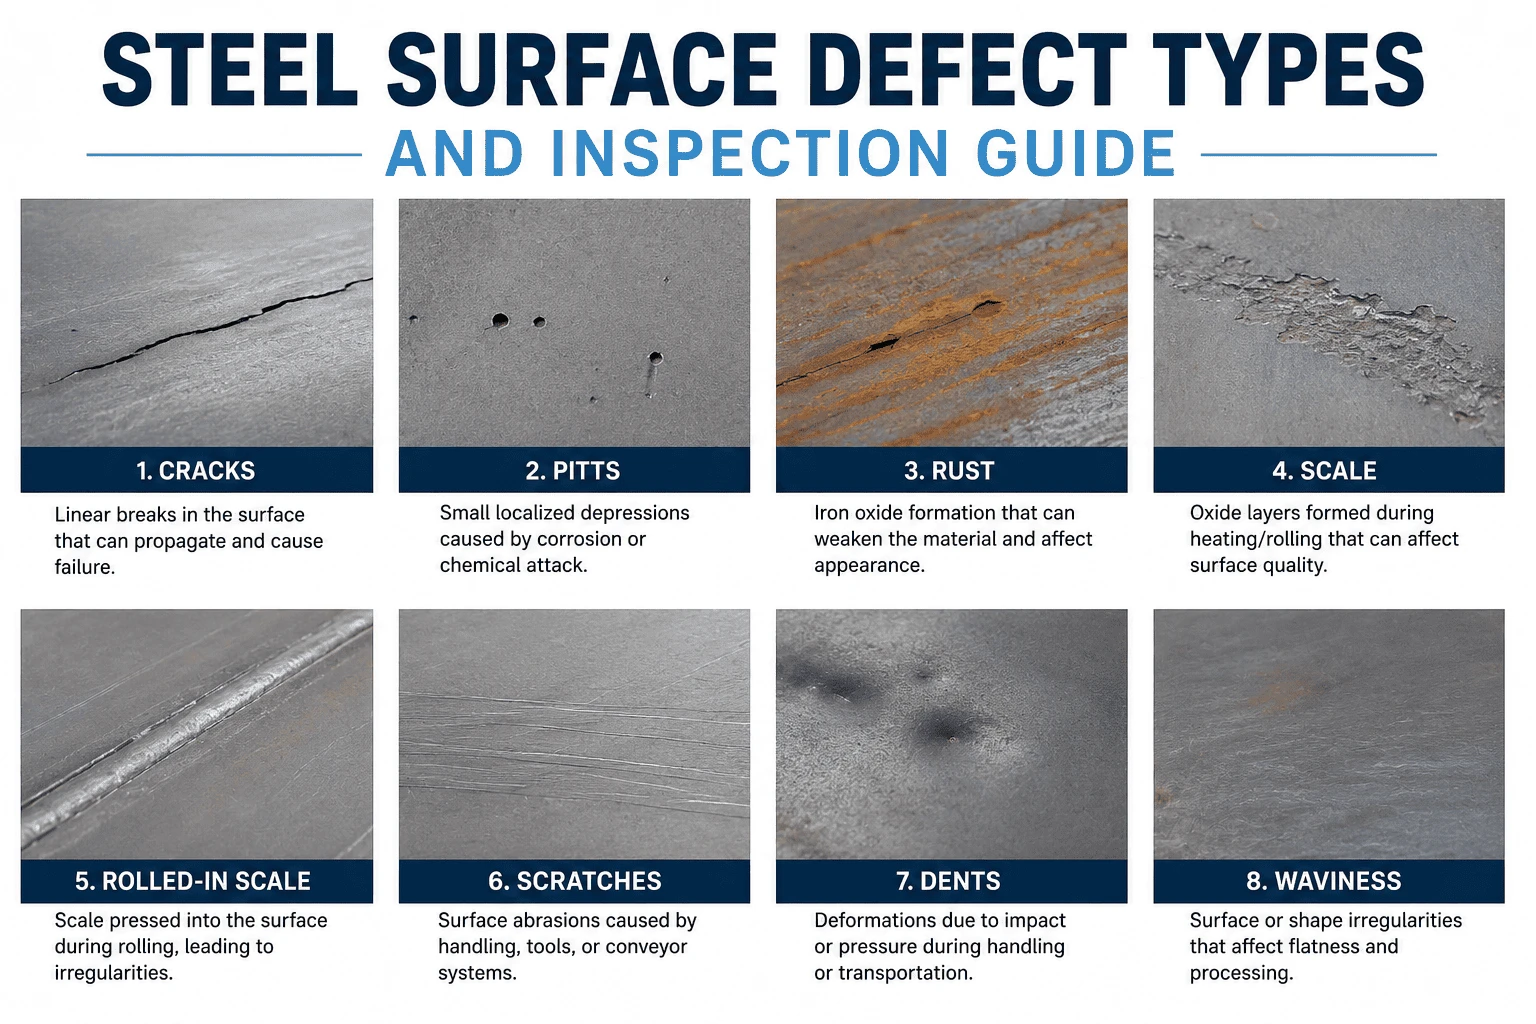
観察結果に基づいて次の質問を選択してください
局所的なしわと、パッケージ全体にわたる繰り返しのしわは、異なる観察結果です。露出した端と中央面の隙間は、異なる受入基準です。コイルを移動させた後に緩んだ端は、包装時に許容範囲内に見えた端と同じ証拠ではありません。
次の質問はもっと絞り込むべきです。材料の経路、製品の位置、レシピ、包装状態、または設備の状態は、承認された範囲内に収まっていたでしょうか?答えは、管理された記録と検査から得られるものであり、安易に材料を追加することから得られるものではありません。
安全対策と品質改善は切り離して考える
欠陥検査は、危険区域への立ち入り、稼働中の機器への手入れ、安全装置の無効化、または即席の再起動の理由となってはなりません。この記事で使用されているOSHAおよびHSEの資料は、一般的な安全対策と危険エネルギーの原則を説明するものであり、コイルラッパーの修正方法を許可するものではありません。機械のマニュアル、リスクアセスメント、および訓練を受けた担当者によって、許可されるアクセスとメンテナンスが定義されます。
欠陥によりパッケージが承認された状態から外れた場合は、プロジェクトの保留、再加工、または拒否の手順に従ってください。オペレーターが設定変更によって次のコイルが改善された可能性があると考えたという理由だけで、パッケージをリリースしてはなりません。
一度に1つの制御された変更を調査する
承認された安全境界が確立された後、担当チームはテストを定義できます。テスト内容は、明示された仮説、許容される変数、代表的なコイル/材料条件、検査方法、合否判定基準、および記録です。結果を元のサンプルと比較します。結果が欠陥を説明できない場合は、調整手順を延長するのではなく、証拠に戻ります。
正しいレコードでループを閉じる
解決策としては、レシピの改訂、材料変更の承認、保守作業、トレーニングの修正、またはパッケージ仕様の変更などが考えられます。それぞれに担当者と検証が必要です。有用な品質チェックリストには、目視による受入項目、写真/記録要件、およびエスカレーションポイントが記載されていますが、機械固有のトラブルシューティングマニュアルとしての役割は果たしません。
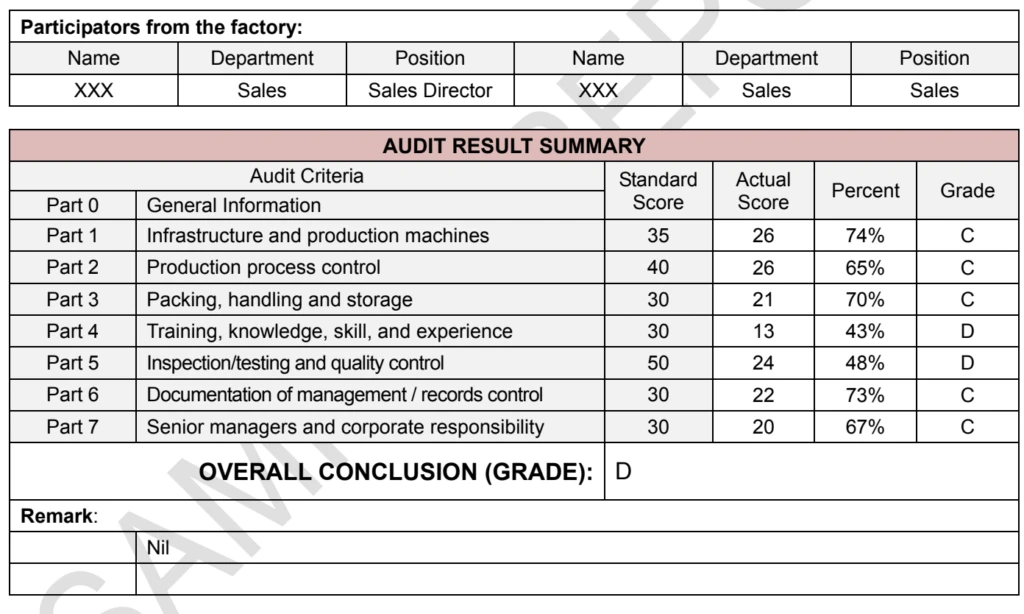
実践的な次のステップ
写真、製品/材料/レシピの状況、機械の状態、安全な処置方法、および担当者を記載した不具合記録を作成します。不具合ライブラリは検証済みの事例のみから構築し、次の作業者が伝聞ではなく証拠を確認できるようにします。
ビジュアル詳細

クリックして拡大
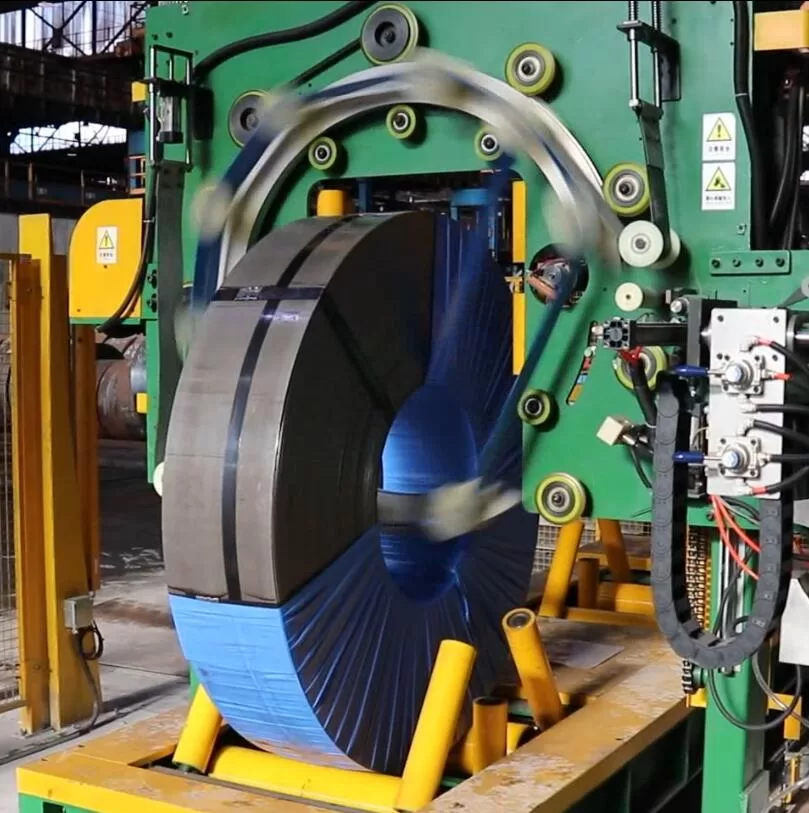
クリックして拡大
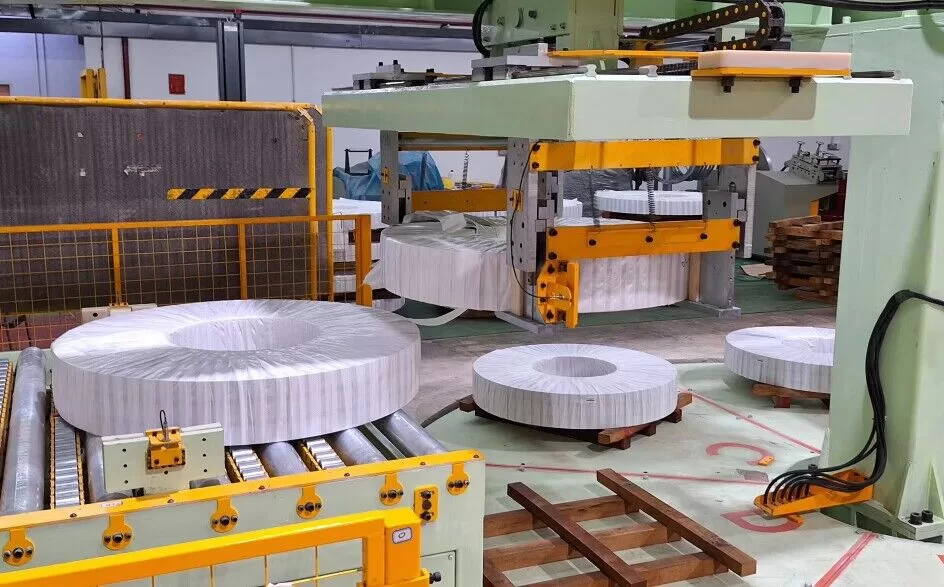
クリックして拡大
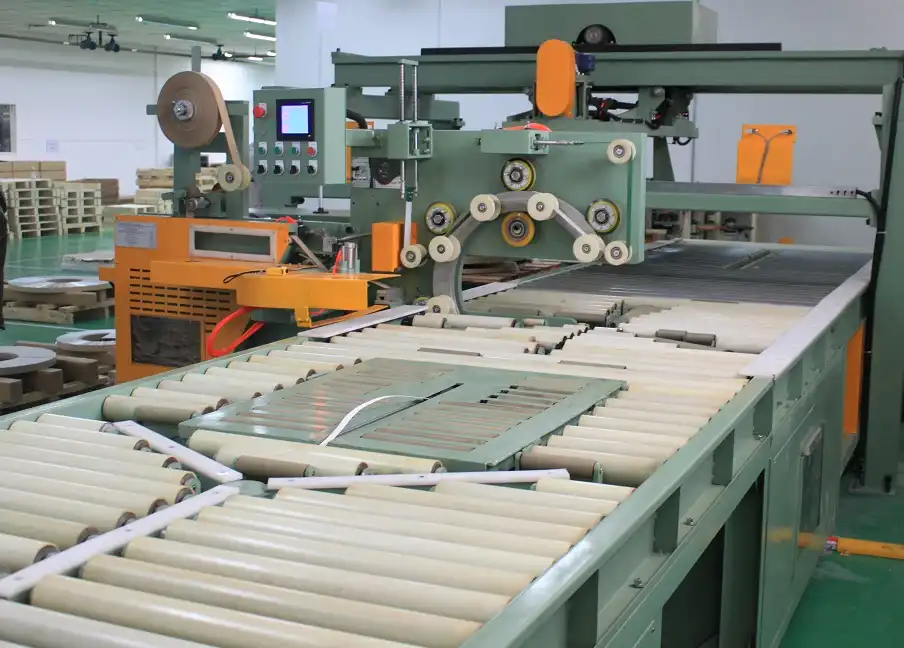
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械

スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→