Riassunto: I sistemi automatizzati di ribaltamento delle bobine convertono le pesanti bobine di metallo dall'orientamento orizzontale a quello verticale utilizzando motori a ingranaggi di precisione e controllori logici programmabili. Gli impianti utilizzano queste macchine rotanti per eliminare i rischi legati alle operazioni di sollevamento manuali, stabilizzare le sequenze di alimentazione delle linee di produzione e massimizzare la densità di stoccaggio in magazzino attraverso configurazioni standardizzate di stoccaggio "occhio a parete".
Perché le bobine di acciaio si danneggiano costantemente sui bordi durante il trasporto? Come possono gli impianti eliminare i rischi legati al ribaltamento manuale senza interrompere i cicli di produzione? Quale meccanismo di rotazione garantisce uno stoccaggio uniforme tra occhi e pareti su linee ad alta produttività?
🛠️ Problema 1
I sistemi automatizzati di ribaltamento delle bobine eliminano le pericolose operazioni manuali di sollevamento, fissando le pesanti bobine su piattaforme meccaniche fisse prima dell'inizio della rotazione. Questo approccio allontana il personale dalle zone di schiacciamento e dalle operazioni con gru a ponte, riducendo significativamente gli infortuni da schiacciamento e lo stress ergonomico, e stabilizzando la continuità del flusso di lavoro negli impianti di produzione più trafficati.
Nelle acciaierie e nei centri di distribuzione, le bobine di metallo, del peso compreso tra dieci e quindici tonnellate, vengono movimentate regolarmente utilizzando imbracature, grilli e gru a ponte. Questo metodo manuale costringe il personale a lavorare in posizioni scomode durante il sollevamento dei carichi al di sopra dell'altezza della testa. Il conseguente stress ergonomico è correlato a tassi di incidenti più elevati e a un aumento delle richieste di risarcimento per infortuni sul lavoro negli ambienti di produzione pesante.
Punto chiave: i ribaltatori automatici per bobine sostituiscono le attrezzature di sollevamento basate su gru con piattaforme meccaniche fisse che fissano il carico prima di avviare la rotazione. Queste macchine operano indipendentemente dalla disponibilità di gru a ponte, riducendo la dipendenza da infrastrutture logistiche condivise.
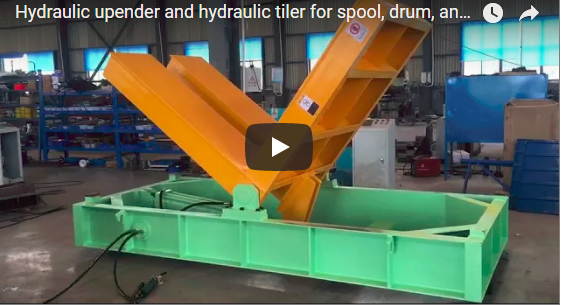
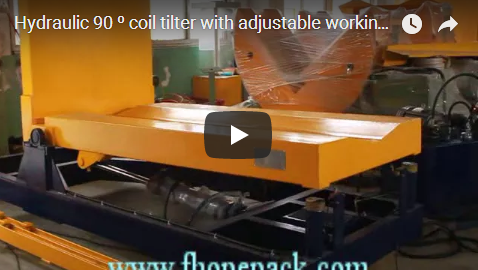
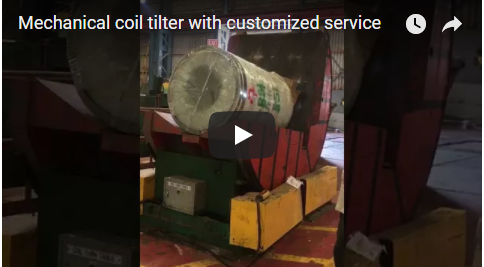
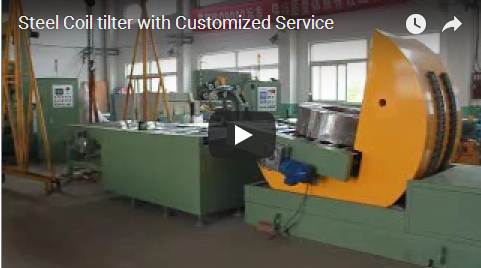
I modelli commerciali standard utilizzano un sistema di azionamento con motoriduttore dedicato per eseguire sequenze di inclinazione controllata a novanta gradi. L'architettura di controllo si basa su controllori logici programmabili (computer di controllo automatizzati che sequenziano i movimenti del motore) abbinati a pannelli di interfaccia uomo-macchina (schermi touch screen per l'operatore che monitorano i sensori di posizione). Gli operatori avviano il ciclo tramite pulsantiere o telecomandi, mantenendo il personale al di fuori del perimetro di sicurezza designato. Il telaio in acciaio saldato distribuisce i carichi dinamici in modo uniforme sulla base della macchina, prevenendo flessioni strutturali durante la movimentazione di vergelle dense o bobine di metallo pesanti.
-
Il sollevamento manuale con gru richiede in genere da tre a quattro operatori per ogni movimentazione di bobina.
-
Le attrezzature automatizzate per il ribaltamento generalmente riducono il personale necessario a un tecnico certificato per postazione, sebbene l'organico esatto dipenda dalla configurazione dell'impianto e dalle specifiche del fornitore.
-
Le pinze meccaniche fisse eliminano lo slittamento della fune durante la fase iniziale di inclinazione in condizioni operative normali.
Prima della lavorazione o della pallettizzazione, tutti i rocchetti orizzontali in entrata devono essere instradati attraverso un sistema di inclinazione automatizzato. Questa transizione standardizza l'orientamento del carico, in linea con le ricerche sulla sicurezza sul lavoro relative al sollevamento ripetitivo di carichi pesanti e alle operazioni con gru a ponte. Prima dell'installazione, verificare sempre le valutazioni di sicurezza, le configurazioni di interblocco e i protocolli di arresto di emergenza confrontandoli con la documentazione specifica del produttore. Confermare i tempi di ciclo con il fornitore dell'attrezzatura per garantirne la compatibilità con le velocità di linea esistenti.
🏗️ Problema 2
I meccanismi di inclinazione di precisione mantengono un allineamento angolare costante durante la rotazione, prevenendo inceppamenti nelle fasi di lavorazione successive e proteggendo i costosi bordi delle bobine da deformazioni. Le unità industriali standard utilizzano sistemi di feedback a circuito chiuso per verificare il posizionamento del carico prima dell'attivazione dell'attrezzatura di alimentazione, garantendo un allineamento affidabile del mandrino a diverse velocità di produzione.
Le apparecchiature di lavorazione, come svolgitori, taglierine e macchine raddrizzatrici, richiedono che le bobine siano orientate verticalmente in uno specifico modo. Quando gli operatori posizionano manualmente le bobine utilizzando martinetti idraulici o accessori per carrelli elevatori, le deviazioni angolari superano spesso i due gradi. Questo disallineamento costringe i macchinari a valle a compensare tramite sollecitazioni meccaniche, il che accelera l'usura dei cuscinetti e aumenta la frequenza degli interventi di manutenzione.
Punto chiave: i meccanismi di inclinazione di precisione mantengono tolleranze angolari entro un grado durante l'intero ciclo di rotazione, garantendo un allineamento costante del mandrino per le apparecchiature di alimentazione automatizzate.
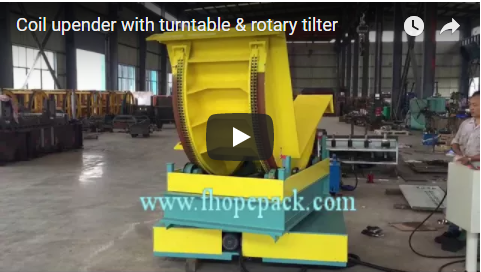
I tipici ribaltatori rotanti incorporano superfici di contatto antiscivolo trattate con rivestimenti polimerici ad alto attrito per garantire la stabilità dei bordi della bobina durante il movimento. La macchina utilizza un sistema di controllo della posizione a circuito chiuso che arresta la rotazione se lo spostamento del carico supera soglie predefinite. Gli operatori visualizzano in tempo reale il feedback sulla coppia sul pannello HMI, il che previene il serraggio eccessivo in caso di configurazioni di bobine strette. La robusta struttura in acciaio assorbe le vibrazioni senza trasmettere sollecitazioni alle rotaie del nastro trasportatore o alle scaffalature di stoccaggio adiacenti.
-
I modelli standard in genere mantengono una precisione angolare entro ±0.5° a pieno carico, sebbene le tolleranze esatte varino a seconda del produttore e del peso del carico.
-
I cuscinetti antiscivolo generalmente offrono coefficienti di aderenza superiori a 0.8 contro superfici metalliche ossidate, a seconda dei materiali specifici del cuscinetto e delle condizioni della superficie della bobina.
-
I dispositivi di interblocco programmabili impediscono l'avvio della macchina finché il centro di carico non si allinea con l'asse di rotazione, una caratteristica standard nella maggior parte delle unità commerciali.
I team di ingegneria dovrebbero specificare apparecchiature con feedback di posizione a circuito chiuso quando integrano torni in linee di confezionamento automatizzate. Questa configurazione elimina le incertezze durante i cambi di orientamento e mantiene una geometria di alimentazione costante per gli utensili di lavorazione a valle. Secondo i dati dei fornitori, i team di approvvigionamento devono verificare i materiali dei cuscinetti di presa rispetto a specifici rivestimenti delle bobine per evitare di danneggiare la superficie di bobine in alluminio o zincate, materiali delicati.
🔗 Correlati : Scopri altre soluzioni
📈 Problema 3
La conversione dello stoccaggio orizzontale di bobine in configurazioni verticali "occhi a parete" riduce in genere la superficie di magazzino necessaria di circa il trenta-quaranta percento per carico standard. Questa ottimizzazione dello spazio consente agli impianti di massimizzare la capacità volumetrica esistente senza ampliare l'ingombro degli edifici, riducendo direttamente i costi di locazione a lungo termine e le distanze di trasporto interne.
Gli impianti che stoccano bobine di metallo esclusivamente con lo sguardo rivolto verso l'alto richiedono ampi corridoi per consentire l'accesso dei carrelli elevatori e il passaggio delle gru. Questo vincolo di layout costringe i magazzini ad ampliare la superficie occupata o ad affittare ulteriore spazio esterno, con un impatto diretto sui costi fissi. La conversione dell'orientamento di stoccaggio ottimizza lo spazio verticale senza modificare le colonne strutturali o l'altezza dei soffitti esistenti.
Punto chiave: l'impilamento verticale delle bobine, con fissaggio a parete, riduce la superficie necessaria a terra di circa il quaranta percento per ogni carico di dieci tonnellate, mantenendo al contempo tolleranze di impilamento sicure per i sistemi di scaffalatura standard dei magazzini.
Le attrezzature di rotazione automatizzate facilitano rapidi cambi di orientamento a supporto di protocolli di gestione dinamica dell'inventario. Le tipiche macchine ribaltatrici eseguono transizioni da orizzontale a verticale in tempi di ciclo che vanno dagli otto ai dodici secondi in condizioni operative normali, sebbene la velocità effettiva dipenda dal peso della bobina e dalle specifiche del motore. Gli operatori possono configurare arresti angolari programmabili a quarantacinque, sessanta o novanta gradi a seconda dei requisiti di lavorazione a valle. Il telaio robusto supporta sequenze ripetute di carico e scarico senza necessità di dispositivi di riallineamento tra i cicli.
-
Lo stoccaggio verticale in genere riduce i requisiti di larghezza del corridoio dai quattro metri standard a due metri e mezzo, in base ai raggi di sterzata comuni dei carrelli elevatori.
-
I fermi angolari programmabili consentono una rapida riconfigurazione per diversi diametri e pesi delle bobine, semplificando le procedure di cambio formato su più linee di prodotto.
-
L'efficienza del ciclo generalmente migliora la velocità di prelievo eliminando i colli di bottiglia nella programmazione delle gru, con studi di caso che riportano una rotazione delle scorte fino al venti percento più rapida.
I responsabili della logistica dovrebbero implementare stazioni di ribaltamento automatizzate in prossimità delle banchine di carico/scarico o degli ingressi principali di lavorazione. Questa disposizione riduce al minimo le distanze di trasporto interne, standardizzando al contempo l'orientamento dello stoccaggio su diverse linee di prodotto. I progettisti di magazzino devono verificare l'altezza libera del soffitto e la portata massima delle scaffalature prima di convertire l'inventario orizzontale esistente in configurazioni verticali. Confermare la stabilità dell'impilamento con il team di ingegneria strutturale in caso di superamento dei limiti di peso standard per i pallet.
🛡️ Linee guida per l'approvvigionamento e la verifica
La selezione strategica delle apparecchiature richiede che la capacità nominale, le specifiche di azionamento e i dispositivi di sicurezza siano compatibili con l'infrastruttura verificata dell'impianto prima di finalizzare gli ordini di acquisto. Questo approccio sistematico previene costosi ritardi nell'integrazione, garantisce la conformità alle normative locali in materia di sicurezza sul lavoro e assicura un'affidabilità operativa a lungo termine in diversi ambienti di produzione.
-
Verificare che la capacità nominale corrisponda al peso massimo della bobina più il fattore di carico dinamico (in genere 1.25 volte la capacità statica, sebbene i moltiplicatori esatti dipendano dagli standard di progettazione del produttore).
-
Verificare che il tipo di sistema di azionamento sia compatibile con l'infrastruttura di alimentazione e le capacità di manutenzione dell'impianto, al fine di evitare tempi di inattività imprevisti o aggiornamenti elettrici.
-
Convalidare la compatibilità del linguaggio di programmazione del controllore logico programmabile e dell'interfaccia uomo-macchina con le reti di controllo esistenti per una perfetta integrazione.
-
Verificare la compatibilità del materiale della superficie antiscivolo con i rivestimenti specifici della bobina per evitare segni durante la rotazione, poiché le formulazioni dei cuscinetti variano notevolmente tra i diversi fornitori.
-
Valutare i punti di integrazione dei dispositivi di sicurezza per i circuiti di arresto di emergenza e i requisiti di protezione perimetrale, consultando sempre la documentazione del produttore prima dell'installazione.
-
Esamina le specifiche dei tempi di ciclo rispetto agli obiettivi di programmazione dei picchi di produzione e ai modelli di turno, utilizzando i dati sulle prestazioni dei fornitori anziché stime generiche.
-
Verificare gli standard di saldatura della struttura portante e i requisiti di ancoraggio della piastra di base per le zone sismiche o gli ambienti ad alta vibrazione, al fine di garantire la stabilità a lungo termine.
🔗 Vedi anche : Attrezzature correlate
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e CE. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
⚙️ Domande frequenti
In che modo il ribaltamento automatizzato elimina i rischi legati alle operazioni di sollevamento manuali? I sistemi automatizzati fissano le pesanti bobine su piattaforme meccaniche fisse prima dell'inizio di qualsiasi rotazione, eliminando il rischio di schiacciamento da parte del personale coinvolto nelle operazioni con gru a ponte. Ciò elimina lo slittamento delle funi e riduce lo sforzo ergonomico, diminuendo direttamente il tasso di incidenti e le richieste di risarcimento per infortuni sul lavoro negli ambienti di produzione pesante.
Cosa previene il disallineamento angolare e il danneggiamento dei bordi durante la tornitura? I meccanismi di inclinazione di precisione utilizzano sistemi di feedback a circuito chiuso per verificare il posizionamento del carico prima che l'attrezzatura di alimentazione si attivi. Le unità industriali standard mantengono un allineamento costante del mandrino entro le tolleranze tipiche, prevenendo inceppamenti nelle fasi di lavorazione successive e proteggendo i costosi bordi delle bobine da deformazioni altrettanto costose.
In che modo le configurazioni di stoccaggio verticale migliorano l'efficienza del magazzino? La conversione di bobine orizzontali in impilamento verticale a parete riduce in genere la superficie necessaria a terra di circa il trenta-quaranta percento per carico standard. Questa ottimizzazione dello spazio massimizza la capacità cubica esistente senza ampliare l'ingombro degli edifici, riducendo direttamente i costi di locazione a lungo termine e le distanze di trasporto interne, secondo i report operativi dell'impianto.