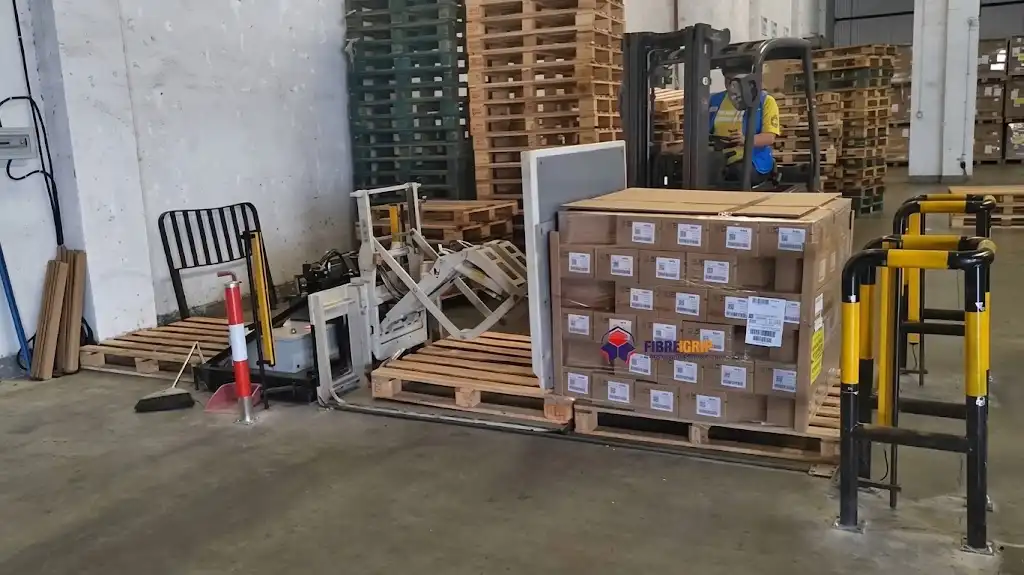
L'integrazione di reggiatura automatizzata, avvolgimento con film estensibile e pallettizzazione robotizzata in un'unica operazione di confezionamento rivela spesso un collo di bottiglia fisico comune: l'orientamento del carico sui pallet. Le apparecchiature di lavorazione a valle spesso accettano i pallet in un solo orientamento (ad esempio, lungo la larghezza di 1,200 mm anziché lungo gli 800 mm per consentire la penetrazione della reggiatrice o il centraggio della piattaforma girevole). Quando una linea di confezionamento si affida a carrelli elevatori controbilanciati manuali o transpallet manuali per ruotare o spostare i carichi sui pallet tra le linee di trasporto, si reintroducono costi di manodopera, congestione dello spazio e latenza di trasferimento imprevedibile in un impianto altrimenti automatizzato.
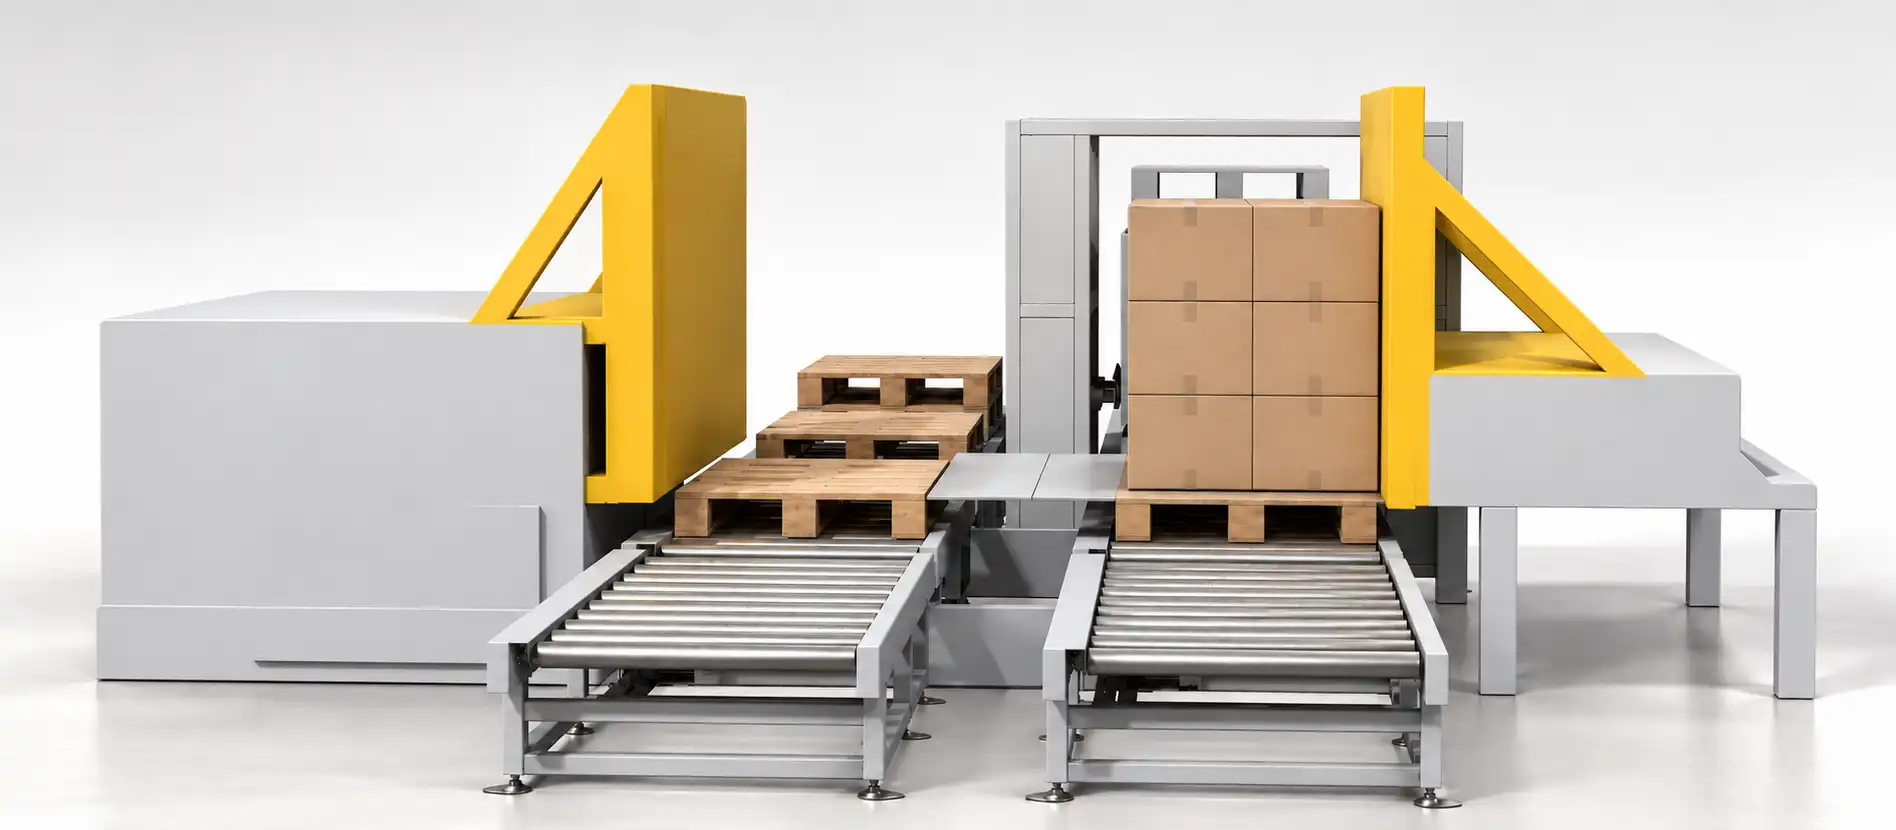
Una cella di riorientamento pallet a spinta in linea risolve questo inconveniente operativo. Grazie al coordinamento di un sistema di spinta laterale ad alta forza, un carrello di trasferimento a guida di precisione e una robusta piattaforma girevole a rulli motorizzata a 90° all'interno di un involucro di sicurezza chiuso, la cella sposta automaticamente carichi completi di pallet senza l'intervento dell'operatore.
Chiarimento dei limiti operativi: Questa macchina è una stazione automatizzata di riorientamento e trasferimento pallet , progettata per modificare l'orientamento e l'asse del nastro trasportatore del carico e del pallet come un unico gruppo. Non è un'unità di scambio pallet (invertitore di pallet o stazione di trasferimento carico); non smonta, separa o scambia il pallet secondario sotto la merce. Se il vostro impianto richiede lo scambio igienico di pallet da legno a plastica, è necessario integrare un invertitore di pallet a morsetto a monte o a valle.
Sintesi
Una cella di riorientamento pallet a spinta elimina la dipendenza dai carrelli elevatori trasferendo e ruotando automaticamente i carichi pallettizzati di 90 gradi tra le linee di trasporto. La cella integra un carrello di spinta rigido guidato, una piattaforma intermedia mobile e una piattaforma girevole a comando elettrico. Dimensionata per linee che richiedono una produttività continua fino a 75 pallet all'ora, il sistema utilizza profili di accelerazione a curva a S controllati da servomotori/inverter per trasferire pile di cartoni alti, non reggiati o in cartone ondulato fino a 1,500 kg senza ribaltamento, deformazione del carico o spostamento dell'ingombro.
1. Architettura cinematica: come funziona la sequenza di trasferimento a spinta
La cella di riorientamento in linea funziona tramite tre sottogruppi elettromeccanici sincronizzati disposti lungo il nodo di trasferimento del nastro trasportatore:
[Upstream Infeed Conveyor]
          │
          ▼  (Load Enters Transfer Bay)
┌───────────────────────────────────────────────┐
│ Unit 1: Heavy-Duty Linear Pusher              │
│ (Rigid backrest pushes pallet + carton load)  │
└───────────────────────┬───────────────────────┘
                        │ Lateral Displacement (Stroke: 1,400 mm)
                        ▼
┌───────────────────────────────────────────────┐
│ Unit 2: Precision Moving Transfer Carriage    │
│ (Dual linear guide rails maintain stack form) │
└───────────────────────┬───────────────────────┘
                        │ Longitudinal Feed
                        ▼
┌───────────────────────────────────────────────┐
│ Unit 3: Powered 90° Roller Turntable          │
│ (Slew-bearing ring rotates load 90 deg)       │
└───────────────────────┬───────────────────────┘
                        │
                        ▼  (Aligned Load Discharged)
[Downstream Outfeed Conveyor / Strapping Station]
Unità 1: Il dispositivo di spinta lineare per impieghi gravosi
Il dispositivo di spinta per l'ingresso è costituito da un telaio a portale ancorato al pavimento che ospita una robusta piastra frontale in acciaio strutturale azionata da un motore con freno e trasmissione a cremagliera o a catena a doppio filo. A differenza dei dispositivi di spinta che entrano in contatto solo con la base del pallet in legno, con il rischio di tranciare il livello inferiore di cartoni a causa dello slittamento tra cartone e legno, questa unità è dotata di uno schienale di reazione alto e verticale.
-
Soglia di accelerazione critica : per evitare lo spostamento del carico o il ribaltamento delle colonne di cartoni ondulati impilati liberamente, l'accelerazione di spinta massima consentita è determinata dal rapporto tra la base e l'altezza della pila:
a_crit ≤ g × [B / (2 × H)]Dove:
g= accelerazione gravitazionale (9.81 m/s²)B= dimensione del pallet parallela alla direzione di spinta (m)H= altezza totale del baricentro rispetto al piano del trasportatore (m)
-
Profilo di movimento: Controllato tramite un variatore di frequenza (VFD) o un servoazionamento operante su una rampa a S. La velocità di spinta in avanti massima raggiunge
0.25 m/s, con accelerazione limitata a0.35 m/s²per proteggere le merci impilate alla rinfusa. La corsa di ritorno accelera a0.50 m/sper ridurre al minimo la latenza di ritorno improduttiva.
Unità 2: Il carrello di trasferimento mobile
Una volta che il dispositivo di spinta ha allontanato il pallet dalla linea di alimentazione, quest'ultimo si posiziona su un ponte di trasferimento motorizzato intermedio. Questo carrello strutturale colma il divario di spazio meccanico tra la linea principale e la stazione di inversione.
- Conservazione dell'integrità dello stackTrasportando simultaneamente il pallet di legno e il suo carico su una superficie guidata continua, l'interfaccia evita le oscillazioni dovute all'attrito e le irregolarità delle giunzioni tipiche dei trasferimenti a rulli per gravità standard.
- Allineamento guida: I rulli di guida laterali in acciaio temprato garantiscono un'inclinazione laterale pari a zero (errore angolare)
< 0.5°), garantendo che il pallet entri nella piattaforma girevole rigorosamente parallelo agli assi dei rulli.
Unità 3: Il giradischi motorizzato a 90 gradi
Il piatto girevole è dotato di un cuscinetto ad anello rotante azionato da un motoriduttore ipoide. La superficie superiore integra rulli motorizzati per carichi pesanti (Ø76 mm or Ø89 mm, acciaio al carbonio zincato, azionato da 08B catene a rulli).
- Meccanica di rotazioneUna volta che il pallet è completamente inserito e la sua posizione viene confermata otticamente tramite fotocellule retroriflettenti, la piattaforma girevole esegue una rotazione controllata di 90° in senso orario o antiorario.
- Decelerazione dinamica: Un array di sensori di prossimità a due stadi comanda la rotazione ad alta velocità (
12°/s), rallenta fino a una velocità lenta (2°/s) durante gli ultimi 5° di corsa e innesta un freno elettromeccanico a molla a velocità zero, bloccando il piatto girevole entro±1.5 mmdell'allineamento dell'asse centrale del nastro trasportatore di uscita.
2. Ingegneria rigorosa dei tempi di ciclo e della produttività
Una linea di confezionamento ad alta velocità non può basarsi su approssimazioni di ciclo approssimative. La produttività dipende strettamente dalla cinematica della corsa, dalla velocità di rotazione e dalla comunicazione tra i sistemi di sicurezza digitali e il PLC.
Analisi del ciclo matematico
Tempo totale del ciclo per carico (T_cycle) è definito da:
T_cycle = t_push_extend + t_transfer + t_turntable_turn + t_push_retract + t_plc_handshake
Dove:
t_push_extend = (S_push / v_push_fwd) + t_accelt_push_retract = (S_push / v_push_ret) + t_accelt_turntable_turn = (90° / ω_turn) + t_settle
Configurazione standard di ingegneria (pallet da 1,200 mm × 1,000 mm, carico di 1,200 kg)
| Componente di sequenza | Parametro cinematico | Durata | Tempo cumulativo |
|---|---|---|---|
| Ingresso pallet e zona di sosta per l'alimentazione | Il nastro trasportatore di alimentazione funziona a 15 m/min; sensore PE anti-rimbalzo | 4.0 s | 4.0 s |
| Spinta in avanti | Colpo S = 1.4 m, v_fwd = 0.25 m/sRampa a curva a S |
6.5 s | 10.5 s |
| Spostamento del carrello sulla piattaforma girevole | Viaggio intermedio 1.2 m at 0.30 m/s |
4.5 s | 15.0 s |
| Spingitore Ritorno ad Alta Velocità | Corsa di ritorno 1.4 m, v_ret = 0.50 m/s (si verificano contemporaneamente) |
(3.5 s)* | 15.0 s |
| Rotazione del piatto girevole di 90° | rotazione di 90° a 15°/s + avvicinamento lento e bloccaggio |
7.5 s | 22.5 s |
| Scarico di uscita | Avviamento del rullo motorizzato di uscita; libera il piatto girevole | 5.0 s | 27.5 s |
| Ripristino del piatto girevole a 90° | Inversione di marcia a vuoto in posizione di partenza a 20°/s |
5.5 s | 33.0 s |
| Handshake ottico e PLC | Interblocco di scambio con wrapper a valle (Profinet/EtherNet/IP) | 2.0 s | 35.0 s |
| Tempo totale del ciclo reale | T_cycle per carico |
- | 35.0 s |
*Nota: la corsa di ritorno del pistone si svolge in parallelo con il funzionamento del piatto girevole; pertanto, la sua durata non contribuisce al percorso critico.
- Valutazione teorica della macchina:
3,600 s / 35.0 s ≈ 102 pallets/hour - Valutazione della linea di progetto in condizioni reali (includendo l'80% di OEE della linea e il buffer di tempo di permanenza):
75–80 pallets/hour
3. Matrice di confronto: selezione del metodo di riorientamento
La scelta della tecnologia di movimentazione pallet più adatta previene costose modifiche alla macchina dopo l'installazione:
| Criteri di specificazione | Cella a spinta in linea | Inverter rotativo a doppio morsetto | Inclinabile/culla a forma di V |
|---|---|---|---|
| Scopo cinematico primario | Riorientamento della direzione in linea di 90° | Inversione a 180° / Scambio pallet | Ribaltamento a 90° / Ribaltamento di bobine e tamburi |
| Forza di serraggio del carico richiesta | Zero (supportato da base e parete di spinta) | Alto (10 kN – 25 kN morsetto idraulico) |
Supporto a culla gravitazionale |
| Impatto sull'integrità dell'imballaggio | Minimo; nessuna compressione sulle scatole di cartone | Rischio di schiacciamento di scatole di cartone ondulato leggere/vuote | Elevate sollecitazioni perimetrali sugli angoli di carico |
| Capacità di produzione | 70 – 90 pallet/ora | 30 – 45 pallet/ora | 20 – 35 pallet/ora |
| Requisiti di impronta | Integrazione in linea lunga e lineare (≈ 5.5 m × 3.2 m) |
Cellula compatta e profonda (≈ 3.8 m × 3.8 m) |
cella di carico a fossa profonda o a rampa |
| Complessità meccanica | Medio (riduttori, guide, inverter) | Elevato (idraulica, perno rotante pesante) | Alto (cilindri idraulici a forbice/inclinazione) |
| Profili di carico ideali | Beni di largo consumo (FMCG), cartoni | Contenitori in vetro, sacchetti farmaceutici | Bobine di acciaio tagliate, rotoli di carta, bobine di filo |
4. Progettazione del layout e specifiche tecniche
Matrice delle specifiche tecniche standard
| Parametro Metrica | Specifiche standard | Opzione Heavy Duty |
|---|---|---|
| Ingombro massimo di carico (L × P) | 1,200 mm × 1,000 mm (EUR / ISO / GMA) | 1,400 mm × 1,300 mm |
| Altezza massima di carico (incluso il pallet) | 1,800 mm | 2,400 mm |
| Capacità di carico | 1,500 kg | 2,500 kg |
| Motori di azionamento (spintore/piattaforma girevole) | Conico conico SEW-Eurodrive da 2.2 kW / 1.5 kW | 4.0 kW / 3.0 kW con raffreddamento ad aria forzata |
| Altezza della parte superiore del rullo del trasportatore (TOR) | da 450 mm a 650 mm (regolabile) ±30 mm) |
Adattamento personalizzato al pavimento esistente dell'impianto |
| Fabbisogno di aria compressa | 0.6 MPa (6 bar), secco/filtrato, 150 Nl/min |
0.6 MPa, 250 Nl/min |
| Architettura del sistema PLC | Siemens S7-1500 / Allen-Bradley CompactLogix | Standard specificato dall'impianto |
| Bus di comunicazione | Profinet RT / EtherNet/IP | Modbus TCP / DeviceNet |
Ingombro della cella e requisiti civili
- Tolleranza di livellamento del pavimento: La flessione del pavimento non deve superare
3 mmsu di un3,000 mmcampata. Dove i pavimenti sono irregolari, piastre di livellamento in acciaio strutturale ad alta resistenza con ancoraggio chimico (M16 × 140 mm) sono richiesti. - Recinzione perimetrale (ISO 14120): Pannelli in rete metallica intrecciata per impieghi gravosi (
2,000 mmelevata,40 mm × 40 mmapertura) posizionata almeno850 mmda qualsiasi componente mobile del carrello per rispettare le distanze di sicurezza nelle zone di pericolo (ISO 13857).
5. Conformità ai sistemi e agli standard di sicurezza industriale
La cella di trasferimento a spinta costituisce una zona industriale automatizzata con forti sollecitazioni di taglio e punti di schiacciamento lungo la corsa di spinta e l'anello del piatto rotante. Il sistema di sicurezza deve essere conforme alle direttive internazionali CE:
- Valutazione del rischio: Conforme a EN ISO 12100: 2010.
- Sicurezza funzionale della macchina confezionatrice: Aderisce rigorosamente a IT 415-10: 2014 (Sicurezza delle macchine per l'imballaggio).
- Controllo Sicurezza Affidabilità: Circuiti di controllo progettati per EN ISO 13849-1 Livello di prestazione d (PLd), Categoria 3.
- Protezione dell'accesso:
- Interruttori di sicurezza a doppio canale (Euchner o Pilz) su tutti i cancelli di accesso per la manutenzione, che richiedono lo scambio attivo delle chiavi o il LOTO (Lockout/Tagout) per l'apertura.
- Barriere fotoelettriche di sicurezza silenziate in ingresso/uscita (Tipo 4, IEC 61496-1) configurate con bracci di silenziamento integrati per consentire il passaggio dei pallet attivando un arresto di emergenza se il personale oltrepassa il perimetro.
- Sicurezza dell'azionamento del motore: Doppio canale Safe Torque Off (STO) integrato direttamente nei VFD/servoazionamenti, eliminando la coppia motrice all'interno
< 40 msdi un'interruzione del circuito di sicurezza.
6. Lista di controllo della qualità dei pallet per la fase di pre-messa in servizio
Poiché i sistemi a spinta generano vettori di forza orizzontali lungo il perimetro inferiore del pallet, l'integrità strutturale del pallet è essenziale per prevenire gli inceppamenti:
           [ Maximum Overhang: ≤ 20 mm ]
                 ┌────────────────┐
                 │  Carton Stack  │
                 │                │
            ─────┴────────────────┴─────
       ═══╡ ====== [Top Deckboard] ====== ╞═══  Thickness: ≥ 18 mm
          │   [Block]          [Block]    │
       ═══╡ ====== [Bottom Skids]  ====== ╞═══  Gap / Splits: ≤ 35 mm
(No protruding nails / splintered runners)- Stile strutturale del pallet: Pallet a blocchi a 4 vie o pallet a 3 traverse con intagli. I pallet a 2 vie senza intagli non possono essere spinti trasversalmente sui rulli fissi del nastro trasportatore senza incepparsi.
- Integrità del ponte inferiore: Nessun pattino inferiore mancante; crepe o spaccature non devono superare
35 mmin lunghezza. Le tavole mancanti cadranno tra i rulli di transizione. - Spessore delle assi del ponte: Minimo
18 mmspessore nominale per il legno; i pallet in plastica devono essere dotati di traverse perimetrali continue. - A filo con il fissaggio: Nessun chiodo sporgente. Le teste sporgenti graffiano le guide del carrello e causano blocchi meccanici.
- Sporgenza massima consentita: Le scatole di cartone ondulato non devono sporgere dal bordo esterno del pallet di oltre
20 mmsu qualsiasi lato. I carichi sporgenti rischiano di lacerare i cartoni contro le guide laterali.
7. Domande frequenti (FAQ)
D: In che modo questa macchina si differenzia da un tradizionale tavolo di trasferimento a catena incrociata (trasferimento a scomparsa)?
A: Un sistema di trasferimento a catena trasversale a sollevamento automatico solleva il pallet verticalmente e cambia la direzione di trasporto di 90°, ma non ruota il pallet stesso . L'orientamento del pallet rispetto al sistema di coordinate globale rimane invariato. Una cella a tavola rotante a spinta ruota il carico fisico di 90°, cambiando il bordo anteriore dal lato corto (1,000 mm) al lato lungo (1,200 mm) o viceversa, operazione necessaria per specifiche confezionatrici, etichettatrici o magazzini automatici ad alta densità (ASRS).
D: Le pile di cartoni instabili, alte o leggere si sposteranno durante la spinta?
A: No, a condizione che il profilo di movimento VFD dello spintore sia configurato correttamente. Poiché la macchina utilizza uno schienale alto e piatto che supporta sia la struttura del pallet che i livelli inferiori delle scatole di cartone, le forze di taglio sono distribuite. Inoltre, il PLC applica una rampa di accelerazione a S limitata dallo jerk (a ≤ 0.35 m/s²), mantenendo le forze di inerzia ben al di sotto del limite di attrito statico tra le scatole.
D: Questa unità è in grado di gestire pallet in plastica, pallet ausiliari o pallet in legno a noleggio (CHEP/LPR) senza bisogno di regolazioni?
A: Sì. La superficie di spinta del carrello orizzontale è continua. Purché l'ingombro del pallet rientri nell'involucro specificato (1,200 mm × 1,000 mm a 1,200 mm × 800 mm), la cella gestisce pallet in legno, plastica o materiali compositi in modo intercambiabile senza necessità di riconfigurazione meccanica manuale.
D: Cosa succede se un pallet danneggiato si scheggia o si inceppa a metà corsa?
A: L'azionamento del motore di spinta è programmato con monitoraggio elettronico istantaneo della coppia. Se la resistenza meccanica supera il limite calibrato (> 125% corrente nominale per più di 150 ms), l'azionamento blocca immediatamente la coppia, attiva un allarme di guasto non distruttivo e arresta la traiettoria. Ciò previene danni strutturali al braccio di spinta ed evita lo schiacciamento della pila di prodotti.
8. Richiesta di specifiche tecniche del progetto
Per ricevere una valutazione dell'integrazione ingegneristica, un disegno GA dimensionale (DWG 2D / STEP 3D) e un preventivo a prezzo fisso entro 48 ore , si prega di fornire i seguenti parametri operativi a info@fhopepack.com :
- Caratteristiche del carico:
- Peso minimo e massimo del carico (kg):
- Altezza della pila incluso il pallet (mm):
- Tipo di confezionamento del prodotto (ad es. cartoni RSC, pacchi termoretraibili, secchi, sfusi senza reggiatura):
- Specifiche dei pallet:
- Dimensioni del pallet (Lunghezza × Larghezza × Altezza mm):
- Costruzione (blocco Euro a 4 vie, longherone GMA a 3 elementi, plastica perimetrale completa):
- Parametri della linea di trasporto:
- Tipo di trasportatore a monte e altezza della parte superiore del rullo (TOR) (mm):
- Tipo di trasportatore a valle e altezza della parte superiore del rullo (mm):
- Direzione di ingresso/uscita desiderata (ad esempio, lato corto in ingresso -> lato lungo in uscita):
- Capacità produttiva della linea:
- Portata continua target (pallet all'ora):
- Architettura elettrica e delle comunicazioni:
- Tensione/frequenza di alimentazione (ad esempio, 400 V 50 Hz trifase / 480 V 60 Hz trifase):
- Protocollo di integrazione del bus di campo (Profinet, EtherNet/IP, Ethernet TCP/IP):
9. Norme e riferimenti tecnici
- ISO 9001 e ISO 14001: Sicurezza dei macchinari — Principi generali di progettazione — Valutazione e riduzione del rischio. International Organization for Standardization
- IT 415-10: 2014: Sicurezza delle macchine confezionatrici — Parte 10: Requisiti generali. Comitato europeo di normalizzazione (CEN)
- EN ISO 13849-1: 2015: Sicurezza dei macchinari — Componenti dei sistemi di controllo relativi alla sicurezza — Parte 1: Principi generali di progettazione. Catalogo degli standard ISO
- Libreria di ingegneria applicativa FHOPE: Criteri di stabilità dinamica per nodi di trasferimento pallet unitari (Rif.: ENG-TR-2026).
Revisione tecnica completata: 27 ottobre 2026 | Autore: Divisione Integrazione Ingegneristica FHOPE