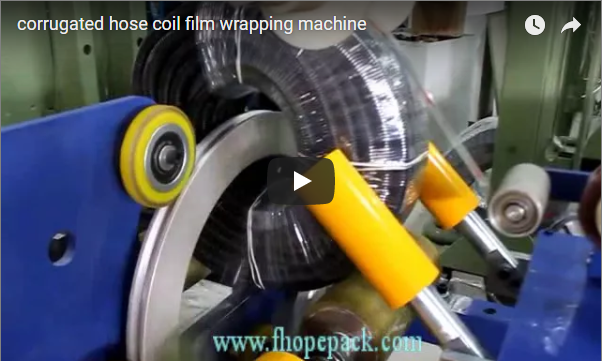
Sintesi esecutiva Una linea automatizzata per il confezionamento di bobine strette integra reggiatura radiale attraverso il foro, avvolgimento orbitale con film estensibile e impilamento a portale in un'unica cella continua. Progettata per bobine di acciaio, alluminio e rame tagliate a misura, blocca gli avvolgimenti per impedirne lo spostamento telescopico, sigilla le bobine contro l'umidità e crea carichi pallettizzati secondo ricette preimpostate. Questa guida illustra ciascuna stazione, il calcolo del pallet, i parametri configurabili e le considerazioni relative alla sicurezza e alla selezione.
Architettura della linea e realizzazione delle stazioni
La linea collega cinque stazioni tramite nastri trasportatori motorizzati, un tornello a indicizzazione e un sistema di interblocco PLC:
| Stazione / Scala | Unità meccanica | Intervento ingegneristico primario |
|---|---|---|
| Alimentazione e orientamento | Trasportatore a rulli a V motorizzato | Centra e posiziona la bobina a fessura |
| Reggiatura radiale | Testa di reggiatura passante | Inserisce la fascia in PET attraverso l'occhiello e la salda per fissare gli involucri interni |
| Avvolgimento orbitale | Navetta ad anello rotante | Distribuisce la pellicola estensibile attraverso gli occhi con pre-allungamento controllato |
| Impilamento a portale | Afferrare e posizionare dall'alto | Solleva le bobine avvolte impilandole con fogli di supporto opzionali |
| Cella di scarica | Nastro trasportatore per l'accumulo di pallet | Tamponi per pallet pieni per la rimozione tramite carrello elevatore o AGV |
Perché l'imballaggio a bobina stretta richiede una movimentazione dedicata
Le bobine a fessura stretta (in genere larghe da 30 a 600 mm) si comportano in modo diverso dalle bobine principali durante la manipolazione:
- Rischio telescopico — Senza un sistema di fissaggio radiale, gli avvolgimenti interni scivolano lateralmente quando vengono spostati o impilati, danneggiando il bordo della bobina.
- Rapporto bordo-spessore sensibile — Una tensione non uniforme o una forza di serraggio eccessiva stropicciano i bordi sottili, causando inceppamenti nelle linee di stampaggio o profilatura a rulli.
- Condensa nel foro — Gli spazi tra gli involucri assorbono l'umidità ambientale, quindi è necessario un avvolgimento con occhielli per prevenire macchie e ossidazione.
- Stabilità della pila sui pallet — Le bobine strette si impilano una di fronte all'altra sulle loro superfici piane; un leggero disallineamento tra le pile amplifica l'inclinazione e crea carichi pericolosi.
Analisi tecnica stazione per stazione
1. Stazione di reggiatura radiale
La bobina si indicizza sulla guida del nastro dell'unità:
- Uno scivolo curvo alimenta la reggetta in PET attraverso il foro centrale (occhiello).
- La testa applica una tensione di 500-2,500 N per evitare la deformazione dei bordi e fissa ogni giunto mediante saldatura a frizione.
- La bobina ruota tra un ciclo e l'altro per ricevere da 2 a 4 bande radiali equidistanti.
2. Stazione di avvolgimento orbitale
La bobina avanza nell'anello orbitale su rulli rivestiti di poliuretano mentre il carrello porta-pellicola orbita verticalmente attraverso l'occhio:
- Copre entrambe le superfici, la circonferenza esterna e il foro interno in un unico passaggio elicoidale.
- I carrelli di pre-stiramento allungano la pellicola del 150-250%, creando una forza di recupero elastico che sigilla contro aria e umidità.
- Tra le opzioni di pellicola figurano la pellicola estensibile in LLDPE, la pellicola antiruggine VCI o il nastro composito intrecciato.
3. Stazione di impilamento a portale
Un portale aereo sovrasta l'uscita dell'avvolgitore e la griglia di stoccaggio dei pallet:
- Una pinza a mandrino espandibile o una pinza a forbice con cuscinetti antitraccia consentono di maneggiare le bobine senza toccarne i bordi.
- I servomotori con sensori di centraggio ottico posizionano le bobine sui pallet con una tolleranza di posizionamento di ±2.0 mm.
- Consiste nel posizionare listelli di legno o fogli di lamiera ondulata tra le bobine o le pile.
4. Nastro trasportatore di accumulo in uscita
Le pile di prodotti finiti, disposte su pallet di legno, si muovono lungo un trasportatore a catena o a doppio nastro, progettato per supportare l'intero carico del pallet.
Calcoli di carico e impilamento dei pallet
La capacità e la stabilità dei pallet dipendono dalla geometria della bobina, dal peso della bobina e dai limiti imposti dai carrelli elevatori o dalle scaffalature.
Bobine per pallet = bobine per pila × pile per pallet
Carico utile totale del pallet (kg) = peso della bobina (kg) × numero di bobine per pallet + tara del pallet e dei distanziatori
| Parametro | Valore | Vincolo ingegneristico |
|---|---|---|
| Larghezza/spessore della bobina | 120 mm | Determina l'incremento di altezza di una singola pila |
| Diametro esterno della bobina (OD) | 1,200 mm | Definisce l'ingombro del pallet (ad esempio, 1,200 × 1,200 mm) |
| Peso per singola bobina | 150 kg | Portata nominale per ciclo di sollevamento del portale |
| Bobine per pila | 6 | Altezza della pila = 6 × 120 = 720 mm (centro di gravità stabile) |
| pile per pallet | 2 | Configurabile su basi per pallet tandem o di grandi dimensioni |
| Numero totale di bobine per pallet | 12 | Configurazione bilanciata |
| Tara del pallet + distanziatori | 45 kg | Pallet in legno massello + cuscinetti in cartone ondulato |
| Carico utile lordo del pallet | 1,845 kg | All'interno di una portata standard di 2.0 tonnellate per carrelli elevatori/scaffalature |
Parametri configurabili della macchina
Ogni linea è dimensionata in base al volume di produzione e al materiale del nastro:
| Parametro | Intervallo configurabile | Base di selezione |
|---|---|---|
| Intervallo di diametro esterno della bobina | 600–2,000 mm | Diametro della navetta dell'anello orbitale |
| Intervallo ID bobina | 508 / 610 mm standard (300–800 mm su misura) | Larghezza del braccio della guida della cinghia e foro della pinza del portale |
| intervallo di larghezza della bobina | 30–600 mm | Larghezza del rullo e corsa del morsetto del portale |
| Peso massimo della bobina | 500–3,500 kg per bobina | Valutazione di nastri trasportatori e portali |
| mezzi di reggiatura | Cinghia in PET/PP (12, 16, 19 mm) | Spessore della striscia e nitidezza dei bordi |
| Cinghie radiali per bobina | 2, 3, 4 o 6 | Selezionato nella ricetta HMI |
| Sovrapposizione di avvolgimento | Regolabile da 20 a 70% | Impostato tramite il rapporto di velocità VFD (giri al minuto dell'anello rispetto ai giri al minuto del rullo) |
| Velocità del ciclo | 15–45 bobine/ora | Dipende dal numero di cinghie e dal diametro esterno della bobina |
Architettura di sicurezza e conformità agli standard
Le unità di reggiatura e gli anelli ad alta inerzia richiedono la zonizzazione di categoria 3 / PL d: barriere fotoelettriche con silenziamento ai cancelli, porte di servizio interbloccate, scanner laser sotto l'involucro del portale e pulsanti di arresto di emergenza a ogni console.
- EN-415 10 — Protezione meccanica dei punti di schiacciamento dell'anello e delle zone di scorrimento del cinturino.
- ISO 12100 — La recinzione perimetrale ad incastro impedisce le intrusioni mentre gli assi del portale sono in funzione.
- Stato di energia zero (OSHA 1910.147 LOTO) — Le valvole di intercettazione e i dispositivi di sezionamento isolano l'aria residua e l'energia cinetica durante la manutenzione.
Principali vantaggi per le linee di processo industriale
- Nessun danno al bordo della bobina — La tensione di saldatura controllata e gli utensili ammortizzati eliminano le pieghe e le ammaccature della saldatura manuale.
- Protezione oculare ermetica — L'avvolgimento orbitale sigilla il foro, prevenendo la corrosione dovuta all'umidità durante il trasporto e lo stoccaggio.
- Allineamento coerente dello stack — L'impilamento automatizzato mantiene intatto il baricentro, prevenendo spostamenti e ribaltamenti durante il trasporto.
- Supervisione da parte di un singolo operatore — un unico operatore controlla la sequenza, dalla bobina nuda al fascio pallettizzato, da una postazione HMI ergonomica.
Lista di controllo per specifiche e approvvigionamento
Prima di richiedere una proposta di layout, confermare:
- Involucro dimensionale della bobina — diametro esterno, diametro interno e larghezza minimi/massimi.
- Grado del materiale e superficie — acciaio dolce, laminato a freddo, alluminio o rame (determina le esigenze del pad di contatto e del film VCI).
- Peso massimo dell'unità e del pallet — Carico utile massimo per singola bobina e carico utile totale target per pallet.
- Portata target — numero di bobine richieste all'ora durante i turni di taglio di punta.
- Specifiche del pallet — dimensioni del basamento, ingresso a 2 o 4 vie e tipo di strato di supporto.
- Vincoli del piano di produzione — Ingombro di integrazione, spazi di manovra delle gru e direzioni di alimentazione.
- Elettricita, Gas Ed Acqua — tensione di rete (ad esempio, 400 V 50 Hz / 480 V 60 Hz) e aria compressa (0.6–0.8 MPa).
FAQ di ingegneria
D: In che modo l'involucro orbitale impedisce lo strappo della pellicola durante il passaggio attraverso fori interni stretti?
A: Controllo continuo della tensione con un rullo di pre-stiramento a bassa inerzia; al di sotto di 300 mm di diametro interno, la navetta si muove lungo curve a S per prevenire picchi di tensione durante il mantenimento della sovrapposizione della pellicola.
D: La linea può funzionare senza l'impilatore a portale se le bobine vengono spedite singolarmente?
A: Sì. Le ricette di bypass instradano le bobine oltre l'avvolgitore, verso uno scaricatore o un dispositivo di discesa, saltando la zona del portale.
D: Come vengono gestite le diverse larghezze delle bobine senza regolazione meccanica manuale?
A: I sensori passanti controllano la larghezza e il diametro esterno della bobina all'ingresso; il PLC, in base alla ricetta, indicizza la bobina, imposta i cicli di avvolgimento e regola la corsa di presa.
D: Cosa impedisce alle spire a fessura stretta di attaccarsi l'una all'altra all'interno di una pila?
A: L'utensile a portale può includere un braccio aspirante che posiziona dischi ondulati o separatori di legno tra le bobine prima di rilasciare il morsetto.
Prossimi passi e proposte tecniche
Inviate le vostre richieste per una proposta ingegneristica:
- Invia i requisiti di linea — inviare le dimensioni della bobina, gli intervalli di peso e i disegni di layout a info@fhopepack.com.
- Proposta tecnica in 48 ore — Riceverete un pacchetto contenente l'analisi dei tempi di ciclo, la planimetria e il preventivo di spesa per le attrezzature.
- Allineamento del sito di ingegneria — Esaminate con il nostro gruppo di ingegneri i punti di collegamento, la direzione di scarica e le interfacce elettriche.
Risorse ingegneristiche correlate
- Linee automatiche di reggiatura e imballaggio a bobina tagliata
- Architettura tecnica dei tornelli per reggiatura a bobina tagliata
- Prevenzione dei danni alle delicate bobine a nastro: inclinazione, reggiatura e avvolgimento
- Dalla reggiatura all'impilamento: celle di lavoro automatizzate per l'imballaggio in acciaio
Norme e riferimenti ingegneristici
- Architettura della linea e dati operativi: Gruppo di Ingegneria del Packaging FHOPE
- Video del processo: YouTube – Linea automatica di confezionamento di bobine di alluminio con reggiatura, avvolgimento e impilamento
- ISO 9001 e ISO 14001 — Sicurezza dei macchinari, principi generali di progettazione
- IT 415-10: 2014 — Sicurezza delle macchine confezionatrici, requisiti generali
- SLA della proposta: politica ufficiale OEM di tempi di consegna di progettazione e aspetti tecnici entro 48 ore.
Ultimo aggiornamento: ottobre 2026