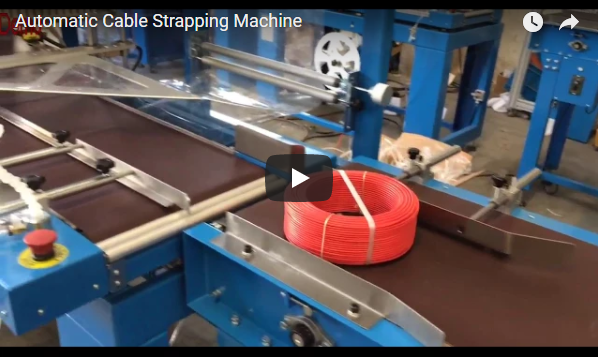
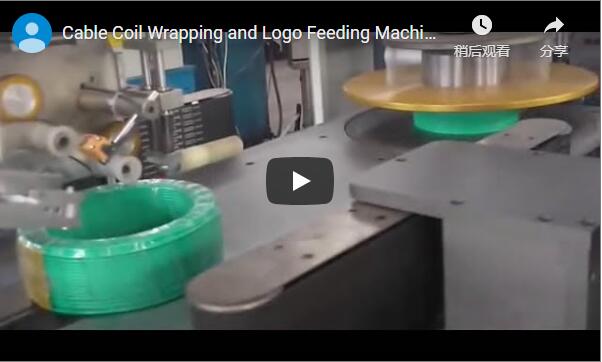
Ottimizzazione della movimentazione dei cavi: uno sguardo tecnico alle linee automatizzate di avvolgimento, reggiatura, restringimento e accatastamento
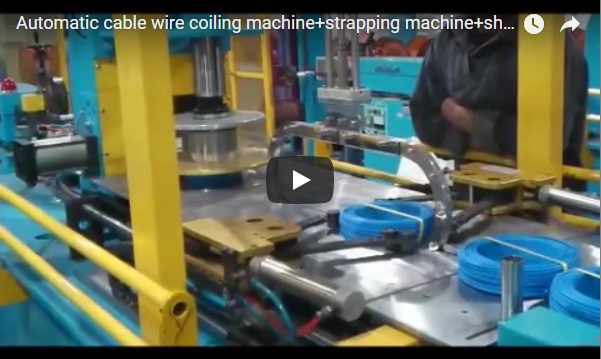
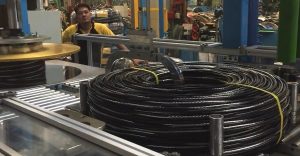
Nell'attuale e complesso contesto produttivo, efficienza, uniformità e sicurezza nella movimentazione di cavi e fili sono di fondamentale importanza. I processi manuali o semiautomatici spesso faticano a tenere il passo, introducendo variabilità, potenziali rischi ergonomici e un aumento dei costi di manodopera. Le linee di confezionamento completamente automatizzate, che integrano molteplici processi dall'avvolgimento all'impilamento, offrono una soluzione robusta. Questo articolo approfondisce gli aspetti tecnici, le considerazioni di progettazione e i vantaggi operativi di un sistema completo di confezionamento automatizzato dei cavi, esemplificato dalla linea integrata illustrata sopra.
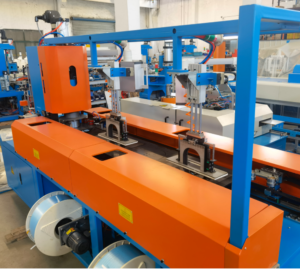
1. L'imperativo dell'automazione nel confezionamento dei cavi
La movimentazione tradizionale dei cavi prevede diverse fasi manuali distinte: misurazione e taglio, avvolgimento o avvolgimento su bobine, fissaggio della bobina, imballaggio protettivo e, infine, accatastamento o pallettizzazione per la spedizione. Ogni fase presenta delle sfide:
- Incoerenza: L'avvolgimento manuale può comportare variazioni nel diametro della bobina, nella densità e nella presentazione complessiva.
- Intensità lavorativa: È richiesta una notevole quantità di manodopera, distogliendo la manodopera qualificata da altre attività a valore aggiunto.
- Rischi ergonomici: I movimenti ripetitivi durante la movimentazione di cavi pesanti o ingombranti possono causare lesioni muscoloscheletriche.
- Limitazioni della produttività: I processi manuali limitano intrinsecamente la velocità e il volume delle operazioni di confezionamento dei cavi.
- Materiale di scarto: Un avvolgimento o un fissaggio non uniforme possono comportare un consumo eccessivo di materiale.
Una linea automatizzata integrata affronta questi punti direttamente creando un flusso di lavoro efficiente e senza interruzioni.
2. Panoramica del sistema: un flusso di lavoro integrato
Il concetto di base è una linea di produzione modulare in cui i cavi si muovono in sequenza attraverso stazioni automatizzate senza intervento manuale. Una tipica linea ad alte prestazioni comprende:
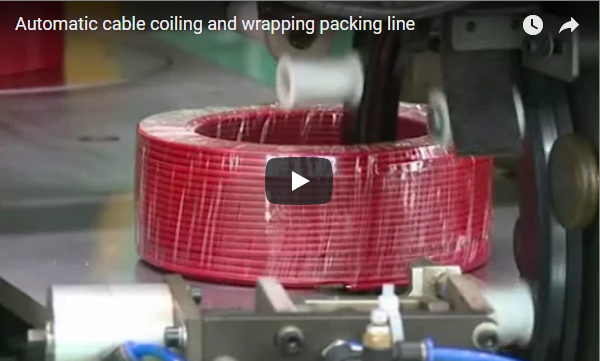
- Avvolgimento/avvolgimento di precisione: Forma automaticamente bobine pulite e uniformi in base ai parametri preimpostati.
- Reggiatura automatizzata: Fissa la bobina utilizzando materiali come reggette in PP o PET.
- Avvolgimento con termoretraibile: Applica e restringe una pellicola polimerica protettiva attorno alla bobina legata.
- Accatastamento/pallettizzazione robotizzata: Dispone le bobine finite su pallet o in contenitori secondo schemi programmati.
Questa automazione end-to-end garantisce una qualità costante, un'elevata produttività e un coinvolgimento minimo dell'operatore.
3. Approfondimento delle fasi e dei componenti del processo
3.1. Avvolgimento automatico dei cavi
Il processo inizia con la misurazione e l'avvolgimento precisi. Gli aspetti tecnici chiave includono:
- Sistema di attraversamento: Garantisce un avvolgimento uniforme per bobine stabili e dense. La traslazione servoassistita offre elevata precisione e ripetibilità.
- Testa di avvolgimento: Progettato per tipi e diametri di cavi specifici. Potrebbero essere disponibili funzionalità di cambio rapido per gestire diverse tipologie di prodotto.
- Controllo della tensione: Fondamentale per prevenire danni ai cavi e garantire l'integrità della bobina. I sistemi più sofisticati utilizzano ballerini o celle di carico con anelli di retroazione per mantenere una tensione costante.
- Meccanismo di taglio: Le frese integrate garantiscono tagli puliti e precisi alla lunghezza programmata.
3.2. Unità di reggiatura a bobina
Una volta avvolto, il prodotto viene trasferito alla stazione di reggiatura:
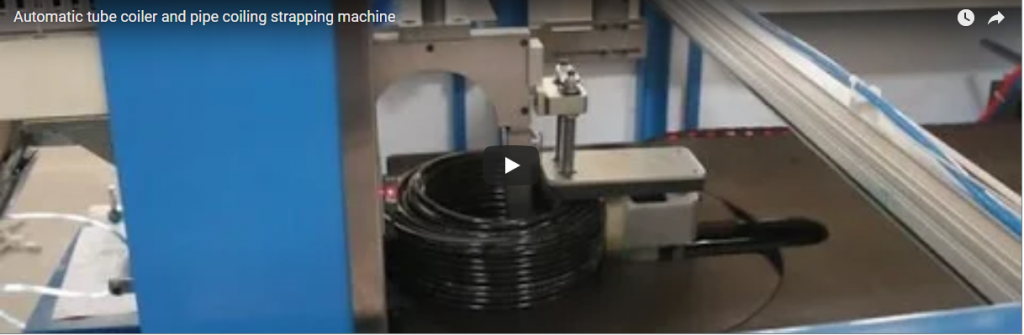
- Testa di reggiatura: Testine di livello industriale progettate per garantire affidabilità e velocità, spesso utilizzando la tecnologia di termosaldatura o saldatura a frizione.
- Materiale Cinturino: Solitamente si adatta a reggette in polipropilene (PP) o poliestere (PET) di varie larghezze e spessori.
- Posizionamento del cinturino: I controllori logici programmabili (PLC) garantiscono il posizionamento preciso delle cinghie (ad esempio 2, 3 o 4 cinghie per bobina) con una tensione costante.
3.3. Modulo di termoretrazione
Per una maggiore protezione e unità:
- Applicazione della pellicola: Distribuisce e sigilla automaticamente la pellicola termoretraibile (spesso in PE - polietilene) attorno alla bobina.
- Galleria di calore: Temperatura e flusso d'aria controllati con precisione garantiscono una termoretrazione uniforme senza danneggiare l'isolamento del cavo. Le dimensioni del tunnel e la potenza dell'elemento riscaldante (kW) sono specifiche fondamentali, basate sulla produttività e sulle dimensioni del prodotto.
- Sistema di trasporto: Il prodotto viene trasportato attraverso il tunnel tramite nastri trasportatori resistenti al calore (ad esempio nastri trasportatori a maglie o rulli).
3.4. Accatastamento e pallettizzazione
La fase finale prevede la movimentazione automatizzata:
- Braccio robotico: Solitamente un robot a 4 o 6 assi dotato di una pinza specializzata progettata per la movimentazione di bobine.
- Programmazione di pattern: Modelli di impilamento facilmente configurabili tramite l'interfaccia uomo-macchina (HMI).
- Distributore di pallet (opzionale): Alimenta automaticamente i pallet vuoti nella zona di accatastamento.
- Recinzioni di sicurezza: Protezioni essenziali attorno alla cella robotizzata per rispettare gli standard di sicurezza (ad esempio, ISO 10218).
linea automatica di avvolgimento e confezionamento cavi 2000×1500 4. Specifiche tecniche chiave e dati sulle prestazioni
Nel valutare un sistema di questo tipo, i costruttori dovrebbero considerare i seguenti parametri:
- Gamma di diametri del cavo: ad esempio, Ø5mm – Ø50mm
- Peso massimo della bobina: ad esempio, 5 kg – 100 kg
- Diametro esterno della bobina (OD): ad esempio, 200 mm – 800 mm
- Diametro interno della bobina (ID): ad esempio, 100 mm – 400 mm
- Velocità d'avvolgimento: ad esempio, fino a 150 m/min (variabile in base al tipo di cavo e alle dimensioni della bobina)
- Tempo del ciclo di reggiatura: ad esempio, 10-20 secondi per bobina (a seconda del numero di cinghie)
- Capacità di produzione del tunnel di restringimento: Adattato alla velocità di avvolgimento e reggiatura.
- Capacità di impilamento: Definito dal carico utile del robot e dal tempo di ciclo, ad esempio fino a 6-10 bobine/minuto.
- Sistema di controllo: PLC (ad esempio, Siemens, Allen-Bradley) con HMI touchscreen.
- Requisiti di alimentazione: Tensione/fase/frequenza (ad esempio, 480 V/3 fasi/60 Hz), carico totale collegato (kW).
- Aria compressa: Pressione (bar/psi) e consumo (L/min o CFM).
(Nota: questi sono solo esempi; le specifiche effettive variano notevolmente in base al produttore e al modello.)
5. Progettazione, costruzione e conformità
Una linea ben progettata dà priorità a:
- modularità: Consente una personalizzazione, un'installazione e degli aggiornamenti futuri più semplici.
- Robusta costruzione: I telai in acciaio ad alta resistenza e i componenti di alta qualità garantiscono longevità negli ambienti industriali.
- Integrazione della sicurezza: Funzionalità di sicurezza complete, tra cui barriere fotoelettriche, arresti di emergenza, interblocchi di sicurezza sulle porte di accesso e protezioni conformi alle norme CE o agli standard regionali pertinenti.
- Interfaccia utente (HMI): Interfaccia touchscreen intuitiva per l'impostazione dei parametri, la gestione delle ricette, la diagnostica e il monitoraggio della produzione.
La conformità alle linee guida CE, come indicato per il sistema presentato, implica l'adesione agli standard europei in materia di sicurezza, salute e tutela ambientale.
6. Esperienza personale: vantaggi operativi nella pratica
Dal punto di vista dell'utente, gestire e mantenere una linea di questo tipo offre vantaggi tangibili:
- Riduzione dello sforzo dell'operatore: Elimina il sollevamento di carichi pesanti e le attività manuali ripetitive, migliorando l'ergonomia e la sicurezza sul posto di lavoro.
- Risultati coerenti: L'automazione elimina la variabilità umana, garantendo dimensioni uniformi delle bobine, reggiature sicure e un aspetto professionale della confezione ogni volta.
- Maggiore produttività: Il sistema funziona ininterrottamente a velocità spesso irraggiungibili manualmente, incrementando notevolmente la capacità produttiva.
- Ottimizzazione del lavoro: Libera il personale per attività che richiedono giudizio e competenza umana, come il controllo qualità, la supervisione delle macchine o la configurazione per diversi tipi di cavi.
- Registrazione dei dati e tracciabilità: I sistemi moderni spesso si integrano con software di gestione degli impianti (MES/ERP) per il monitoraggio della produzione e il controllo della qualità.
- Cambi semplificati: Sebbene la configurazione iniziale richieda competenza, le HMI e gli strumenti ben progettati consentono cambi relativamente rapidi tra diverse specifiche di cavi o formati di imballaggio una volta memorizzate le ricette.
- Manutenzione: La manutenzione ordinaria prevede in genere lubrificazione, controllo dei sensori, sostituzione delle bobine di cinghia e ispezione delle parti soggette a usura (lame, elementi di tenuta). Le schermate diagnostiche sull'HMI facilitano la risoluzione dei problemi.
7. Integrazione e considerazioni future
Queste linee automatizzate raramente sono isole autonome. Un'integrazione efficace prevede:
- Connettività upstream: Collegamento a estrusori o sistemi di svolgimento per l'alimentazione continua del cavo.
- Logistica a valle: Interfaccia con veicoli a guida automatica (AGV) o sistemi di trasporto per il trasporto di pallet finiti.
- Preparazione all’Industria 4.0: Funzionalità quali il monitoraggio remoto, gli avvisi di manutenzione predittiva e le capacità di analisi dei dati sono sempre più diffuse, consentendo operazioni di fabbrica più intelligenti.
Conclusione
Le linee automatizzate di avvolgimento, reggiatura, termoretrazione e accatastamento dei cavi rappresentano un investimento significativo, ma offrono rendimenti sostanziali grazie a una maggiore efficienza, una maggiore sicurezza, una migliore qualità del prodotto e un utilizzo ottimizzato della manodopera. Integrando questi processi in un unico sistema fluido, costruito con componenti robusti, controlli precisi e il rispetto degli standard di sicurezza, i produttori possono ottenere un vantaggio competitivo fondamentale nel difficile mercato dei cavi e dei fili.
Per maggiori informazioni su soluzioni specifiche: www.fhopepack.com Contatto: coiler@fhopepack.com