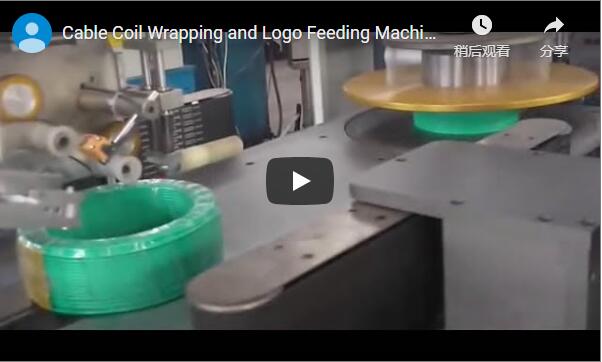
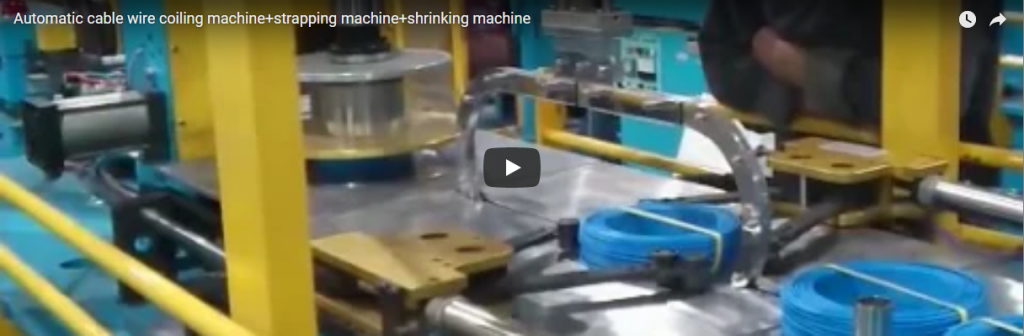
Sintesi esecutiva Per prevenire l'allentamento delle bobine di stoccaggio, le ammaccature sulla guaina e i colli di bottiglia nella linea, è necessaria una tensione precisa e una resistenza di giunzione ripetibile. Una reggiatrice automatica per cavi applica una reggia in PET o PP a una tensione preimpostata, in genere da 15 a 70 kg, in cicli di circa 15-30 secondi per bobina, sostituendo la reggiatura manuale variabile con cicli ripetibili gestiti da PLC. La testa alimenta la reggia attorno alla bobina, la tende, sigilla le estremità e taglia la reggia. Questa guida descrive il ciclo e i punti di selezione.
Sommario
- Cosa fa la macchina
- Come funziona il ciclo di reggiatura
- Materiale e larghezza del cinturino
- Tensione e tenuta
- Capacità dimensionale della bobina
- intervallo di specifiche tipico
- Lista di controllo per la selezione della macchina
- Nozioni di base su funzionamento e sicurezza
- Elementi essenziali per la manutenzione
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- Fonti e standard
Cosa fa la macchina
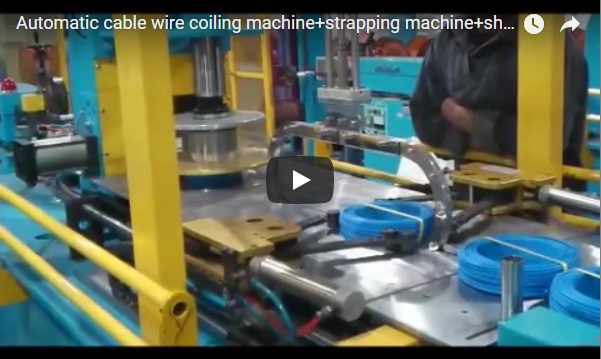
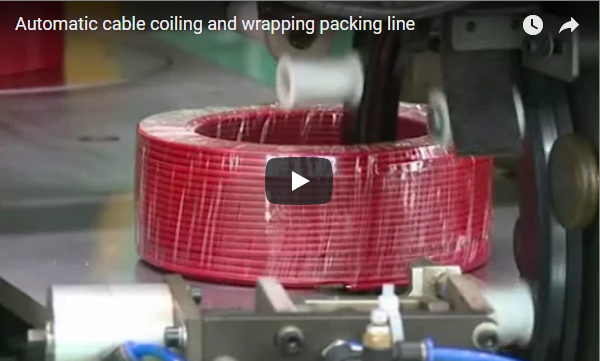
Una reggiatrice automatica per cavi fissa le bobine di cavi e fili con una reggia di plastica prima che vengano avvolte in pellicola termoretraibile, pallettizzate o immagazzinate. Si tratta della stessa fase che alimenta una linea di avvolgimento, reggiatura e confezionamento termoretraibile dei cavi . Il ciclo è completamente automatizzato, quindi ogni bobina viene reggiata con la stessa posizione, tensione e tenuta della reggia, senza che l'operatore debba maneggiare gli strumenti di reggiatura.
È proprio questa uniformità a distinguere la reggiatura automatizzata da quella manuale. Una bobina reggiata a mano presenta una tensione variabile da una cinghia all'altra, il che si traduce in spire allentate durante lo stoccaggio o in srotolamento durante il trasporto. La macchina elimina questa variabilità fin dalla fase di confezionamento.
Come funziona il ciclo di reggiatura
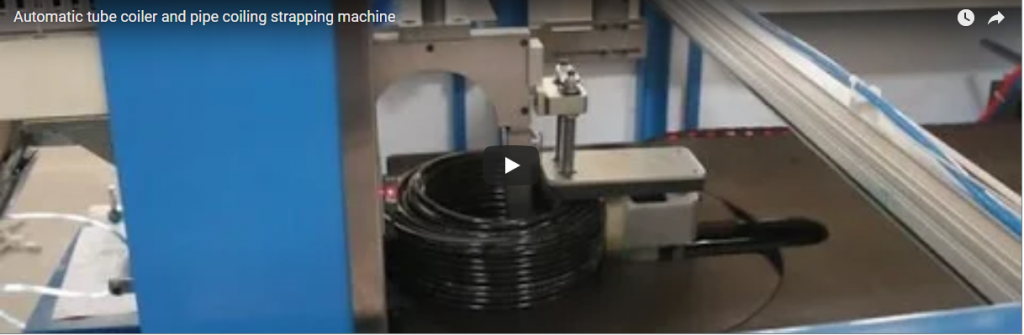
Una bobina arriva alla stazione di reggiatura, posizionata dal nastro trasportatore di alimentazione e confermata da sensori. La testa di reggiatura fa quindi passare il nastro attorno alla circonferenza della bobina attraverso il suo binario arcuato.
Il meccanismo di tensionamento stringe la cinghia a una forza preimpostata, le estremità sovrapposte vengono unite e la cinghia viene tagliata nettamente vicino alla saldatura. La bobina reggettata viene spostata dalla stazione al nastro di uscita, pronta per l'imballaggio termoretraibile o la pallettizzazione.
L'intero ciclo è gestito da un PLC, quindi tensione, numero di cinghie e tempistica sono impostati come parametri e si ripetono in modo identico per ogni bobina.
Materiale e larghezza del cinturino
Due materiali dominano l'imballaggio dei cavi per le fascette. Il PET (polietilene tereftalato) mantiene meglio la tensione e sopporta carichi maggiori, risultando adatto a bobine più pesanti e a periodi di stoccaggio più lunghi. Il PP (polipropilene) è la scelta più leggera per l'uso quotidiano, dove il mantenimento della tensione è meno importante.
Le larghezze comuni delle cinghie variano da 9 a 19 mm, con lo spessore determinato dalla resistenza che la cinghia deve garantire. Per carichi gravosi, il PET è la scelta più comune; la larghezza e la qualità vengono definite in base al peso della bobina per ogni singolo progetto.
Tensione e tenuta
La tensione è il valore che determina se una bobina rimane fissa o si danneggia. Se la tensione è insufficiente, la fascetta scivola sulla guaina del cavo; se è eccessiva, la fascetta preme sulla guaina e deforma la bobina.
La sigillatura unisce le estremità del nastro in due modi. La termosaldatura fonde insieme le estremità del nastro, mentre la saldatura per attrito fa vibrare il materiale per fonderlo; quest'ultima generalmente offre una maggiore resistenza del giunto con i nastri in PET. Entrambi i processi sono controllati dalla macchina, quindi la forza di sigillatura non dipende dall'operatore.
Capacità dimensionale della bobina
La bobina deve adattarsi alla macchina in tre direzioni: diametro esterno, diametro interno e larghezza. Una bobina che supera i limiti della stazione non può essere reggiata in un'unica passata e una bobina con un diametro interno molto grande potrebbe richiedere la regolazione dell'arco di reggiatura.
Questi limiti vengono confermati per ogni progetto in base alle dimensioni delle bobine, come avviene per le macchine avvolgitrici per cavi e fili in generale . Vale la pena prevedere un margine di sicurezza: una gamma dimensionale leggermente più ampia o un ciclo più rapido mantengono la linea utilizzabile anche con l'aumento della produzione.
intervallo di specifiche tipico
I valori riportati di seguito rappresentano la configurazione tipica pubblicata per questa macchina. Verificare i valori esatti in base alla gamma di bobine utilizzata per il proprio progetto.
| Articolo | Specificazione |
|---|---|
| Materiale della cinghia | PET o PP |
| Larghezza | 9 a 19 mm |
| Tempo di ciclo | Da 15 a 30 secondi per bobina |
| Gamma di tensione | 15 a 70 kg |
| Applicazione del cinturino | cinghie singole o multiple per bobina |
| Controllate | PLC con HMI |
| Reti | Profinet, Ethernet/IP e simili |
| Sigillatura | termosaldatura o saldatura per attrito |
Lista di controllo per la selezione della macchina
Prima di richiedere un preventivo, esaminate attentamente questi punti; il resto verrà poi verificato in base alla vostra linea di cavi, progetto per progetto.
| Articolo | Cosa confermare per progetto |
|---|---|
| Bobina | Intervalli di diametro esterno, diametro interno e larghezza |
| Cinturini | materiale, larghezza e resistenza del giunto necessari |
| Caricare | peso della bobina e tensione residua target |
| Ciclo | bobine all'ora e cinghie per bobina |
| Uscita | bobina reggiata per tunnel di restringimento o pallettizzatore |
| Controllate | Marchio PLC e rete di automazione |
| Altezza libera | Gamma di taglie future e obiettivi di ciclo |
Una reggiatrice indipendente è utile, ma il vero aumento di produttività si ottiene quando è integrata nella linea. Il nastro trasportatore di alimentazione preleva le bobine direttamente dall'avvolgitore, mentre quello di uscita le consegna al tunnel di termoretrazione o al pallettizzatore, come in una linea di riavvolgimento, reggiatura e confezionamento termoretraibile di bobine di cavi . Sul lato controllo, il PLC si collega alla rete dell'impianto tramite Profinet o Ethernet/IP.
Nozioni di base su funzionamento e sicurezza
Iniziate con la cinghia. Caricate la cinghia del tipo e della larghezza corretti, verificate che l'arco corrisponda al diametro della bobina e impostate la tensione e il numero di cinghie per la ricetta sull'HMI.
Il ciclo posiziona la bobina, abbassa il dispositivo di bloccaggio, aziona il meccanismo di reggiatura ed espelle automaticamente la bobina reggiata, in modo che gli operatori rimangano lontani dalla zona di reggiatura durante il movimento. Seguire la procedura di blocco prima di pulire i residui di reggiatura o regolare il meccanismo di tensionamento e tenere le mani lontane dall'alimentazione del nastro durante il ciclo della testa.
Elementi essenziali per la manutenzione
Eseguire i controlli giornalieri prima del primo turno. Verificare che il percorso della cinghia sia privo di detriti, che le guarnizioni non presentino inceppamenti e che l'unità di tensionamento ritorni a zero tra un ciclo e l'altro.
Mantenere puliti e leggermente lubrificati, secondo le istruzioni del manuale, il binario di guida del nastro, le guide di fissaggio e i rulli di uscita. Verificare l'eventuale accumulo di scarti di nastro nella stazione di taglio e sigillatura e controllare visivamente le sigillature sulla prima bobina di ogni lotto prima di avviare la produzione dell'intero lotto.
FAQ di ingegneria
D: Che materiale di reggetta utilizza la macchina? R: La reggetta standard è in PET o PP, con larghezze pubblicate da 9 a 19 mm, la cui qualità viene scelta in base al peso della bobina per ogni progetto.
D: Quanto tempo impiega una singola bobina ad avvolgere le cinghie? R: Il ciclo tipico pubblicato è di 15-30 secondi per bobina, a seconda delle dimensioni della bobina e del numero di cinghie.
D: Come viene regolata la tensione della cinghia? R: Il meccanismo di tensione si stringe fino a raggiungere una forza preimpostata, in genere compresa tra 15 e 70 kg, programmata sul PLC.
D: Come vengono unite le estremità del nastro? R: Mediante termosaldatura o saldatura a frizione, entrambe controllate dalla macchina per una sigillatura ripetibile; la saldatura a frizione offre generalmente una maggiore resistenza del giunto con il PET.
D: Qual è il rischio di impostare una tensione errata? R: Una tensione troppo bassa fa scivolare la cinghia lungo la guaina del cavo, mentre una tensione troppo alta deforma la spirale e la preme contro la guaina.
D: Quale metodo di sigillatura garantisce giunzioni più resistenti con il PET? R: La saldatura a frizione offre generalmente una maggiore resistenza delle giunzioni rispetto alla termosaldatura quando si utilizza reggette in PET.
D: La macchina può applicare più di una cinghia per bobina? R: Sì. Le cinghie singole sono adatte a bobine compatte e leggere, mentre le cinghie radiali multiple sono impostate per bobine più grandi o pacchi soggetti a spostamenti durante il trasporto; il conteggio è per progetto ed è memorizzato nella ricetta.
D: La macchina si collega alla rete dello stabilimento? R: Il PLC della macchina per la reggiatura si integra con le reti di automazione industriale come Profinet ed Ethernet/IP per ricette e diagnostica.
Passo successivo
- Inviaci un'e-mail all'indirizzo info@fhopepack.com indicando le dimensioni delle bobine, il tipo di tracolla e il ciclo di utilizzo previsto.
- Inviamo un disegno di progetto e una proposta di reggiatura entro 48 ore.
- Prima dell'installazione, organizziamo un sopralluogo per verificare la rete di alimentazione, di uscita e di controllo.
Lettura correlata
- Reggiatrice per lamiere d'acciaio
- Macchina avvolgitrice per tubi flessibili per l'imballaggio di bobine di acciaio
- Macchina avvolgitrice per bobine e rotoli
- Avvolgimento orbitale orizzontale automatico per una copertura completa in un solo passaggio
- Linee di prodotti per macchinari di confezionamento FHOPE
Fonti e standard
- ISO 12100:2010 — Sicurezza delle macchine. Principi generali per la progettazione, la valutazione del rischio e la riduzione del rischio
- EN 415-10:2014 — Sicurezza delle macchine per l'imballaggio. Requisiti generali
- EN ISO 13849-1:2023 — Sicurezza delle macchine. Parti dei sistemi di controllo relative alla sicurezza
- Video dimostrativo della reggiatrice automatica per cavi FHOPE, YouTube.
Ultimo aggiornamento: 09/10/2026