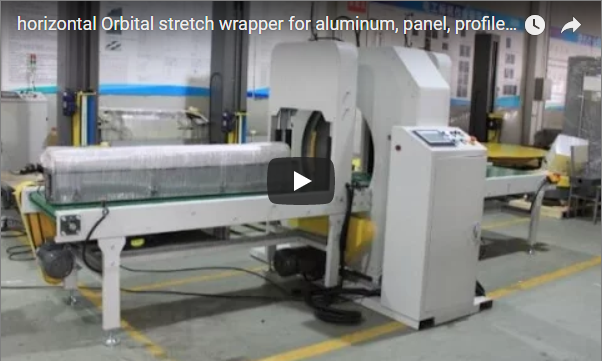
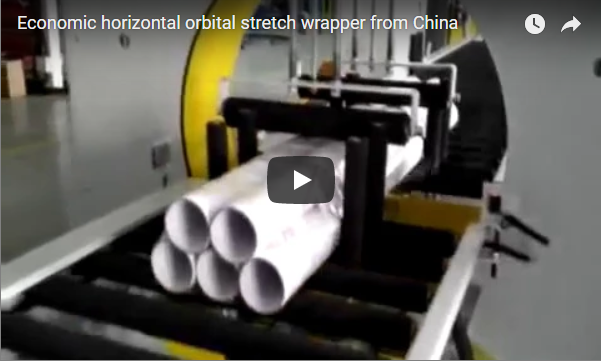
Sintesi esecutiva I fasci di profili in alluminio estruso richiedono un avvolgimento con pellicola protettiva a tenuta stagna per prevenire graffi superficiali, ingresso di polvere e ossidazione durante il trasporto tra le linee di finitura e i clienti finali. La linea di confezionamento automatizzata illustrata di seguito automatizza l'intero ciclo: alimentazione dei fasci tramite un nastro trasportatore motorizzato, applicazione della pellicola protettiva tramite una pinza aerea automatizzata, sigillatura continua della pellicola lungo la cucitura longitudinale e scarico del fascio imballato per la successiva movimentazione. Il consumo totale di pellicola per fascio è determinato direttamente dal perimetro della sezione trasversale del fascio e dalla sua lunghezza , oltre al margine di sovrapposizione della sigillatura longitudinale richiesto.
Sommario
- Panoramica del sistema e dimostrazione video
- Come viene imballato un pacco: cronologia del ciclo
- Consumo di film per pacchetto
- Controlli, sicurezza e norme regolamentari
- Lista di controllo per la selezione di una linea di confezionamento di pacchetti di profili
- FAQ di ingegneria
- Prossimi passi e richieste di informazioni tecniche
- Lettura correlata
- fonti
Panoramica del sistema e dimostrazione video
Un fascio di profili in alluminio finiti percorre il nastro trasportatore a rulli motorizzato in ingresso e si allinea automaticamente alla stazione di avvolgimento e sigillatura sotto la luce verde della torre di segnalazione.
L'unità di alimentazione del film dall'alto srotola la pellicola protettiva attorno al fascio di profili, mentre un braccio di bloccaggio pneumatico integrato si abbassa per stabilizzare i profili e mantenere la geometria del fascio. La pellicola viene tesa lungo il perimetro del profilo e una termosaldatrice continua la sigilla per tutta la sua lunghezza. Una volta sigillato, il nastro trasportatore motorizzato in uscita trasferisce il pacco imballato in modo sicuro nella posizione di scarico per il posizionamento su gru, la reggiatura manuale o il prelievo con carrello elevatore.
Il sistema è controllato tramite una console operatore centralizzata dotata di un'interfaccia HMI digitale touchscreen, pulsanti di avvio/arresto principali e un pulsante di arresto di emergenza (arresto di emergenza) di tipo industriale protetto da una copertura, integrato da un pulsante di arresto di emergenza ausiliario sulla colonna strutturale e da protezioni di sicurezza perimetrali di colore giallo.
Come viene imballato un pacco: cronologia del ciclo
Sequenza operativa e durata delle fasi registrate dai cicli standard della linea di produzione:
| step | Descrizione del processo | Timestamp del video |
|---|---|---|
| Alimentazione | Il pacco viene trasferito nella stazione di imballaggio e posizionato | ~0–30 secondi |
| Avvolgimento di film | La pellicola protettiva viene tirata sopra il fascio e fissata mediante un dispositivo di bloccaggio superiore. | ~30–48 secondi |
| Sigillatura longitudinale | La pellicola viene tensionata e sigillata in modo continuo lungo tutta la lunghezza del pacco. | ~48–60 secondi |
| Scarico | Il pacco sigillato viene trasportato al terminale del nastro trasportatore di uscita. | ~60–84 secondi |
Grazie alla sigillatura termica della pellicola lungo tutta la lunghezza del pacco, l'involucro protettivo rimane completamente chiuso e resistente all'umidità fino alle fasi successive di lavorazione.
Consumo di film per pacchetto
Il fabbisogno di materiale di base viene calcolato utilizzando la geometria del fascio:
| Parametro | Specifiche (pacchetto di riferimento) |
|---|---|
| Sezione trasversale del fascio (L × A) | 300 × 200 mm |
| Perimetro del fascio [2 × (L + A)] | 1,000 millimetri (1.0 metri) |
| Lunghezza del fascio (L) | 6.0 m |
| Area della pellicola di base (perimetro × lunghezza) | 1.0 m × 6.0 m = 6.0 m² (prima della sovrapposizione) |
Nota: la larghezza effettiva del film deve tenere conto della sovrapposizione meccanica (in genere 50-100 mm a seconda della geometria della barra di saldatura e delle impostazioni di tensione).
Controlli, sicurezza e norme regolamentari
La linea automatizzata integra morsetti meccanici superiori sincronizzati con un gruppo di saldatura longitudinale mobile. Gli operatori e gli addetti alla movimentazione dei materiali devono rispettare i protocolli di sicurezza standard per le macchine di confezionamento:
- Durante i cicli automatici, il personale deve rimanere al di fuori delle barriere di sicurezza gialle perimetrali.
- I pulsanti di arresto di emergenza a doppio canale integrati sono accessibili dalla console di controllo principale e dalla colonna verticale di alimentazione.
- L'intervento sulla macchina, il cambio del rotolo di pellicola o la manutenzione richiedono l'arresto completo del sistema e l'isolamento tramite blocco/etichettatura (LOTO).
La conformità del sistema dipende dalle normative del paese di destinazione:
- ISO 9001 e ISO 14001Valutazione e riduzione del rischio standardizzate per i macchinari industriali.
- IT 415-10: 2014Requisiti generali di sicurezza e prestazioni per le macchine confezionatrici all'interno dello Spazio economico europeo (conformità CE).
Lista di controllo per la selezione di una linea di confezionamento di pacchetti di profili
- Dimensioni della sezione trasversale del fascio (Larghezza minima/massima × Altezza in mm).
- Lunghezza minima e massima del fascio di profili (m).
- Specifiche del materiale del film (PE, film estensibile, film anticorrosione VCI) e spessore (µm).
- Tecnologia di sigillatura longitudinale (saldatura a impulso termico, lama calda continua o avvolgimento sovrapposto).
- Requisiti per la sigillatura della parte finale della confezione (aperta, piegata o con avvolgimento secondario).
- Obiettivo di produttività (pacchi all'ora / pacchi per turno).
- Metodo di movimentazione a monte/a valle (integrazione con trasportatori a rulli automatizzati o movimentazione manuale con carrello elevatore).
FAQ di ingegneria
D: Qual è la funzione principale di questa linea di confezionamento? R: Fornisce un avvolgimento automatico con pellicola protettiva antipolvere e antigraffio attorno a fasci di profili di alluminio allungati, mediante termosaldatura longitudinale continua e scarico automatizzato tramite nastro trasportatore.
D: Come si calcola il consumo totale di pellicola?
A: L'area della superficie di base è pari al perimetro del fascio moltiplicato per la lunghezza: 2 × (W + H) × LPer una sezione di 300 × 200 mm di lunghezza pari a 6 m, la copertura della base è di 6.0 m² più il margine di sovrapposizione longitudinale del sigillante selezionato.
D: Qual è il tempo totale del ciclo per pacco? R: Circa 84 secondi dal trasferimento in ingresso alla posizione di uscita pronta, come dimostrato. Il tempo effettivo del ciclo di linea varia in base alla lunghezza del pacco di profili, alla velocità della linea di trasporto e al tempo di permanenza della termosaldatura.
D: Dove si trovano i comandi di arresto di emergenza principali? R: Un pulsante di arresto di emergenza a forma di fungo, protetto da una griglia di protezione, è integrato nel quadro di controllo HMI, mentre un secondo pulsante di arresto di emergenza ausiliario è posizionato sulla colonna di supporto strutturale lungo il percorso del nastro trasportatore.
D: Questa macchina può adattarsi a profili trasversali personalizzati? R: Sì. I rulli di guida di alimentazione, la corsa del dispositivo di bloccaggio superiore e la larghezza del carrello porta-film vengono progettati su misura in base alla matrice di sezione trasversale desiderata.
Prossimi passi e richieste di informazioni tecniche
Configuriamo e integriamo linee di confezionamento personalizzate tramite una semplice valutazione tecnica:
- Invia i dati del prodotto: Invia le buste con le dimensioni del pacco (L × A × P) e la planimetria della fabbrica a info@fhopepack.com.
- Proposta di ingegneria: Ricevere una proposta tecnica e un concetto di layout entro 48 ore, inclusi i gradi di pellicola consigliati e l'analisi del ciclo.
- Revisione dell'integrazionePianifica una consulenza tecnica per verificare i requisiti di produttività, gli standard elettrici e le opzioni di interfaccia del nastro trasportatore.
Lettura correlata
- Sistemi e attrezzature per l'imballaggio di profili in alluminio
- Video: Macchina imballatrice per profili in alluminio e linea di avvolgimento orizzontale
- Video: Macchine automatiche per la legatura e la reggiatura di fasci di profili in alluminio
fonti
- Specifiche di progettazione della linea: Team di ingegneria del packaging FHOPE, 04/10/2026
- Modelli di calcolo dei materiali: Dati applicativi tecnici FHOPE
- Filmati di funzionamento delle apparecchiature: Canale YouTube ufficiale di FHOPE
- Sicurezza e conformità normativa: ISO 12100:2010 Sicurezza delle Macchine, Norma EN 415-10:2014 Sicurezza delle macchine per l'imballaggio
Ultimo aggiornamento: 04/10/2026
Ultimo aggiornamento: 2026-10-29