Sintesi
La preparazione di imballaggi per legname segato, legname essiccato in forno e legno ingegnerizzato per il trasporto richiede due operazioni sequenziali: una copertura resistente alle intemperie contro l'umidità e lo sporco stradale e una reggiatura ad alta tensione per consolidare l'imballaggio. La nostra linea automatizzata di imballaggio orizzontale per legname esegue entrambe le operazioni su un trasportatore a rulli continuo per carichi pesanti: avvolgimento orbitale con film estensibile combinato con compressione verticale dall'alto e teste di reggiatura in PET/acciaio. Il diametro dell'anello, la larghezza della gola del rullo, la corsa di compressione e la posizione delle reggette vengono progettati per ogni progetto in base alle dimensioni del pacco.
Sommario
- Panoramica del sistema e principio di funzionamento
- La linea, stazione per stazione
- Perché avvolgere prima di fasciare: vantaggi meccanici
- Consumo cinematografico e ingegneria della sovrapposizione
- Parametri di dimensionamento ingegneristico
- Conformità ai controlli e alla sicurezza
- Lista di controllo per la selezione delle linee di confezionamento del legno
- FAQ di ingegneria
- Pianificazione del progetto e prossimi passi
- Soluzioni correlate
- Riferimenti tecnici
Panoramica del sistema e principio di funzionamento
Il sistema di imballaggio orizzontale del legname consolida, protegge e raggruppa le cataste di legname su un letto di rulli motorizzati a passaggio continuo:
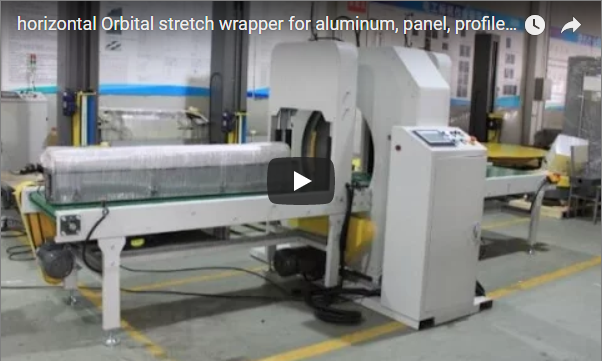
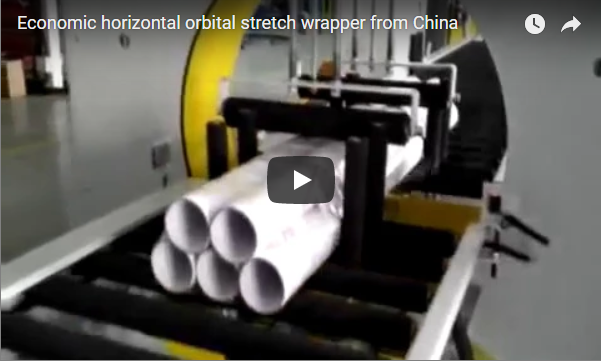
[Timber Infeed] ──> [Top Sheet Covering] ──> [Orbital Ring Wrapping] ──> [Top Compression & Strapping] ──> [Outfeed][Timber Infeed] ──> [Top Sheet Covering] ──> [Orbital Ring Wrapping] ──> [Top Compression & Strapping] ──> [Outfeed]- Avvolgimento a spirale continuaIl fascio entra nell'anello orbitale, dove la pellicola estensibile viene applicata con un avvolgimento elicoidale sincronizzato e sovrapposto man mano che il fascio avanza. Il nastro trasportatore si arresta momentaneamente alle estremità anteriore e posteriore per consentire l'applicazione di avvolgimenti di rinforzo multistrato.
- Consolidamento in lineaIl pacco avvolto si sposta alla stazione di reggiatura integrata, dove una trave di pressatura aerea lo blocca per eliminare i vuoti interni e contrastare il rilassamento della confezione.
- Reggiatura automatizzataSottoponendosi a una continua compressione verticale, le teste di reggiatura automatizzate si muovono attorno alla confezione per alimentare, tendere e saldare per attrito reggette resistenti in PET o acciaio.
La linea, stazione per stazione
| Deposito lucchetti | Funzione meccanica | Vantaggio ingegneristico |
|---|---|---|
| Top Film Covering | Applica un foglio protettivo in PE sulla superficie superiore del fascio | Offre una protezione completa su 5 lati contro le infiltrazioni di pioggia. |
| Avvolgimento orbitale | Un anello ad alta velocità avvolge la pellicola estensibile in una spirale continua | Sigilla il perimetro, impedisce lo spostamento delle tavole, elimina la necessità di nastratura manuale |
| Trasporto motorizzato | Pacchi di avanzamento rulli motorizzati in poliuretano/acciaio per impieghi gravosi | Il movimento orizzontale continuo previene l'abbassamento e il sollevamento manuale |
| Pressatura sopra la testa | La trave idraulica/pneumatica applica una forza verticale verso il basso | Precomprime il fascio di legname per eliminare i vuoti interni prima della reggiatura. |
| Reggiatura automatica | Indicizzare la fascia di fissaggio attorno allo zaino, le tensioni e le saldature a frizione | Garantisce la stabilità del carico per la movimentazione, il sollevamento e il trasporto marittimo/su pianale. |
La pila di legname rimane orizzontale lungo tutta la linea, quindi le tavole lunghe (fino a 6,000 mm o più) vengono trasferite linearmente senza gru secondarie o rotazione dei fasci.
Perché avvolgere prima di fasciare: vantaggi meccanici
L'applicazione della pellicola prima del bendaggio offre chiari vantaggi rispetto alle procedure di solo bendaggio:
- Conservazione della tensione tramite assestamento del fascioI pacchi di legname appena segato o essiccato in forno tendono a compattarsi durante il trasporto. Comprimere il fascio prima di reggiarlo permette alle cinghie di aderire saldamente al legno già compattato, mentre la pellicola impedisce l'allentamento dovuto alle vibrazioni.
- Protezione della superficie dal taglio a nastroLe cinghie in PET o acciaio ad alta tensione schiacciano i bordi del legno tenero. La pellicola estensibile distribuisce queste forze, proteggendo le tavole piallate e quelle con incastro maschio-femmina; per finiture di pregio è possibile aggiungere bordi automatici.
- Chiusura ermetica e antipolvereLe cinghie applicate sopra la pellicola la ancorano contro le forze del vento in autostrada, proteggendo il legno da pioggia, sale stradale e sporcizia.
Consumo cinematografico e ingegneria della sovrapposizione
Il consumo di pellicola per fascio di legname è determinato dal perimetro del fascio, dalla larghezza utile della pellicola, dalla percentuale di sovrapposizione e dal rapporto di trasporto del pre-stiro.
Per un pacco standard di 2,440 mm (L) × 1,220 mm (P) × 600 mm (A) avvolto con pellicola larga 500 mm e una sovrapposizione del 50% , ogni giro di anello copre il perimetro di 3.64 m avanzando di 250 mm lungo la lunghezza, per un totale di circa 14 giri (compresi i rinforzi di testa e coda) e circa 51 m di pellicola sul pacco. Aumentando la sovrapposizione al 70%, la pellicola avanza di soli 150 mm per giro e la lunghezza totale della pellicola applicata sale a circa 76 m . Un carrello motorizzato con pre-stiramento del 200% riduce il consumo effettivo di rotolo a circa 17 m.
Il rapporto di sovrapposizione selezionato deve essere adeguato alle condizioni di trasporto: 50% per i camion standard con telone chiuso e 70% o superiore per il trasporto su pianale aperto e le spedizioni per l'esportazione.
Parametri di dimensionamento ingegneristico
Poiché le segherie lavorano con diverse liste di taglio, le dimensioni critiche delle macchine devono essere specificate tenendo conto dell'ingombro del progetto:
Poiché le segherie lavorano con diverse liste di taglio, le dimensioni critiche delle macchine vengono specificate in base all'ingombro del progetto:
- Diametro interno dell'anello — corrispondente alla sezione diagonale del pacco di legname più grande, con un'altezza libera di almeno 250 mm.
- Larghezza del rullo del trasportatore — larghezza massima del fascio più 150 mm di margine.
- Lunghezza del letto del trasportatore — impostato sulla specifica della tavola più lunga, con spaziatura dei rulli pari al massimo a un terzo della lunghezza della tavola più corta per mantenere il supporto a tre punti.
- Corsa del trave di pressione — dimensionato per non interferire con lo zaino più alto, pur raggiungendo l'altezza minima del morsetto.
- Cinghia per la testa e la gola — corrispondente alle dimensioni di passaggio dell'involucro.
- Substrati di avvolgimento — Pellicola estensibile in PE (standard), PE tessuto (per impieghi gravosi) o pellicola VCI (anticorrosione).
La portata della linea e la velocità del nastro trasportatore dipendono dalle dimensioni del pacco, dal numero di reggette e dalla produzione del laminatoio a monte.
Conformità ai controlli e alla sicurezza
Le attrezzature industriali per l'imballaggio del legname operano sotto elevate forze di rotazione e pesanti carichi di serraggio verticali, pertanto i sistemi di protezione completi sono standard:
- Barriere fotoelettriche a doppia zona — Griglie di sicurezza interconnesse rilevano le intrusioni nelle zone di alimentazione/uscita dell'anello di avvolgimento e del trave di pressatura.
- Protezione perimetrale rigida — Una recinzione in rete metallica d'acciaio delimita la traiettoria orbitale e il binario di fissaggio.
- Blocco pneumatico/idraulico — I blocchi anticaduta dell'asta o le doppie valvole di sicurezza impediscono la caduta del fascio in caso di perdita d'aria.
- Architettura di controllo — PLC centralizzato con HMI industriale per impostazione manuale, memorizzazione delle ricette per profilo di confezionamento e arresti di emergenza interbloccati.
La progettazione è conforme alla norma ISO 12100 per la riduzione dei rischi legati ai macchinari e alla norma EN 415-10 per la sicurezza delle macchine confezionatrici, con disposizioni di blocco/etichettatura (Lockout/Tagout) secondo la norma OSHA 29 CFR 1910.147 per la manutenzione.
Lista di controllo per la selezione delle linee di confezionamento del legno
Prima di finalizzare le specifiche di sistema, esaminate i seguenti parametri di confezionamento:
- Dimensioni della scheda: Lunghezza, larghezza e spessore minimi e massimi del pannello.
- Dimensioni del pacco: Inviluppo della sezione trasversale — minimo e massimo (L × A).
- Peso totale del pacco: Peso massimo (kg) per il carico del rullo e dimensionamento del motore di azionamento.
- Livello di protezione: Avvolgimento perimetrale di base, protezione dagli agenti atmosferici su 5 lati (telo superiore + avvolgimento a spirale) o estremità completamente sigillate.
- Requisiti di reggiatura: Numero di cinghie, tipo (PET o acciaio) e larghezza della cinghia (in genere da 16 mm a 19 mm).
- Contenuto di umidità del legnoLegno essiccato in forno rispetto al legno verde (il legno verde potrebbe necessitare di un rivestimento traspirante o di profili scanalati per evitare la formazione di funghi).
- Obiettivo di throughput: Pacchi all'ora, per decidere se è necessario il reggiatura parallela o con navetta indicizzata.
FAQ di ingegneria
D: La pila di legname ruota o si ribalta durante l'avvolgimento orbitale?
A: No. Il fascio rimane orizzontale sul piano del nastro trasportatore mentre l'anello orbitale ruota di 360° attorno ad esso; il passo elicoidale deriva dall'avanzamento del nastro trasportatore attraverso l'anello.
D: Perché è necessaria la stiratura verticale immediatamente prima della reggiatura?
A: I pannelli non sigillati mantengono degli spazi d'aria interni. Senza una pressione meccanica verso il basso, le vibrazioni durante il trasporto li comprimono e allentano le cinghie di fissaggio. La pressa comprime l'imballaggio in un'unità compatta, in modo che le cinghie mantengano la massima tensione di ritenzione.
D: Cosa determina il diametro dell'anello di rivestimento orbitale?
A: Il diametro dell'anello segue la diagonale della sezione trasversale maggiore del fascio, più un margine di sicurezza minimo di 250 mm per il carrello rotante della pellicola.
Pianificazione del progetto e prossimi passi
L'integrazione di una linea automatizzata di avvolgimento e reggiatura del legname in una segheria o piallatrice operativa prevede tre fasi di progettazione:
- Specifiche di inviluppo e output: Inviare gli elenchi di taglio del legname, gli intervalli di dimensioni dei fasci e la produzione oraria target a info@fhopepack.com.
- Proposta di layout e stazione (entro 48 ore)I nostri ingegneri specializzati in imballaggi forniscono un layout 2D con lunghezze dei nastri trasportatori, dimensioni degli anelli, corsa della pressa e posizioni delle cinghie.
- Revisione ingegneristica e integrazione in locoLa verifica del layout ottimizza l'altezza di alimentazione, i punti di derivazione elettrica, l'alimentazione pneumatica e i trasferimenti di ingresso/uscita.
Soluzioni correlate
- Avvolgitrice orbitale orizzontale per legname e prodotti in legno
- Sistemi di avvolgimento ortogonale estensibile personalizzati
- Video dimostrativo sull'applicazione di sistemi di imballaggio e reggiatura per carichi pesanti.
Riferimenti tecnici
- Ingegneria dei sistemi e meccanica: Gruppo Tecnico Sistemi Industriali FHOPE.
- Substrati per materiali di imballaggio: Guida tecnica per l'avvolgitore orizzontale a estensibile.
- Riferimento video: Macchina automatizzata per l'avvolgimento e la reggiatura del legname in fase di produzione..
- Armonizzazione della sicurezza: Norma ISO 12100:2010 - Linee guida per la sicurezza dei macchinari; Norma EN 415-10:2014 Requisiti di sicurezza per le macchine confezionatrici.