Introduzione
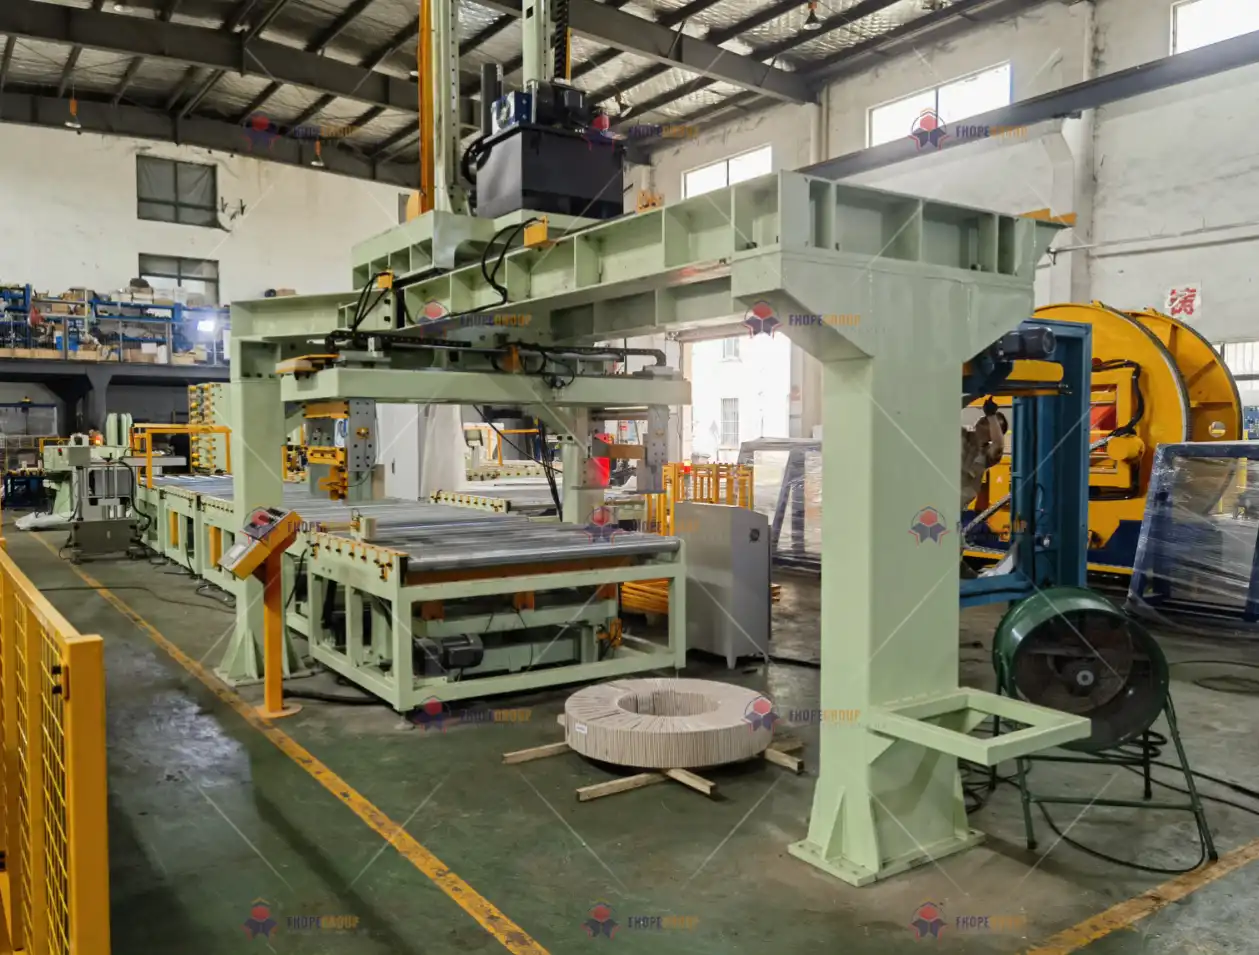
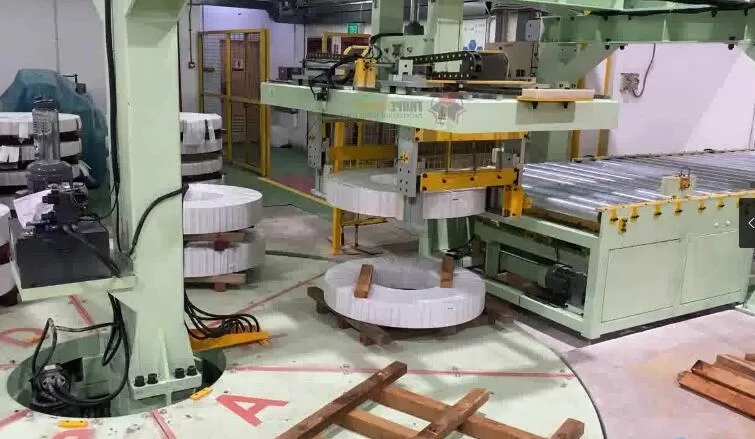
Le linee di imballaggio per bobine di acciaio , composte da macchine per l'imballaggio, la reggiatura e l'impilamento, sono il cuore pulsante di molti impianti di lavorazione dei metalli. Queste linee movimentano quotidianamente bobine pesanti, garantendo che i prodotti siderurgici finiti vengano imballati, fissati e impilati per la successiva movimentazione o spedizione. A causa degli elevati carichi, della velocità operativa e della precisione richieste, la fabbricazione di ogni componente di un sistema di questo tipo deve seguire rigorose norme di progettazione meccanica , una pianificazione avanzata dei processi e severi standard di controllo qualità.
In questo articolo, esploriamo un approccio di produzione professionale e completo per i componenti delle linee di confezionamento di bobine . Avvalendoci di produzione intelligente , lavorazioni meccaniche di alta precisione , tecniche di produzione digitale e una solida verifica della qualità , esamineremo come i processi di fabbricazione di alto livello si traducano in apparecchiature che eccellono in precisione, durata e affidabilità.
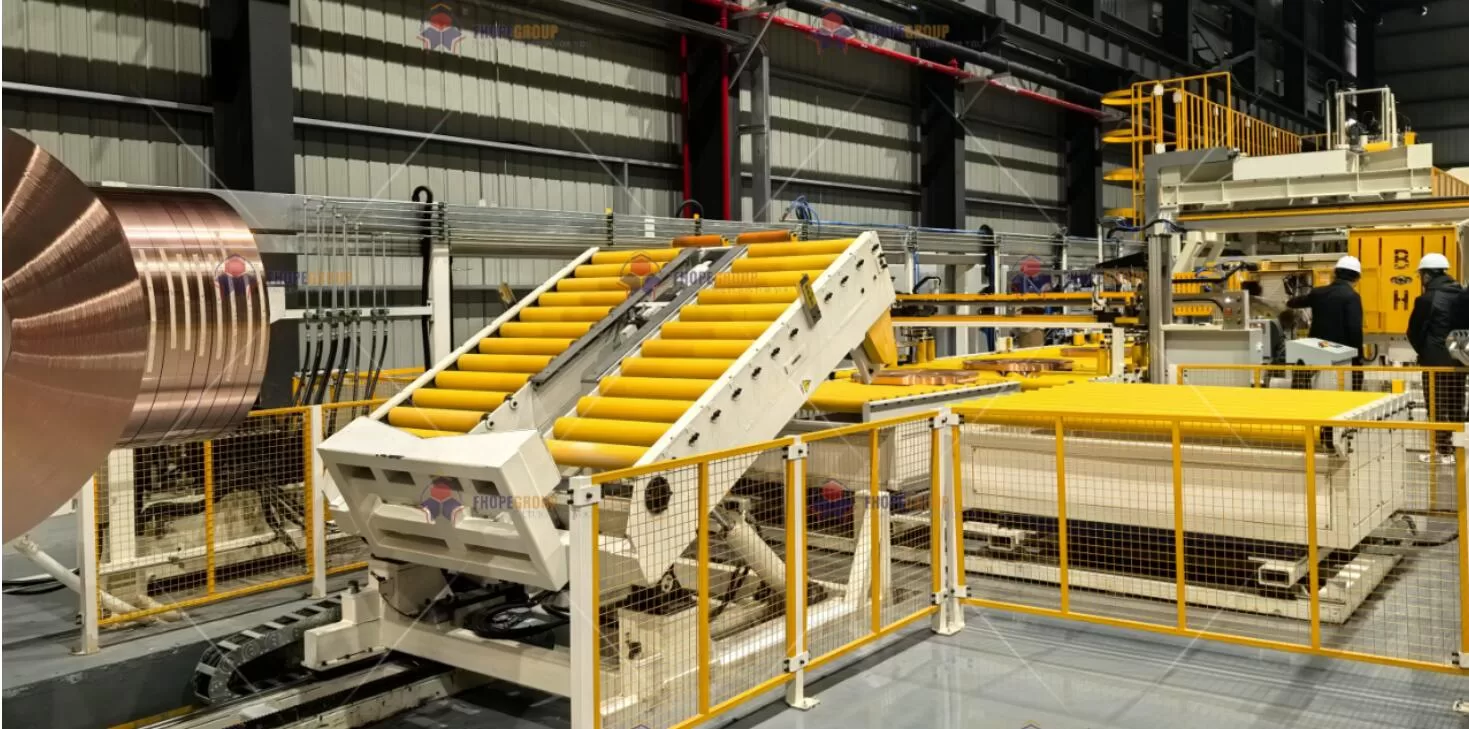
1. Flusso di lavoro di produzione intelligente
1.1 Mappatura completa del flusso di valore (VSM) dell'intero processo
Le nostre fasi di produzione iniziano con la mappatura del flusso di valore , garantendo che ogni passaggio aggiunga valore tangibile al prodotto finale. Mappando ogni operazione – pretrattamento, lavorazione CNC, saldatura, distensione, rettifica e lucidatura – identifichiamo le ridondanze, gestiamo i tempi di consegna e ottimizziamo l'allocazione delle risorse. La Tabella 1 qui sotto illustra un tipico approccio VSM (Value Stream Mapping) adattato ai componenti delle linee di confezionamento delle bobine:
| Fase del processo | Attrezzature tecniche di base | Parametri chiave del processo | Monitoraggio della qualità |
|---|---|---|---|
| Pretrattamento delle materie prime | Raddrizzatrice CNC a doppia colonna (HACO 5500T) | Precisione di raddrizzamento ≤ 0.1 mm/m (ISO 8512) | Misurazione delle tensioni residue (diffrazione di raggi X) |
| Lavorazione di precisione CNC | Centro di lavoro a 5 assi (DMG MORI HSC75) | Precisione di posizionamento ±0.005 mm (VDI/DGQ 3441) | Compensazione della sonda in linea (Renishaw OMP60) |
| Saldatura strutturale | Sistema MAG pulsato a doppio filo (Fronius TPSi) | Controllo dell'apporto termico ≤ 1.8 kJ (EN 1011-1) | Rilevamento di difetti tramite ultrasuoni TOFD (ASME V Art.4) |
| Stress Relief | Forno di ricottura completamente computerizzato (Nabertherm S27) | Precisione del controllo della temperatura ±3 °C (AMS 2750E) | Campionamento della durezza (variazione HV0.5 ≤ 5%) |
| Rettifica di precisione | Affilatrice a rulli (Moore G48) | Rugosità superficiale Ra 0.2 μm (ISO 1302) | Interferometria a luce bianca (Zygo NewView) |
| Lucidatura su scala nanometrica | Sistema di lucidatura magnetoreologica (QED Q22-X) | Precisione di forma λ/10 a 632.8 nm | Misurazione del profilo 3D con microscopio confocale |
Punti salienti dell'approccio VSM
- Ottimizzazione sequenzialeOgni fase viene analizzata per garantire tempi di attesa minimi, massima produttività e un flusso di prodotto costante.
- Acquisizione automatizzata dei dati: Dati in tempo reale da Diffrazione dei raggi X (stress residuo) or Sonde in linea Renishaw Fornire feedback al sistema di controllo, riducendo rilavorazioni e difetti.
- Integrazione per la riduzione dello stressPosizionando strategicamente la ricottura di distensione dopo le principali fasi di deformazione, preveniamo la deriva dimensionale e manteniamo un'elevata precisione geometrica nelle operazioni successive.
Questa sinergia tra apparecchiature, parametri di processo e monitoraggio della qualità in linea è fondamentale per le linee di imballaggio di bobine di acciaio su larga scala , dove l'integrità strutturale e l'allineamento preciso determinano la longevità e le prestazioni del sistema.
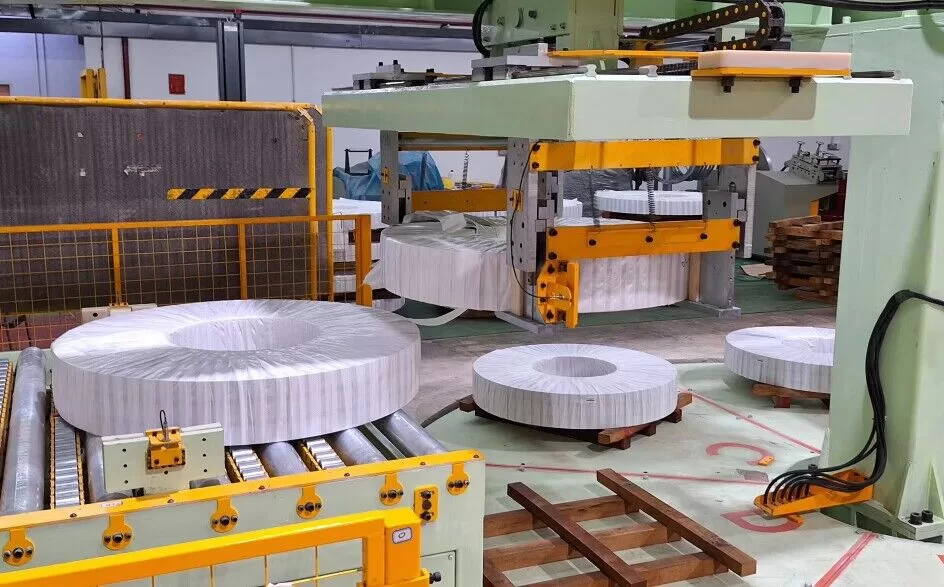
2. Matrice delle attrezzature chiave
2.1 Elenco delle attrezzature di lavorazione avanzate
Le moderne linee di produzione richiedono elevata flessibilità ed estrema precisione . La Tabella 2 illustra alcune delle macchine utensili avanzate utilizzate per realizzare i principali sottoassiemi, come telai, alloggiamenti per cuscinetti, guide e altro, per la linea di confezionamento delle bobine.
| Tipo di apparecchiatura | Modello e configurazione | Certificazione di precisione |
|---|---|---|
| Fresatrice a portale di grandi dimensioni | UNION CHEMNITZ BFT 130-5 | - Precisione di posizionamento dell'asse lineare: ±0.008 mm (ISO 230-2) - Concentricità della tavola rotante: 0.015 mm |
| Tagliatrice laser ad alta precisione | Fibra TRUMPF TruLaser 5030 | - Precisione del profilo di taglio ±0.05 mm - Larghezza minima del taglio 0.15 mm (EN ISO 9013) |
| Cella di saldatura robotizzata | KUKA KR 1000 Titan + tracciamento cucitura | - Ripetibilità ±0.06 mm - Velocità di saldatura regolabile da 0.5 a 3.0 m/min |
Perché queste macchine?
- Fresatura a portale di grandi dimensioniEssenziale per la fabbricazione di telai di macchinari pesanti, montanti di grandi dimensioni e basi che sopportano la maggior parte dei carichi delle bobine. I sistemi a portale gestiscono grandi dimensioni mantenendo una precisione inferiore a 0.01 mm.
- Taglio laserOffre una qualità dei bordi superiore e zone termicamente alterate minime, fondamentali per le geometrie complesse che si trovano nelle staffe delle macchine per l'impilamento di bobine o per la reggiatura.
- Saldatura robotizzataIl tracciamento automatico della saldatura e l'articolazione multiassiale garantiscono una penetrazione uniforme della saldatura anche su telai spessi, migliorando le prestazioni meccaniche.
2.2 Catena di processi digitali
Unificare i dati CAD, le strategie di attrezzaggio, il monitoraggio delle condizioni delle macchine e l'ispezione finale:
- Integrazione CAD/CAM: SiemensNX 22121 Supporta la modellazione sincrona e le simulazioni avanzate per i componenti delle linee di avvolgimento.
- Ottimizzazione del percorso utensile: VoluMill2 Gli algoritmi regolano automaticamente la velocità di avanzamento, riducendo i tempi di lavorazione fino al 45% e gestendo al contempo l'accumulo di calore e l'usura dell'utensile.
- Connettività IoT delle apparecchiature: MTConnect oppure soluzioni proprietarie acquisiscono metriche in tempo reale (ad esempio, carichi del mandrino, picchi di temperatura) da ogni stazione, con tassi di raccolta dati superiori al 98%.
Il risultato: un flusso di dati completamente digitale che collega i concetti di progettazione ai dati di produzione in loco. Ciò favorisce un ambiente di produzione reattivo in cui iterazioni di progettazione rapide , manutenzione predittiva e tracciabilità della qualità si fondono senza soluzione di continuità.
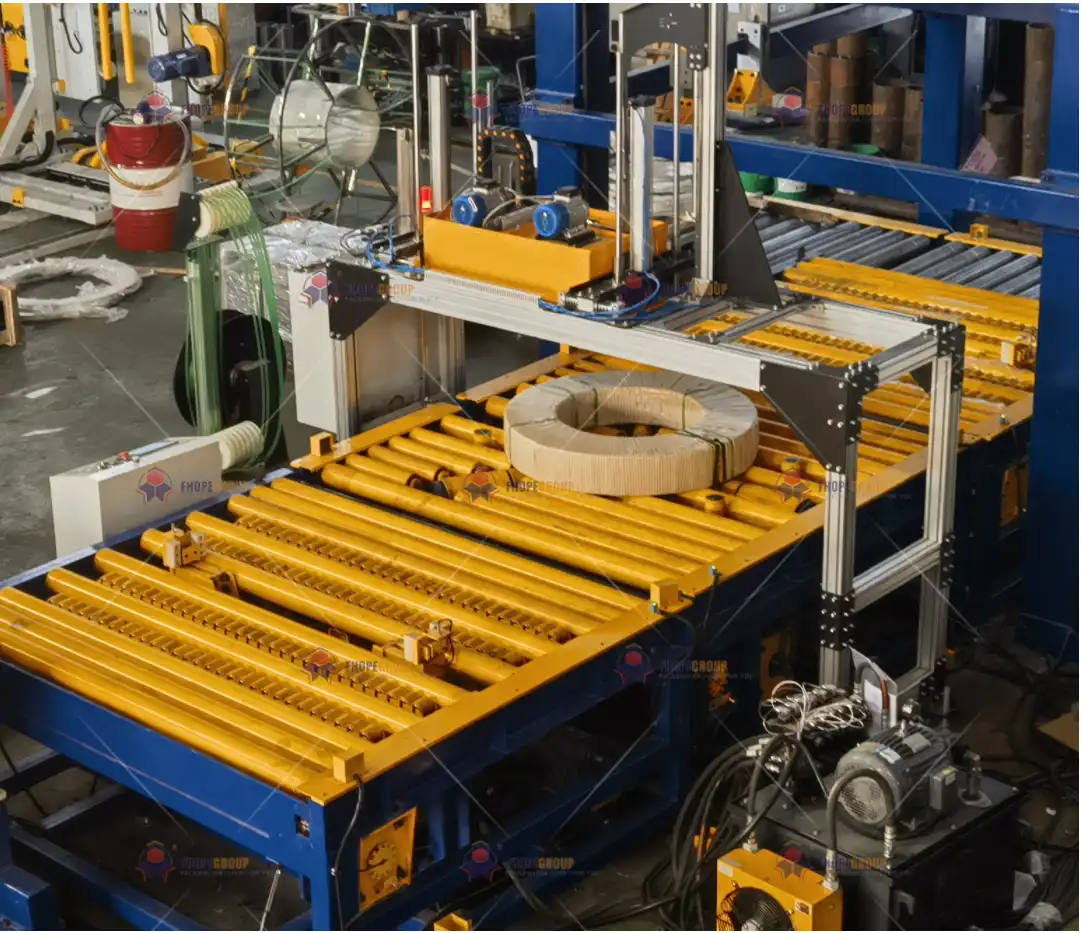
3. Tecniche di controllo dei processi critici
I componenti di una linea di imballaggio per bobine devono soddisfare tolleranze meccaniche rigorose, data la loro influenza diretta sulla tensione, sulla precisione della reggiatura e sulla movimentazione delle bobine. Di seguito sono riportati i principali metodi di controllo che garantiscono che ogni componente soddisfi le specifiche di progettazione.
3.1 Strategie di compensazione per la lavorazione di precisione
Durante la lavorazione CNC, la dilatazione termica e l'usura degli utensili possono influire sulla precisione dimensionale, soprattutto nel caso di componenti di grandi dimensioni o cicli di produzione prolungati.
-
Controllo a circuito chiuso del campo termico
Compensiamo la deformazione della macchina utensile utilizzando il seguente modello:
[
ΔL = α ⋅ L_0 ⋅ ΔT + β ⋅ P ⋅ t^{0.5}
]
Dove:- (\alpha) = coefficiente di dilatazione termica
- (L_0) = parte iniziale o dimensione della macchina
- (\beta) = coefficiente di accoppiamento termico basato sulla potenza
- (P) = potenza del motore del mandrino/asse
- (t) = tempo di ciclo
Grazie al feedback in tempo reale dei sensori (carico del mandrino, temperatura del liquido di raffreddamento, sensori ambientali), il controllore CNC regola automaticamente gli offset degli utensili. Questa strategia preserva la precisione, fondamentale per le sedi dei cuscinetti o le superfici di tenuta idraulica negli assemblaggi di bobine.
-
Previsione dell'usura degli utensili
Analizzando corrente del motore dell'albero Nel tempo, il sistema prevede quando un utensile da taglio si avvicina al limite di usura. Una volta che la corrente misurata supera il 120% del valore nominale di riferimento, si attiva automaticamente un cambio utensile o una regolazione dell'offset, riducendo il rischio di deriva dimensionale o di una finitura superficiale scadente.
3.2 Quadro di riferimento per il controllo della qualità della saldatura
Le saldature strutturali sui telai delle macchine per l'imballaggio di bobine, sui bracci delle macchine per la reggiatura o sulle staffe devono essere prive di crepe, porosità e inclusioni di grandi dimensioni. Adottiamo un approccio di ispezione a più livelli :
| Tipo di difetto | Metodo di rilevazione | Standard di accettazione | Misura correttiva |
|---|---|---|---|
| Mancanza di fusione | Ultrasuoni Phased Array (PAUT) | Lunghezza massima del difetto 1 mm (AWS D1.1) | Riparazione locale con saldatura TIG a rifusione |
| Porosità | Diagnostica per immagini a raggi X (ASTM E94) | Φ ≤ 0.5 mm e densità ≤ 3/10 cm² | Saldatura sottovuoto |
| Stress residuo | Misurazione della deformazione in fori ciechi (ASTM E837) | Tensione ≤ 30% del limite di snervamento del materiale | Sollievo dallo stress vibratorio |
Gestione dell'apporto di calore
- Apporto di calore è limitato a ≤1.8 kJ (EN 1011-1). Questo controllo evita deformazioni eccessive nei telai principali e garantisce che le proprietà meccaniche rimangano entro i limiti di progetto, aspetto particolarmente importante per i carichi dinamici nelle macchine reggiatrici per bobine.
3.3 Controllo dell'integrità della superficie
Le linee di avvolgimento ad alta velocità possono generare attrito, usura e persino accumulo di calore localizzato in determinate zone di contatto.
-
Prevenzione delle ustioni da molatura
Nella rettifica di alta precisione, utilizziamo termografia a infrarossi per monitorare i gradienti di temperatura in tempo reale. Se il gradiente supera i 150 °C/s, un sistema di override della macchina regola il flusso di alimentazione o del liquido di raffreddamento per prevenire danni termici (bruciature da rettifica), che potrebbero ridurre la durata a fatica. -
Texture di lucidatura direzionale
Implementiamo angoli di tratteggio incrociato di 45°±5° (DIN 4768) per facilitare la distribuzione della lubrificazione su superfici quali mandrini per bobine o guide rotanti. Questo schema uniforme contribuisce a prevenire l'usura localizzata, soprattutto sulle superfici che entrano ripetutamente in contatto con il bordo della bobina d'acciaio.
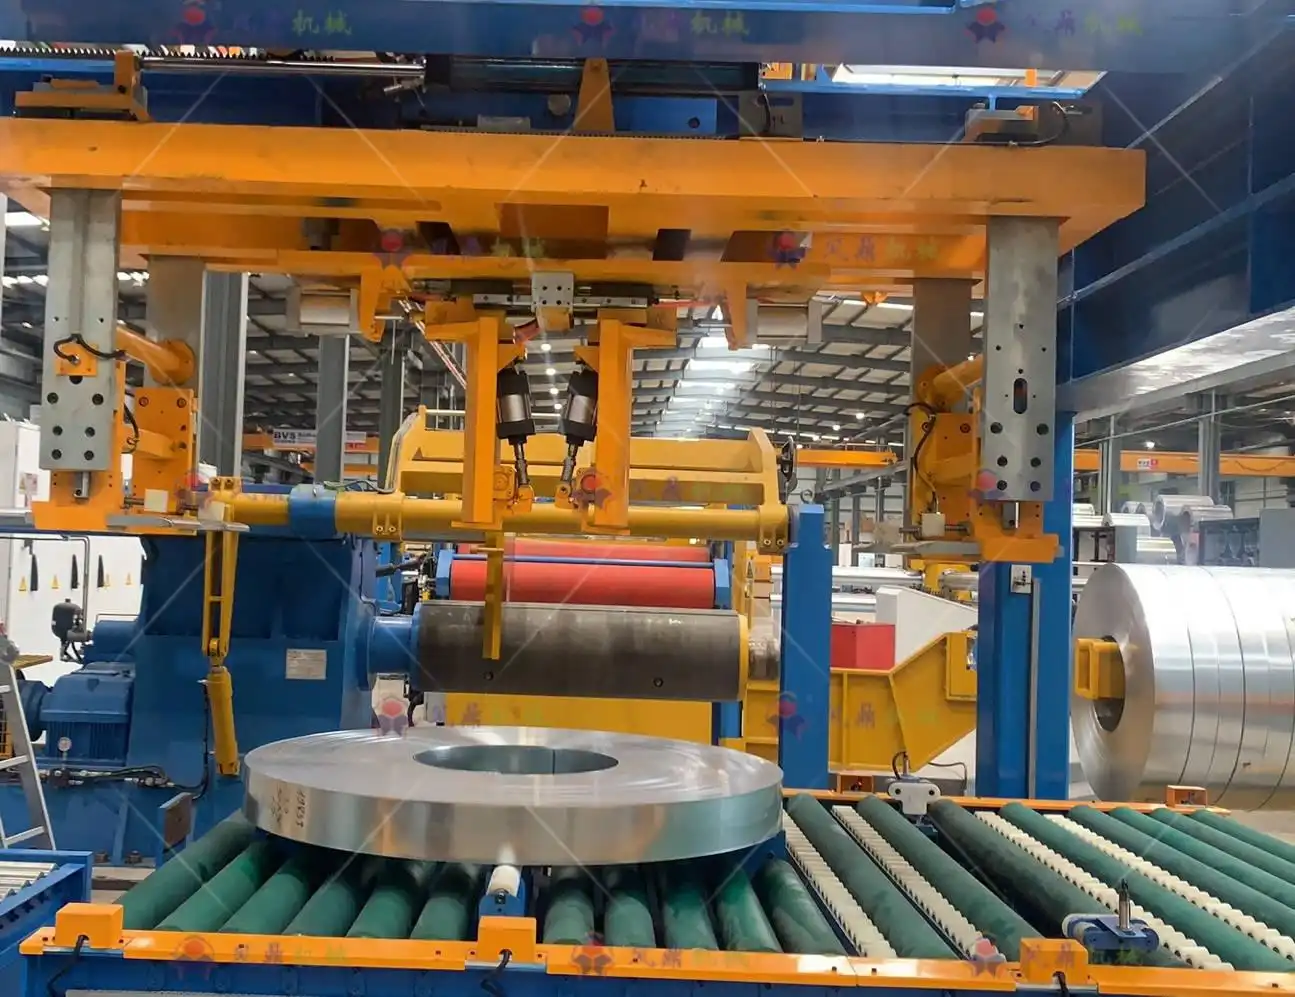
4. Sistema di verifica della qualità
4.1 Piano di ispezione dimensionale completo
La precisione dimensionale è fondamentale per l'intercambiabilità e l'allineamento dei componenti delle macchine in una linea di confezionamento di bobine. Il nostro protocollo di ispezione a tre livelli utilizza le seguenti apparecchiature metrologiche:
| Livello di ispezione | Attrezzatura | Capacità di misurazione |
|---|---|---|
| Primo articolo | ZEISS ACCURA 7/12/7 | Precisione spaziale 1.9 μm + (L/350) μm/m |
| Campionamento batch | HEXAGON Global S 07.10.07 | Ripetibilità ≤ 0.003 mm (ISO 10360-2) |
| Ispezione finale | FARO Laser Tracker Vantage | Frequenza di misura dinamica 1000 Hz |
- Ispezione del primo articolo (FAI)Fondamentale per i progetti nuovi o rivisti. L'intera geometria di un componente rappresentativo viene scansionata e confrontata con il modello CAD 3D.
- Campionamento in corso d'opera: Controlli periodici confermano che le variazioni del processo a monte sono sotto controllo.
- Revisione finale: I grandi assemblaggi o i telai saldati vengono misurati in loco con un Tracciatore laser FAROverificando che l'allineamento generale e i punti di montaggio rientrino nelle tolleranze prima della spedizione.
4.2 Parametri di riferimento per i test funzionali
Oltre alla geometria, ogni componente o sottogruppo deve funzionare in modo affidabile sotto i carichi operativi:
- Pulizia del passaggio dell'olio idraulicoCi atteniamo alla norma NAS 1638 Classe 6 misurando la contaminazione da particelle nelle linee idrauliche. La pulizia garantisce un funzionamento affidabile nei cilindri di sollevamento delle bobine o nei tenditori idraulici presenti nelle reggiatrici.
- Rodaggio della sede del cuscinettoSottoponiamo le interfacce dei cuscinetti a uno spettro di carico dallo 0% al 120% del carico nominale in 10 incrementi. Criteri di accettazione:
- Aumento di temperatura ≤ 35 °C
- Velocità di vibrazione ≤ 1.8 mm/s (ISO 10816-3)
- Bilanciamento dinamico: Gli assiemi rotanti, come i giradischi o i porta-bobine, devono raggiungere un Bilanciamento G2.5 Classe (ISO 21940-11). Questo livello di bilanciamento riduce al minimo vibrazioni, rumore e usura prematura dei cuscinetti.
5. Vantaggi tecnici e benchmarking dei dati
L'adozione di questi processi di fabbricazione avanzati produce miglioramenti misurabili:
| Dimensione tecnica | Convenzionale del settore | Il nostro sistema di produzione | Guadagno delle prestazioni |
|---|---|---|---|
| Precisione di posizionamento | ± 0.03 mm | ± 0.008 mm | Miglioramento del ~262% |
| Tasso di superamento della saldatura | 92.5% | 99.6% | Aumento del 7.7% |
| Intercambiabilità dei componenti | È necessaria una regolazione manuale del 18%. | 99% Montaggio diretto | Miglioramento di circa 5.5× |
| Resistenza alla corrosione superficiale | Ruggine dopo 480 ore (esposizione a nebbia salina) | Nessuna corrosione del metallo di base dopo 1200 ore | Miglioramento di 2.5 volte |
- Precisione di posizionamento: Attraverso compensazione termica a circuito chiuso and Ottimizzazione intelligente del percorso utensileRiduciamo gli errori dimensionali di oltre la metà rispetto agli standard del settore.
- Qualità della saldatura: MIG/MAG a impulsi a doppio filo La saldatura con tracciamento del cordone in tempo reale produce tassi di difettosità prossimi allo zero.
- Elevata intercambiabilità dei componentiRidurre al minimo le variazioni tra i componenti riduce drasticamente i tempi di assemblaggio dei sistemi di confezionamento delle bobine, un vantaggio particolarmente significativo nelle produzioni ad alto volume.
- Resistenza alla CorrosioneLe finiture avanzate (zincatura a caldo, rivestimenti multistrato) o la placcatura selettiva ritardano la formazione di ruggine rossa, garantendo una lunga durata in ambienti umidi o costieri.
6. Cabina di controllo per la produzione intelligente
Dashboard di monitoraggio in tempo reale
I moderni sistemi di gestione della produzione (MES) forniscono una "cabina di pilotaggio" centralizzata o dashboard digitale per i team di gestione e ingegneria:
- Consiglio OEEL'efficienza complessiva delle apparecchiature (Overall Equipment Effectiveness) supera in genere l'85% (il nostro obiettivo). Gli operatori visualizzano aggiornamenti in tempo reale su disponibilità, prestazioni e qualità, identificando immediatamente i colli di bottiglia.
- Diagrammi di controllo SPCLe dimensioni chiave (ad esempio, i diametri dei fori sugli alberi di impilamento delle bobine) vengono monitorate per il CPK. L'analisi in tempo reale ricalcola i limiti di controllo, attivando allarmi in caso di deviazioni dai parametri di processo.
Big Data Analytics
- Modello di previsione della durata degli utensiliGli algoritmi di apprendimento automatico interpretano i dati storici relativi al carico del mandrino, alla geometria del pezzo e alla durezza del materiale. Le previsioni raggiungono un'accuratezza superiore al 92%, consentendo cambi di utensili proattivi che evitano costose rilavorazioni.
- Gemello digitale del consumo energeticoL'integrazione dei programmi di produzione, dei dati dei sensori in tempo reale e delle caratteristiche di consumo energetico delle apparecchiature contribuisce a ottimizzare le sequenze operative. I risparmi previsti variano dal 15% al 22%, a seconda della complessità dei componenti e delle dimensioni dei lotti.
Raccomandazioni di visualizzazione
- Immagini di strutture microscopiche: Confronta le superfici lucidate prima e dopo il processo per illustrare i contorni dei grani più definiti.
- Animazione sulla compensazione della deformazione termica: Dimostrare come i campi di temperatura interagiscono con i vettori di correzione in tempo reale.
- Diagramma della catena di processo digitale: Illustra il flusso di dati dalla progettazione CAD alla verifica CMM, evidenziando i cicli di feedback bidirezionali.
- Mappa termica dei dati di qualità: Mostra la distribuzione spazio-temporale dei tassi di superamento, con risultati codificati a colori che mostrano l'andamento su intervalli giornalieri o settimanali.
Rilevanza per la linea di confezionamento delle bobine
Tutte queste fasi di produzione – pianificazione intelligente, lavorazione CNC avanzata, saldatura di altissima qualità, distensione strategica delle tensioni e rigoroso controllo finale – si traducono in una linea di confezionamento che funziona in modo fluido e affidabile. Nello specifico:
- Precisione Garantisce che i tenditori per reggette si allineino perfettamente con gli assi servoassistiti, evitando alimentazioni errate o errori di tensione.
- Coerenza dimensionale tra telai di macchine impilati e guide favorisce un montaggio semplice, riducendo le regolazioni in loco e garantendo una perfetta integrazione con il PLC, servomotori e sistemi idraulici.
- Finitura superficiale migliorata L'utilizzo su parti rotanti o scorrevoli prolunga la durata utile, riducendo l'attrito, le vibrazioni e la frequenza degli interventi di manutenzione.
- Protezione contro la corrosione È fondamentale per le linee operative in stabilimenti con elevata umidità o situati in zone costiere; i processi avanzati prolungano la durata di ciascun componente, riducendo il costo totale di proprietà.
Conclusione
La fabbricazione dei componenti per una linea di imballaggio di bobine richiede una combinazione strategica di attrezzature all'avanguardia, integrazione di processi digitali e rigorosi controlli di qualità. Dalla raddrizzatura della materia prima alla lucidatura finale su scala nanometrica, ogni fase è orchestrata per ottenere una dispersione dimensionale minima, giunzioni saldate robuste e una qualità superficiale di altissimo livello. Queste caratteristiche influenzano direttamente l'affidabilità con cui il sistema di imballaggio di bobine è in grado di fissare, impilare e trasportare le bobine di acciaio in condizioni operative impegnative.
Grazie all'impiego di dashboard di produzione intelligenti , feedback dei sensori in tempo reale e analisi predittive, abbiamo creato un sistema in cui il miglioramento continuo è parte integrante del DNA produttivo. Operatori, ingegneri e manager beneficiano di dati istantanei, che consentono loro di intervenire in modo proattivo anziché reattivo. Il risultato è un prodotto robusto e ad alte prestazioni che stabilisce nuovi standard di precisione, durata ed economicità nel settore dell'imballaggio di bobine.
Guardando al futuro, ulteriori progressi, come il rilevamento dei difetti basato sull'apprendimento automatico , gli ausili di assemblaggio in realtà aumentata o la saldatura aptica a circuito chiuso, sono destinati ad approfondire la sinergia tra progettazione, fabbricazione e prestazioni in esercizio. Tuttavia, i principi fondamentali – pianificazione intelligente, controllo rigoroso e impegno incrollabile per la qualità – rimarranno i pilastri per una fabbricazione di componenti di successo per le linee di confezionamento di bobine e non solo.
-
Scopri come Siemens NX 2212 migliora l'integrazione CAD/CAM con funzionalità avanzate per una maggiore efficienza nella progettazione e nella produzione. ↩
-
Scopri gli algoritmi innovativi di VoluMill che riducono significativamente i tempi di lavorazione e migliorano la durata degli utensili. ↩
-
Scopri il concetto di digital thread e come collega la progettazione alla produzione per ottimizzare i processi produttivi. ↩