Introduzione
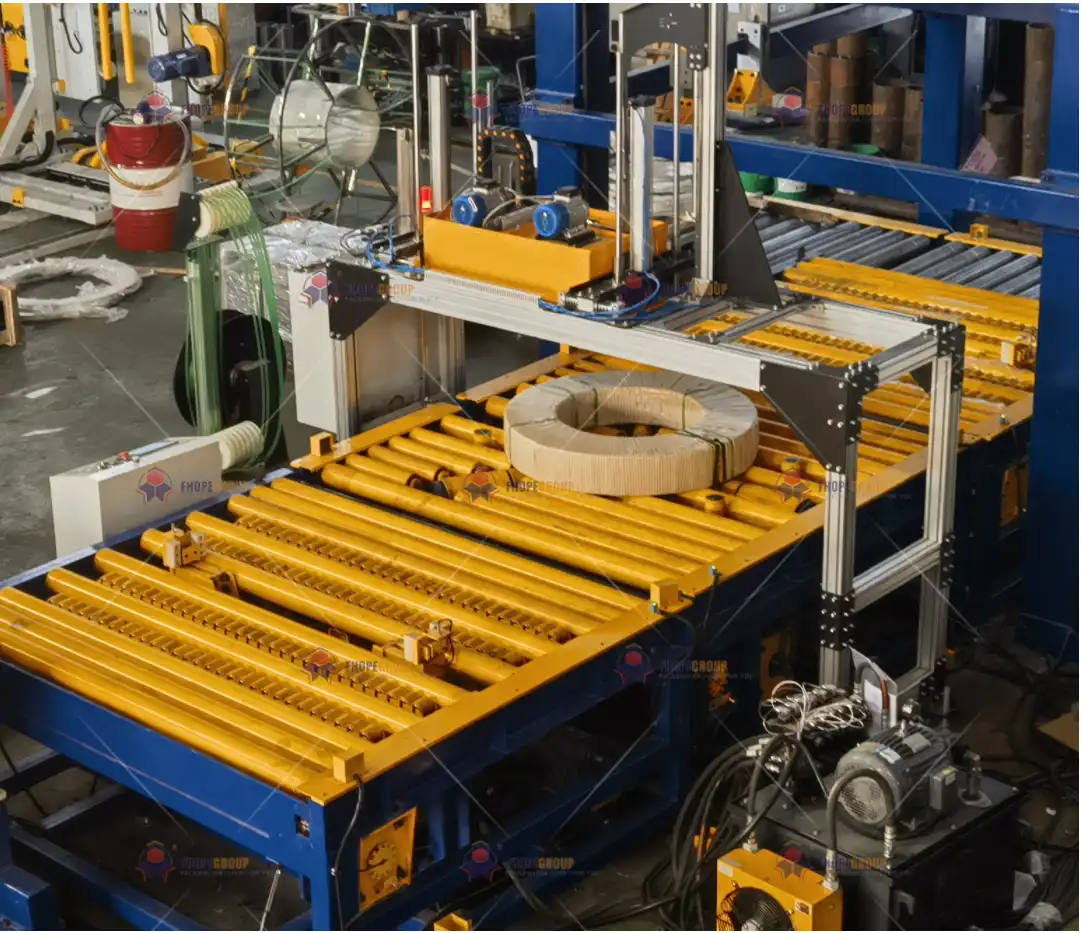
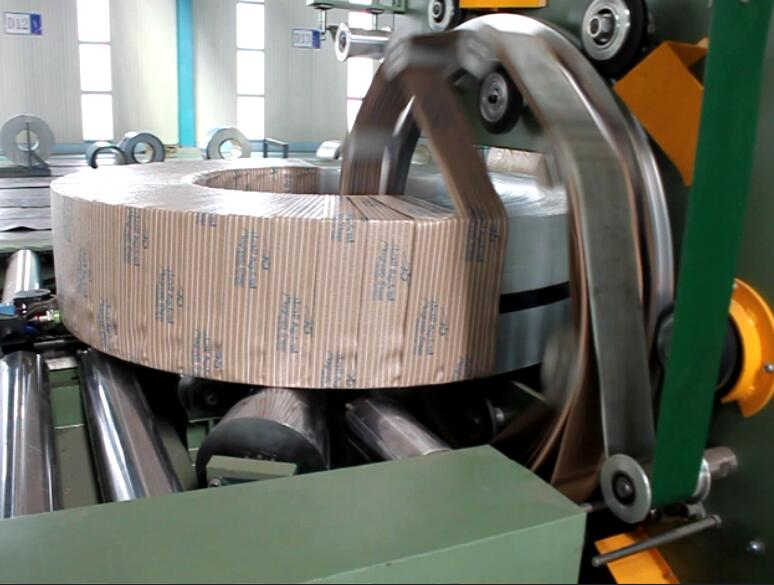
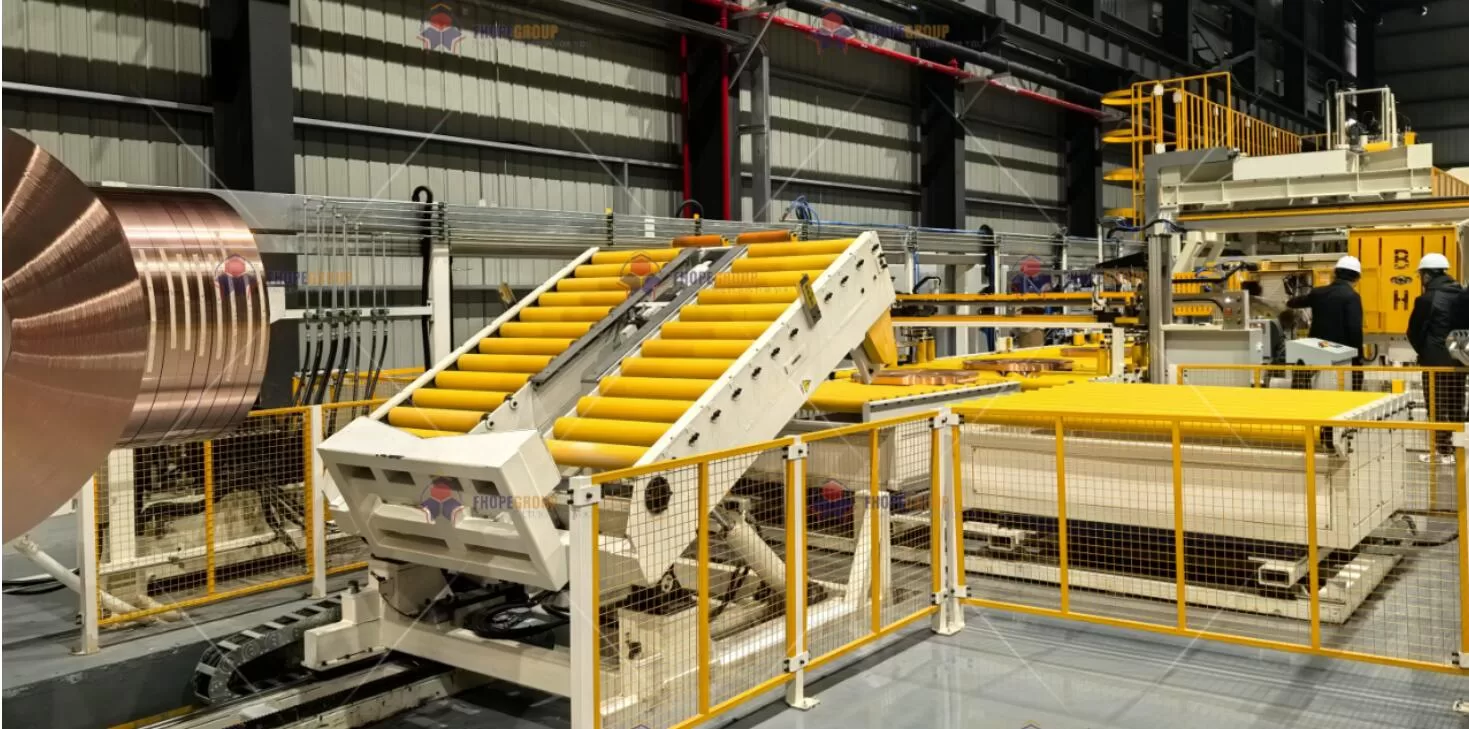
Nei moderni centri di servizio per l'acciaio e negli impianti di lavorazione dei metalli, le linee di imballaggio delle bobine (che includono macchine per l'imballaggio, la reggiatura e l'impilamento delle bobine ) costituiscono un anello di congiunzione fondamentale tra produzione e spedizione. Questi sistemi devono resistere a carichi elevati, sollecitazioni dinamiche, ambienti corrosivi e requisiti di posizionamento precisi. Oltre ai metodi convenzionali di fabbricazione e assemblaggio strutturale, l' ulteriore lavorazione dei componenti della macchina, come la tempra, la raddrizzatura, la zincatura, il rivestimento in gomma e la verniciatura, migliora significativamente la durata, le prestazioni e l'affidabilità complessiva.
Questo articolo illustra il nostro approccio professionale alla lavorazione dei componenti delle linee di confezionamento di bobine, in conformità con le normative di progettazione meccanica , gli standard di produzione e le pratiche di garanzia della qualità . Seguendo lo stile di The Fabricator , analizziamo ogni fase del processo, dalla tempra a induzione al rivestimento in gomma , evidenziando come la tecnologia avanzata e gli standard rigorosi si combinino per creare un prodotto finito in grado di offrire prestazioni eccezionali.
1. Processi di indurimento chimico-termico
I componenti in acciaio di una linea di confezionamento di bobine (ad esempio, rulli, alberi, mandrini o guide di scorrimento) sono spesso soggetti a elevati carichi ciclici e sollecitazioni di contatto. Per garantire la loro resistenza all'usura e la stabilità dimensionale nel lungo termine , utilizziamo una gamma di metodi di trattamento termico, con particolare attenzione alla tempra a induzione ad alta frequenza . Questo approccio minimizza il consumo energetico rispetto ai tradizionali trattamenti in forno, consentendo al contempo una precisa tempra localizzata.
1.1 Estinzione per induzione ad alta frequenza
Il processo di tempra a induzione ad alta frequenza prevede il riscaldamento rapido del componente da trattare fino a una specifica temperatura di austenitizzazione, seguito da una tempra controllata. Di seguito è riportato un riepilogo delle nostre principali specifiche tecniche e dei criteri di qualità:
| Parametro | Specifiche tecniche | Standard di giudizio sulla qualità |
|---|---|---|
| Temperatura di riscaldamento | 860–900 °C (calcolato per punto di trasformazione del materiale) | Austenitizzazione completa (verificata tramite metallografia ASTM E3) |
| Mezzo di tempra | Soluzione acquosa polimerica (10% di agente disattivante UCON A) | Velocità di raffreddamento ≥ 80 °C/s (ISO 9950) |
| Profondità dello strato indurito | 2–4 mm (Tracciamento del profilo tramite controllo del campo magnetico) | Gradiente di durezza ≤ 5 HRC (DIN 50190) |
| Metodo di prova | Analisi delle tensioni residue mediante ultrasuoni (metodo del foro cieco ASTM E837) | Tensione di compressione residua ≥ 300 MPa |
Vantaggi tecnici della tempra a induzione
-
Controllo di precisione:
I nostri sistemi a induzione utilizzano Termografia a infrarossi FLIR1 in un sistema a circuito chiuso per mantenere il profilo dello strato di indurimento. L'errore nella profondità dello strato rimane in genere entro ±0.15 mm, garantendo una distribuzione uniforme della durezza. -
Energy Efficiency:
Rispetto ai forni convenzionali a lotti o a camera, il riscaldamento a induzione può ridurre il consumo energetico fino al 40%. La formula per risparmio energetico2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), evidenzia come l'induzione elevi rapidamente solo lo strato superficiale alla temperatura richiesta, preservando l'intero componente da un inutile accumulo termico. -
Proprietà meccaniche migliorate:
I componenti temprati a induzione in genere raggiungono elevata tensione di compressione residua3 (≥300 MPa) vicino alla superficie, attenuando l'innesco di cricche da fatica. Ciò è particolarmente vantaggioso negli assemblaggi di confezionamento di bobine critici dove possono verificarsi impatti ripetuti o fatica da contatto di rotolamento.
2. Raddrizzatura e formatura di alta precisione
La linea di confezionamento delle bobine contiene una varietà di elementi metallici, che vanno dalle guide, alle guide per le teste di reggiatura, fino alle travi del telaio, che devono essere dimensionalmente precisi . Anche minime deviazioni di planarità o rettilineità possono compromettere l'allineamento della macchina, causando usura precoce o frequenti malfunzionamenti. Pertanto, la raddrizzatura e la formatura di precisione svolgono un ruolo centrale nel garantire l'affidabilità dei pezzi.
2.1 Processo di raddrizzatura idraulica CNC
La nostra configurazione tipica delle apparecchiature include una raddrizzatrice a 9 rulli SMS MEER integrata con un sistema di feedback di planarità basato sull'intelligenza artificiale. I principali indicatori di precisione sono:
- Pianura: ≤ 0.3 mm/m² (ISO 8512 Livello A)
- rettilineità: ≤ 0.15 mm/2000 mm (EN 10058)
Metodologia di controllo del processo
-
Scansione laser e monitoraggio del contorno in tempo reale
Con un frequenza di campionamento di 1000 HzMisuriamo continuamente la forma del pezzo in lavorazione. Il sistema invia dati in tempo reale a un circuito di controllo, regolando le forze idrauliche per correggere eventuali deviazioni. -
Modello di deformazione elastoplastica
Rappresentiamo la deformazione totale come (\varepsilon{totale} = \varepsilon{e} + \varepsilon{p}), dove (\varepsilon{e}) è la componente elastica e (\varepsilon_{p}) è la componente plastica. Il sistema di controllo dinamicamente compensa il ritorno elastico in base alla rigidità del componente e alla deformazione indotta, garantendo un allineamento pressoché perfetto.
2.2 Tecnica di riduzione dello stress locale
Anche dopo la raddrizzatura a livello macroscopico, possono persistere tensioni residue in zone localizzate. Tali tensioni possono alterare la geometria del componente nel tempo o in seguito a variazioni di temperatura. Per contrastare questo fenomeno:
- Metodo: Sollievo locale dallo stress tramite vibrazione ad alta frequenza (15–30 kHz)
- Scheda Sintetica: Ampiezza della deformazione dello 0.01%–0.03%, con una durata del trattamento di 5–8 minuti per metro di materiale
- EffectMiglioramenti della stabilità dimensionale pari o superiori al 60%, verificati tramite test di cicli termici a 12 cicli (ISO 17662)
Applicando questa vibrazione localizzata ad alta frequenza, rilassiamo le tensioni interne senza sottoporre l'intero componente a un secondo trattamento termico, riducendo i tempi di consegna e il consumo energetico.
3. Tecnologie fondamentali per la protezione dalla corrosione
Le linee di confezionamento delle bobine possono essere esposte a umidità, lubrificanti, detergenti acidi o persino ad ambienti marini se installate in prossimità dei porti. La corrosione compromette l'integrità meccanica e può influire sull'affidabilità delle parti mobili. La nostra strategia si basa su sistemi di zincatura e rivestimento composito differenziati, studiati su misura per i requisiti prestazionali e la geometria di ciascun componente.
3.1 Processi di zincatura differenziati
A seconda delle dimensioni, della forma e dell'uso previsto del pezzo, utilizziamo diversi metodi di zincatura:
| Tipo di processo | Scenario applicativo | Parametro tecnico | Durata in caso di corrosione (nebbia salina) |
|---|---|---|---|
| Zincatura a caldo | Telai per carichi pesanti | Spessore dello strato di zinco ≥85 μm (ASTM A123) | Circa 1500 ore prima della ruggine rossa |
| Zincatura a freddo | Meccanismi di precisione | Rivestimento zinco-alluminio ≥20 μm (ISO 1461) | ~800 ore prima della ruggine bianca |
| Diffusione dello zinco | Cavità interne complesse | Profondità dello strato di diffusione: 30–50 μm (DIN EN 13811) | Circa 2000 ore senza corrosione del metallo di base |
- Zincatura a caldoUtilizzato per grandi strutture e colonne che supportano carichi pesanti. Lo strato di zinco più spesso (≥85 μm) offre una protezione robusta.
- Zincatura a freddoIdeale per alberi o leveraggi sottili dove lo spessore minimo e le tolleranze precise sono fondamentali.
- Diffusione dello zinco (sherardizzazione): Adatto per cavità vuote—spesso presenti nei sottogruppi di movimentazione o reggiatura delle bobine—garantendo una copertura uniforme in aree difficili da placcare o rivestire con metodi convenzionali.
3.2 Progettazione del sistema di rivestimento composito
Oltre alla zincatura, applichiamo sistemi di verniciatura avanzati o a base di polimeri a parti specifiche che richiedono un aspetto estetico gradevole, una maggiore protezione di barriera o proprietà funzionali specializzate (ad esempio, resistenza chimica).
Struttura dello strato di rivestimento
-
Strato di conversione chimica
- Fosfato di zinco pellicola, 2–3 g/m² (ASTM B201)
- Migliora l'adesione tra il substrato metallico e i rivestimenti successivi.
-
Primer epossidico ricco di zinco
- Spessore del film secco: ~80 μm
- Adesione ≥5 MPa (ISO 4624)
- Riempie i microvuoti e fornisce un meccanismo di protezione catodica tramite particelle di zinco.
-
Finitura poliuretanica
- Fluorocarbonio autoriparante per una maggiore resistenza agli agenti atmosferici
- Resistenza all'invecchiamento QUV ≥6000 ore (ISO 11507)
Test chiave
- Resistenza agli urti: 50 kg·cm (ASTM D2794)
- Resistenza chimica: Immersione per 48 ore in H₂SO₄ al 5% e NaOH al 10% senza formazione di bolle o deterioramento del rivestimento (ISO 2812-1)
Questo approccio multistrato offre eccellenti proprietà di barriera , impedendo all'umidità e agli agenti corrosivi di raggiungere il substrato metallico. Inoltre, resiste meglio ai danni meccanici rispetto ai rivestimenti monostrato, in particolare nelle aree ad alto traffico o ad alto impatto della linea di confezionamento.
4. Trattamenti superficiali funzionali
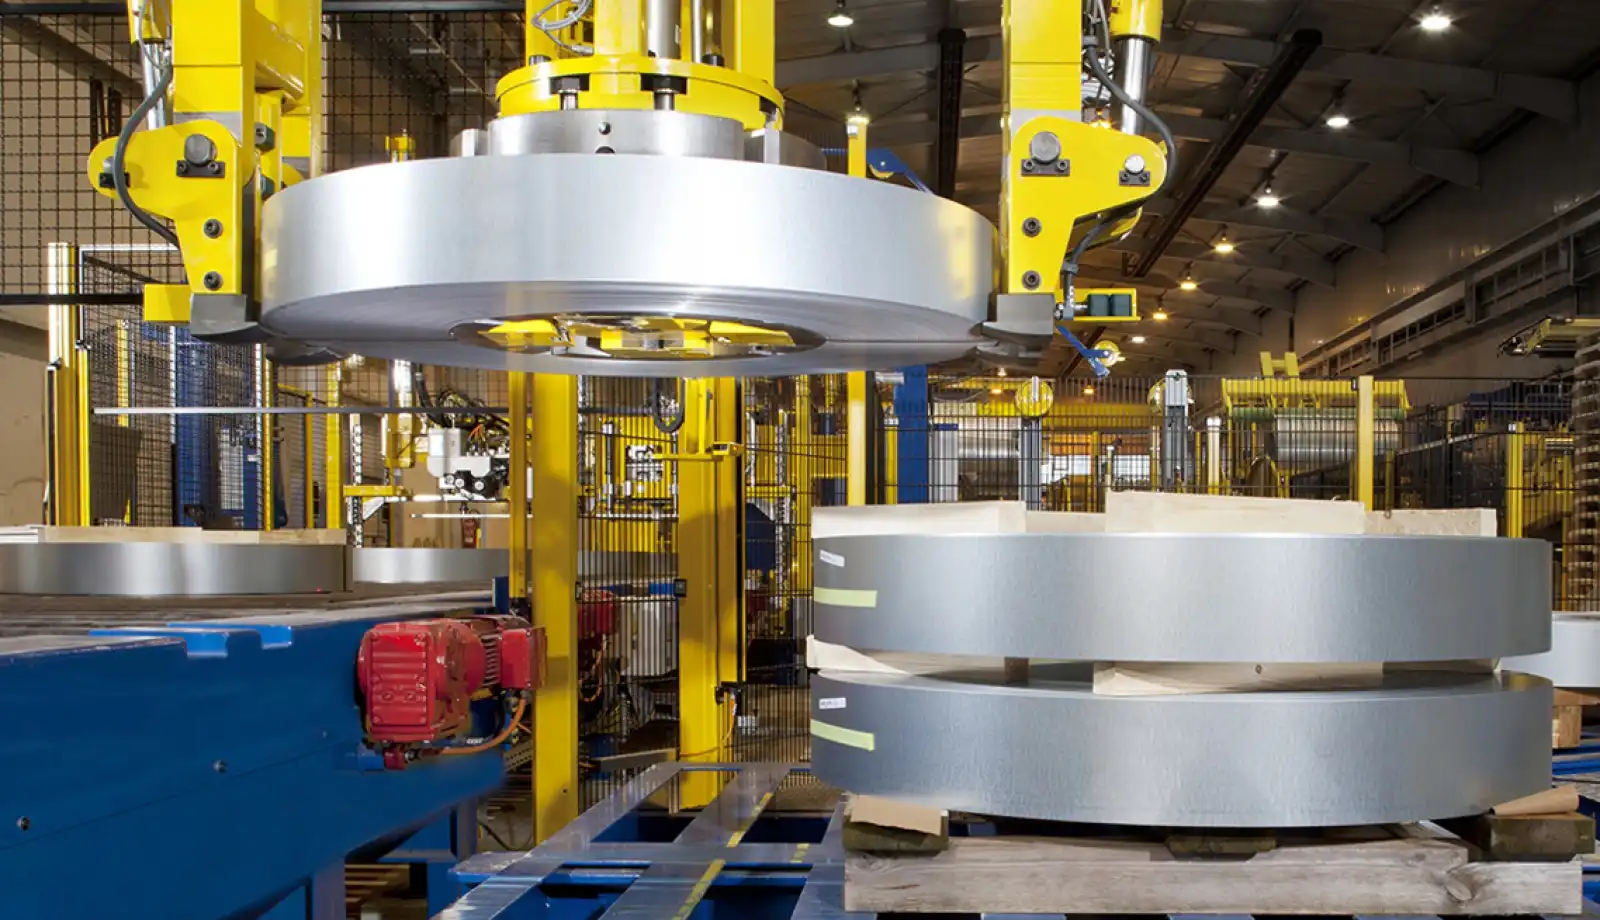
Sebbene la protezione dalla corrosione e la stabilità dimensionale siano indispensabili, alcuni componenti necessitano di ulteriori caratteristiche funzionali, come ad esempio un'ammortizzazione simile alla gomma , superfici antiscivolo o una maggiore resistenza all'usura . Due tecnologie significative utilizzate nel contesto delle linee di confezionamento delle bobine sono i rivestimenti compositi in gomma e gli strati ceramici applicati mediante spruzzatura al plasma.
4.1 Tecnologia di rivestimento composito in gomma
Applichiamo frequentemente rivestimenti in gomma a rulli, elementi di presa o paraurti che entrano in contatto con i bordi della bobina. Ciò garantisce una manipolazione delicata, una riduzione del rumore e un migliore controllo dell'attrito.
| Caratteristica | Gomma cloroprene | Gomma di silicone |
|---|---|---|
| Temperatura di esercizio | da -30 °C a 120 °C | da -60 °C a 250 °C |
| Adesione | ≥4.5 MPa (ASTM D429, Metodo B) | ≥3.8 MPa (richiede un primer specifico) |
| Resistenza all'abrasione | Abrasioni DIN <80 mm³ | Abrasioni DIN <50 mm³ |
| Caratteristica speciale | Rigonfiamento dovuto all'olio <5% (ASTM D471) | Angolo di contatto con l'acqua >150° (superidrofobicità nanomodificata) |
- Cloroprene (neoprene)Ideale per intervalli di temperatura moderati e per l'esposizione a oli/lubrificanti.
- Gomma di silicone: Utile in ambienti ad alta temperatura o dove idrofobo Sono preferibili superfici (idrorepellenti), in quanto riducono l'accumulo di contaminanti.
4.2 Rivestimenti ceramici applicati mediante spruzzatura al plasma
Per i componenti soggetti ad attrito estremo , alte temperature o agenti abrasivi , i rivestimenti ceramici offrono prestazioni superiori rispetto ai metalli e alle vernici convenzionali. Utilizziamo principalmente una materia prima nanoagglomerata di Al₂O₃–13%TiO₂ in un ambiente al plasma di Ar/H₂.
- Potenza: ~40 kW
- Efficienza di deposizione: 65% –70%
- Porosità: <2% (dopo la sigillatura)
- Microdurezza: ≥1100 HV0.3
Vantaggi in termini di prestazioni :
- Maggiore resistenza all'usuraGli strati ceramici possono aumentare la durata di servizio da 3 a 5 volte, soprattutto nelle zone di contatto di scorrimento.
- Resistenza all'erosione e alla cavitazioneVerificati tramite test ASTM G32, questi rivestimenti mostrano un miglioramento fino a 10 volte superiore nella resistenza all'erosione da cavitazione.
- Barriera TermicaLa bassa conduttività termica della ceramica contribuisce a proteggere il metallo sottostante dalle rapide fluttuazioni di temperatura.
5. Sistema di garanzia della qualità
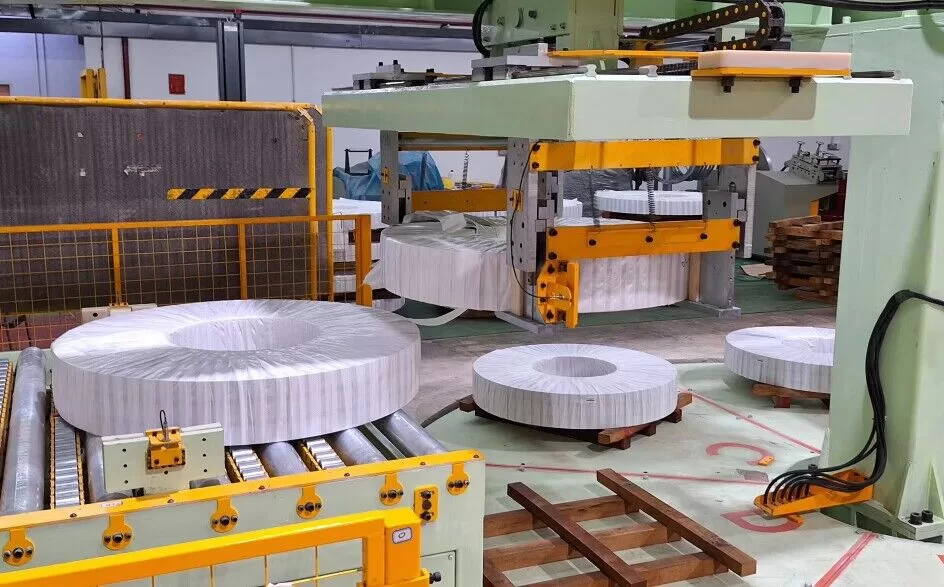
Per ottenere le prestazioni desiderate da una linea di confezionamento di bobine, sono necessari non solo una progettazione accurata e processi specializzati, ma anche una rigorosa verifica della qualità . Utilizziamo metodi di prova sia in laboratorio che in loco per confermare che ogni componente finito sia conforme a severi standard meccanici, chimici e ambientali.
5.1 Matrice per le prove di corrosione accelerata
Poiché la corrosione è una delle principali cause di fermo macchina non pianificato, replichiamo le condizioni di esercizio più severe attraverso una serie di test accelerati :
| Metodo di prova | Ambiente simulato | Criteri di accettazione |
|---|---|---|
| Nebbia salina neutra | Soluzione di NaCl al 5%, spruzzatura continua a 35 °C. | Formazione di ruggine rossa > 2000 ore (ASTM B117) |
| Corrosione ciclica | GMW14872, 80 cicli | Scorrimento per corrosione ≤ 2 mm (VDA 621-415) |
| Esposizione ad atmosfera industriale | Coupon per piattaforme marine | Tasso di corrosione annuale <6 μm (ISO 9223, Categoria C5-M) |
- Nebbia salina neutra (ASTM B117): Un test di riferimento standard per confrontare le prestazioni di diversi rivestimenti; il nostro obiettivo è ore ≥2000 di esposizione senza ruggine rossa per fotogrammi critici.
- Corrosione ciclica (GMW14872): Cicli ripetitivi di nebbia salina, umidità e asciugatura simulano le condizioni del mondo reale.
- Esposizione sul campoPer determinate linee di prodotto, posizioniamo campioni di prova in siti marittimi o industriali reali, verificandone le prestazioni in tempo reale per un periodo prestabilito.
5.2 Piattaforma di test funzionale
Oltre alla corrosione, le nostre successive fasi di lavorazione devono superare anche verifiche meccaniche e funzionali :
- TribologiaIl test sfera su disco (velocità di scorrimento di 0.5 m/s, carico di 50 N) misura il coefficiente di attrito e i tassi di usura in condizioni di laboratorio controllate.
- Shock termico: da –40 °C a +150 °C, 30 cicli (DIN EN 13523-13) per rilevare eventuali delaminazioni del rivestimento.
- Analisi elettrochimica: Polarizzazione potenziodinamica (misurazione del potenziale di pitting (E_b \ge +320) mV SCE) per valutare la capacità del rivestimento di resistere alla corrosione localizzata.
Grazie a questi test, ci assicuriamo che ogni lotto di componenti zincati, verniciati o rivestiti in gomma soddisfi le reali esigenze dell'ambiente di lavoro della linea di confezionamento delle bobine.
6. Confronto tecnico-economico
Dagli investimenti iniziali alla manutenzione a lungo termine e alla conformità ambientale , i metodi di lavorazione scelti influenzano in modo sostanziale i costi complessivi. Di seguito, un breve confronto tra un processo tradizionale e le nostre soluzioni innovative :
| Dimensione tecnica | Approccio tradizionale | Il nostro approccio ottimizzato | Benefici |
|---|---|---|---|
| Costo del ciclo di vita | ~1.8 RMB/ora·m² | ~1.2 RMB/ora·m² | Riduzione del 33% |
| Intervallo di manutenzione | ~12 mesi | ~36 mesi | Estensione 3× |
| Resistenza alla Corrosione | ISO12944C4 | Superamento della classificazione C5-M | Gamma di servizi ampliata |
| Velocità di trattamento superficiale | ~2.5 m²/ora | Circa 4.8 m²/h (irrorazione robotizzata) | Guadagno di efficienza del 92% |
- Costo del ciclo di vitaLe nostre tecniche avanzate di rivestimento e indurimento riducono la frequenza di sostituzione dei componenti, con conseguente risparmio sui costi di manodopera e sui tempi di inattività.
- Intervallo di manutenzioneGaranzia estesa da 12 a 36 mesi, grazie al miglioramento della resistenza alla corrosione e delle caratteristiche di usura.
- Grado di corrosione: Prestazioni migliorate rispetto allo standard ISO 12944 C4, raggiungendo livelli prossimi allo standard C5-M, e risulta adatto ad atmosfere aggressive in ambienti marini e industriali.
- Flusso di processo: integrando spruzzatura robotizzata and monitoraggio automatizzatoIn questo modo, raddoppiamo quasi la velocità di trattamento delle superfici, accelerando i tempi di realizzazione dei progetti.
7. Visualizzazione e tracciabilità dei dati
Data la complessità dei moderni processi di produzione e finitura, utilizziamo una serie di strumenti visivi e basati sui dati per comunicare i risultati in modo chiaro e garantire la piena tracciabilità:
- Sezione trasversale del rivestimento tramite microscopia elettronica
Mostra l'interfaccia di adesione tra il primer ricco di zinco e la finitura in poliuretano. - Pannelli per corrosione accelerata
Disposte in ordine cronologico per illustrare la tempistica della formazione di ruggine o bolle. - Immagini termografiche del processo di raddrizzamento
I cicli di feedback dinamici sono correlati con pressioni dei rulli and gradienti di temperatura. - Mappe tridimensionali della rugosità superficiale
Dimostrazione del miglioramento della topografia superficiale prima e dopo la lucidatura o la sigillatura (misurata nei parametri Sa e Sz).
Inoltre, applichiamo codici QR individuali a ciascun pezzo, collegando tutti i parametri di processo rilevanti (cicli di trattamento termico, misurazioni dello spessore del rivestimento, numeri di lotto) a un sistema digitale centralizzato. Ciò garantisce che ogni componente utilizzato nella linea di confezionamento delle bobine abbia una cronologia completa di produzione e collaudo.

8. CONCLUSIONE
La fase di ulteriore lavorazione dei componenti della linea di confezionamento delle bobine è fondamentale per migliorare le prestazioni complessive, l'affidabilità e la durata del sistema. Integrando tempra a induzione ad alta frequenza , raddrizzatura idraulica di precisione, metodi di distensione, zincatura differenziata, rivestimenti multistrato e trattamenti funzionali (gomma o ceramica), conferiamo alle macchine imballatrici, reggiatrici e impilatori una maggiore resistenza strutturale e protezione dalla corrosione.
Contemporaneamente, test di qualità approfonditi, che spaziano dalle camere di corrosione accelerata alle valutazioni tribologiche in tempo reale, verificano che le nostre innovazioni di processo offrano miglioramenti tangibili in termini di efficienza dei costi, intervalli di manutenzione più lunghi e adattabilità ambientale. I dati reali dimostrano che questi metodi di finitura avanzati possono ridurre i costi del ciclo di vita di oltre il 30%, minimizzando al contempo i tempi di inattività grazie a intervalli di manutenzione prolungati.
Guardando al futuro, la crescente domanda di attrezzature per la movimentazione di bobine ad alta integrità, in grado di resistere a condizioni più aggressive con interventi minimi, continuerà a spingere i produttori verso materiali, processi e protocolli di test all'avanguardia. Rimanendo all'avanguardia nell'innovazione dei rivestimenti , nell'ingegneria delle superfici e nella tracciabilità digitale, garantiamo che le linee di confezionamento delle bobine non solo soddisfino gli attuali standard di settore, ma siano anche solidamente preparate ad affrontare le sfide future.
In sostanza, la sinergia tra le migliori pratiche di progettazione meccanica, i moderni processi di finitura e una rigorosa validazione costituisce la base di una linea di confezionamento di bobine affidabile e durevole. Che si tratti di affrontare le condizioni estreme degli ambienti marini o le esigenze di routine di un magazzino industriale, questi componenti meticolosamente lavorati rispecchiano il principio cardine di The Fabricator: una lavorazione precisa e durevole che garantisce risultati costanti giorno dopo giorno.
-
Esplora questo link per capire come la termografia a infrarossi FLIR migliora la precisione nei processi di riscaldamento a induzione. ↩
-
Scopri la scienza che si cela dietro il risparmio energetico nel riscaldamento a induzione e il suo impatto sull'efficienza e sulla riduzione dei costi. ↩
-
Scopri i vantaggi di un elevato stress di compressione residuo nel migliorare la durata e le prestazioni dei componenti. ↩