1. introduzione
Nell'industria metallurgica contemporanea, le bobine di acciaio sono tra i prodotti più complessi dal punto di vista logistico e più critici per la sicurezza. La loro massa considerevole, i bordi delicati e le esigenze di trasporto richiedono soluzioni di imballaggio affidabili ed efficienti. Una linea di imballaggio per bobine ben progettata è tipicamente composta da (1) una macchina per l'imballaggio delle bobine, (2) una macchina per la reggiatura delle bobine e (3) una macchina per l'impilamento delle bobine, ciascuna azionata da una combinazione di motori elettrici, servomotori e attuatori idraulici. A supporto dell'intera operazione vi è un sofisticato sistema di controllo a logica programmabile (PLC) che coordina i movimenti, regola la velocità tramite azionamenti a frequenza variabile (VFD) e gestisce il controllo avanzato del movimento tramite servomotori.
Questo documento si concentra sulla fase di assemblaggio nella procedura di produzione di una linea di confezionamento di bobine. L'obiettivo è fornire a clienti e stakeholder una chiara comprensione del meticoloso processo, che copre ogni aspetto, dall'integrazione dei sottocomponenti ai controlli di qualità finali, evidenziando al contempo le norme di progettazione meccanica, gli standard di sicurezza e le filosofie di gestione dell'intero ciclo di vita. L'accento è posto sulla rigorosa pianificazione, esecuzione e verifica di ogni fase di assemblaggio, in conformità con gli standard ingegneristici internazionali quali ISO 12100, EN 415-8 (sicurezza delle macchine per il confezionamento) e le linee guida GB/T, garantendo l'eccellenza operativa a lungo termine.
2. Assemblaggio: un'integrazione meticolosa dei sistemi
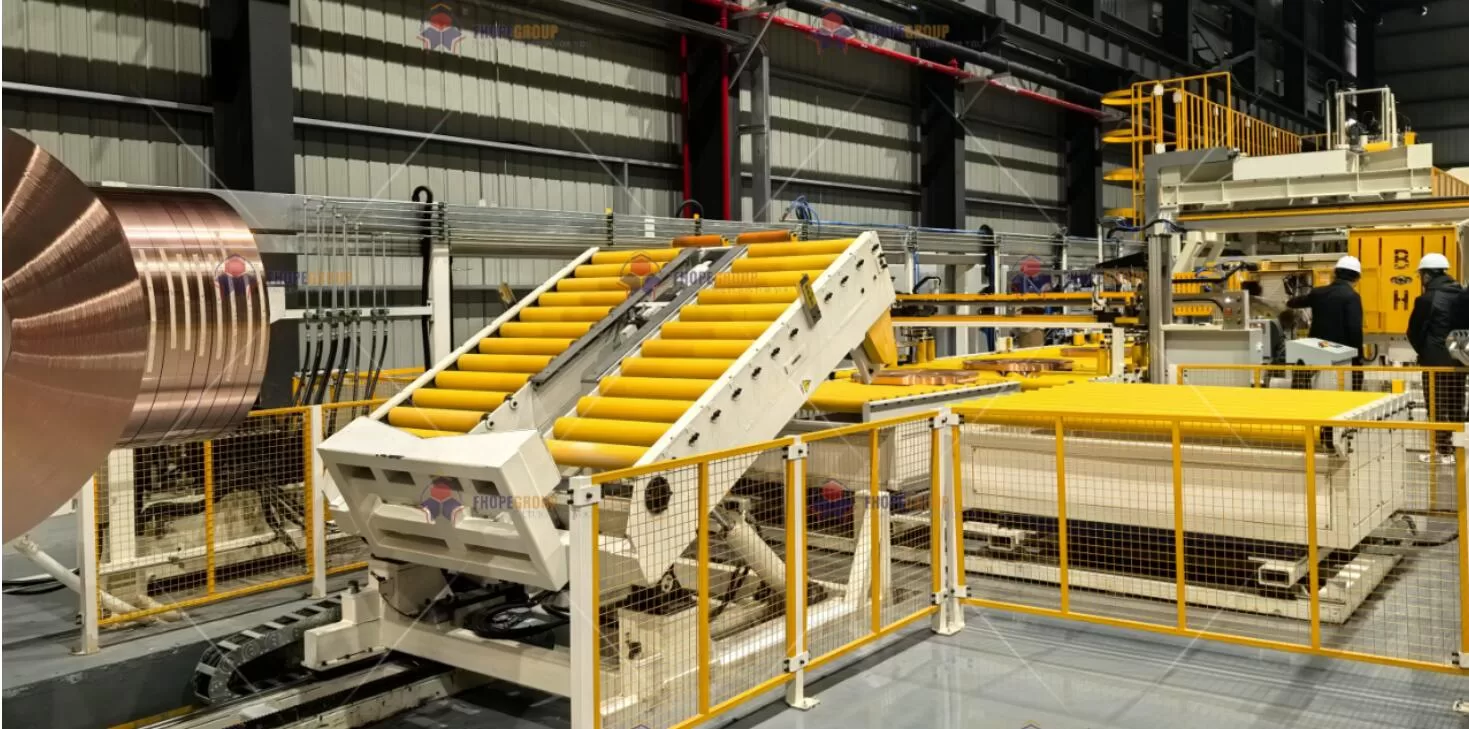
L'assemblaggio è la fase in cui singoli moduli, parti lavorate su misura e componenti standard convergono in un sistema pienamente operativo. Nel caso di una moderna linea di confezionamento di bobine, questi moduli includono spesso:
-
Moduli di trasporto bobine
- Rulli motorizzati, binari di guida o tornelli per posizionare la bobina.
- Strutture di supporto realizzate in acciaio ad alta resistenza per sostenere il peso delle bobine.
-
Unità di reggiatura e avvolgimento
- Teste di reggiatura elettriche e pneumatiche per il controllo della tensione.
- Unità di avvolgimento con film estensibile o bracci avvolgitori azionati da servomotori per ottenere una sovrapposizione uniforme.
-
Sistemi di attuazione idraulica
- Cilindri per il bloccaggio verticale e orizzontale.
- Centraline idrauliche progettate per mantenere pressione e portata stabili.
-
Azionamenti elettrici e quadri di controllo
- PLC per il controllo logico integrato.
- Inverter per la gestione della velocità dei motori.
- Azionamenti servoassistiti per movimenti di alta precisione.
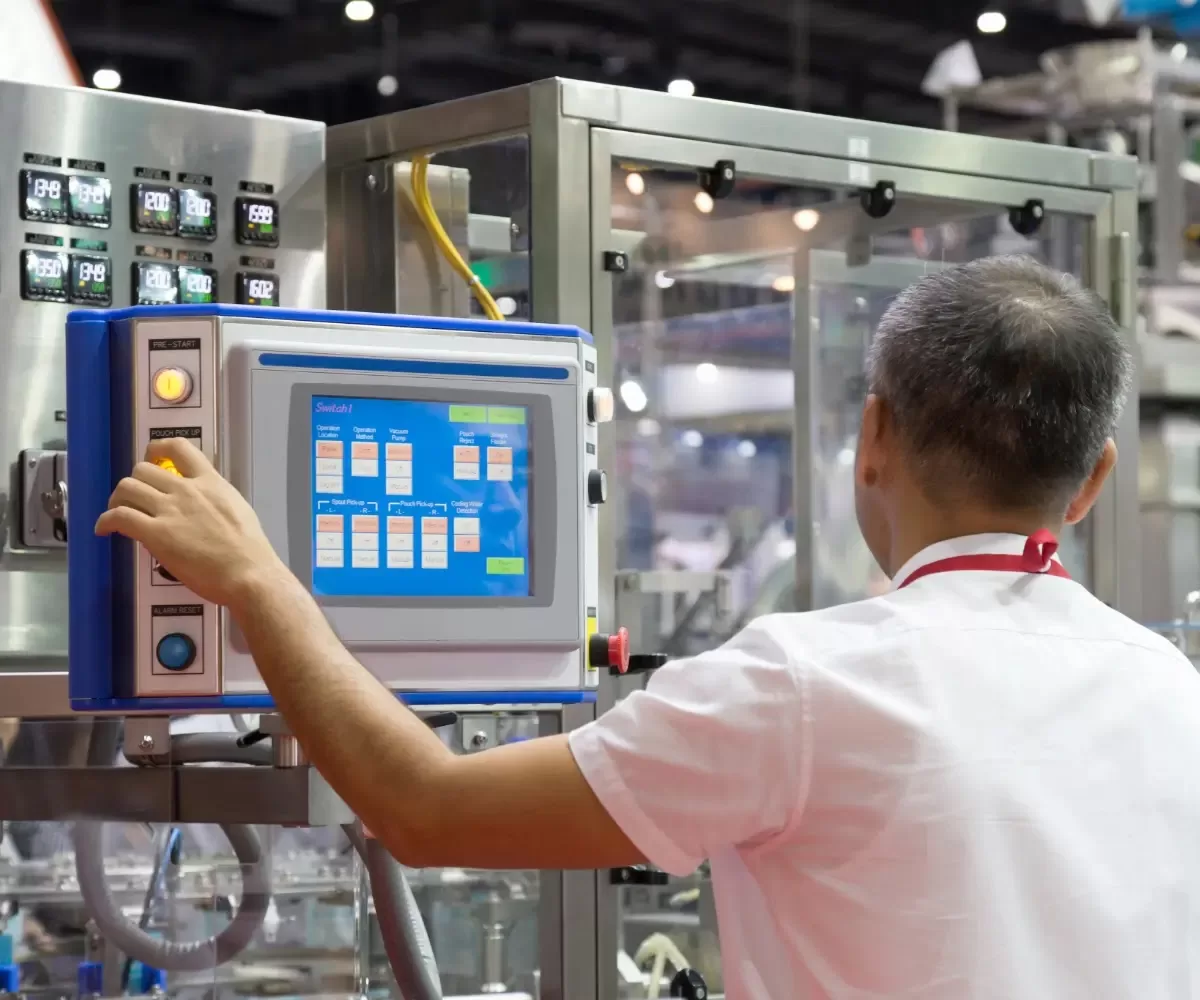
- Interfacce uomo-macchina (HMI) per l'inserimento e il monitoraggio da parte dell'operatore.
-
Meccanismi di sicurezza e protezione
- Barriere fotoelettriche, arresti di emergenza e relè di sicurezza.
- Protezioni e coperture meccaniche per elementi rotanti.
Durante l'assemblaggio, questi componenti vengono posizionati e fissati meticolosamente secondo la documentazione di progetto, garantendo il rigoroso rispetto delle tolleranze meccaniche, della distribuzione del carico e dei criteri di allineamento. Un controllo accurato di tutti i collegamenti, siano essi terminali elettrici, raccordi idraulici o elementi di fissaggio meccanici, salvaguarda l'integrità del sistema.
3. Norme di progettazione meccanica e considerazioni preliminari all'assemblaggio
3.1 Selezione strutturale e dei materiali
Dal punto di vista dell'affidabilità strutturale, una linea di confezionamento di bobine deve resistere ai carichi dinamici causati dalle operazioni di trasferimento, sollevamento e reggiatura delle bobine. Pertanto, i materiali vengono selezionati in base alla resistenza alla fatica e alla corrosione. I criteri comuni includono:
- Acciaio legato ad alta resistenza1 (ad esempio, 42CrMo) per alberi di trasmissione, giunti e telai portanti.
- Polimeri resistenti all'usura2 (ad esempio, poliuretano o materiali compositi rinforzati) per i rulli di guida e i punti di contatto.
- Lamiere di acciaio zincato o Aluzinc (conforme alla norma EN 10346) per pannelli esterni e coperture protettive resistenti alla corrosione in ambienti ad alta umidità o corrosivi.
Inoltre, i team di ingegneri conducono analisi dei modi e degli effetti dei guasti (FMEA) 3 per identificare potenziali punti deboli in componenti come tubi idraulici, isolamento del servomotore o accoppiamento degli ingranaggi. Questo approccio basato sul rischio garantisce che i materiali e le caratteristiche di progettazione scelti affrontino i rischi operativi fin dal primo giorno.
3.2 Tolleranze e controlli dimensionali
Prima di essere assemblato, ogni componente viene sottoposto a un rigoroso controllo dimensionale:
- Tolleranze di forma e posizione: Generalmente controllato secondo la norma GB/T 1184 o standard ISO equivalenti. Ad esempio, l'allineamento coassiale degli alberi di azionamento dei servomotori è mantenuto entro ±0.02 mm per ridurre al minimo vibrazioni e rumore.
- Requisiti di finitura superficiale: Fondamentale per le superfici di accoppiamento, garantisce che l'attrito e l'usura non superino i limiti di progetto.
Ove necessario, strumenti di metrologia avanzati, come i laser tracker o le macchine di misura a coordinate (CMM), verificano la geometria complessa. Ciò garantisce che, quando i sottocomponenti arrivano alla stazione di assemblaggio, soddisfino o superino le specifiche meccaniche necessarie per un'integrazione di alta precisione.
4. Il flusso di lavoro dell'assemblaggio principale
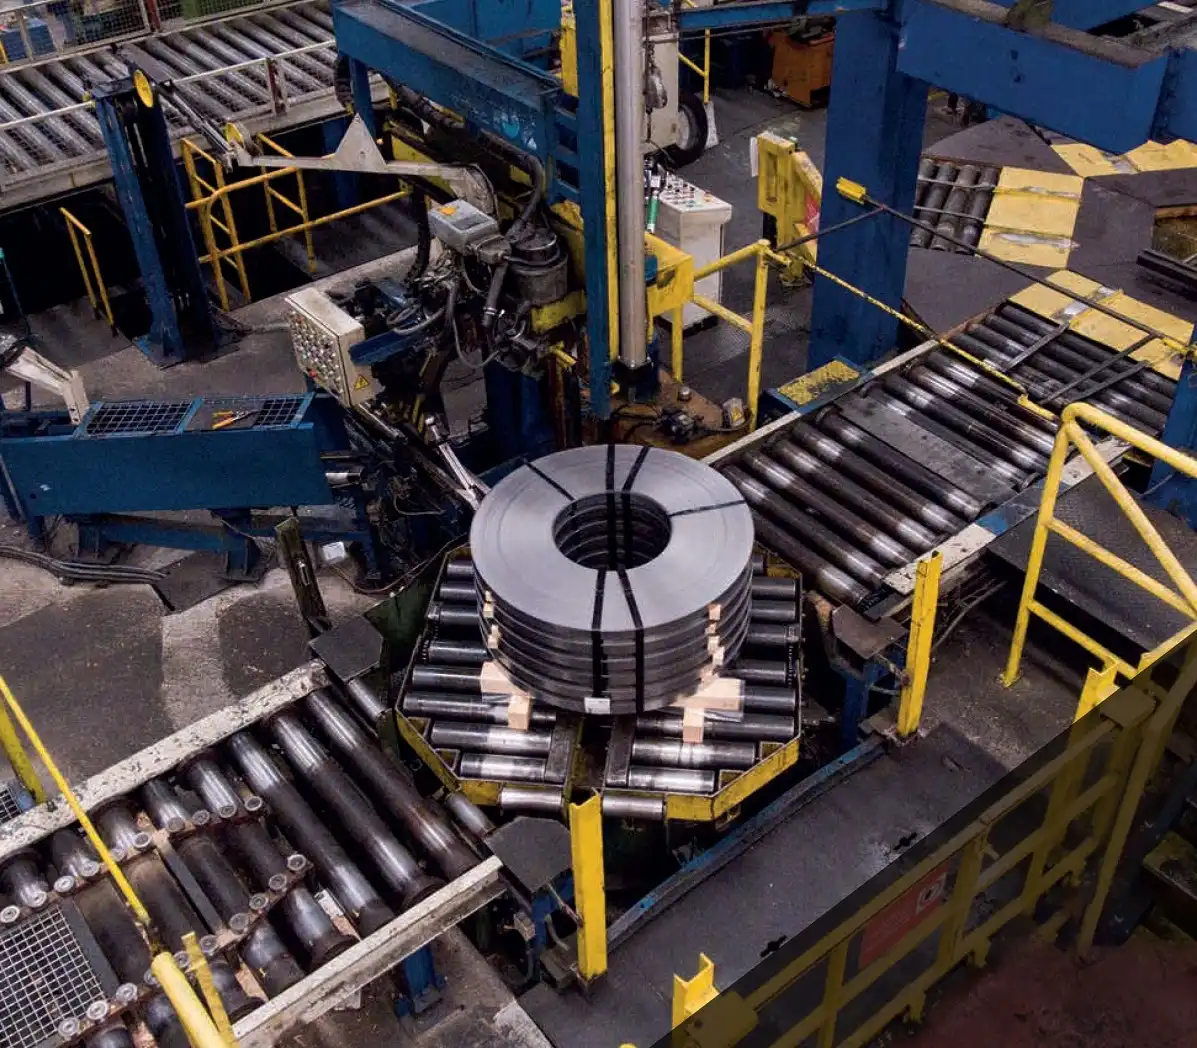
Un sistema di assemblaggio per linee di confezionamento di bobine è generalmente strutturato in diverse fasi chiave:
-
Telaio di base e configurazione della struttura primaria
- Allineare e livellare il telaio principale utilizzando dispositivi di livellamento di precisione.
- Verificare la planarità e la rigidità strutturale per mantenere punti di riferimento corretti.
-
Montaggio del sottogruppo
- Installare i piani a rulli, i dispositivi di tensionamento e le unità di rotazione, ciascuno imbullonato e bloccato a fori preforati in base a un progetto 3D.
- Utilizzare chiavi dinamometriche per serrare i bulloni ai valori di coppia specificati nella distinta base (BOM) del progetto.
-
Integrazione del sistema idraulico
- Installare centraline idrauliche, serbatoi e tubazioni seguendo le linee guida ISO 4413 per recipienti a pressione e tubi flessibili.
- Instradare tubi flessibili e rigidi con ampi raggi di curvatura, fissarli con fascette e verificare la presenza di potenziali punti di abrasione.
- Eseguire test di pressione preliminari su ciascun circuito per individuare eventuali perdite o raccordi non conformi.
-
Cablaggio elettrico e di controllo
- Posizionare PLC, VFD, servoazionamenti e contattori all'interno di quadri elettrici con grado di protezione IP54 o superiore (IEC 60529).
- Per ridurre al minimo le interferenze elettromagnetiche, instradare i cavi ad alta e bassa tensione in canaline portacavi separate.
- Terminare i segnali di controllo sui moduli I/O del PLC, assicurandosi che i cavi per il feedback dell'encoder dai servomotori siano schermati.
-
Calibrazione del movimento e allineamento dei servomotori
- Accoppiare i servomotori ai riduttori o alle viti a ricircolo di sfere (se presenti) con un disallineamento angolare o di offset minimo.
- Eseguire procedure di calibrazione, spesso con l'ausilio di laser o comparatori, per confermare l'allineamento entro ±0.02 mm, riducendo al minimo le sollecitazioni sul servomotore.
- Utilizzare gli strumenti raccomandati dal produttore (ad esempio, staffe di allineamento offset) per garantire un montaggio meccanico robusto.
-
Messa in servizio del sottosistema
- Accendere sequenzialmente ciascun modulo, verificando il senso di rotazione del motore, i segnali dei sensori e le pressioni idrauliche.
- Convalidare i comandi HMI di base per la corsa manuale, gli arresti di emergenza e le transizioni in modalità automatica.
-
Controlli di qualità in corso di processo (IPQC)
- Ispezionare le aree critiche utilizzando liste di controllo che includano valori di coppia, giochi meccanici, posizionamento della staffa del sensore, percorso della tubazione dell'olio, ecc.
- Segnalare eventuali discrepanze di assemblaggio per una correzione immediata. Ciò potrebbe comportare la regolazione della base del motore o il riposizionamento della staffa del sensore ottico.

5. Interazione idraulica ed elettrica
5.1 Requisiti del sistema idraulico
In una linea di confezionamento di bobine, il sistema idraulico è fondamentale per fornire la forza necessaria a bloccare e sollevare le bobine pesanti. Le principali problematiche da considerare includono:
- Stabilità della pressioneIl sistema deve mantenere le fluttuazioni di pressione entro ±1.5% del valore di riferimento per garantire forze di serraggio costanti.
- Controllo della contaminazioneLa pulizia dell'olio viene monitorata secondo gli standard ISO 4406 o NAS 1638. Un requisito tipico potrebbe essere la classe 6 dello standard NAS 1638 per la protezione di servovalvole o valvole proporzionali sensibili.
Per ridurre i tempi di ciclo, il sistema idraulico può incorporare accumulatori che immagazzinano energia e forniscono un flusso istantaneo. Tutti i raccordi, le guarnizioni e i tubi flessibili sono generalmente conformi agli standard SAE o DIN, garantendo la loro capacità di resistere a temperature, pressioni e vibrazioni tipiche degli ambienti industriali più difficili.
5.2 Precisione del controllo elettrico
Laddove i sistemi idraulici forniscono la forza bruta, i controlli elettrici offrono la precisione. Le moderne linee di confezionamento in bobina si basano in gran parte su:
-
Controllo PLC
- Gestisce i blocchi di sicurezza tra le varie stazioni (imballaggio, reggiatura, impilamento).
- Monitora il feedback dei sensori (interruttori di prossimità, fotocellule, celle di carico) per orchestrare flussi di lavoro completamente automatizzati.
- Implementa la logica di sicurezza (arresto di emergenza, barriere e allarmi).
-
Azionamenti a frequenza variabile (VFD)
- Controllo della velocità dei motori a induzione che azionano nastri trasportatori o teste rotanti.
- Ottimizza il consumo energetico regolando la velocità di funzionamento del motore in base alle esigenze del processo.
-
Servoazionamenti e motori
- Consente movimenti precisi per l'avvolgimento dei bracci, la reggiatura delle teste o il posizionamento delle bobine.
- Raggiungere una precisione e una ripetibilità sub-millimetriche per attività come la tensione della pellicola.
Durante l'assemblaggio, i tecnici controllano meticolosamente il percorso dei cavi e le procedure di messa a terra per ridurre al minimo il rumore elettrico, soprattutto per i sistemi servoassistiti che richiedono segnali di encoder puliti per mantenere circuiti di controllo precisi.
6. Protocollo di collaudo e messa in servizio
Una volta completati gli assemblaggi meccanici, idraulici ed elettrici, il sistema entra in una rigorosa fase di collaudo prima della spedizione o dell'installazione in loco:
-
Prova senza carico
- Verifica il libero movimento di tutti i componenti (rulli, morsetti, bracci rotanti) senza introdurre la bobina vera e propria.
- Test per rilevare possibili collisioni, vibrazioni anomale o posizioni non calibrate dei sensori.
-
Test funzionali dei sottosistemi
- Servosistema: Verificare le sequenze di azzeramento, eseguire la corsa a velocità diverse, confermare la precisione del posizionamento con un comparatore a quadrante o un misuratore laser.
- Sistema IdraulicoAzionare i morsetti e i sollevatori prima a bassa pressione, poi procedere alla pressione di esercizio nominale. Verificare la presenza di perdite o cali di pressione.
- Sistemi di sicurezza: Convalidare la funzionalità dell'arresto di emergenza, controllare le fotocellule e le barriere fotoelettriche, confermare che il PLC porti immediatamente il sistema in uno stato di sicurezza al rilevamento di un guasto.
-
Caricare i test
- Introdurre bobine reali o simulate (tramite blocchi di peso o manichini) per replicare le condizioni operative.
- Monitorare la coppia, la corrente del motore e la temperatura dell'olio durante cicli prolungati per garantire che il progetto sia in grado di gestire le normali esigenze di produzione.
-
Verifica del tempo di ciclo e della produzione
- Registra i tempi di ciclo per ogni operazione di confezionamento. Ad esempio, una linea di confezionamento potrebbe essere progettata per gestire fino a 60 bobine all'ora.
- Verificare che il sistema sia in grado di soddisfare o superare i requisiti di produttività del cliente senza compromettere la sicurezza o la qualità del prodotto.
-
Prove di accettazione finali (FAT)
- Eseguire una prova completa alla presenza del cliente o degli enti di certificazione.
- Fornire prove documentate di conformità: tabelle delle capacità della macchina, dati SPC (Controllo Statistico di Processo) e rapporti di prova che confermino la prontezza funzionale.
7. Controllo di qualità e documentazione
7.1 Punti di controllo della qualità
Durante le fasi di assemblaggio e messa in servizio, alcuni punti di controllo sono fondamentali per il rispetto del piano di gestione della qualità:
-
Controlli dimensionali
- Eseguito in fase di pre-assemblaggio e post-assemblaggio per confermare deviazioni minime.
- Criteri di accettazione tipici: planarità di ±0.1 mm/m, allineamento angolare di ±0.2° per le staffe.
-
Verifica del fissaggio meccanico
- Verifiche della coppia mediante strumenti calibrati, facendo riferimento ai valori specificati nel progetto.
-
Prove di tenuta idraulica
- Pressurizzare le tubazioni a una pressione pari a 1.25-1.5 volte la normale pressione di esercizio, mantenendo il valore impostato per una durata specificata e ispezionando tutti i giunti.
-
Prove di continuità elettrica e di isolamento
- Utilizzare i megohmmetri per assicurarsi che la resistenza di isolamento raggiunga o superi le soglie previste (spesso >1 MΩ a 500 Vdc).
- Verificare la corretta messa a terra per evitare l'accumulo di elettricità statica o il rischio di scosse elettriche.
-
Integrità del software
- Controllo sicuro delle versioni per i programmi PLC e HMI, convalidato secondo gli standard IEC 61131-3.
- Logica di backup su repository offline per garantire la tracciabilità.
7.2 Documentazione e tracciabilità
Tutti i dati relativi all'assemblaggio, al collaudo e all'ispezione vengono documentati per fornire una cronologia completa delle apparecchiature. Le aziende moderne si affidano spesso a software di gestione del ciclo di vita del prodotto (PLM) (ad esempio, Siemens Teamcenter o PTC Windchill) per mantenere la cronologia delle revisioni, i dati CAD e i risultati dei test. Ciò garantisce:
- TracciabilitàOgni linea di confezionamento delle bobine può essere tracciata tramite numero di serie e data di produzione, collegandola all'esatta configurazione di azionamenti, motori e unità idrauliche.
- Garanzia e manutenzioneGli operatori possono consultare i registri di assemblaggio originali per velocizzare la sostituzione o l'aggiornamento dei componenti.
- Miglioramento continuoIl feedback ricevuto dal servizio di assistenza sul campo viene integrato nelle future iterazioni di progettazione.

8. Enfasi sulla sicurezza e sulla conformità
Oltre alla produttività e alle prestazioni meccaniche, la sicurezza riveste un ruolo di primaria importanza. La linea di confezionamento in bobina deve essere conforme a diverse normative, come la EN 415-8 (sicurezza delle macchine per l'imballaggio) e la ISO 12100 (sicurezza delle macchine - concetti di base e principi generali).
-
Valutazioni dei rischi
- Effettuate durante le prime fasi di progettazione per identificare punti di schiacciamento, zone di rischio di compressione o pericoli di espulsione.
- Mitigato tramite protezioni fisiche, porte di accesso interbloccate, logica di sicurezza PLC e sensori a prova di guasto.
-
Formazione operatore
- Fornisce istruzioni sulle sequenze di avvio/arresto, sulle procedure di emergenza e sulla risoluzione dei problemi di base.
- Si concentra sul corretto caricamento e scaricamento delle bobine per prevenire infortuni dovuti a cadute o rotolamenti.
-
Linee guida per la manutenzione
- Incoraggia l'adozione dei protocolli di blocco-etichettatura (LOTO).
- Descrive gli intervalli per i test del fluido idraulico, i controlli della tensione della cinghia del motore e le verifiche diagnostiche del PLC.
9. Assistenza a vita e manutenzione predittiva
9.1 Affidabilità a lungo termine
Raggiungere un elevato tempo medio tra i guasti (MTBF) è fondamentale per garantire tempi di inattività minimi in programmi di produzione impegnativi. Le strategie di progettazione per raggiungere un MTBF ≥ 10,000 ore spesso includono:
- Selezione di componenti robustiMotori e servomotori di marche rinomate, testati per garantire un'affidabilità di livello industriale.
- Architetture di sistema ridondantiI moduli chiave, come gli alimentatori o i sistemi di sensori, integrano funzionalità di ridondanza o di sostituzione rapida.
9.2 Manutenzione predittiva e integrazione IoT
Con l'avvento delle pratiche dell'Industria 4.0, molte linee di confezionamento di bobine ora dispongono di un sistema di monitoraggio delle condizioni in tempo reale:
- Sensori di vibrazioneMonitora lo stato di salute dei cuscinetti in motori, riduttori o rulli tenditori. Anomalie negli spettri di vibrazione possono preannunciare guasti meccanici.
- Sensori di contaminazione dell'olioValuta i livelli di pulizia in tempo reale, attivando la sostituzione del filtro prima che l'accumulo di fanghi danneggi le valvole.
- Analisi dei DatiI PLC o i PC industriali registrano i dati operativi (conteggio dei cicli, codici di errore, correnti dei motori). Questi dati vengono analizzati tramite software specializzati (ad esempio, Beckhoff TwinCAT o Rockwell Historian) per ottenere informazioni predittive.
10. Osservazioni conclusive
Il processo di assemblaggio di una linea di confezionamento di bobine integra ingegneria meccanica, progettazione idraulica, integrazione elettrica e sistemi di controllo avanzati in un impianto coeso e ad alte prestazioni. Ogni singola fase, dall'allineamento di un servomotore alla sigillatura di un giunto idraulico, richiede il rigoroso rispetto delle norme di progettazione, delle tolleranze dimensionali e dei controlli di qualità. Grazie all'integrazione di logiche PLC all'avanguardia , servomotori e diagnostica in tempo reale, la linea si evolve in una soluzione a prova di futuro, in grado di adattarsi alle mutevoli esigenze di produzione.
Punti chiave :
- Ingegneria olisticaLa selezione dei materiali, l'integrità strutturale e flussi di lavoro ingegneristici solidi sono alla base dell'affidabilità.
- Assemblaggio di precisioneLa meticolosa attenzione all'allineamento, alla coppia e alla calibrazione garantisce un funzionamento regolare e una maggiore durata.
- Sicurezza e conformità: Conformità a codici internazionali (ISO, EN, GB/T) Fornisce un solido quadro di riferimento per la prevenzione dei rischi.
- Supporto del ciclo di vita: Dalla verifica della progettazione a manutenzione predittivaIl processo di assemblaggio pone le basi per un ciclo di vita operativo a basso rischio e altamente efficiente.
Seguendo queste best practice e adottando un approccio incentrato sulla qualità, sia i produttori che gli utenti finali possono sfruttare appieno i vantaggi di una linea di confezionamento di bobine ad alta produttività e ben assemblata. Il risultato è un sistema che non solo soddisfa i parametri di prestazione, ma offre anche robuste caratteristiche di sicurezza, manutenzione semplificata e documentazione tracciabile: aspetti fondamentali nell'odierno mercato competitivo della lavorazione dei metalli.
Nota finale:
Questa procedura di produzione per l'assemblaggio di una linea di confezionamento di bobine è intesa come guida tecnica per il cliente. Valori, standard e metodi specifici possono essere modificati in base alle normative locali, alle esigenze del cliente e ai continui progressi tecnologici. Consultare sempre la documentazione tecnica del progetto e i disegni certificati per le direttive più recenti e accurate.
-
Scopri i vantaggi dell'acciaio legato ad alta resistenza, tra cui la sua durata e le prestazioni in ambienti difficili. ↩
-
Scopri come i polimeri resistenti all'usura possono prolungare la durata dei macchinari e ridurre i costi di manutenzione. ↩
-
Scopri come l'FMEA aiuta a identificare i rischi e a migliorare l'affidabilità dei progetti ingegneristici. ↩