Գործադիր ամփոփում Նեղ կտրվածքով կծիկները առանձնանում են չպաշտպանված, ճշգրիտ կտրված եզրերով, որոնք բացառիկ զգայուն են եզրային ալիքների, փոսիկների և աստղադիտակային վնասների նկատմամբ՝ սովորական վերգետնյա կռունկով բարձրացման կամ ձեռքով կեռիկով տեղափոխման ժամանակ: Սինխրոնացված ավտոմատացված գիծը՝ ճեղքված կծիկները ճշգրիտ շարժվող գլանաձև փոխադրիչների վրա պահելը՝ սկսած ներքևից և կենտրոնացումից մինչև առանցքային սեղմում, ուղեծրային փաթեթավորում և ավտոմատացված դարսում, վերացնում է եզրերի հետ շփման կարևորագույն վտանգի կետերը: Այս տեխնիկական ակնարկը մանրամասնում է FHOPE ճեղքված կծիկների փաթեթավորման գծի ֆունկցիոնալ հաջորդականությունը, կծիկների դինամիկ քաշի հաշվարկները, CE/OSHA անվտանգության կառավարումը և գծի գնման համար դաշտում փորձարկված տեխնիկական մատրիցը:
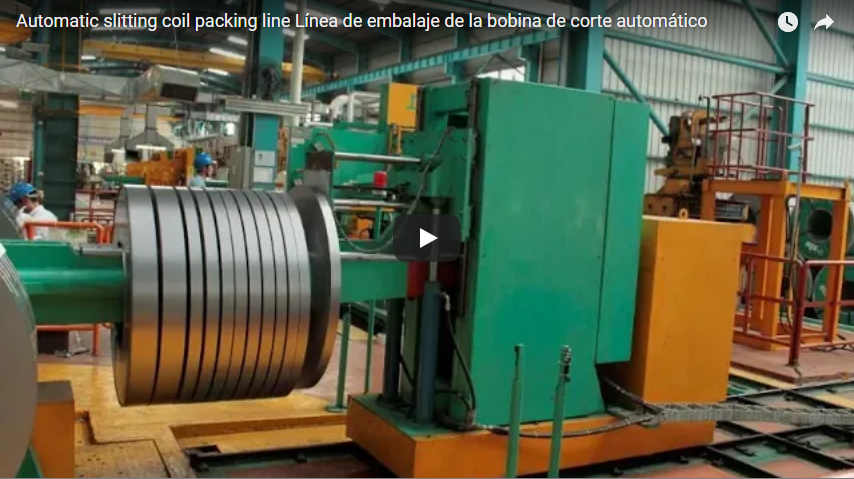
[Տեսանյութի ներկառուցված տարբերակ]
Տեխնիկական գործընթացի ակնարկ
Ավտոմատացված փաթեթավորման գիծը միավորում է նյութերի մշակումը, 90°-ով իջեցումը, էլեկտրական գլանաձև տեղափոխումը և աչքի միջով փաթեթավորումը միասնական ծրագրավորվող փոխանցման համակարգում:
[Slitter Recoiler / Turnstile]
              │ (Eye-Horizontal)
              ▼
[90° Hydraulic Downender] ───► [Centering & Infeed Conveyor] (Eye-Vertical)
                                               │
                                               ▼
[Palletizing / Stacking Station] ◄─── [Through-the-Eye Wrapping Station]
Կտրուկային պարույրները սկսվում են կտրող պտտվող դռան վրա՝ աչքի պես հորիզոնական դիրքով: Հիդրավլիկ իջեցնող համակարգը վերցնում է մեկ կամ դարսված պարույրները՝ դրանք 90°-ով վերակողմնորոշելով՝ աչք-երկինք (աչքի պես ուղղահայաց) կողմնորոշմամբ՝ ծանր բեռնատար գլանաձև փոխակրիչի վրա:
Փաթեթավորման կայանում ինդեքսավորվելուց հետո՝
- Կենտրոնացնող գլանները հավասարեցնում են կծիկի անցքը ուղեծրային օղակի առանցքի հետ։
- Վերևում գտնվող պնևմատիկ/հիդրավլիկ կայունացնող լծակները իջնում են կծիկի մակերեսին՝ ներքին շերտի սահումը կամ պտույտը կանխելու համար։
- Պտտվող մաքոքը անցնում է ներքին տրամագծով (ID)՝ նախապես ձգված թաղանթը կամ պաշտպանիչ թուղթը քսելու համար։
- Հերմետիկ կծիկը լիցքաթափվում է հոսանքն ի վար՝ դեպի միջանկյալ բուֆերային, ավտոմատացված դարսման կամ ամրացման գոտիներ։
Ինչպես է գիծը գործում
Համակարգը պահպանում է յուրաքանչյուր կծիկի տակ անընդհատ ֆիզիկական հենարան՝ ժամանումից մինչև վերջնական բեռնաթափում, վերացնելով միջանկյալ կռունկի բարձրացումները, C-աձև կեռիկի քերծվածքները և պատառաքաղի և բեռնատարի ատամների շփումը։
Քայլ առ քայլ արտադրական հոսք
| Քայլ | Մեքենայի շահագործում | Տեխնիկական պարամետրերի |
|---|---|---|
| Նվազեցում և ներհոսք | Հիդրավլիկ թեքման տակդիրը կծիկը հորիզոնական մանդրելից ուղղահայաց առանցքի (աչքավոր վերև) է տեղափոխում էլեկտրական գլանների վրա։ | 90° թեքման ցիկլ՝ 15–25 վրկ; մեղմ կանգառի հիդրավլիկ դանդաղեցում։ |
| Անիվավոր փոխադրում | Պոլիուրեթանային թևքերով գլանները աչքով վերև ուղղված կծիկները ուղղորդում են դեպի ներքևի հոսանքի կայանները։ | Ինվերտորով աշխատող փոփոխական արագություն՝ 6–18 մ/րոպե։ |
| Կենտրոնացում և ամրացում | Երկկողմանի պնևմատիկ կենտրոնացման գլանները հավասարեցնում են կծիկի անցքը, իսկ ուղղահայաց ամրացումը կայունացնում է շերտի եզրերը։ | Կարգավորելի սեղմման ուժ՝ 2.0–15.0 կՆ՝ կախված կծիկի հաստությունից։ |
| Օրբիտալ փաթաթում | Օղակաձև շարժակը ձգվող թաղանթը / VCI-ն անցկացնում է կծիկի միջուկի միջով, մինչ կծիկը պտտվում է շարժիչ գլանների վրա։ | Օղակի պտույտ՝ 40–100 պտույտ/րոպե; համընկնման հարաբերակցության կարգավորում՝ 30%-70%։ |
| Արտահոսք և կուտակում | Փաթաթված կծիկները կարող են օգտագործվել պտտվող դռնակի, մկրատային վերելակի կամ վերցնել-տեղադրելու մագնիսական/վակուումային դարսիչի համար։ | Պալետների բուֆերացման և ամրացման ավտոմատացված ինտեգրում։ |
Հիմնական մեխանիկական նախագծման առանձնահատկությունները
- Անընդհատ գլանային աջակցությունՎերացնում է եզրերի կենտրոնացված լարվածությունը։ Կծիկները ամբողջությամբ տեղադրված են իրենց հարթ կողային կտրվածքի մակերեսի վրա՝ բաշխելով համախառն քաշը բազմաթիվ փոխադրիչ գլանների վրա։
- Կառավարվող ուղղահայաց զսպումՈւղղահայաց ամրացման մեխանիզմը ներառում է ազատ պտտվող, հետք չթողնող պոլիուրեթանային կոնտակտային գլաններ: Այն կիրառում է բավարար առանցքային նախնական բեռնվածություն՝ շերտի «ժամացույցի զսպանակային ճկումը» և աստիճանաձև ձևավորումը կանխելու համար՝ առանց մակերեսային ակոսներ առաջացնելու:
- Մոդուլային ներմուծման ինտեգրումԱնմիջապես միանում է գլխավոր կտրող ելքի տուրնիկետներին, քայլող ճառագայթներին կամ ավտոմատացված պարուրաձև վագոններին (AGV/RGV):
Ինչու է գլանային փոխանցումը կարևոր ճեղքային կծիկների համար
Ճեղքավոր կծիկները լրիվ լայնությամբ գլխավոր կծիկների համեմատ ներկայացնում են նյութերի մշակման առանձնահատուկ մարտահրավերներ.
- Բաց, չծածկված եզրերԿտրումը բացահայտում է մերկ, չցինկապատված կամ հում ածխածնային պողպատե եզրեր, որոնք արագ կոռոզիայի են ենթարկվում առանց VCI պաշտպանության։
- Բերի փոխկապակցվածություն և կտրվածքի զգայունությունՄանրադիտակային կտրող աքցանները կարող են կպչել հարակից մակերեսներին: Մեխանիկական կետային բեռները առաջացնում են տեղայնացված պլաստիկ դեֆորմացիա, որը խաթարում է ավտոմատ դրոշմման մամլիչների չափային թույլատրելի շեղումները:
- Ասպեկտի հարաբերակցության անկայունություն (նեղ լայնություններ)Աչքի հորիզոնական դիրքով տեղափոխվող նեղ կծիկները (լայնությունը < 60 մմ) հակված են շրջվելու: Կծիկները աչքից դեպի երկինք ուղղվածությամբ ծանր գլանների վրա տեղափոխելը լիովին կանխում է շրջվելը:
Conventional Sling Transfer (High Stress)        Roller Bed Transfer (Distributed)
           ▼ [Crane Hook]
         /   \                                    [Eye-to-Sky Coils]
       /       \                                  ═══╤═════════╤═══
     │◄ Edge Stress Concentration (Dent Risk)       O    O    O    O (Driven Rollers)
     └───[Coil]───┘                              Distributed Surface Support
Բարձրորակ մշակման կիրառությունների համար, ինչպիսիք են ավտոմեքենաների բաց վահանակները, հղկված չժանգոտվող պողպատը (BA/2B մշակում) կամ նախապես ներկված ալյումինը, պողպատե գլանները հագեցած են վուլկանացված ռետինով կամ 90 Shore A պոլիուրեթանային թևքերով՝ շփման շփումը և ցինկի/միկրոմասիկների կլանումը վերացնելու համար։
Կտրուկի քաշի հաշվարկ
Զանգվածի ճշգրիտ հաշվարկը կարգավորում է փոխադրիչի շարժիչի հզորությունը, գլանաձև պատի հաստությունը, ներքևի մասի հիդրավլիկ չափսերը և փաթաթման օղակի լարվածությունը։
Չափսերի բանաձև
Volume (m³) = [π ÷ 4 × (OD² − ID²)] × Width
Weight (kg) = Volume × Material Density (ρ)
որտեղ `
OD= Արտաքին տրամագիծ (մ)ID= Ներքին տրամագիծ / Միջուկի անցքի անցքը (մ)Width= Շերտի կտրվածքի լայնություն (մ)ρ(Ածխածնային պողպատ) = 7,850 կգ/մ³ (Չժանգոտվող պողպատ՝ 7,930 կգ/մ³; Ալյումին՝ 2,710 կգ/մ³)
Ինժեներական հաշվարկի օրինակ
| Parameter | Մետրային արժեք | Իմպերիալ համարժեք |
|---|---|---|
| Արտաքին տրամագիծ (OD) | 1,000 մմ (1.00 մ) | 39.37 է |
| Ներքին տրամագիծ (ID) | 508 մմ (0.508 մ) | 20.00 է |
| Շերտի լայնությունը (Լ) | 150 մմ (0.150 մ) | 5.91 է |
| Netուտ ծավալը | ~ 0.0874 մ³ | ~3.086 ֆուտ³ |
| Պողպատի խտությունը (ρ) | 7,850 կգ / մ³ | 0.2836 ֆունտ/ին³ |
| Հաշվարկված պարույրի զանգված | ~ 686.2 կգ | 1,512.8 lbs |
Գործառնական նշումԱվելի նեղ շերտերը նվազեցնում են մեկ կծիկի օգտակար բեռը, բայց զգալիորեն մեծացնում են մշակման ցիկլի հաճախականությունը (ցիկլեր/ժամ), պահանջելով ավելի բարձր արագացման վարկանիշներ (dv/dt) փոխակրիչային ինվերտորային շարժիչների վրա։
Տեխնիկական Տեխնիկական
| Parameter | Ստանդարտ արդյունաբերական ծրար | Ծանր պարտականությունների տարբերակ |
|---|---|---|
| Կծիկի արտաքին տրամագիծը (OD) | 600–1,600 մմ | 800–2,000 մմ |
| Կծիկի ներքին տրամագիծը (ID) | 508 մմ / 610 մմ ստանդարտ | 405 մմ / 508 մմ / 610 մմ / 760 մմ |
| Ճեղքի լայնության միջակայքը | 20–500 մմ | 30–800 մմ |
| Կծիկի առավելագույն քաշը | Մինչև 3,000 կգ | Մինչև 10,000 կգ |
| Փոխակրիչի արագություն | 6–18 մ/րոպե (VFD կառավարմամբ) | 4–12 մ/ր |
| Roller Տեխնիկական | Ø89–133 մմ, պոլիուրեթանային ծածկույթով (5–10 մմ հաստությամբ) | Ամուր պողպատ՝ ինժեներական էլաստոմերային թևքով |
| Փաթաթման համընկնման հարաբերակցություն | 20%–80% (ծրագրավորելի է HMI-ի միջոցով) | 20% –80% |
| Շաթլի օղակի արագությունը | Մինչև 100 RPM | Մինչև 80 RPM |
| Սպառվող լրատվամիջոցներ | Ձգվող թաղանթ (PE), VCI թուղթ, հյուսված PP ժապավեն | Միջշերտավոր կոմպոզիտ / բարձր արգելակային թաղանթ |
| Հիդրավլիկ համակարգի ճնշում | 10–14 ՄՊա (դաունենդերի համար) | 16 ՄՊա համամասնական կառավարում |
Անվտանգության վերահսկողություն և միջազգային ստանդարտներ
Բազմատոննա ծավալի պողպատե կծիկների ավտոմատացված պտտվող և փոխադրող մեքենաներով մշակումը պահանջում է մեքենաների անվտանգության միջազգային կանոնակարգերի խիստ պահպանում.
- Պարագծի պաշտպանություն և լուսային վարագույրներՕպտիկական անվտանգության լուսային ցանցեր (4-րդ կատեգորիա, SIL 3 հատ) EN ISO 13849-1) լռեցնել ավտոմատացված պալետների տեղափոխման ժամանակ, բայց անմիջապես անջատվել օպերատորի միջամտության դեպքում։
- Հիդրավլիկ հակակշռման պաշտպանությունԴաունենդեր գլանները ունեն ուղղակիորեն տեղադրված, կոշտ խողովակաշարով օդաչուական կառավարմամբ հակադարձ փականներ (հակաընկնող), որոնք կանխում են թեքվող օրորոցի փլուզումը հիդրավլիկ ճնշման հանկարծակի անկումների ժամանակ։
- Լոկ-օուտ / պիտակ-օուտ (LOTO)Կենտրոնացված էներգիայի մեկուսացման կողպեքները համապատասխանում են OSHA 29 CFR 1910.147 թ պնևմատիկ, հիդրավլիկ և էլեկտրական շարժիչների համար։
- Հարմոնիզացված ստանդարտների համապատասխանությունԱմբողջական գծային դիզայնը համապատասխանում է ISO 12100 (Ռիսկի գնահատում և նվազեցում) և EN-415 10 (Մոդուլային և ինտեգրված փաթեթավորման մեքենաների անվտանգություն):
Արտադրության առավելությունները
| Ճարտարագիտական նպաստ | Տեխնիկական իրականացում | Գործառնական արդյունք |
|---|---|---|
| Զրոյական եզրերի քերծվածք | Պոլիուրեթանային գլանափաթեթները փոխարինում են ձեռքով բարձրացող բռնակները | Ջարդոնի և մակերեսային թերությունների հետ կապված հաճախորդների պահանջները նվազել են >95%-ով |
| Աշխատանքի համախմբում | PLC-ի կողմից համակարգված տեղափոխում, փաթեթավորում և ինդեքսավորում | Գործառնական անձնակազմը կրճատվել է մինչև մեկ մոնիթորինգի տեխնիկ |
| Հերմետիկ եզրային փաթեթավորում | Օրբիտալ նախնական ձգման փաթաթում պարույրային աչքի միջոցով | Հետևողական լարվածություն և կոռոզիայի կանխարգելում (VCI կնիք) |
| Վերացված են ընկնելու վտանգները | Վերահսկվող աչքով վերև տեղափոխումը վերացնում է կռունկի կախված բեռները | Արտադրամասերի անվտանգության և OSHA միջադեպերի գնահատականների զգալի բարելավում |
Գնումների և ճարտարագիտության ընտրության ստուգաթերթիկ
Գնահատեք հետևյալ գործառնական պարամետրերը մինչև գծի վերջնական տեխնիկական բնութագրումը.
- Խխունջի չափսային ծրարՆվազագույն/առավելագույն արտաքին չափսերը, ներքին չափսերը և ճեղքի լայնությունը (ստուգեք նեղ կծիկների առկայությունը <50 մմ-ի դեպքում, որոնք պահանջում են ամուր փոխադրիչի գլանային կենտրոններ):
- Առավելագույն և միջին պարույրային զանգվածՈրոշում է փոխակրիչի փոխանցման չափսերը, լիսեռի տրամագիծը և հիդրավլիկ գլանի անցքը։
- Մակերեսային ծածկույթի սահմանափակումներՆշեք 85–95 Shore A PU գլանային ծածկույթներ՝ հղկված, ցինկապատ կամ պատված նյութերի համար։
- Թիրախային փաթեթավորման աշխատանքային ժամանակըԺամում պարույրների նպատակային քանակ (սովորաբար 30–90 վայրկյան մեկ պարույրի փաթեթավորման ցիկլի համար):
- Պաշտպանիչ նյութի սպեցիֆիկացիաՄիաշերտ ձգվող թաղանթ, երկշերտ VCI թուղթ + թաղանթ կամ եզրերը պաշտպանող շրջանաձև քարտեր։
- Կապելու պահանջներըՍտորին հոսանքի ձեռքով կամ ավտոմատացված ամրացում (աչքի միջով ճառագայթային ամրացում ընդդեմ շրջանաձև արտաքին ամրացման):
- Դասավորման և պալետավորման արձանագրությունՊալետի դասավորությունը, կույտի ընդհանուր թույլատրելի բարձրությունը և միջադիրների տեղադրման պահանջները։
- Հաստատության ենթակառուցվածքԿայանի էլեկտրական ցանց (
380V/480V, 3-Phase, 50/60Hz), սեղմված օդի մատակարարում (0.6–0.8 MPa), և հատակի սալիկի բեռնունակությունը (kN/m²).
Հաջորդ քայլերը
Ավտոմատացված կտրվածքային կծիկի փաթեթավորման գիծը կարգավորելու համար՝
- Պարամետրերի աուդիտՀավաքեք ձեր հաստատության կծիկի չափերը (նվազագույն/առավելագույն արտաքին տրամագիծը, ներքին շերտը, լայնությունը, քաշը) և նպատակային գծի ցիկլի արագությունը։
- Դիզայն և կոնցեպտի առաջարկՁեր գործառնական ծրարը ներկայացրեք հետևյալ հասցեով՝ info@fhopepack.com 2D/3D դասավորության ամբողջական առաջարկի, ցիկլի ժամանակի մոդելավորման և կայանի նյութերի ցանկի համար, որը կմատակարարվի 48 ժամվա ընթացքում։
- Ինժեներական իրագործելիության վերանայումԱրտադրական հաստատումից առաջ անցկացրեք տեղում կամ վիրտուալ դասավորության վավերացում՝ գործարանի հատակի ինտերֆեյսները, կոմունալ ծառայությունների կապերը և արտադրական էրգոնոմիկան վերանայելու համար։
Հղիություն
- Ավտոմատ կծիկային փաթեթավորման գծային համակարգեր
- Տեսանյութ՝ ճեղքված պողպատե կծիկի փաթեթավորման համակարգ
- Տեսանյութ՝ Ավտոմատացված կտրվածքային կծիկների փաթեթավորման գիծ սպասարկման կենտրոնների համար
Աղբյուրներ և ոլորտի հղումներ
- Սարքավորումների ճարտարագիտական տվյալներ՝ FHOPE ճարտարագիտական տեխնիկական արխիվներ
- Ածխածնային պողպատի խտություններ և մեխանիկական բանաձևեր. ASTM/EN ստանդարտ ճարտարագիտական տեղեկատու աղյուսակներ
- Մեքենաների անվտանգության ստանդարտ. ISO 12100:2010 Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ
- Փաթեթավորման մեքենաների անվտանգության ստանդարտ. EN 415-10:2014 Փաթեթավորման մեքենաների անվտանգություն
- Տեսանյութի հղում. YouTube – Պողպատե կտրվածքով կծիկների շրջման, մշակման և փաթեթավորման գիծ
Վերջին անգամ վերանայվել է՝ 2026 թվականի հոկտեմբեր