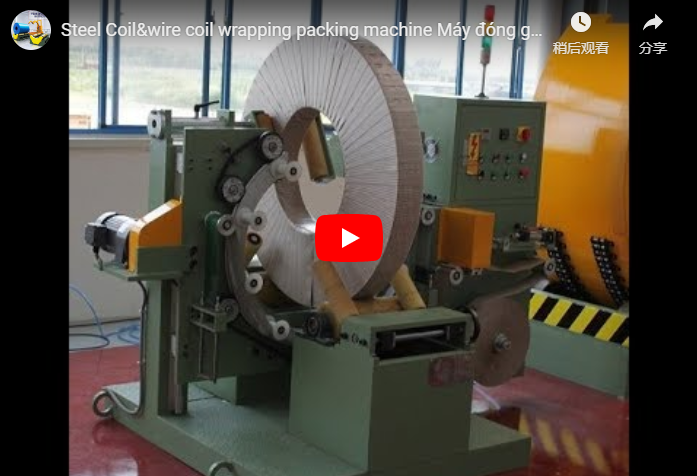
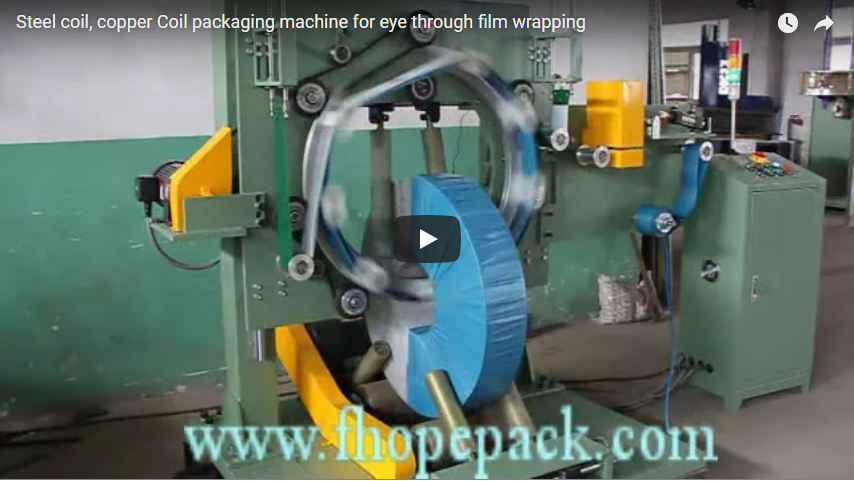
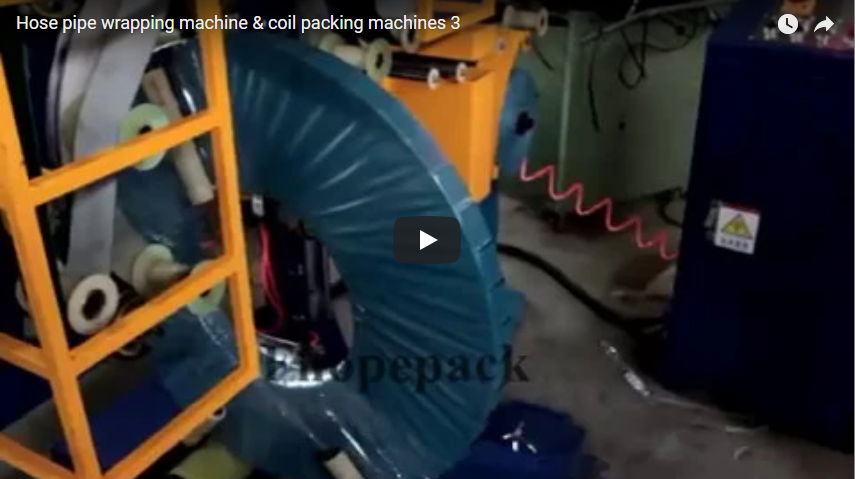
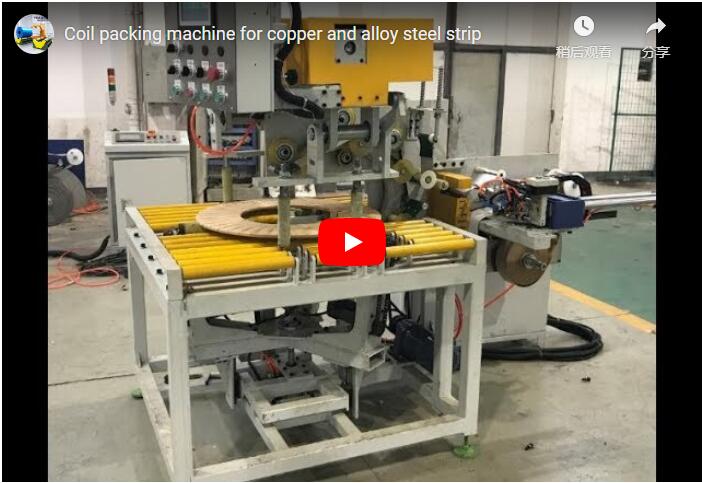
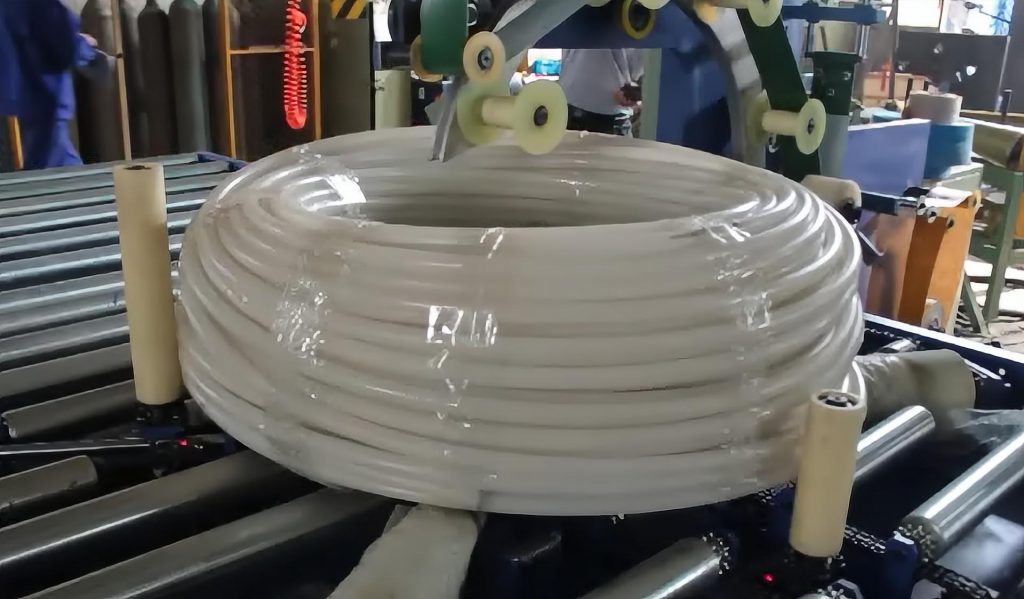
Գործադիր ամփոփում Մեր գլխավոր կծիկի փաթաթման սարքը ծանր պողպատե կամ գունավոր կծիկները տեղադրում է կրկնակի շարժիչով արգելափակող գլանային կայանների վրա, մինչդեռ ուղեծրային օղակի վրա գտնվող շաթլերը անցնում են կծիկի աչքի միջով: Շաթլերը միաժամանակ տեղափոխում են երկու կամ երեք նյութական գլան, ինչը թույլ է տալիս մեկ ավտոմատ անցումով տեղադրել ներքին պաշտպանիչ թաղանթ (կրեպ թուղթ կամ VCI թաղանթ) և արտաքին պաշտպանիչ պատնեշ (ձգվող թաղանթ կամ հյուսված HDPE): Մեր չժանգոտվող պողպատե կծիկների փաթաթման հարթակը կարող է տեղավորել 1,000-ից մինչև 12,500 կգ կծիկների քաշ, մինչդեռ մեր ծանր սառը գլանված կծիկների փաթաթման սարքը կարող է տեղավորել մինչև 30,000 կգ բեռներ :
Բառը
- Ինչպես է գործում գլխավոր կծիկի փաթաթումը
- Թղթի և ֆիլմի շերտեր
- Ո՞ր դիզայնն է համապատասխանում ձեր կծիկին
- Պլանավորման փաթեթավորումներ և նյութեր
- Ավտոմատացման առանձնահատկություններ
- Կոմունալ ծառայություններ և անվտանգություն
- Ընտրության ստուգաթերթիկ
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ
Ինչպես է գործում գլխավոր կծիկի փաթաթումը
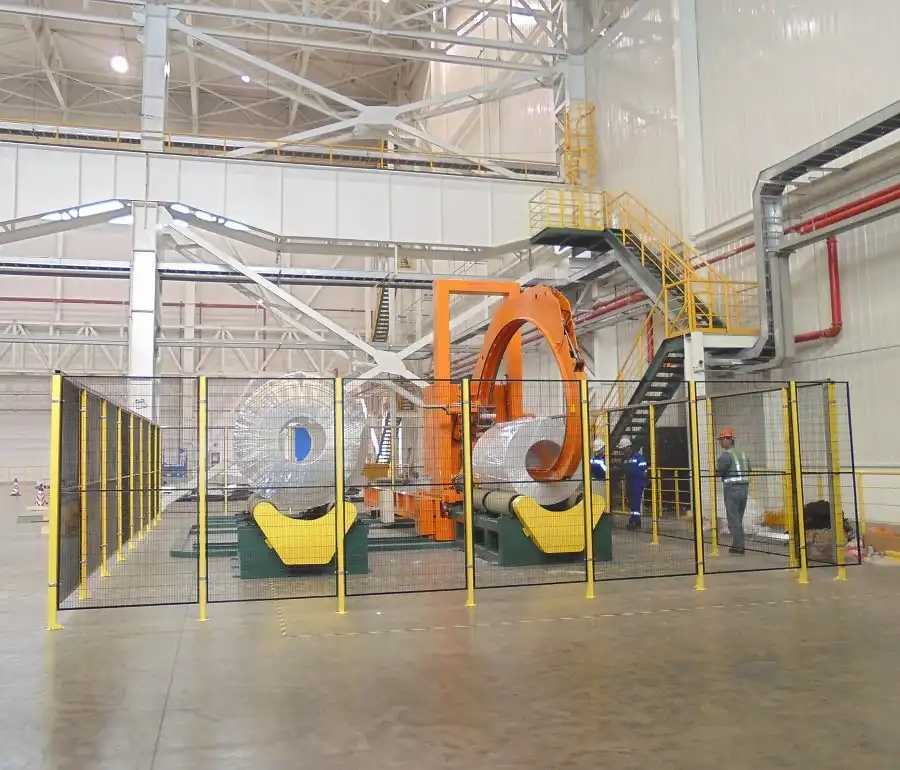
Գլխավոր կծիկը հորիզոնական դիրքով հենվում է երկու ամուր պոլիուրեթանային ծածկույթով արգելափակող գլանային կայանների վրա: Օրբիտալ փաթաթման օղակը ստեղծում է բաց ճառագայթային հետագիծ կծիկի անցքի (աչքի) միջով: Անկախ, բարձր արագությամբ փաթեթավորման գլաններ տեղափոխող շաթլերը շարժվում են օղակի շրջագծի երկայնքով՝ մեկ անընդհատ շարժումով պաշտպանիչ միջավայր կիրառելով արտաքին տրամագծի (ՇՏ), երկու կողմնային մակերեսների և ներքին տրամագծի (ՆՏ) միջով:
Միաժամանակ, արգելափակող գլանները պտտեցնում են կծիկը իր հորիզոնական առանցքի շուրջ՝ վերահսկվող մակերեսային արագությամբ: Այս համաժամեցված երկառանցքային պտույտը հանգեցնում է նրան, որ յուրաքանչյուր հաջորդ նյութական գոտի հավասարաչափ համընկնում է նախորդ շերտի հետ կծիկի ամբողջ պարագծի երկայնքով:
Օպերատորը HMI-ում մուտքագրում է հիմնական պարամետրերը՝ կծիկի արտաքին տրամագիծը, ներքին անցքի տրամագիծը և առանցքային լայնությունը: Ինտեգրված PLC ալգորիթմները ավտոմատ կերպով հաշվարկում են շաթլի ուղեծրային արագությունը, գլանաձև պտտման արագությունը և առանցքային օղակի տեղաշարժը: Մեքենայի հիմքը տեղաշարժվում է լայնակիորեն գծային ուղղորդող ռելսերի վրա, մինչդեռ ուղղահայաց մոտորավորված կայմը օղակի բացվածքը կենտրոնացնում է ճշգրիտ կծիկի աչքի կենտրոնական գծի վրա:
Թղթի և ֆիլմի շերտեր
Տարանցիկ և ծովային բեռնափոխադրումների ժամանակ գլխավոր կծիկները պահանջում են պաշտպանություն մեխանիկական մաշվածությունից, խոնավության ներթափանցումից և մակերեսային օքսիդացումից: Մեր շաթլերը կարող են հագեցած լինել կրկնակի կամ եռակի գլանաձև մանդրելներով՝ մեկ շահագործման ցիկլում բազմաշերտ կոմպոզիտային փաթեթավորում կիրառելու համար:
| շերտ | Տիպիկ նյութ | Աշխատանք |
|---|---|---|
| Ներքին | Չեզոք կրեպ թուղթ կամ VCI թաղանթ | Կանխում է մակերեսային օքսիդացումը և չեզոքացնում գոլորշու խտացումը |
| Արտաքին | LLDPE ձգվող թաղանթ կամ անթափանց PE/PP հյուսված թաղանթ | Պաշտպանում է շրջակա խոնավությունից, փոշուց և մեխանիկական քերծվածքներից |
Չժանգոտվող պողպատից պատրաստված գլխավոր կծիկի համակարգի վրա փաթեթավորման միջավայրը սովորաբար բաղկացած է թափանցիկ ձգվող թաղանթից՝ զուգակցված անթափանց պաշտպանիչ արտաքին շերտի հետ: Ստանդարտ նյութի գլանափաթեթների միջուկները 76 մմ (3 դյույմ) են, գլանափաթեթի արտաքին տրամագծերը 100 մմ-ից մինչև 250 մմ, իսկ գլանափաթեթի լայնությունները՝ 200 մմ-ից մինչև 250 մմ: Մեխանիկական և էլեկտրամագնիսական ցանցի լարվածության արգելակները կանխում են թաղանթի պարանոցի իջեցումը կամ կնճռոտումը բարձր արագությամբ ուղեծրի ընթացքում՝ պահպանելով միատարր մակերեսային զսպման ուժը կծիկի բոլոր անկյուններում:
Ո՞ր դիզայնն է համապատասխանում ձեր կծիկին
Ընտրությունը հիմնականում կախված է կծիկի առավելագույն քաշից, ներքին անցքի բացվածքից և արտադրական գծի թողունակությունից։
| Parameter | Չժանգոտվող պողպատից պատրաստված գլխավոր կծիկի փաթաթան | Սառը գլանված գլխավոր կծիկային փաթաթան |
|---|---|---|
| Կծիկի լայնությունը | 500–1,800 մմ | 800–2,000 մմ |
| Կծիկ OD | 800–2,000 մմ | 1,000–2,100 մմ |
| Coil ID | 500–600 մմ | 610–760 մմ |
| Խողովակների կշիռը | 1,000–12,500 կգ | 2,000–30,000 կգ |
| Շաթլի արագությունը | Մոտավորապես 2–3 մ/վ | Մոտավորապես 2–3 մ/վ |
| Ֆիլմի համընկնման միջակայքը | 20–90% (փոփոխական) | 20–90% (փոփոխական) |
Առաջնային ճարտարագիտական ընտրության կանոն. 610 մմ կամ ավելի ներքին անցքի տրամագիծ ունեցող կամ 12,500 կգ-ից ավելի ընդհանուր զանգված ունեցող կծիկները պահանջում են ծանր սառը գլանված շասսի: Վերջնական օղակի լայնական հատույթը և շաթլի բացվածքի պրոֆիլները ստուգվում են հաճախորդի կծիկների միջակայքերի համեմատ մեխանիկական ճարտարագիտական ստուգման ընթացքում:
Պլանավորման փաթեթավորումներ և նյութեր
Համընկնման տոկոսը հաշվարկվում է արտաքին տրամագծի (OD) համար, որտեղ հաջորդական փաթաթման քայլերի միջև գծային հեռավորությունն ամենամեծն է։
Նմուշային բազային հաշվարկ.
- Կծիկի արտաքին տրամագիծը = 1,800 մմ
- Կծիկի ID = 600 մմ
- Կծիկի լայնությունը = 1,200 մմ
- Ֆիլմի լայնությունը = 250 մմ
- Ծրագրավորված արտաքին մակերեսի համընկնումը = 50%
| Քայլ | Հաշվարկի բանաձև | Ճարտարագիտական արդյունք |
|---|---|---|
| Առաջխաղացման քայլ մեկ փաթաթման համար արտաքին մակերեսով | 250 մմ × (1 – 0.50) | 125 մմ |
| Պահանջվող փաթեթավորումներ մեկ շերտի համար | (π × 1,800 մմ) ÷ 125 մմ | Մոտավորապես 46 փաթաթում |
| Լայնական հատույթի պարագիծ | 2 × [Լայնություն + (Օդային լայնություն – ՆՇ) ÷ 2] = 2 × [1,200 + 600] | 3.60 մ մեկ պտույտի համար |
| Ֆիլմի ընդհանուր վճարման երկարությունը մեկ շերտի համար | 46 փաթաթան × 3.60 մ | Մոտավորապես 165.6 մ |
Նշում սպառման վերաբերյալ. թաղանթի ձգումը նվազեցնում է կծիկից քաշվող իրական հում թաղանթի քանակը (վճարման խնայողություն՝ 15%-ից մինչև 40%՝ կախված նախնական ձգման կարգավորումներից), մինչդեռ սկզբնական և վերջնային մասերում ամրացնող փաթաթանները ավելացնում են անվանական երկարություն: Գործարանային փորձարկումները հաստատում են նյութի ճշգրիտ սպառումը:
Ավտոմատացման առանձնահատկություններ
| առանձնահատկություն | Ինժեներական սպեցիֆիկացիա |
|---|---|
| Control համակարգը | Siemens կամ Allen-Bradley PLC գունավոր հպման HMI-ով |
| Աշխատանքային ռեժիմներ | Լիովին ավտոմատ ցիկլ և ձեռքով դյույմավորման/կարգավորման ռեժիմ |
| Շաթլի կոնֆիգուրացիա | Երկակի շաթլի հակակշռված երկաթուղային հատման կծիկի ID |
| Դիրքորոշման առանցքներ | Լազերային/ֆոտոէլեկտրական դիրքի սենսորներով շարժիչով երկայնական սայլակային շարժիչ |
| Բարձրության հետևում | Մեխանիկական ուղղահայաց սյուն, որը կարգավորում է օղակի բարձրությունը՝ համապատասխանեցնելով թիրախային կծիկի արտաքին մակերեսին |
| Ֆիլմերի կառավարում | Պնևմատիկ թաղանթի սեղմում, կտրում և սրբում ցիկլի ավարտին |
| Համընկնման կառավարում | Փակ ցիկլով ինվերտորով կառավարվող գլանափաթեթն ընդդեմ օղակաձև համաժամեցման |
| Տնային դիրքավորում | Ավտոմատ օղակաձև ուղղորդում և կայանման կողմնորոշում |
Կոմունալ ծառայություններ և անվտանգություն
| Սպասարկող ծրագիր | Չժանգոտվող պողպատե դիզայնի հարթակ | Սառը գլանված դիզայնի հարթակ |
|---|---|---|
| Տեղադրված ուժը | Մոտավորապես 12 կՎտ | Մոտավորապես 15 կՎտ |
| Էլեկտրական միացում | 380–480 Վ, 3-ֆազ, 5-լար, 50/60 Հց | 380–480 Վ, 3-ֆազ, 5-լար, 50/60 Հց |
| Հիդրավլիկ աշխատանքային ճնշում | 140 բար (ըստ ցանկության՝ կծիկի բարձրացնող/մղիչ) | Նշված է գործարանի դասավորության համար |
| Օդաճնշական մատակարարում | 0.4–0.5 ՄՊա (4–5 բար մաքուր, չոր օդ) | 0.4–0.5 ՄՊա (4–5 բար մաքուր, չոր օդ) |
Ծանր սառը գլանված սարքավորումները ինտեգրվում են գործարանային հիդրավլիկ համակարգի կամ ամբողջությամբ էլեկտրական պտուտակային վարդակների հետ՝ կախված հոսանքն ի վար փոխադրիչի դիզայնից: Մեքենաների անվտանգության առանձնահատկությունները ներառում են փոխկապակցված պարագծային ցանկապատեր, կատեգորիայի համապատասխան դասակարգված արտակարգ կանգառի սխեմաներ, փափուկ մեկնարկի/փափուկ կանգառի արագացման պրոֆիլներ՝ կծիկի սահքը կանխելու համար, և ավտոմատ ախտորոշիչ խափանումների ազդանշաններ: Եվրոպական Միության գործարանների համար նախատեսված համակարգերը լիովին համապատասխանում են ISO 12100 ռիսկերի նվազեցման ստանդարտներին և փաթեթավորման մեքենաների EN 415-10 անվտանգության պահանջներին:
Գլխավոր կծիկային փաթաթանի ընտրության ստուգաթերթիկ
- Կծիկի լրիվ չափսերը՝ նվազագույն և առավելագույն արտաքին չափս, ներքին չափս, լայնություն և համախառն քաշ։
- Պահանջվող պաշտպանիչ միջոցներ՝ VCI թաղանթ, ստանդարտ LLDPE, HDPE հյուսված կամ կրեպ թուղթ։
- Շերտերի քանակը փաթեթավորման բաղադրատոմսի համաձայն՝ մեկ շերտով, կրկնակի շերտով կամ ամրացված եզրերով։
- Նյութերի մշակման ինտերֆեյս. C-աձև կեռիկով վերգետնյա կռունկ, պարույրային վագոն կամ քայլող ճառագայթային փոխակրիչ։
- Փաթեթավորման տարողունակություն. Նպատակային ցիկլի տևողությունը և կծիկների քանակը ժամում/հերթափոխում։
- Տեղամասի կոմունալ ծառայություններ. Կայանի լարում, սեղմված օդի հոսքի արագություն և հատակի բեռնման հզորություն։
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Կարո՞ղ է մեքենան միաժամանակ քսել թուղթ և ձգվող թաղանթ: Պատասխան. Այո: Բազմա-առանցքային օղակաձև շարժական սարքերը կարող են միաժամանակ պահել երկու կամ երեք գլան՝ մեկ ուղեծրային ցիկլով քսելով ներքին VCI/թղթե պատնեշը և արտաքին ձգվող պաշտպանիչ թաղանթը:
Հարց. Որքա՞ն է այս սարքավորումների շարքի առավելագույն բեռնունակությունը: Պատասխան. Չժանգոտվող պողպատից պատրաստված կծիկավոր փաթեթավորիչը նախատեսված է մինչև 12,500 կգ բեռնատարողության համար, մինչդեռ ամրացված սառը գլանված կծիկավոր փաթեթավորիչը կարող է դիմակայել մինչև 30,000 կգ բեռնատարողության:
Հարց. Ո՞ր ներքին անցքերի (ID) միջակայքերն են համատեղելի: Պատասխան. Ստանդարտ շաթլի ռելսային պրոֆիլները համապատասխանում են 500–600 մմ ID-ներին չժանգոտվող պողպատե համակարգերի վրա, իսկ 610–760 մմ ID-ներին՝ սառը գլանված համակարգերի վրա: Ոչ ստանդարտ ID-ների համար հասանելի են պատվերով պատրաստված ցածր պրոֆիլով շաթլերներ:
Հարց. Ինչպե՞ս է հաշվարկվում ձգվող թաղանթի սպառումը: Պատասխան. Վճարումը կախված է կծիկի լայնական հատույթի պարագծից, արտաքին մակերեսի համընկնման տոկոսից և նախնական ձգման հարաբերակցությունից: 1,800 մմ արտաքին մակերեսով կծիկը 50% համընկնմամբ պահանջում է մոտավորապես 46 փաթաթում և 165.6 մ թուլացած նյութի բաշխում մեկ շերտի համար:
Հարց. Արդյո՞ք օպերատորը պետք է ձեռքով կարգաբերի օղակի բարձրությունը և գլանակի արագությունը: Պատասխան. Ոչ: Երբ կծիկի լայնությունը, արտաքին չափսը և ID-ն ընտրվում են բաղադրատոմսի միջոցով կամ մուտքագրվում են շտրիխ կոդի ընթերցիչի/HMI-ի միջոցով, PLC-ն ավտոմատ կերպով հաշվարկում է գլանակի օպտիմալ արագությունը, համընկնման քայլը և օղակի կենտրոնական բարձրությունը:
Հաջորդ քայլը
Ձեր կծիկի գործարանի կամ վերամշակման կենտրոնի համար աչքի միջով ավտոմատացված փաթաթման համակարգի չափսերը որոշելու համար՝
- Ներկայացրեք ձեր կծիկի մատրիցը (նվազագույն/առավելագույն քաշերը, չափերը և փաթեթավորման պահանջները) մինչև info@fhopepack.com.
- Ստացեք պաշտոնական ճարտարագիտական դասավորություն և ցիկլի ժամանակի մոդելավորում 48 ժամվա ընթացքում.
- Պլանավորեք ինժեներական ստուգում կծիկների մշակման ինտեգրացիան և հատակի բեռնման տեխնիկական բնութագրերը ստուգելու համար։
Առնչվող ընթերցանություն
- Master Coil Wrappers շարք
- Ավտոմատ չժանգոտվող պողպատից գլխավոր կծիկի փաթաթման համակարգեր
- Բարձրորակ սառը գլանված փաթաթման գծեր
- Տեսանյութ՝ Ձգվող փաթաթման և Downender Stacking-ի ինտեգրում ծանր պողպատե կծիկների համար
- Տեսանյութ՝ պարույրային փաթեթավորման մեքենա, փաթեթավորման և մշակման ինտեգրացիա
Աղբյուրներ
- Նյութական բնութագրերը և շաթլի մեխանիկա. Fhopepack-ի գլխավոր կծիկային փաթաթանների ճարտարագիտական պորտալ
- Տեխնիկական պարամետրեր (Չժանգոտվող պողպատի շարք): Չժանգոտվող պողպատե գլխավոր կծիկի փաթեթավորման տվյալների թերթիկ
- Տեխնիկական պարամետրեր (սառը գլանվածքի շարք): Սառը գլանված գլխավոր կծիկի փաթեթավորման ճարտարագիտական թերթիկ
- Արդյունաբերական մեքենաների անվտանգություն և համապատասխանություն. ISO 12100:2010 Մեքենաների անվտանգություն, EN 415-10:2014 Փաթեթավորման մեքենաների անվտանգություն
Վերջին անգամ վերանայվել է՝ 2026-10-04