Ամփոփում
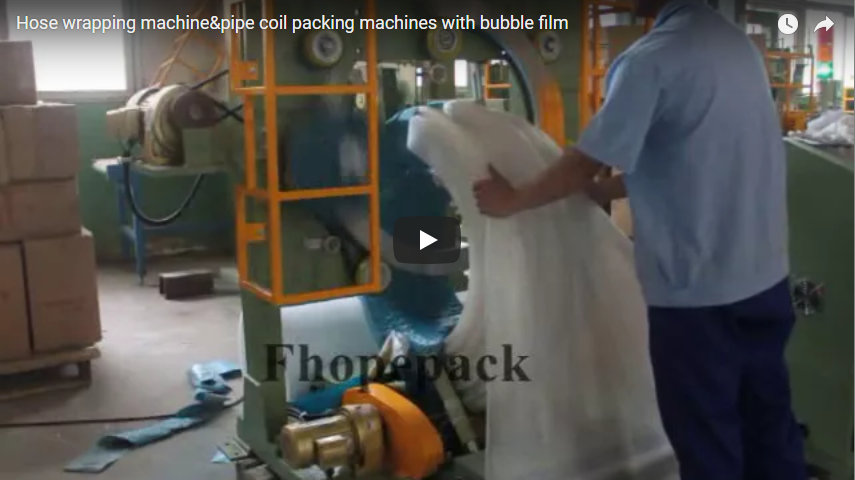
Այս տեխնիկական ուղեցույցը վերաբերում է գործողություններին, փաթեթավորմանը, պարուրաձև հիդրավլիկ խողովակներին, ալիքավոր խողովակներին, ՊՎՔ խողովակներին և տեղափոխման համար նախատեսված մետաղալարե կոճերին: Վերլուծված մեքենան կիսաավտոմատ աչքի միջով ուղեծրային կծիկի փաթաթման մեքենաօղակաձև պտտվող օղակը փաթեթավորման միջավայրը մղում է կծիկի միջուկի միջով, մինչդեռ օպերատորը ձեռքով բեռնում է կծիկը, սնուցում թաղանթի առաջատար եզրը և կատարում վերջնական կտրում-փաթեթավորում: Մինչդեռ դաշտային ցուցադրությունները հաճախակի են իրականացվում օդային պղպջակները պաշտպանող թաղանթ Բարձր հզորության հարվածամեկուսացման համար արտադրողի ստանդարտ բազային տվյալների թերթիկներում (օրինակ՝ FPH-300N դասի) որպես ինժեներական տարբերակներ նշվում է ձգվող թաղանթը՝ հյուսված HDPE/կրաֆտ թղթով: Սարքավորումների պատվերները վերջնականապես կնքելուց առաջ գրավոր հաստատեք կինեմատիկական ծրարի բացվածքը, բաշխիչի գլանափաթեթի միջուկի չափերը և մեխանիկական անվտանգության կողպեքները:
Բառը
- Ինչ է այս էջը օգնում ձեզ որոշել
- Ինչ է անում օղակաձև խողովակների փաթաթման մեքենան
- Հրապարակված սպեցիֆիկացիա՝ FPH-300N դաս
- Փուչիկների թաղանթն ընդդեմ ձգվող թաղանթի
- Կիսաավտոմատ ցիկլ, քայլ առ քայլ
- Ինչը ստուգել գնելուց առաջ
- Ինժեներական դիտարկումներ. կիսաավտոմատ ինտերֆեյսը գործնականում
- Գնորդի ստուգման ստուգաթերթիկ
- ՀՏՀ
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ
Ինչ է այս էջը օգնում ձեզ որոշել
Փաթեթավորված խողովակների փաթեթավորումը մշտական խնդիրներ է առաջացնում նյութերի մշակման հետ կապված. դիմացկուն հիշողություն, որը առաջացնում է ճառագայթային զսպանակային հետադարձ կապ, բաց խոռոչ կենտրոններ («աչքեր»), որոնք հակված են եզրերի քերծվածքներին, և զգայուն արտաքին պատյաններ, որոնք վնասվում են տեղափոխման ժամանակ առաջացող թրթռումներից: Կտրված թաղանթային թերթերով ազատ ձեռքով փաթեթավորումը թողնում է անկանոն խոռոչներ, ինչը թույլ է տալիս շփման վնաս և խոնավության ներթափանցում մինչև վերջնական օգտագործողին հասնելը:
Օրբիտալ օղակաձև փաթաթումը լուծում է այս խնդիրը՝ կծիկի աչքի միջով շարունակական շրջագծային լարվածություն կիրառելով: Այս ուղեցույցը գնահատում է կիսաավտոմատ փաթեթավորման դինամիկան՝ սահմանելով կարևոր պարամետրեր՝ արտադրողների հետ հաստատելու համար. օղակից կծիկ ծրարի ֆիզիկական բացվածքներ, հիմքի համատեղելիություն փուչիկների և ձգվող նյութերի միջև, օպերատորի անվտանգության սահմաններ ձեռքով մատակարարման ցիկլերի ընթացքում և մեքենայի փոխանցման վարկանիշներ: Ստորև ներկայացված է կառուցվածքային տեխնիկական ստուգման մատրից՝ սարքավորումների մատակարարներին անմիջական փոխանցման համար:
Ինչ է անում օղակաձև խողովակների փաթաթման մեքենան
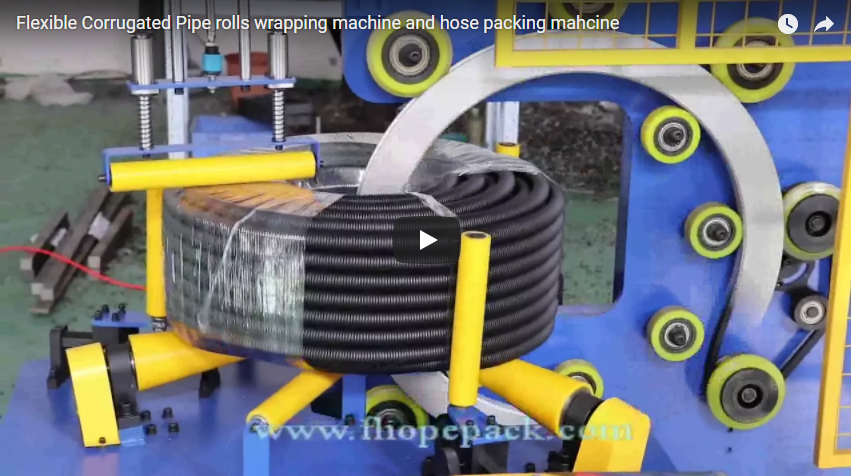
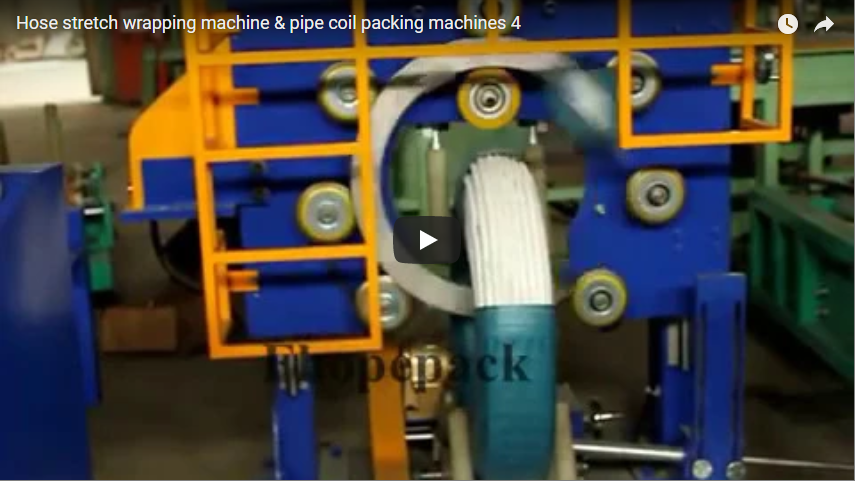
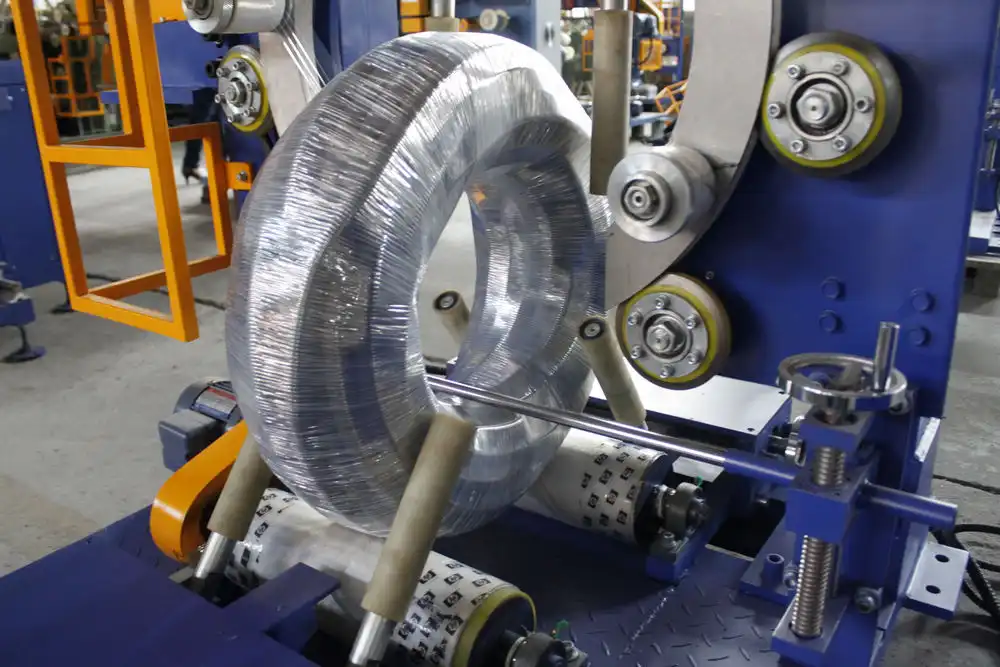
Աչքով անցնող խողովակների փաթաթման մեքենան պաշտպանիչ թաղանթային գլանները պտտեցնում է փակ տորոիդային հետքով՝ անցնելով անմիջապես հորիզոնական դիրքով գտնվող կծիկի ներքին խոռոչ միջուկով: Երբ պտտվում է հիմնական պտտվող օղակը, շարժիչով աշխատող շասսիի հենարանային գլանները միաժամանակ ուղղորդում են կծիկը իր ուղղահայաց առանցքի շուրջ՝ ամբողջ լայնական հատույթի վրա ստեղծելով սերտորեն համընկնող, պարուրաձև փաթեթավորման շերտ:
Ստանդարտ արհեստանոցային կոնֆիգուրացիաներում սարքավորումները ներառում են եռակցված կառուցվածքային պողպատե հիմք, պարագծային հարվածային պաշտպանիչ վանդակներ, երկվորյակ պոլիուրեթանային թևքերով բեռնման գլաններ և ներքին ուղեծրային շարժիչ օղակ, որը շարժվում է բարձր պտտող մոմենտ ունեցող շփման անիվներով: Օպերատորը ձեռքով բեռնում է կծիկը օղակի կենտրոնում, թաղանթի պոչը մտցնում է կծիկի մակերես՝ դյույմ պտտման միջոցով, և թույլ է տալիս պտտվող օղակին ավտոմատացնել անընդհատ շրջանաձև փաթաթումը:
Աշխատանքի այս բաժանումը հավասարակշռում է կապիտալ ծախսերը և ճկունությունը. բարձր պտտող մոմենտով պտտական փաթաթումը ավտոմատացված է՝ օպերատորներին կրկնվող լարվածությունից պաշտպանելու համար, մինչդեռ կծիկի դիրքավորումը, թաղանթի նախնական թելավորումը և վերջնական մշակումը կախված են մարդկային անմիջական հսկողությունից: Սա տարբերակում է կիսաավտոմատ օղակաձև մեքենաները լիովին անընդհատ ավտոմատացված գծերից:
Հրապարակված սպեցիֆիկացիա՝ FPH-300N դաս
Այս տեսակի շահագործման կարգավորումները համապատասխանում են FPH-300N ուղեծրային խողովակի փաթաթանով ներկայացված արդյունաբերական սարքավորումների կատեգորիային: Իրական արտադրության պահանջները պետք է համապատասխանեցնեն շարժիչի կՎտ-անոց վարկանիշները, էլեկտրական վարկանիշները և չափսերի ծրարները մատակարարի գնանշման տվյալների թերթիկներին: Հրապարակված ստանդարտ բազային տեխնիկական բնութագրերը ցույց են տալիս.
| Ինժեներական պարամետր | Հրապարակված բազային արժեք (FPH-300N դաս) |
|---|---|
| Մեքենայի մոդելի հղում | FPH-300N |
| Կծիկի ներքին տրամագիծը (ID) | Φ300–Φ700 մմ |
| Կծիկի արտաքին տրամագիծը (OD) | Φ500–Φ1000 մմ |
| Կծիկի լայնության / բարձրության միջակայքը | 100–300 մմ |
| Բեռի առավելագույն հզորությունը | 10–100 կգ |
| Հիմնական ցիկլի փաթեթավորման արագությունը | 23–35 վրկ մեկ կծիկի համար (փոփոխական՝ համընկնման կարգավորման միջոցով) |
| Օղակի առավելագույն պտտման արագությունը | Մինչև 120 պտույտ/րոպե (հաճախականության ինվերտորով կառավարվող) |
| Էլեկտրաէներգիայի մատակարարում | 380 Վ, 50/60 Հց, 3-փուլ, PE |
| Տեղադրված հզորության վարկանիշ | 1.9 կՎտ |
| Ստանդարտ ֆիլմի սպեցիֆիկացիա | LLDPE ձգվող թաղանթ. Գլանակի արտաքին տրամագիծը՝ 100–180 մմ, ներքին տրամագիծը՝ 50 մմ, լայնությունը՝ 90–100 մմ (HDPE/թուղթ՝ ըստ ցանկության) |
Ստանդարտ փոխանցման համակարգը օգտագործում է փոփոխական հաճախականության փոխանցիչներ (VFD), որոնք թույլ են տալիս օպերատորներին կարգավորել օղակի պտտման արագությունը և գլանափաթեթի մատակարարման արագությունը՝ փոխելով փաթեթավորման համընկնման արագությունը (սովորաբար 20%-ից մինչև 60%): Կարևոր է, որ ստանդարտ տեխնիկական բնութագրերի թերթիկները նշում են LLDPE ձգվող թաղանթը՝ որպես լրացուցիչ տարբերակներ՝ թղթե կամ հյուսված HDPE ժապավենով: Ծանր օդային պղպջակների մեղմացնող թաղանթը պահանջում է հարմարեցված լարվածության հավաքույթներ և գլանափաթեթի սայլակի բացվածքներ, որոնք պետք է հստակորեն հաստատվեն մեքենայի դասավորության հաստատման ժամանակ:
Փուչիկների թաղանթն ընդդեմ ձգվող թաղանթի
Նյութի ընտրությունը որոշում է թե՛ տարանցիկ պայմաններում դիմակայելու ունակությունը, թե՛ փաթեթավորման մեխանիզմը: Ստանդարտ LLDPE ձգվող թաղանթն առանձնանում է բարձր ձգման հիշողությամբ (200%–300% երկարացում), որը ամրացնում է փունջը խոնավությունից պաշտպանված, կոշտ փաթեթի մեջ: Այնուամենայնիվ, բարակ ձգվող թաղանթները սահմանափակ կետային բեռի խոնավացում են ապահովում տարանցիկ հարվածների դեմ:
Օդային պղպջակների թաղանթը ստեղծում է փակ բջջային օդային գրպաններ, որոնք մեկուսացնում են կոշտ խողովակների միացումները, կողավոր պարույրները և մետաղական միացումները արտաքին ցնցումներից: Քանի որ պղպջակների թաղանթը ցուցաբերում է ցածր ձգման երկարացում (15%-ից պակաս), այն չի կարող անցկացվել ստանդարտ բարձր հարաբերակցությամբ նախնական ձգման գլանաձև սայլակների միջով՝ առանց բջիջների պատռման: Պղպջակների թաղանթը քսելու համար անհրաժեշտ է մեխանիկական շփման արգելակի դիսպենսեր, որը կարող է ապահովել կայուն ցածր լարվածության թուլացում (10–30 Ն):
Հարվածի մեղմացման և խոնավության դեմ պաշտպանիչ մեկուսացման պահանջող գործողությունների համար նշեք կրկնակի օղակով կամ կրկնակի փոխադրիչով դիսպենսերի կոնֆիգուրացիա: Հարվածի մեղմացնող միջոց է կիրառվում ցածր խտության փուչիկավոր թաղանթի ներքին շերտով, որին անմիջապես հաջորդում է LLDPE ձգվող թաղանթի կամ հյուսված HDPE ժապավենի արտաքին շերտը՝ ծրարը փոշուց, ջրի ցողից և քերծվածքներից պաշտպանելու համար:
Կիսաավտոմատ ցիկլ, քայլ առ քայլ
Գործառնական ցիկլը հետևում է հինգ համակարգված մեխանիկական քայլերի՝
- Բեռնել: Օպերատորը կծիկը տեղադրում է պոլիուրեթանային շարժիչ գլանների վրա՝ խոռոչ կծիկի աչքը կենտրոնացնելով պտտվող օղակի հարթության հետ։
- Սնուցում և խորացում. Օպերատորը թաղանթի առաջատար եզրը անցկացնում է ներքին աչքի միջով՝ այն սեղմելով կծիկի արտաքին մասի վրա: Օպերատորը ակտիվացնում է ցածր արագությամբ օղակի ինչ-ինչ պտտումը՝ թաղանթի պոչը սկզբնական անցման տակ բռնելու համար:
- Օրբիտալ փաթաթան՝ Երբ օպերատորը դուրս է եկել անվտանգության գոտուց, մեքենան կատարում է պտտական փաթաթում նախապես սահմանված VFD արագություններով: Երկառանցքային շարժումը (օղակի պտույտ գումարած գլանակի ինդեքսավորում) կիրառում է ծրագրավորված համընկնումը ամբողջ շրջագծի վրա:
- Խառնել և կտրել՝ Օպերատորը սկսում է ցիկլի կանգնեցումը, մեկուսացնում է օղակը, ձեռքով կտրում նյութական ցանցը և հարթեցնում թաղանթի պոչը կծիկի թևի վրա։
- Ապահովել և բեռնաթափել՝ Թաղանթի պոչը կնքվում է ինքնակպչունությամբ կամ ժապավենով, և փաթաթված կծիկը գլորվում է հոսանքն ի վար արտանետման գրավիտացիոն սահանքների վրա։
Այս կիսաավտոմատ կարգավորումը վերացնում է պնևմատիկ սեղմակ-կտրող մեխանիզմների մեխանիկական բարդությունը և սպասարկման ծախսերը, դարձնելով այն հարմար միջին արտադրողականության օբյեկտների համար (25–40 կծիկ/ժամ): Այնուամենայնիվ, գծի ընդհանուր արտադրողականությունը կախված է օպերատորի բեռնման արագությունից և էրգոնոմիկայից:

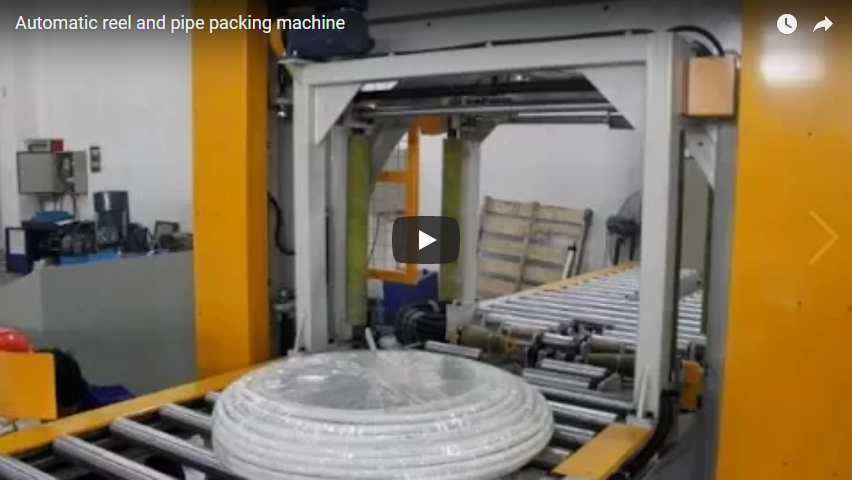
Համեմատության համար, լիովին ավտոմատացված փաթեթավորման համակարգերը ներառում են պնևմատիկ ավտոմատ մատակարարման և մեխանիկական կտրող-սեղմող բռնակներ, որոնք միացված են օպտիկական սենսորներին, ամբողջությամբ վերացնելով թաղանթի ձեռքով մշակումը: Գործարանի ինժեներները պետք է կշռադատեն այս ավտոմատացման ներդրումը հոսքագծի ցիկլի պահանջների հետ:
Ինչը ստուգել գնելուց առաջ
Դաշտային տեղադրումները պահանջում են մանրակրկիտ ստուգում՝ կատալոգի հիմնական չափսերից զատ: Գործարանի ինժեներները պետք է վերանայեն յոթ կարևորագույն ինժեներական պարամետրեր՝ նախքան գնման տեխնիկական բնութագրերը տրամադրելը.
- Տորոիդային երկրաչափական բացվածք՝ Կծիկի միջուկի բացվածքը պետք է համապատասխանի երկրաչափական բացվածքի չափանիշներին.
Coil Eye ID ≥ (Ring Radial Thickness + Film Carriage Outer Radius + 50 mm clearance)
Միջուկի անբավարար բացվածքը առաջացնում է բարձր արագությամբ բախումներ թաղանթի փոխադրիչի և ներքին կծիկի պատի միջև։ - Նյութի լարվածության վերահսկում. Համոզվեք, որ թուլացվող մանդրելն ունի կարգավորվող մեխանիկական շփման արգելակներ կամ մագնիսական մասնիկների ճիրաններ, որոնք տրամաչափված են ցածր ձգողականության նյութերի համար՝ խուսափելով պղպջակների գրպանի պատռվելուց։
- Ավտոմատացման մակարդակ և գործիքավորում. Հաստատեք, թե արդյոք ցիկլի ավարտը կախված է ձեռքով կտրումից, թե՞ շասսիին կարելի է տեղադրել պնևմատիկ կտրող-սեղմող սարք։
- Հիմքի միջուկի տեխնիկական բնութագրերը՝ Հաստատեք բաշխիչի գլանափաթեթի պատյանի տրամագիծը (սովորաբար Φ50 մմ կամ Φ76 մմ) և պտտվող սայլակի կողմից պահվող գլանափաթեթի առավելագույն արտաքին տրամագիծը (Φ100–Φ200 մմ):
- Coil Support System: Պոլիուրեթանային պատված գլանները (85–90 Shore A) կարևոր են ճկուն ռետինե խողովակների և ալիքավոր պրոֆիլային խողովակների վրա մակերեսային մաշվածությունը, սեղմման վնասը կամ միջուկի հարթեցումը կանխելու համար։
- Արդյունավետ ցիկլի թողունակություն՝ Հաշվարկեք զուտ արտադրական հզորությունը՝ ներառյալ ձեռքով դիրքավորումը, ժապավենի նկարահանումը և ավարտման ժամանակը.
Cycle Time = Run Time (25–35 s) + Manual Index/Tuck Time (15–25 s) - Մեքենաների անվտանգության համակարգ (EN 415-6 / ISO 13849-1): Ձեռքով սնուցման ընթացքում ստուգեք արտակարգ կանգառի շղթաները, տեղայնացված անվտանգության լուսային վարագույրները և երկու ձեռքով բռնելու կամ ոտնակով դանդաղ շարժման կառավարման սարքերը:

Ինժեներական դիտարկումներ. կիսաավտոմատ ինտերֆեյսը գործնականում
Կիսաավտոմատ մեքենաների շահագործման գնահատումը ընդգծում է օպերատորի շարժումների և պտտվող հավաքույթի միջև կարևորագույն ֆունկցիոնալ միջերեսները.
- Ձեռքով կերակրման էրգոնոմիկա և անվտանգություն. Ձեռքով թաղանթի մատակարարումը պահանջում է, որ օպերատորի ձեռքերը աշխատեն ուղեծրային օղակի բացվածքի գոտու մոտ: Մեքենաները պետք է ինտեգրեն ցածր արագությամբ ինչ-որսման ռեժիմ (10 պտ/րոպեից պակաս) կամ «պահել մինչև աշխատանքը» կառավարման համակարգ թաղանթի սկզբնական կցման ժամանակ՝ մեքենաների անվտանգության ուղեցույցներին (ISO 12100) համապատասխանելու և ճզմումից վնասվածքները կանխելու համար:
- Հիմքի ուղու հետևում. Ավելի լայն, չձգվող միջավայրեր, ինչպիսիք են օդային պղպջակների թերթիկները, գործարկելիս կարևոր է ուղղորդող գլանների վրայով հետևողական հետևումը: Օպերատորները պետք է պահպանեն հարթ լարվածություն ձեռքով ներմուծման ժամանակ՝ կանխելու համար ցանցի կծկումը, հետևման թափառումը կամ շերտերի անհավասար համընկնումը:
- Երկրորդային շերտի կիրառում. Բազմաշերտ պաշտպանություն պահանջող գործողությունների դեպքում օպերատորները կարող են նախապես կտրված վերին թերթերը դնել կծիկի մակերեսների վրա՝ ցիկլը սկսելուց առաջ: Այնուհետև պտտվող փաթաթանն այս պաշտպանությունը ամուր ամրացնում է պարագծին՝ վերացնելով երկրորդական ժապավենային ամրացման քայլերը:
- Աշխատանքային մասի կայունացում. Փափուկ էլաստոմերային խողովակները կամ թեթև ալիքավոր կծիկները կարող են դեֆորմացվել ճառագայթային փաթույթի լարվածության տակ: Հիմքի հենարանային համակարգը պետք է ներառի կարգավորելի ուղղահայաց կողային ուղեցույց գլաններ՝ պտտման ընթացքում կծիկը ուղղահայաց կենտրոնական գծի երկայնքով կայունացնելու համար:
Գնորդի ստուգման ստուգաթերթիկ
| Ինժեներական գործոն | Գործառնական նշանակություն | Ստանդարտ հանդուրժողականություն / նպատակային արժեք |
|---|---|---|
| Խողովակի չափի ծրար | Հաստատում է, որ կծիկը տեղավորվում է ուղեծրային բացվածքի ծրարի մեջ | Ստուգեք նվազագույն ID-ն, առավելագույն արտաքին տրամագիծը և լայնությունը (օրինակ՝ Φ300–Φ1000 մմ): |
| Մատանու մաքրման լուսանցք | Կանխում է դիսպենսերի փոխադրիչի բախումը կծիկի աչքի ներսում | Բոլոր լայնական կտրվածքների միջև նվազագույնը 50 մմ բացվածք |
| Դիսպենսերի արգելակի տեսակը | Կանխում է թաղանթի ձգումը, պատռումը կամ պղպջակների պատռումը | Շփման թիթեղ կամ մագնիսական մասնիկների ճիրան (10–50 Ն) |
| Հենարանային գլանային նյութ | Վերացնում է քերծվածքները փայլեցված կամ փափուկ խողովակների մակերեսների վրա | Բարձրորակ պոլիուրեթանային ծածկույթ (85–90 Shore A) |
| Համընկնման հարաբերակցության ճշգրտություն | Պահպանում է խոնավությունից պաշտպանությունը և նյութի օգտագործումը | Նպատակային 30%-50% համընկնումը՝ համակարգված VFD փոխանցման հարաբերակցությունների միջոցով |
| Անվտանգության կառավարման ճարտարապետություն | Ապահովում է օպերատորի անվտանգությունը ձեռքով թելերի տեղադրման ժամանակ | Կատեգորիա 3 / PLd միջկողպեքներ, պահելու համար նախատեսված դյույմային անջատիչ |
| Օդաճնշական օդի պահանջներ | Պահանջվում է, եթե տեղադրված են լրացուցիչ կտրող-սեղմող մոդուլներ | 0.5–0.7 ՄՊա մաքուր, չոր արհեստանոցային օդ (եթե կա) |
Մատակարարի հարցման ձևանմուշ՝
«Խնդրում ենք հաստատել կիսաավտոմատ աչքով կծիկի փաթաթման համակարգի գնանշման տվյալները. (1) Չափսային ծրարների սահմաններ՝ նվազագույն ներքին տրամագիծ (ՆՏ), առավելագույն արտաքին տրամագիծ (ՆՏ), առավելագույն լայնական հատույթի լայնություն/բարձրություն և բեռնունակություն (կգ). (2) Կծիկի աչքի միջով անցնող կինեմատիկական բացվածքի ստուգում՝ հաշվի առնելով թաղանթի բաշխիչի չափսերը. (3) [Փուչիկավոր թաղանթ / ԼԼԴՊԷ ձգվող / ՀԴՊԷ հյուսված ժապավեն] միջավայրի համատեղելիություն, ներառյալ փաթաթվող միջուկի տրամագիծը և լարվածության արգելակման համակարգը. (4) Աջակցող գլանային նյութի սպեցիֆիկացիա՝ ճկուն կծիկների անխափան մշակման համար. (5) Օղակի պտտման արագությունը (պտտ/րոպե) և գլանային արագության կառավարման միջակայքերը VFD կառավարման ներքո. (6) Թաղանթի ձեռքով մատակարարման ժամանակ շահագործման անվտանգության միջոցառումներ (դյույմանոց ռեժիմ, լուսային վարագույրներ, արտակարգ կանգառի սխեմայի դասակարգում): Աշխատանքային մասի սպեցիֆիկացիա. [Արտադրանքի տեսակ], Արտաքին տրամագիծ [X] մմ, Ներքին տրամագիծ [X] մմ, Լայնություն [X] մմ, Քաշ [X] կգ»:
ՀՏՀ
Մեքենան ավտոմատ կերպով ավարտո՞ւմ է փաթաթման ցիկլը։
Մեքենան ավտոմատացնում է հիմնական ուղեծրային պտույտը և թաղանթի անընդհատ դասավորությունը շարժվող գլանների միջոցով: Այս կիսաավտոմատ կոնֆիգուրացիայում պարույրի բեռնումը, թաղանթի պոչային թելերի տեղադրումը, կտրումը և վերջնական փաթեթավորումը պահանջում են ձեռքով օպերատորի կողմից կառավարում:
Կարո՞ղ է ստանդարտ դիսպենսերը տեղավորել փուչիկների թաղանթ առանց փոփոխության:
Հուսալի չէ։ Ստանդարտ ձգվող փաթեթավորիչները օգտագործում են նախնական ձգվող գլաններ կամ բարձր լարվածության շփման ձողեր, որոնք կարող են պայթեցնել պղպջակների բջիջները։ Պղպջակների փաթեթավորման համար անհրաժեշտ է ցածր լարվածության, առանց ատամնանիվների փաթաթվող լիսեռ՝ կարգավորվող շփման արգելակով՝ բարձիկի ամբողջականությունը պահպանելու համար։
Ինչպե՞ս է վերահսկվում փաթաթման համընկնումը կծիկի վրա։
Համընկնման տոկոսը կարգավորվում է օղակի պտտման շարժիչի և կծիկի հենարանային գլանային շարժիչի միջև արագության հարաբերակցությամբ: Այս երկու անկախ շարժիչների համաժամեցումը AC ինվերտորների միջոցով թույլ է տալիս օպերատորներին սահմանել համընկնման մակարդակներ 20%-ից մինչև 60%:
Ինչո՞ւ է կծիկի կենտրոնացումը օղակի բացվածքի ներսում կարևոր։
Եթե կծիկի լայնական հատույթը զգալիորեն շեղված է կենտրոնից՝ օղակի առանցքի համեմատ, թաղանթի փոխադրիչից մինչև կծիկի մակերեսը հեռավորությունը տատանվում է յուրաքանչյուր պտույտի ընթացքում։ Սա առաջացնում է լարվածության ցիկլիկ տատանումներ, որոնք հանգեցնում են շերտերի անհավասար համընկնման, թաղանթի պարանոցի իջեցման կամ տեղայնացված պատռման։
Հաջորդ քայլը
Վերանայեք կծիկի ընթացիկ չափերի միջակայքերը (նվազագույն ID, առավելագույն OD, փաթեթի լայնական հատույթ, միավորի քաշ)՝ փաթեթավորման նյութի տեխնիկական բնութագրերի հետ միասին (փուչիկների թերթիկ vs LLDPE ձգվող թաղանթ): Վերևում նշված կառուցվածքային ստուգման ձևանմուշը ուղարկեք սարքավորումների մատակարարներին՝ բացվածքների պրոֆիլները, անվտանգության կողպեքները և ցիկլի գնահատականները հաստատելու համար: Կապվեք տեխնիկական կիրառման ինժեներական թիմերի հետ FHOPE փաթեթավորման կոնտակտային պորտալի միջոցով ՝ պաշտոնական կինեմատիկական վերանայումների համար:
Առնչվող ընթերցանություն
- Խողովակների փաթեթավորման մեքենաների համակարգեր
- Հորիզոնական և ուղեծրային կծիկների փաթեթավորման սարքավորումներ
- Արդյունաբերական պողպատե կծիկների փաթաթման համակարգեր
- Մետաղալարերի և մալուխների փաթեթավորման լուծումներ
- Ճշգրիտ պղնձե խողովակի կծիկային փաթեթավորման համակարգեր
- Շղթաների և խողովակների պարույրների փաթեթավորման լուծումներ. կիրառման ճարտարագիտություն
Աղբյուրներ
- FPH-300N ճարտարագիտական տեխնիկական բնութագրեր՝ Խողովակների պարույրային թաղանթային փաթեթավորման և ձգվող փաթեթավորման մեքենայի տեխնիկական պրոֆիլ
- Ավտոմատացված համակարգերի համեմատություն. Ավտոմատ խողովակների փաթեթավորման գծերի և կծիկների մշակման համակարգերի ուղեցույց
- Դիմումի տեսանյութի հղում. Օրբիտալ խողովակի պարույրային փաթաթման համակարգի ցուցադրություն
- Արդյունաբերական ստանդարտների հղումներ՝ EN 415-6 (Փաթեթավորման մեքենաների անվտանգություն. պալետների և արտադրանքի փաթեթավորման սարքեր); ISO 12100 (Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ):
Ինժեներական վերանայումն ավարտված է. արտադրական կիրառման համար տեխնիկական փաստաթղթերը արդիական են։