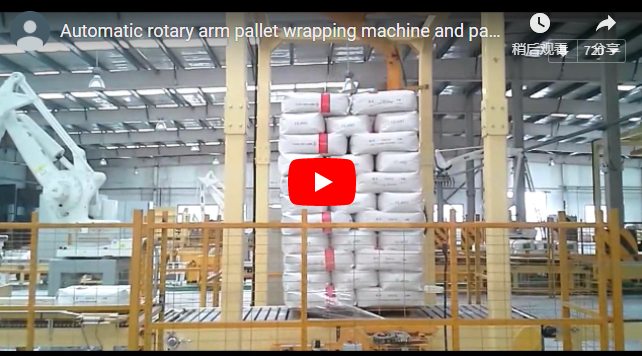
Համառոտ
Ավտոմատ պտտվող սկավառակի ձգվող փաթեթավորիչը վերացնում է ձեռքով միջամտությունը միայն այն դեպքում, եթե այն հուսալիորեն կառավարում է թաղանթի պոչը: B100-ը լիովին անօդաչու աշխատանք է իրականացնում ինտեգրված պնևմատիկ սեղմիչ-կտրիչ-սրբիչ մեխանիզմի միջոցով. մեխանիկական մկրատը սեղմում է թաղանթի պոչը պտտվող սկավառակի պտտվելուց առաջ, իմպուլսային տաքացման լարը կտրում է թաղանթը ցիկլի ավարտին, իսկ առաձգական մաքրող խոզանակը ամուր ամրացնում է պոչը պալետի մակերեսին: Անընդհատ արդյունաբերական աշխատանքի համար նախագծված B100-ը մշակում է մինչև 1,800 կգ (Ա 2,000 կգ կառուցվածքային անվտանգության սահման) թողունակության դեպքում 24+ բեռնում մեկ ժամում, որն ունի նախնական ձգման շարժիչով սայլակ, որը տրամաչափված է 250% ստանդարտով (100%–300% կարգավորելի):
Բառը
- Սեղմման, փաթաթման, կտրման և սրբման հաջորդականությունը
- Ինչպես է ավտոմատ ժապավենի կտրիչը փոխում փաթեթավորման աշխատանքային հոսքերը
- Նախնական ձգման հարաբերակցության և թաղանթի սպառման հաշվարկ
- Պտտվող սկավառակի դինամիկան և սայլակի բարձրության պարամետրերը
- PLC կառավարման համակարգ և փաթեթավորման ծրագրի ճարտարապետություն
- Կոմունալ ծառայություններ, պնևմատիկ պահանջներ և մեքենաների անվտանգության ստանդարտներ
- Ինժեներական ընտրության ստուգաթերթիկ
- Տեխնիկական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը և արագ առաջարկների արձանագրությունը
- Առնչվող համակարգեր
- Հղումներ և նորմատիվ չափորոշիչներ
Սեղմման, փաթաթման, կտրման և սրբման հաջորդականությունը
Սկզբնական մակարդակի ձգվող փաթեթավորման հիմնական խափանման կետը տեղափոխման ընթացքում թաղանթի պոչը քանդվելն է: B100-ը լուծում է այս խնդիրը եզրին ամրացված պնևմատիկ մեխանիկական ձեռքի միջոցով, որը կատարում է չորս համակարգված քայլ.
| Քայլ | Մեխանիզմ | Ինժեներական գործողություն |
|---|---|---|
| դարսել | Պնևմատիկ մկրատային բռնակ | Պտտման սկսվելուց առաջ ամրացնում է թաղանթի առաջատար եզրը պտտվող սկավառակի պարագծին՝ վերացնելով ձեռքով կապելու անհրաժեշտությունը։ |
| Շալ | Էլեկտրական պտտվող սկավառակ | Սահուն արագանում է VFD կառավարման ներքո՝ միավորված բեռը փաթեթավորելով նախապես սահմանված բաղադրատոմսերին համապատասխան։ |
| Կտրել | Իմպուլսային տաք մետաղալարային տարր | Էլեկտրական ազդակը ցիկլի ավարտից հետո ակնթարթորեն տաքացնում է կտրող լարը՝ մաքուր առանձնացնելով ցանցը։ |
| սրբել | Բարձր խտության խոզանակի բազուկ | Դինամիկորեն պտտվում է պտտվող բեռնման մակերեսի դեմ՝ հարթեցնելով և ամրացնելով թաղանթի պոչը պալետավորված ստվարաթղթե մակերեսին։ |
Սեղմող հավաքածուն պահպանում է թաղանթի պոչը սրբման փուլից հետո՝ ամրացնելով թաղանթը իր տեղում, որպեսզի համակարգը անմիջապես նախապատրաստվի հաջորդ պալետի համար՝ առանց օպերատորի կողմից վերաբեռնման։
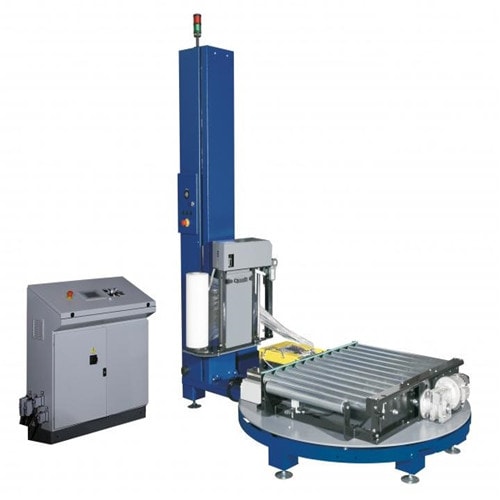
Ինչպես է ավտոմատ ժապավենի կտրիչը փոխում փաթեթավորման աշխատանքային հոսքերը
Ավանդական կիսաավտոմատ փաթեթավորման գործողությունների դեպքում բեռնամբարձիչի օպերատորը երկու անգամ իջնում է պալետի վրա՝ մեկ անգամ՝ թաղանթը ներքևի պալետի բլոկին կապելու համար, և մեկ անգամ՝ ցանցը բաց դանակով կտրելու և թաղանթի պոչը սեղմելու համար։
B100-ը ավտոմատացնում է երկու գործողություններն էլ մեխանիկական ինտեգրման միջոցով.
| Ինժեներական ենթահամակարգ | B100 տեխնիկական բնութագիր | Գործառնական օգուտ |
|---|---|---|
| Ֆիլմի ամրացում | Երկծնոտ մեխանիկական մկրատային բռնիչ | Ձեռքով թաղանթի ամրացում զրոյական է, սահքից զերծ մեկնարկ |
| Կտրման մեթոդ | Կառավարվող իմպուլսային ջեռուցման լար | Մաքուր, մաշվածությունից զերծ կտրվածք ձուլածո կամ փչված LLDPE-ի վրա |
| Պոչի ավարտ | Ճկուն խոզանակ՝ պնևմատիկ հարվածով | Անվտանգ կպչունություն առանց ձեռքով սեղմելու |
| Դիրքորոշման սենսոր | Պտտվող սկավառակի սկզբնական դիրքի մոտիկության անջատիչ | Ճշգրիտ մեխանիկական համաժամեցում |
| Հեծանվային պատրաստություն | Առաջնային ֆիլմի պոչի ավտոմատ պահպանում | Բեռնատարի վարորդները մնում են նստած |
Երբ բեռնամբարձիչի վարորդը միանում է վերև և ներքև հոսանքն ի վար փոխադրիչի ճյուղերին, այն տեղադրում է պալետը և անմիջապես հեռանում։ Մեքենան ավարտում է փաթեթավորումը, կտրում թաղանթը, ամրացնում պոչը և ազդանշան է տալիս արտամղիչ փոխադրիչին։
Սպասարկման արձանագրություն . Ջեռուցման լարը և պնևմատիկ գլանները պահանջում են ստանդարտ կանխարգելիչ սպասարկման ստուգումներ: Համոզվեք, որ նիկրոմային տաքացուցիչ տարրերը պահեստում են, և ստուգեք, որ մուտքային սեղմված օդը մշակվում է FRL-ով (ֆիլտր-կարգավորիչ-քսանյութ)՝ 0.6–0.8 ՄՊա (6–8 բար) սահմաններում :
Նախնական ձգման հարաբերակցության և թաղանթի սպառման հաշվարկ
B100-ը ունի հզորացված նախնական ձգվող թաղանթի սայլակ, որը շարժման մեջ է մտնում անկախ 0.37 կՎտ հզորությամբ փոխանցման շարժիչով: Թաղանթը տարբեր մակերևութային արագություններով փոխանցվող երկու գլանների միջև անցկացնելով՝ թաղանթը երկարացվում է քսելուց առաջ:
Ստանդարտ նախնական ձգումը ֆիքսված է 250% (գլխավոր գլանափաթեթի 1 մ-ը տալիս է 3.5 մ կիրառվող թաղանթ): Լրացուցիչ փոխանցման զույգերի միջոցով հասանելի են 100%-ից մինչև 300% հարաբերակցություններ:
Ֆիլմի սպառման հաշվարկ
15 պտույտով փաթաթված ստանդարտ եվրոպական/ավստրալիական պալետի համար ( 1,200 մմ × 1,000 մմ ).
- Բեռնման պարագիծը՝
2 × (1.2 m + 1.0 m) = 4.4 m - Կիրառվող ֆիլմի երկարությունը՝
4.4 m × 15 wraps = 66 m - Հիմնական գլանափաթեթի արդյունավետ սպառում.
66 m ÷ 3.5 = 18.86 m (~19 m) - Ստանդարտ 1,500 մ գլխավոր գլանափաթեթի համար արտադրողականությունը՝
1,500 m ÷ 18.86 m ≈ 79 pallets
(Արտահայտված է SEO ստանդարտ նշագրությամբ՝ Կիրառված թաղանթ = Պալետի պարագիծ × Ընդհանուր փաթաթաններ)
Քանի որ նախնական ձգումը տեղի է ունենում սայլակի ներսում, թաղանթի լարվածությունը անջատվում է բեռի կայունությունից: Փխրուն, թեթև ստվարաթղթե կույտերը, որոնք կփլուզվեին ավանդական մեխանիկական արգելակային լարիչների ազդեցության տակ, մնում են կատարյալ անվնաս:
- Սպառվող նյութերի տեխնիկական բնութագրերը՝ 500 մմ ցանցի լայնություն, 76 մմ միջուկի տրամագիծ, 20–35 մկմ ստանդարտ LLDPE թաղանթ։
Պտտվող սկավառակի դինամիկան և սայլակի բարձրության պարամետրերը
| Կինեմատիկական / Չափսային Պարամետր | B100 ստանդարտ մետրիկ |
|---|---|
| Գնահատված ծանրաբեռնվածությունը | 1,800 կգ (2,000 կգ կառուցվածքային շրջանակի նախագծում) |
| Թողարկման արագություն | ≥ 24 պալետ ժամում (կախված գործընթացից) |
| Պտտվող սկավառակի տրամագիծը | 2,200 մմ |
| Պտտվող սկավառակի պտտման արագությունը | 0–12 պտույտ/րոպե (VFD արագացված մեղմ մեկնարկ / մեղմ կանգառ) |
| Փոխակրիչի գլանափաթեթի վերին մասի (TOR) բարձրությունը | ~ 400 մմ |
| Փոխադրիչի ուղղահայաց արագությունը | 2.9 մ/րոպե (հարթ շղթա/ճառագայթային բարձիչ) |
| Փաթեթավորման շերտի կոնֆիգուրացիա | Վերևի, միջինի, ներքևի անկախ (0–99 շերտ) |
Պտտվող սկավառակի հավաքածուն պտտվում է ծանրաբեռնված օղակաձև շարժական կրողի վրա, որը ապահովում է բարձր կողմնային կոշտություն կենտրոնից դուրս բեռնվածության դեպքում: Ֆոտոէլեկտրական աչքը ավտոմատ կերպով սկանավորում է պալետի բարձրությունը մինչև 2,000 մմ (կարող է ընդարձակվել մինչև 2,400 մմ), վերացնելով բարձրության սահմանները ձեռքով կարգավորելու անհրաժեշտությունը՝ տարբեր SKU խառնուրդների համար:
Գծային ինտեգրացիա և ցիկլի բյուջե
400 մմ գլանաձև վերևի (TOR) բարձրությունը ծառայում է որպես գլխավոր տվյալ՝ շարժիչով գրավիտացիոն կամ մոտորային գլանաձև փոխակրիչների ինտեգրման համար։
Ցիկլի ժամանակի բաշխում.
- Նպատակային արտադրողականություն՝ 24 պալետ/ժամ = 150 վայրկյան մեկ պալետի ցիկլի համար
- Ակտիվ պտտման ժամանակ (15 պտույտ @ 12 RPM): 75 վայրկյան
- Ավտոմատացման պատուհան (ինդեքսավորում, VFD արագացում, տնային դիրքավորում, տաք մետաղալարով կտրում, խոզանակով մաքրում): 75 վայրկյան
PLC կառավարման համակարգ և փաթեթավորման ծրագրի ճարտարապետություն
Էլեկտրական պատյանը ներառում է նվիրված ծրագրավորվող տրամաբանական կարգավորիչ (PLC), որը զուգորդված է ինտուիտիվ թվային ինտերֆեյսի և արդյունաբերական կոճակների հետ։
| Կառավարման տարր | Ճարտարագիտական իրականացում |
|---|---|
| Հիմնական ճարտարապետություն | Արդյունաբերական PLC (համատեղելի Siemens / Mitsubishi-ի հետ) |
| Օպերատորի միջերես | Էրգոնոմիկ կոճակներ + բազմապարամետր HMI |
| Համընկնման կարգավորում | Փոփոխական փոխադրման արագության կառավարում՝ քայլի համընկնման համար |
| Բեռնված վերին մշակում | Ընտրովի վերափաթեթավորման ցիկլ կամ վերին թերթիկի դադարի ծրագիր |
| Արտադրության հետևում | Չվերակարգավորվող գլխավոր հաշվիչ և տեղաշարժով վերակայվող խմբաքանակային հաշվիչներ |
Կոմունալ ծառայություններ, պնևմատիկ պահանջներ և մեքենաների անվտանգության ստանդարտներ
| Կոմունալ ենթակառուցվածք | Սպառում / Տեխնիկական պահանջ |
|---|---|
| Էլեկտրամատակարարում | AC 380 V, 3-փուլ, 50 Hz (Ըստ ցանկության՝ 220 V / 480 V, 60 Hz) |
| Պտտվող սկավառակի շարժիչ | 0.75 կՎտ փոփոխական հոսանքի փոխանցման շարժիչ |
| Փոխակրիչի գլանային շարժիչ | 0.75 կՎտ հզորությամբ ծանր բեռնատար |
| Վագոնի վերելակի շարժիչ | 0.37 կՎտ հզորությամբ արգելակային շարժիչ |
| Նախնական ձգման գլանային շարժիչ | 0.37 կՎտ ինվերտորային վարկանիշով շարժիչ |
| Սեղմված օդի մատակարարում | 0.6–0.8 ՄՊա (6–8 բար), ~1.0 NL/ցիկլ չոր պնևմատիկ օդ |
Անվտանգության համապատասխանություն և ներդաշնակեցված ստանդարտներ
Մեքենան համապատասխանում է Եվրոպական մեքենաների մասին 2006/42/EC դիրեկտիվին և միջազգային անվտանգության արձանագրություններին.
- EN 415-6` 2013Պալետների ձգվող փաթեթավորման մեքենաների հատուկ անվտանգության պահանջներ (C տիպի ներդաշնակեցված ստանդարտ):
- ISO 12100: 2010Համապարփակ ռիսկի գնահատման և ռիսկի նվազեցման մեթոդաբանություն։
- EN ISO 13849-1Կառավարման համակարգերի (SRP/CS) անվտանգությանը վերաբերող մասեր, որոնք ներառում են արտակարգ կանգառի սխեմաներ, երկալիք E-կանգառի կոճակներ և պարագծային միջկողպեքներ։
Ինժեներական ընտրության ստուգաթերթիկ
Գնանշման հայտ (RFQ) տրամադրելուց առաջ ստուգեք ձեր փաթեթավորման գծի ծրարի համապատասխանությունը հետևյալ կարևոր սահմանափակումներին.
- Պալետի պրոֆիլԱռավելագույն երկարություն × լայնություն × բարձրություն (ներառյալ պալետի հիմքը) և նվազագույն/առավելագույն համախառն քաշը։
- Թողունակության նպատակՊահանջվող անընդհատ պալետներ ժամում (գագաթնակետային հերթափոխի պահանջարկ):
- Փոխակրիչի միջերեսԱռանձին պտտվող սայլակի կամ գծային մոտորային փոխակրիչի ինտեգրում (ստուգեք TOR տվյալը 400 մմ-ի վրա):
- Ֆիլմի սպեցիֆիկացիաՄիջուկի տրամագիծը (ստանդարտ 76 մմ), ցանցի լայնությունը (500 մմ) և թաղանթի չափսը (17–35 մկմ):
- Պնևմատիկ մատակարարումՄեքենայի միացման կետում չոր գործարանի օդը հասանելի է 0.6–0.8 ՄՊա ճնշման տակ։
- Վերին պաշտպանությունՍտանդարտ բաց փաթեթավորում՝ փոշուց/անձրևից պաշտպանության համար՝ վերին թերթիկի փոխարեն։
Տեխնիկական Հաճախակի տրվող հարցեր
Հարց. Արդյո՞ք օպերատորը պետք է ձեռքով կապի կամ կտրի ժապավենը:
Ա. Ոչ: Ավտոմատացված մեխանիկական բռնիչը սեղմում է թաղանթի պոչը, իմպուլսային տաքացման տարրը մաքուր կտրում է այն, և խոզանակը յուրաքանչյուր ցիկլի ավարտին սրբում է պոչը բեռի դեմ:
Հարց. Որքա՞ն է B100-ի անընդհատ գնահատված հզորությունը:
Ա. Ստանդարտ 15 փաթաթման ծրագրերի համար ցիկլի ստանդարտ արագությունը ժամում առնվազն 24 բեռնում է, իսկ անընդհատ բեռնման վարկանիշը՝ 1,800 կգ:
Հարց. Որքա՞ն ձգվող թաղանթ է սպառվում մեկ պալետի համար:
Ա. Ստանդարտ 250% նախնական ձգման դեպքում, 15 պտույտով փաթաթված 1,200 × 1,000 մմ պալետը գլխավոր գլանափաթեթից սպառում է մոտավորապես 19 մետր թաղանթ (բեռնվածքի վրա այն աճում է մինչև 66 մետր):
Հարց. Կարո՞ղ է պտտվող սկավառակը անվտանգ կերպով հաղթահարել անկայուն բեռներ:
Ա. Այո: Էլեկտրական նախնական ձգման սայլակը թաղանթը ձգում է ներքին շարժիչով գլանների միջև, այլ ոչ թե բեռի դեմ, կանխելով փխրուն կամ թեթև ստվարաթղթե տուփերի կենտրոնից դուրս քաշվելը:
Հարց. Որո՞նք են սեղմված օդի պահանջները:
Ա. Մեքենան պահանջում է մաքուր, չոր սեղմված օդ, որը կարգավորվում է 0.6-ից 0.8 ՄՊա (6–8 բար) միջև, սպառելով մոտավորապես 1.0 ՆԼ մեկ ամբողջական սեղմման համար:
Հաջորդ քայլը և արագ առաջարկների արձանագրությունը
Օպտիմալացրեք ձեր պալետավորման աշխատանքները՝ 48 ժամվա ընթացքում ներկայացված ինժեներական առաջարկով։
- Ներկայացնել դասավորությունը և բեռնել տեխնիկական բնութագրերըՈւղարկեք ձեր պալետի չափսերը (Երկարություն × Լայնություն × Բարձրություն), առավելագույն բեռի քաշը և ժամում պահանջվող պալետների քանակը հետևյալ էլ. փոստին։ info@fhopepack.com.
- Ստանալ ինժեներական շրջանակ (48 ժամ)Մեր կիրառման թիմը կվերադարձնի անհատականացված առաջարկ, որը կներառի փոխադրիչի բարձրությունները, սեղմման և կտրման ցիկլի տևողությունը և էլեկտրական ինտեգրման տարբերակները։
- Գծային ինտեգրման վավերացումՊլանավորեք տեխնիկական ստուգում մեր փաթեթավորման մեքենաների թիմի հետ՝ մուտքի/ելքի փոխադրիչի բարձրությունները և PLC կապի հաստատումը հաստատելու համար։
Առնչվող համակարգեր
- Ավտոմատ ծղոտե ներքնակ փաթաթելու մեքենա B100
- Ավտոմատ ծանրաբեռնվածության ձգվող փաթաթման մեքենա B200
- Բարձր արագությամբ պտտվող պալետների փաթեթավորման համակարգեր
- Տեսանյութի ցուցադրություն. Պտտվող պալետների փաթեթավորում ավտոմատ թաղանթային սեղմակով և կտրվածքով
- Տեսանյութի ցուցադրություն. Լիովին ավտոմատ պալետային փաթեթավորման ավտոմատացված գիծ
Հղումներ և նորմատիվ չափորոշիչներ
- Տեխնիկական Տեխնիկական: FHOPE B100 ավտոմատ պալետային փաթեթավորման ճարտարագիտական տվյալներ
- Մեքենաների անվտանգություն. ISO 12100:2010 Նախագծման ընդհանուր սկզբունքներ – Ռիսկերի գնահատում
- Ֆունկցիոնալ անվտանգություն. EN ISO 13849-1 Մեքենաների անվտանգություն. Կառավարման համակարգերի անվտանգության հետ կապված մասեր
- Կիրառման ստանդարտ՝ EN 415-6` 2013 Փաթեթավորման մեքենաների անվտանգություն. Մաս 6. Պալետների փաթեթավորման մեքենաներ
Վերջին անգամ ինժեներական ընկերության կողմից վերանայվել է՝ 2026-10-24