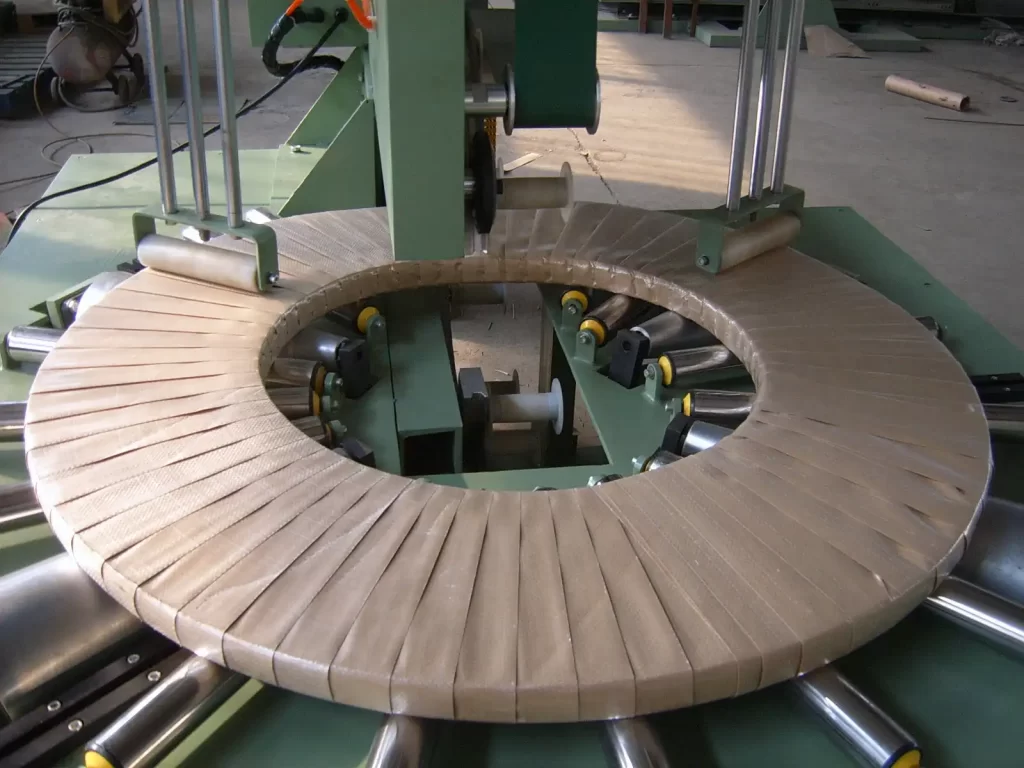
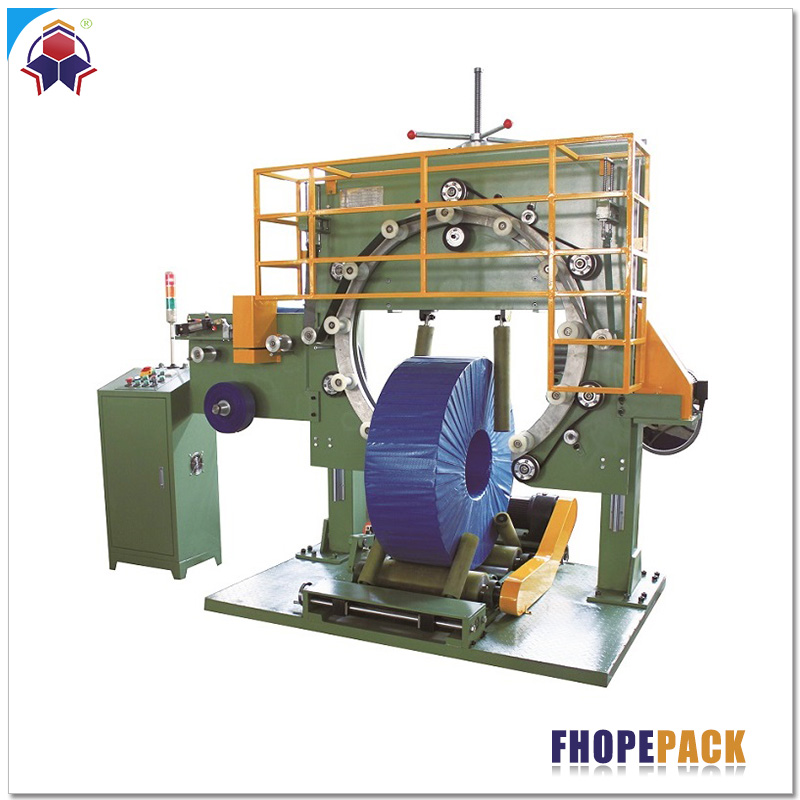
Գործադիր ամփոփում Այս ճարտարագիտական ուղեցույցը ուսումնասիրում է պողպատի և պղնձի մշակման մեջ ճեղքային և գլխավոր կծիկների ավտոմատացված փաթեթավորման գծերի կոնֆիգուրացիան: Մենք վերլուծում ենք հինգ հիմնական գծային կայանները՝ ճառագայթային/շրջանաձև ամրացում, ուղեծրային աչքի միջով փաթաթում, 90° հիդրավլիկ թեքում, հարթ կծիկի շրջանաձև փաթաթում և դարպասային դարսում: Յուրաքանչյուր ավտոմատացված մոդուլ փոխարինում է բարձր ռիսկային, աշխատատար մշակմանը, կրճատում է ցիկլի ժամանակը և կանխում է տեղափոխման վնասը: Համակարգի չափսերը ուղղակիորեն կախված են կծիկի արտաքին/ներքին տրամագծից, ճակատային լայնությունից, մետաղագործական զգայունությունից և հատակի տարածքի սահմանափակումներից:
Ինչ է փոխարինում յուրաքանչյուր կայան
Ավտոմատացված կծիկների փաթեթավորման գիծը ինտեգրում է առանձին ձեռքով գործողությունները շարունակական, PLC-համաժամեցված փոխանցման հաջորդականության մեջ: Յուրաքանչյուր կայան փոխարինում է վտանգավոր ֆիզիկական աշխատանքը ծրագրավորվող մեխանիկական կառավարման միջոցով:
| Կայան | Ձեռքով աշխատանքը փոխարինվեց | Ավտոմատացված մեխանիզմ և գործառնական օգուտ |
|---|---|---|
| Կապման կայան | Ձեռքով պնևմատիկ գործիքով լարում և ատամնավոր մետաղական միացումներ։ | Ավտոմատացված ճառագայթային ինդեքսավորման գլխիկը 16–32 մմ PET կամ բարձր ամրության պողպատե ժապավեն է մատակարարում կծիկի աչքի միջով՝ 2,500–6,500 Ն ծրագրավորվող լարմամբ։ |
| Աչքի միջով անցնող ուղեծրային փաթաթան | Օպերատորներ, որոնք ձեռքով անցկացնում են թաղանթային գլանափաթեթները ներքին տրամագծի (ID) միջով։ | Բարձր արագությամբ պտտվող C-օղակով կամ փակ օղակով փոխադրիչը VCI թաղանթը և ձգվող թաղանթը աչքի միջով քսում է 40-80 պտույտ/րոպե արագությամբ՝ ապահովելով անընդհատ 30%-70% համընկնում։ |
| 90° թեքություն / իջեցում | Վերգետնյա կռունկի վտանգավոր մանևրներ՝ օգտագործելով C-աձև կեռիկներ կամ նեյլոնե ցանցկեն պարաններ։ | Երկգլանային հիդրավլիկ հենակը վերադասավորում է կծիկները աչք-երկինք (ուղղահայաց) և աչք-հորիզոնական առանցքների միջև՝ առանց եզրերի ծռման կամ աստղադիտակի վերածվելու։ |
| Հարթ-կծիկավոր փաթաթան | Աչք-երկինք ուղղված պարույրների ձեռքով թերթային փաթեթավորում փայտե պալետների վրա։ | Պտտվող պտտվող սկավառակը կամ գլխավերևում ամրացվող պտտվող թևը փաթաթում է հորիզոնական պալետավորված կծիկները՝ կանխելով խոնավության ներթափանցումը և տեղափոխման ժամանակ տեղաշարժը։ |
| Գանտրի կուտակման կայան | Բեռնատարի ձեռքով վերադասավորում, միջադիրների տեղադրում և պալետների բեռնում։ | 3-առանցքանի կարտեզյան կամրջակը կամ ծանր մկրատային բռնակը ավտոմատ կերպով վերցնում, կենտրոնացնում և դասավորում է պատրաստի կծիկները պալետների վրա՝ համաձայն նախապես սահմանված բաղադրատոմսերի։ |
Բարձր ռիսկային, փոփոխական ձեռքի աշխատանքը կոշտ ավտոմատացմամբ փոխարինելով՝ գիծը վերացնում է նուրբ պղնձի համաձուլվածքների մակերեսային քերծվածքները, կանխում է բարձր արդյունավետությամբ կտրվածքային պողպատի աղետալի աճը և հեռացնում անձնակազմին բարձր զանգվածով կախված բեռների գոտիներից։
Աշխատանքի ազդեցությունը
Ձեռքով արտադրամասում փաթեթավորումից կենտրոնական ավտոմատացված վերամշակման գծին անցումը հիմնովին փոխում է աշխատանքի բաշխումը: Հետևյալ գործառնական մոդելը գնահատում է տիպիկ երկհերթ աշխատող ճեղքավոր կծիկների արտադրական գործարան, որը մեկ հերթափոխով արտադրում է 120-180 կծիկ:
| Գծի պարամետր | Ձեռքով փաթեթավորման խցիկ | Ավտոմատացված FHOPE գիծ | Գործառնական ազդեցություն |
|---|---|---|---|
| Ուղղակի անձնակազմ մեկ հերթափոխի համար | 6 օպերատոր | 2 օպերատոր | -4 օպերատոր մեկ հերթափոխի համար |
| Օրական ուղղակի աշխատանք (2 հերթափոխ) | 12 օպերատոր | 4 օպերատոր | -8 օպերատոր օրական |
| Արտադրողական մեքենայի ժամեր | Փոփոխական (կախված հոգնածությունից) | Անընդհատ խթանում (90–150 վ/պարույր) | +35%-ից մինչև +60% հաստատուն թողունակություն |
| Ընդհանուր աշխատանքային ժամերի վերաբաշխում | Հիմնադրամ | 64 օպերատոր-ժամ / օր ազատ | Մասշտաբավորված է կտրող գործողության / որակի վերահսկման համար |
| Փաթեթավորման սպառվող թափոններ | 18%–25% (անվերահսկելի թաղանթի լարվածություն) | < 3% (ճշգրիտ փոխանցման նախնական ձգում) | 200%–250% ֆիքսված ձգման հարաբերակցություն |
Այս չափանիշները ներկայացնում են փաստաթղթավորված դաշտային տեղադրումներ: Աշխատանքի իրական կրճատումները տարբերվում են՝ կախված միջին կտրվածքի լայնությունից, ներքին տրամագծի չափսերից, փաթեթավորման բաղադրատոմսերից (օրինակ՝ երկշերտ VCI գումարած հյուսված գործվածք՝ մեկ ձգվող թաղանթի դիմաց) և վերևից կտրող սարքի ելքից: Որոշիչ առավելությունը մնում է անփոփոխ. օպերատորները ծանր կծիկների կառավարումից անցնում են HMI ախտորոշման մոնիթորինգի, սպառվող նյութերի բեռնման և արտագնա լոգիստիկայի կառավարման:
Ինչպես ենք մենք ընտրում կայարանները
Համակարգային ինժեներիան պահանջում է կծիկների մետալուրգիայի, երկրաչափական ծրարների և աղացքի լոգիստիկայի համապատասխանեցում համապատասխան կայանի հաջորդականությանը: Պղնձե և սիլիցիումային պողպատե կծիկները պահանջում են բարձր ճշգրտության մակերեսային պաշտպանություն, մինչդեռ կառուցվածքային ածխածնային պողպատը պահանջում է առավելագույն ամրացման ուժ:
[Slitter Recoiler]
       │
       ▼
[Turnstile / Transfer Car]
       │
       ▼
[Station 1: Automated Strapping] ──► Through-eye radial or circumferential retention
       │
       ▼
[Station 2: Orbital Eye-Through] ──► 6-face sealed protective wrapping (VCI/Stretch)
       │
       ▼
[Station 3: 90° Hydraulic Tilter] ──► Eye-horizontal to Eye-to-sky reorientation
       │
       ▼
[Station 4: Gantry Stacker] ──► Auto-palletizing with timber runner placement| Կայանի ընտրության գործոն | Ինժեներական կախվածություն | Կիրառման լուծում |
|---|---|---|
| Շերտավոր ճարտարապետություն | Կծիկի ճեղքի լայնություն, տրանսպորտային ցնցման վեկտորներ, հաճախորդի սպեցիֆիկացիա։ | Ռադիալ ժապավենՄատակարարման ժապավենը անցկացնում է բաց աչքի միջով՝ նեղ կտրվածքով պարույրներ ստանալու համար։ ՇրջանաձևՊահպանում է գլխավոր կծիկների արտաքին փաթաթանը։ Համակցված: 3 ճառագայթային + 1 շրջանաձև՝ ծովային արտահանման համար։ |
| Փաթաթման կինեմատիկա | Մթնոլորտային կոռոզիայի ազդեցությունը, արտահանման տևողությունը, կծիկի կողմնորոշումը։ | Աչքի միջով անցնող շաթլ6-մակերեսային լիարժեք շրջակա միջավայրի ծածկույթ ուղղահայաց/հորիզոնական կծիկների համար։ Հարթ-կծիկավոր պտտվող թևՊալետի մակարդակի անձրևակայուն վերին/կողային փաթեթավորում։ |
| Թիլթերի շարժիչի մեխանիզմ | Վերև հոսանքին մատակարարման դիրքը (մանդրելն ընդդեմ սահքի) և կծիկի զանգվածը։ | Էլեկտրամեխանիկական պտուտակԱրագ, մաքուր սենյակներում օգտագործվող պղնձե կծիկների համար, որոնք քաշը 5,000 կգ-ից պակաս է։ Երկակի հիդրավլիկ գլան հակակշռովԾանր պողպատ մինչև 30,000 կգ։ |
| Ստեկինգի կոնֆիգուրացիա | Օրական SKU-ի տատանումներ, կույտի նախշի բաղադրատոմսեր, հատակի հետք։ | Կարտեզյան վերգետնյա դարպասԲարձր կայունություն, փոքր չափսեր, կարող է դիմակայել մինչև 10,000 կգ քաշի։ Ռոբոտացված հոդակապավոր ձեռքԲարդ կտրվածքային պատվերների համար բազմապալետային տեսակավորման ճկունություն։ |
Զգայուն պղնձե շերտերի համար փոխադրիչի գլանները ունեն 5 մմ վուլկանացված պոլիուրեթան (85–90 Shore A կարծրություն) կամ ինժեներական պլաստիկե թևքեր՝ մակերեսային նշագրումը կանխելու համար: Հիդրավլիկ սեղմակները օգտագործում են համամասնական ճնշման նվազեցնող փականներ՝ բարձրացնելու և թեքելու ընթացքում կծիկի շրջանաձև դեֆորմացիան վերացնելու համար:
Ընտրության ստուգաթերթիկ
Գծի վերջնական գնանշումից և դասավորության նախագծումից առաջ վերանայեք այս պարամետրերի մատրիցը.
- Խխունջի չափսային ծրարԱրտաքին տրամագիծ (OD_min-ից մինչև OD_max), ներքին տրամագիծ (ID_min-ից մինչև ID_max), նվազագույն ճեղքի լայնություն (W_min) և առավելագույն մակերեսային լայնություն (W_max):
- Զանգվածի միջակայքըՆվազագույն և առավելագույն օգտակար բեռնվածություն (կգ) մեկ ճեղքավոր կծիկի և համակցված գլխավոր փաթեթի համար։
- Արտադրողականության պահանջներՄեկ կծիկի համար անհրաժեշտ ցիկլի ժամանակը (վայրկյաններով) և վերևի կտրման գծերից ստացված կծիկների ժամային նպատակային քանակը։
- Նյութերի մետալուրգիա և մակերևույթի զգայունությունՍառը գլանված ածխածնային պողպատ, տաք ցինկապատված, բարձր փայլով հղկված պղինձ կամ հատիկավոր կողմնորոշված էլեկտրական պողպատ (որոշում է գլանաձև ծածկույթի տեխնիկական բնութագրերը):
- Կապման տեխնիկական բնութագրերըՆախընտրելի ժապավենի նյութը (PET vs. բարձր ամրացման պողպատ), ժապավենի լայնությունը (16, 19 կամ 32 մմ) և ճառագայթային կապերի քանակը (օրինակ՝ 2, 3 կամ 4 ճառագայթային ժապավեն 90°/120° ինտերվալներով):
- Պաշտպանիչ փաթեթավորման միջոցներՀիմնական շերտ (VCI կրեպ թուղթ, հակաժանգոտվող թաղանթ) և երկրորդային արտաքին շերտ (LLDPE ձգվող թաղանթ, HDPE հյուսված կտոր), ներառյալ անհրաժեշտ նախնական ձգման տոկոսը։
- Նյութերի մշակում և կողմնորոշումՎերին հոսանքի մատակարարման վիճակը (պտուտադարանի վրա հորիզոնական աչք, իսկ փոխակրիչի վրա՝ երկինք ուղղված աչք) և ներքևի հոսանքի պալետավորման պահանջները։
- Ծղոտե ներքնակ ՏեխնիկականՓայտե սահնակի չափերը (Երկարություն × Լայնություն × Բարձրություն), թիրախային կույտի առավելագույն բարձրությունը և ավտոմատացված փայտե միջադիրների տեղադրման պահանջները։
- Հաստատության մաքրումներՀասանելի հատակի մակերես, բեռնախցիկի կռունկի բացվածք, կեռիկի բարձրության սահմանափակումներ և անվտանգության պարագծի սահմաններ։
- Համապատասխանության և անվտանգության ստանդարտներՏարածաշրջանային մեքենաների վերաբերյալ դիրեկտիվներ (CE, UL/CSA, OSHA), պարտադիր անվտանգության լույսի վարագույրի լռեցում և 4-րդ կատեգորիայի / PLe անվտանգության ճարտարապետություններ։
անվտանգություն
Կծիկների փաթեթավորման ավտոմատացումը մշակում է զգալի կախված զանգվածներ և մեխանիկական լարվածության վեկտորներ: Անվտանգ տեղադրումը և սպասարկումը պահանջում են խիստ շահագործման արձանագրություններ.
- Պարագծի պաշտպանություն և լուսային վարագույրներՊահպանեք ակտիվ անվտանգության ցանկապատ բարձր արագությամբ ուղեծրային փաթաթանի, հիդրավլիկ իջեցնող մեխանիզմի և եռաառանցքային կուտակիչ էստակադայի շուրջը: Մուտքի կողպեքները պետք է անհապաղ ազդեն 0 կատեգորիայի կանգառի վրա:
- Լոկաուտ / Նշում (LOTO)Երբեք մի մտեք մեքենայի ծրար՝ ժապավենների խցանումները վերացնելու, ձգվող թաղանթի գլանները փոխելու կամ պարբերաբար յուղում կատարելու համար՝ առանց հիմնական էլեկտրական անջատիչը մեկուսացնելու և պնևմատիկ/հիդրավլիկ ճնշման իջեցման փականները կողպելու։
- Հակաճեղքային ճարտարագիտությունՀիդրավլիկ թեքիչը ներառում է կրկնակի օդաչուական կառավարմամբ հակադարձ փականներ, որոնք ուղղակիորեն տեղադրված են բազմաբաշխիչի վրա՝ գլանի անցքերին, կանխելով օրորոցի անկումը գծի պատռման դեպքում: Էստոնական բարձրացման առանցքն օգտագործում է մեխանիկական անկման անվտանգության արգելակներ:
- Մեքենաների վերաբերյալ հրահանգներԵվրոպական կայանքների համար ինտեգրված գիծը համապատասխանում է ISO 12100: 2010 (Ռիսկի գնահատում և նվազեցում) և EN 415-10` 2014 (Մոդուլային փաթեթավորման մեքենաների անվտանգության պահանջները): Բոլոր կառավարման սխեմաները համապատասխանում են ISO 13849-1 (PLd/PLe).
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Կոմպակտ դասավորության դեպքում որ կայաններն են պարտադիր, իսկ լրացուցիչ՝ ոչ: Պատասխան. Միջուկի փաթեթավորման ամբողջականության համար միայն ամրացման և փաթաթման կայաններն են խիստ պարտադիր: Եթե ձեր կծիկները կտրիչից դուրս են գալիս արդեն իսկ սահնակների վրա՝ աչք դեպի երկինք ուղղված դիրքով, 90° թեքիչը կարող է բաց թողնվել: Եվ հակառակը, եթե ձեր հաճախորդները պահանջում են պալետային հորիզոնական մատակարարում աչքով հորիզոնական կտրիչից, 90° թեքիչը և կուտակման կայանը դառնում են պարտադիր:
Հարց. Ո՞րն է աչքի միջով անցնող ուղեծրային փաթեթավորողների երկրաչափական բացվածքի կանոնը:
Ա. Փաթեթավորման արգելակը պետք է անցնի կծիկի աչքից՝ առանց շփման: Կծիկի ներքին տրամագծի նվազագույն արժեքը պետք է համապատասխանի հետևյալին.
ID_coil ≥ Shuttle_Width + Dynamic_Clearance (typically ≥ 150 mm)
Միաժամանակ, արտաքին պտտվող օղակը պետք է տեղավորի.
Ring_ID ≥ √((OD_coil)² + (Width_coil)²) + 2 × Margin_Clearance
Հարց. Կարո՞ղ է մեկ գծում մշակվել և՛ սառը գլանված պողպատը, և՛ հայելային մշակման պղինձը: Պատասխան. Այո, կրկնակի բաղադրատոմսով HMI ծրագրավորման միջոցով: Պղնձի անցնելիս PLC-ն ավտոմատ կերպով իջեցնում է ժապավենի լարվածությունը՝ եզրերի ճաքերը կանխելու համար, միացնում է պոլիուրեթանային թևքերով գլանային մահճակալները և ակտիվացնում է օդաճնշական փափուկ վայրէջքի գլանները ներքևի և դարսող բռնակների վրա:
Հարց. Ինչպե՞ս է ավտոմատ ձգվող փաթեթավորումը կանխում ներքին կոռոզիան՝ համեմատած ձեռքով փաթեթավորման հետ: Պատասխան. Ձեռքով փաթեթավորումը տառապում է անհամապատասխան համընկնումից և օպերատորի փոփոխական լարվածությունից, ստեղծելով մազանոթային ալիքներ խոնավության ներթափանցման համար: Ավտոմատացված ուղեծրային փաթեթավորումը պահպանում է միատարր 50% համընկնում՝ հաստատուն 200% նախնական ձգման հզորության պայմաններում: Երբ զուգակցվում է ներկառուցված VCI թաղանթային բաշխիչի հետ, այն ստեղծում է հերմետիկ միկրոմիջավայր, որը կանխում է խտացման հետևանքով առաջացող օքսիդացումը ծովային փոխադրման ընթացքում:
Հարց. Ի՞նչ սպասարկման ցիկլ է պահանջվում ավտոմատացված ամրակապման գլխիկի համար: Պատասխան. Ստանդարտ կանխարգելիչ սպասարկման համար անհրաժեշտ է փչել ամրակի մնացորդները և մաքրել սնուցող գլանները յուրաքանչյուր 50 աշխատանքային ժամը մեկ: Կտրող շեղբերը, կնքող տաքացնող տարրերը (PET շփման եռակցման համար) և բռնիչի ատամները պահանջում են ստուգում և վերակարգավորում յուրաքանչյուր 200,000 ամրակապման ցիկլի համար:
Հաջորդ քայլը
Մենք մշակում ենք կծիկների փաթեթավորման անհատական լուծումներ, որոնք հարմարեցված են ձեր գործարանի դասավորությանը, արտադրության խոչընդոտներին և փաթեթավորման ստանդարտներին՝
- Ներկայացրեք Ձեր տեխնիկական տվյալներըՈւղարկեք ձեր կծիկի չափսերի գրաֆիկը (արտաքին մակերես, ներքին շերտ, լայնություն, զանգված), ժամային թողունակության նպատակները և կայանի ներկայիս CAD դասավորությունը հետևյալ հասցեով. info@fhopepack.com.
- Ստացեք 3D կոնցեպտը և առևտրային առաջարկը 48 ժամվա ընթացքումՄեր ճարտարագիտական բաժինը մատուցում է ինտեգրված գծանկարչություն, ցիկլի ժամանակի մոդելավորում, սպառման հաշվարկ և բյուջեի բաշխում։
- Տեղում գործարանի հետազոտություն և ինտերֆեյսի վերանայումFHOPE-ի տեխնիկական մասնագետները արտադրության հաստատումից առաջ ստուգում են հատակի կրողունակությունը, քաղաքացիական հիմքերը, կռունկների մուտքի ջրանցքները և էլեկտրական ինտեգրման պահանջները։
Հղիություն
- Պողպատե կծիկների փաթեթավորման գիծ. Հինգ ROI չափանիշներ
- Պողպատե կծիկների ամրացման, պիտակավորման և դարսման գիծ
- Կտրուկ պարույրի թեքման, փաթաթման և դարսման գիծ
- Ավտոմատ կծիկների փաթեթավորման գծեր — Արտադրանքի էջ
Աղբյուրներ
- Մեքենայի նախագծման տեխնիկական բնութագրերը՝ FHOPE ճարտարագիտական տեխնիկական արխիվ, 2026-10-10
- Հղում տեղադրման տեսանյութ. FHOPE ավտոմատացված պողպատե և պղնձե կծիկների փաթեթավորման համակարգ
- Ստանդարտներ՝ ISO 12100:2010 (Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ); EN 415-10:2014 (Փաթեթավորման մեքենաների անվտանգություն. Մոդուլային փաթեթավորման գծեր); ISO 13849-1 (Կառավարման համակարգերի անվտանգության հետ կապված մասեր)
- Գործառնական բազային տվյալներ. գործարանի ընդունման փորձարկման տվյալներ և հաճախորդների դաշտային ստուգման չափանիշներ
Վերջին անգամ վերանայվել է՝ 2026-10-27