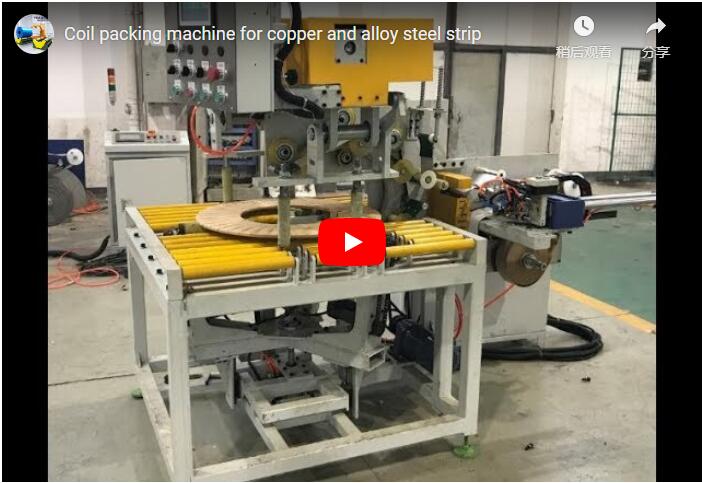
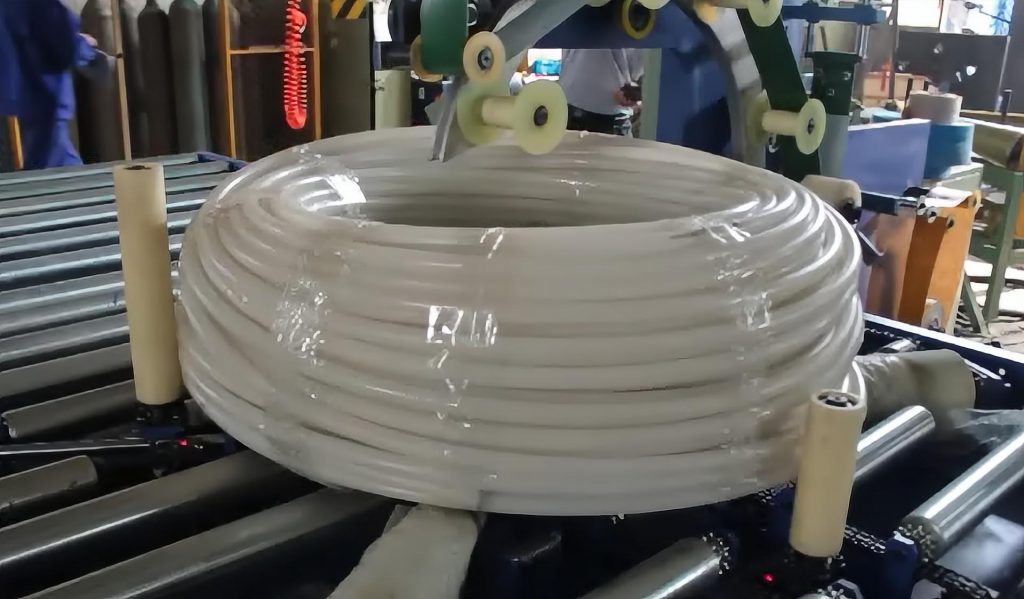
Գործադիր ամփոփում Կտրուկ կծիկները անցնում են վերին մակերեսի գլխամասային կայանի միջով, էստակադային կուտակիչը դրանք տեղադրում է պալետի վրա, իսկ երկրորդ տողը ցույց է տալիս վերգետնյա թևի կայանը, որը աշխատում է իր սեփական HMI-ից: Մենք նման տողը գնահատում ենք չորս թվերով, որոնք կարող եք ինքներդ չափել՝ վայրկյաններ ամենադանդաղ կայանում կծիկի համար, առաջին անցման պիտակի ընթերցումներ, կույտի որակը և թաղանթի օգտագործումը կծիկի համար: Յուրաքանչյուրն ունի պարզ բանաձև, որը ներկայացված է ստորև:
Բառը
- Ինչ է անում մեքենան
- KPI 1՝ վայրկյաններ մեկ կծիկի համար ամենադանդաղ կայանում
- KPI 2՝ առաջին անցման պիտակի ընթերցումներ
- KPI 3՝ կույտի որակը դարպասային կույտի մոտ
- KPI 4՝ թաղանթի օգտագործումը մեկ կծիկի համար
- Ընտրության ստուգաթերթիկ կծիկների պիտակավորման և դարսման գծի համար
- Կառավարում և անվտանգություն
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ
Ինչ է անում մեքենան
Գիծը հաջորդաբար անցնում է երեք կայարանով՝
| Կայան | Ինչ է տեղի ունենում |
|---|---|
| Վերին ճակատային գլխային կայան | Գլանաձև սեղանի վրա պարույրները տեղակայված են երկնքին ուղղված։ Նրանցից յուրաքանչյուրը կանգ է առնում դարպասի տակ, իսկ ամրացնող գլխիկը իջնում է վերին մակերեսին։ |
| Գանտրի կուտակիչ | Գանգրային բռնիչը վերցնում է կծիկները և դրանք կույտով իջեցնում արտամղիչ փոխակրիչի վրա գտնվող պալետի վրա։ |
| Գլխավերևի բազկի կայան | Երկրորդ գիծը, որը գործարկվում է իր սեփական HMI սյունից, աշխատում է գլանաձև փոխակրիչի վրա գտնվող կծիկի վրայով։ |
Կծիկները կայանների միջև տեղաշարժվում են գլանների կամ բռնիչի վրա՝ առանց ձեռքով մշակման:
Ստորև բերված չորս KPI-ները ցույց են տալիս, թե ինչպես կարող եք ստուգել նման գիծը ձեր սեփական հարկում։
KPI 1՝ վայրկյաններ մեկ կծիկի համար ամենադանդաղ կայանում
Կծիկային գիծը աշխատում է իր ամենադանդաղ կայանի տեմպով։ Պիտակավորումը, դարսումը և փաթեթավորումը յուրաքանչյուրն ունի իր սեփական ցիկլը. ամենաերկարը սահմանում է ելքը։
Ժամում պարույրների քանակը = 3600 ÷ վայրկյան մեկ պարույրի համար ամենադանդաղ կայանում։
Չափեք յուրաքանչյուր կայանը առանձին՝ գիծը գործարկելով իրական կծիկներով, այլ ոչ թե ցուցադրական տարբերակով։ Այնուհետև համեմատեք արդյունքը ձեր կտրիչի ելքային հզորության հետ։ Եթե կտրիչը կծիկներ է պատրաստում ավելի արագ, քան ամենադանդաղ փաթեթավորման կայանը կարող է դրանք տանել, կծիկները հերթ են կանգնում, և գծի օպերատորը սկսում է ձեռքով որոշումներ կայացնել։
Մեր առաջարկներում մենք յուրաքանչյուր կայանի համար նշում ենք մեկ ցիկլ, որպեսզի կարողանաք տեսնել, թե որն է սահմանը։ Ամենադանդաղ կայանի առջևի բուֆերային փոխակրիչը կլանում է կարճ կանգառները, բայց չի բարձրացնում միջին արտադրողականությունը։
KPI 2՝ առաջին անցման պիտակի ընթերցումներ
Պիտակը օգտակար է միայն այն դեպքում, եթե պահեստի սկաները այն կարդում է առաջին անգամ։
Առաջին անցման ընթերցման հաճախականություն = առաջին սկանավորման ժամանակ կարդացված պիտակներ ÷ կիրառված պիտակներ։
Երեք ինժեներական փոփոխականներ կարգավորում են պիտակի ընթեռնելիությունը.
- Պիտակի դիրքը։ Ֆիքսված պիտակի գլխիկը պիտակը դնում է նույն տեղում յուրաքանչյուր կծիկի վրա, որպեսզի սկաների կամ բեռնատարի վարորդը գտնի այն։
- Պիտակի տվյալներ։ Մեր կծիկների գծերը կարող են կծիկների տվյալները վերցնել ERP-ից կամ MES-ից, ուստի պիտակը համընկնում է կծիկի գրառման հետ՝ առանց վերամուտքագրելու։
- Մակերեւույթ: Գլխիկը պետք է ունենա մաքուր, հարթ մակերես մակերեսի վրա: Մենք պիտակավորման կայանը տեղադրում ենք այնպիսի տեղում, որտեղ կծիկի մակերեսը դեռևս հասանելի է, նախքան այն թաղանթով ծածկելը, կամ մենք պիտակավորում ենք թաղանթը՝ կախված ձեր լոգիստիկայից:
Հետևեք մերժված կամ վերատպված պիտակներին յուրաքանչյուր հերթափոխի համար: Թվի աճը վկայում է դիրքի շեղման կամ տպագրական գլխիկի խնդրի մասին շատ ավելի շուտ, քան հաճախորդները բողոքեն:
KPI 3՝ կույտի որակը դարպասային կույտի մոտ
Գանգրային դարսիչը պարույրների կույտ է կառուցում պալետի վրա: Երկու ստուգում ցույց է տալիս, թե արդյոք դարսումը ճիշտ է.
- Կենտրոնացման սխալ. թե որքան հեռու է յուրաքանչյուր կծիկը տեղադրված կույտի առանցքից։ Տեղաշարժված կույտը թեքվում և բեռնում է պալետի մեկ կողմը։
- Վերստուգումների քանակը՝ կույտեր, որոնք օպերատորը ստիպված էր ուղղել կամ վերականգնել ձեռքով՝ յուրաքանչյուր հերթափոխի համար։
Կույտեր ժամում = կծիկներ ժամում ÷ կծիկներ մեկ կույտի վրա։
Մեր կծիկների գծի գնանշման ձևը թույլ է տալիս մինչև 6 կծիկ կույտ հավաքել: Ձեր աշխատանքային բարձրությունը կախված է կծիկի քաշից, կծիկի լայնությունից, պալետից և բեռնամբարձիչի հզորությունից: Մենք այն սահմանում ենք ձեզ հետ նախագծման փուլում:
KPI 4՝ թաղանթի օգտագործումը մեկ կծիկի համար
Թաղանթը շահագործման ծախս է, ուստի չափեք այն կծիկի հաշվով, այլ ոչ թե ամսվա կտրվածքով։
Թաղանթի զանգվածը մեկ կծիկի վրա (գ) = օգտագործված թաղանթի երկարություն (մ) × թաղանթի լայնություն (մմ) × հաստություն (մկմ) × խտություն (գ/սմ³) ÷ 1000։
Միավորները պահեք ճիշտ այնպես, ինչպես գրված է, և 1000 գործակիցը կկատարի փոխակերպումը։
Կշռեք ամբողջ թաղանթի գլանը, փաթաթեք հայտնի քանակությամբ պարույրներ, կրկին կշռեք գլանը և բաժանեք։ Կրկնեք սա յուրաքանչյուր չափի պարույրի համար։ Եթե թաղանթի օգտագործումը մեկ պարույրի համար տեղաշարժվում է առանց պարույրի չափի փոփոխության, նախ ստուգեք լարվածության և համընկնման կարգավորումները։
Մեր կծիկի գծի ծրագրերը պահպանում են լարվածությունը և համընկնումը կծիկի սպեցիֆիկացիայի համաձայն, ուստի չափի փոփոխությունը կախված չէ օպերատորի կողմից ձեռքով վերակարգավորումից։
Ընտրության ստուգաթերթիկ կծիկների պիտակավորման և դարսման գծի համար
- Կծիկի արտաքին տրամագիծը, ներքին չափսը, լայնության և քաշի միջակայքը, ինչպես նաև պատվերի մեջ ընդգրկված ամենածանր կծիկը։
- Պիտակի պարունակությունը, պիտակի դիրքը (դեմք կամ ժապավեն) և տվյալների աղբյուրը՝ ERP, MES կամ ձեռնարկ։
- Փոկերի ամրացումը դարսելուց առաջ. ՊԷՏ կամ պողպատե ժապավեն, և քանի՞ ժապավեն (տե՛ս մեր ճեղքային կծիկի ամրացման և փաթաթման գիծ).
- Փաթեթավորման նյութ՝ ձգվող թաղանթ, թուղթ կամ հյուսված, և ձեր նշած համընկնումը։
- Կույտի բարձրությունը, պալետի տեսակը և բեռնամբարձիչի մուտքը դեպի արտահոսք։
- Վերջնական փաթեթավորման կողմնորոշում՝ աչք դեպի երկինք (ուղղահայաց առանցք) կամ աչք դեպի պատ (հորիզոնական առանցք):
- Ձեր կտրիչից ժամում թիրախային կծիկների քանակը և այն կայանից, որը դուք ակնկալում եք սահմանափակել այն։
Կառավարում և անվտանգություն
Կիրառվող ստանդարտները կախված են նպատակակետային շուկայից: CE շուկաների համար ISO 12100-ը սահմանում է ռիսկերի գնահատման մեթոդը, իսկ EN 415-10-ը ներառում է փաթեթավորման մեքենաների ընդհանուր պահանջները, որոնք սահմանում են պաշտպանությունը և արտակարգ իրավիճակներում կանգառի կարգը:
Գլխավոր կայանները, էստակադային բռնիչը և վերգետնյա լծակը շարժվող վտանգներն են։ Ստեկերի գոտին ցանկապատված է. պիտակների և թաղանթների փոփոխությունը կատարվում է կանգառի վիճակում։
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Նոր կծիկների փաթեթավորման գծի վրա որ KPI-ն պետք է նախ հետևենք: Պատասխան. Ամենադանդաղ կայանում կծիկի համար վայրկյանները: Այն սահմանում է կծիկների քանակը ժամում (3600 ÷ այդ ժամանակը) և ցույց է տալիս, թե որտեղ կարող է փոխհատուցվել բուֆերը կամ երկրորդ մեքենան:
Հարց. Ինչպե՞ս ենք չափում առաջին անցման պիտակների ընթերցումները: Պատասխան. Հաշվարկեք վավեր սկզբնական շտրիխ կոդերի սկանավորման և ամբողջ արտադրական հերթափոխի ընթացքում կիրառված պիտակների ընդհանուր քանակի հարաբերակցությունը: Ձեռքով ստեղնաշարի մուտքագրումները, վերատպված պիտակները և չկարդացվածները համարվում են ձախողված անցումներ:
Հ. Կարո՞ղ են պիտակներ կպցվել փաթեթավորումից հետո: Հ. Այո: Համակարգը կարող է ծրագրավորվել առաքման պիտակները ուղղակիորեն կպցնելու մերկ մետաղական մակերեսին՝ արտաքին փաթեթավորումից առաջ, կամ արտաքին թաղանթային շերտի վրա՝ ուղեծրային փաթեթավորումից հետո, կախված պահեստի սկանավորման արձանագրություններից:
Հարց. Ի՞նչը պետք է նախ ստուգենք, եթե մեկ կծիկի համար թաղանթի օգտագործումը մեծանում է: Պատասխան. Եթե թաղանթի օգտագործումը մեծանում է առանց կծիկի չափի փոփոխության, նախ ստուգեք կծիկի ծրագրում լարվածության և համընկնման կարգավորումները: Չափեք այն՝ կշռելով գլանը հաշվարկված խմբաքանակից առաջ և հետո:
Հարց. Որքա՞ն բարձր կարող են տեղադրվել կամրջի կծիկները: Պատասխան. Մեր գնանշման ձևը նախատեսված է մինչև 6 կծիկի համար: Աշխատանքային բարձրությունը կախված է կծիկի քաշից, լայնությունից, պալետից և բեռնամբարձիչից:
Հաջորդ քայլը
Գծային ինտեգրացիան և սարքավորումների չափագրումը կատարվում են երեք համակարգված քայլով.
- Ներկայացրեք ձեր դասավորության նկարը կծիկի արտաքին չափի, ID-ի, լայնության, քաշի, պիտակի պարունակության և ելքային թիրախի հետ՝ info@fhopepack.com.
- Ստացեք ինժեներական առաջարկ 48 ժամվա ընթացքում, լրացված կայանի ցիկլի ժամանակի մոդելներով՝ գծի հավասարակշռությունը ձեր կտրիչի ելքային տվյալների համեմատ ստուգելու համար։
- Պատվիրեք կայքի հարցում այսպիսով, մենք հաստատում ենք կտրիչի ելքը, գծի ուղղությունը և բեռնամբարձիչի մուտքը կույտերին։
Առնչվող ընթերցանություն
- Ավտոմատ պղնձե շերտի կծիկի փաթեթավորման գիծ՝ պիտակավորմամբ, փաթեթավորմամբ և դարսմամբ
- Փաթեթավորման մեքենա՝ ժապավենով և շտրիխ կոդի պիտակների տպիչով
- Ծակոտկեն կծիկների փաթեթավորման գիծ սպասարկման կենտրոնների համար
- Անժանգոտվող պողպատե կծիկների փաթեթավորման գիծ՝ թեքվող, աչքի միջով անցնող փաթեթավորում, պիտակավորում և դարսում
- Ավտոմատ կծիկ փաթեթավորման գիծ
Աղբյուրներ
- Գծերի ընտանիք, ERP/MES պիտակավորում, ծրագրեր, գնանշման ձևաթղթում դարսման բարձրություն, ամրացման և փաթաթման տարբերակներ՝ Ավտոմատ կծիկ փաթեթավորման գիծ
- Մեքենաների նախագծման և ռիսկի ստանդարտներ՝ ISO 12100:2010; EN 415-10` 2014
- Տեխնիկական առաջարկի ստանդարտ արձանագրություն. Ինժեներական վերանայում և առաջարկի ներկայացում 48 ժամվա ընթացքում
Վերջին անգամ վերանայվել է՝ 2026-10-29